









Che cos'è la tornitura a fantina mobile?

SCRITTO DA
Bing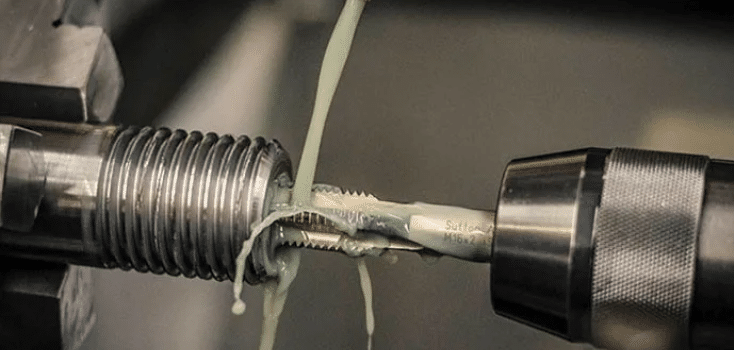
La tornitura a fantina mobile è un processo di tornitura CNC che fa avanzare il barraggio attraverso una fantina mobile e una boccola di guida, così l'utensile da taglio lavora proprio nel punto in cui il materiale è supportato. È questo punto di supporto che consente ai torni a fantina mobile di mantenere tolleranze strette su parti lunghe e sottili che, su un tornio standard, fletterebbero, vibrerebbero o perderebbero la rotondità.
Che cos'è la tornitura a fantina mobile? (La definizione fondamentale)
Su un tornio convenzionale, il pezzo è bloccato in una fantina fissa e resta fermo mentre l'utensile da taglio si sposta lungo di esso. Più l'utensile lavora lontano dal mandrino, più il barraggio non supportato può flettersi sotto la forza di taglio: un problema reale per le parti lunghe e sottili.
La tornitura a fantina mobile ribalta questa configurazione. La fantina scorre, spostando il barraggio stesso lungo l'asse Z e spingendolo attraverso una boccola di guida temprata posizionata subito accanto agli utensili da taglio. La boccola supporta il materiale entro pochi millesimi di pollice dal punto in cui viene effettivamente tagliato. La deflessione cala drasticamente, così le officine possono mantenere dimensioni strette su parti con elevati rapporti lunghezza/diametro, esattamente la geometria che cede su una macchina a fantina fissa. In sostanza resta tornitura CNC; la differenza sta interamente nel modo in cui il barraggio è supportato e fatto avanzare.
Che cos'è la lavorazione in stile svizzero?
"Tornitura a fantina mobile", "tornitura di tipo svizzero", "lavorazione in stile svizzero" e "tornio svizzero" si riferiscono tutti alla stessa famiglia di processi; non c'è alcuna differenza tecnica significativa tra i termini, solo modi diversi di dirlo a seconda della regione o del settore. Il nome deriva dalla sua origine: l'industria orologiera svizzera, che aveva bisogno di produrre componenti estremamente sottili e precisi e sviluppò il tornio a fantina mobile alla fine del 1800. Il meccanismo si è diffuso dagli orologi a ogni settore che richiede parti piccole, sottili e ad alta precisione, ma il nome "svizzero" è rimasto.
Come funziona un tornio a fantina mobile?
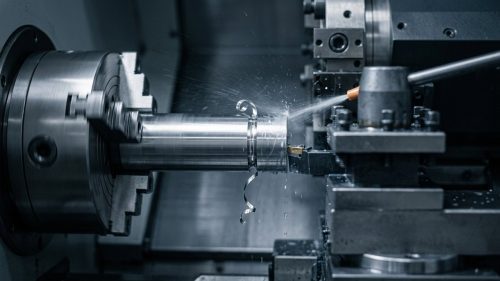
Filettatura in processo con flusso attivo di refrigerante: una delle diverse operazioni che un tornio a fantina mobile può eseguire in un'unica configurazione insieme a tornitura e foratura.
Un tornio a fantina mobile è una macchina CNC (programmata, automatizzata e ripetibile come qualsiasi altro centro di tornitura CNC) ma costruita attorno a quella coppia formata da fantina mobile e boccola di guida. Il barraggio avanza attraverso la boccola lungo l'asse Z mentre gli utensili da taglio, disposti attorno alla zona di lavorazione, lavorano il materiale esposto vicino al punto di supporto. Poiché gli utensili restano in posizioni fisse ed è il materiale a muoversi anziché il contrario, diverse operazioni possono avvenire quasi simultaneamente.
In condizioni ideali, i torni a fantina mobile conformi agli standard di settore possono mantenere tolleranze fino a ±0.0002 in (circa ±0.005 mm), anche se ciò che è effettivamente ottenibile dipende dalla qualità del barraggio, dalla rigidità dell'utensileria e dal controllo termico del singolo lavoro. La capacità di barra sulla maggior parte delle macchine svizzere va da circa 4 mm fino a 32 mm di diametro, il che copre la grande maggioranza della produzione di piccole parti. Molte macchine possono anche funzionare in modalità senza guida (chucker) che elimina completamente la boccola di guida, utile per parti più corte in cui il supporto extra non è necessario e la velocità di setup conta più del massimo rapporto lunghezza/diametro.
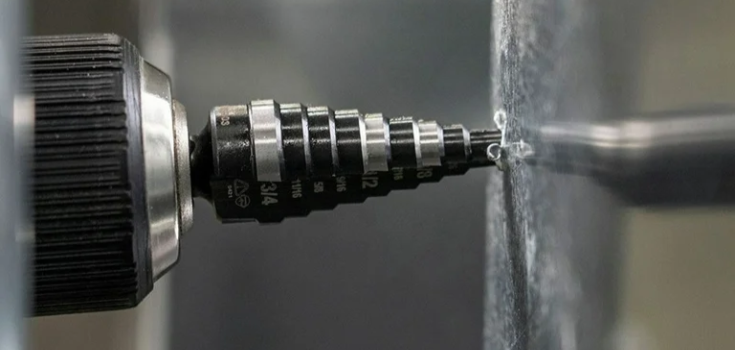 Foratura trasversale di una caratteristica a metà ciclo; l'utensileria motorizzata consente a un tornio a fantina mobile di forare, fresare o filettare senza spostare il pezzo su una seconda macchina.
La maggior parte dei torni a fantina mobile dispone di utensileria motorizzata, ovvero alcuni utensili ruotano in modo indipendente anziché tagliare solo staticamente. È questo che consente a un'unica configurazione di tornire un diametro, forare un foro trasversale, filettare e fresare una superficie piana sullo stesso pezzo senza spostarlo altrove. Il refrigerante ad alta pressione è standard, sia per evacuare i trucioli dalle piccole caratteristiche sia per evitare che la dilatazione termica faccia derivare la tolleranza durante le lavorazioni più lunghe.
Che cosa fa un operatore di tornio a fantina mobile?
Il lavoro di un operatore di tornio a fantina mobile si concentra sulla precisione del setup e sul monitoraggio costante, più che sul taglio stesso una volta avviato il lavoro. Le attività tipiche includono:
- Selezionare e installare la boccola di guida dimensionata per corrispondere al diametro del barraggio; un disallineamento qui è il modo più rapido per introdurre deflessione o mandare a scarto una produzione.
- Programmare percorsi utensile multiasse e sequenze di utensileria motorizzata in modo che le operazioni di tornitura, foratura, filettatura e fresatura avvengano nell'ordine corretto all'interno di un ciclo.
- Caricare e regolare gli alimentatori di barre, poiché nella tornitura a fantina mobile il materiale è alimentato in barre e il caricatore deve tenere il passo del mandrino senza introdurre vibrazioni.
- Monitoraggio in tempo reale dei cicli con barre, controllando problemi di evacuazione dei trucioli, usura degli utensili e derive termiche che possono compromettere tolleranze strette durante la lavorazione.
- Ispezione delle caratteristiche a micro-tolleranza con comparatori ottici o attrezzature CMM, poiché i pezzi prodotti dalle macchine a fantina mobile presentano spesso tolleranze troppo strette per essere verificate in modo affidabile a mano.
- Cambio di pinze, boccole e utensili tra un lavoro e l'altro al variare del diametro del materiale o della geometria del pezzo.
È un insieme di competenze incentrato sull'attrezzaggio di precisione e sul controllo del processo più che sul taglio manuale; la macchina esegue il taglio, l'operatore si assicura che tagli la cosa giusta, nel modo giusto, ogni volta.
Quali materiali sono più adatti alla tornitura a fantina mobile?
La tornitura a fantina mobile funziona bene con qualsiasi materiale che si lavori in modo pulito a piccoli diametri e che non si grippi né si incrudisca eccessivamente con la geometria di taglio stretta:
- Acciaio inossidabile: mantiene tolleranze strette e resistenza alla corrosione per pezzi che richiedono sia robustezza sia una finitura pulita.
- Titanio: preferito dove conta il rapporto resistenza-peso, anche se la sua scarsa conduttività termica richiede un attento controllo del refrigerante e dell'avanzamento.
- Ottone e leghe di rame: si lavorano facilmente ad alta velocità e sono comuni in connettori, raccordi e piccola minuteria di precisione.
- Plastiche tecniche (PEEK, PTFE): utilizzate per componenti isolanti o resistenti agli agenti chimici dove il metallo non è un'opzione.
Dove si utilizza la tornitura a fantina mobile? (Applicazioni e settori)
Le viti ossee e altri dispositivi di fissaggio impiantabili richiedono piena tracciabilità del materiale per soddisfare i requisiti di qualità ISO 13485, ed è una delle ragioni per cui i programmi di lavorazione medicale documentano ogni lotto fino al materiale di provenienza. I requisiti normativi e di materiale specifici per impianti e strumenti chirurgici sono trattati più approfonditamente nella guida completa alla lavorazione medicale. Titanio e acciaio inossidabile 316L dominano i metalli utilizzati nelle apparecchiature medicali per la loro biocompatibilità e resistenza alla corrosione, ed entrambi si lavorano bene su un tornio a fantina mobile. Alcune geometrie di impianti (strutture porose o reticolari per l'osteointegrazione, ad esempio) non sono affatto pezzi torniti; quelle ricadono nei processi additivi, e i dispositivi medicali stampati in 3D coprono i materiali e le regole di progettazione specifiche di quel ramo della produzione medicale.
Piccoli pin per connettori e alloggiamenti di contatti utilizzati nei circuiti elettronici sono abitualmente prodotti tramite lavorazione CNC nel settore elettronico, un'altra categoria costruita quasi interamente da pezzi di piccolo diametro e in grandi volumi. I raccordi per carburante e fluidi del settore automobilistico e i piccoli dispositivi di fissaggio aerospaziali completano i casi d'uso comuni: ovunque un pezzo sia lungo rispetto al suo diametro e la catena di tolleranze non lasci spazio alla flessione.
Vantaggi e limiti della tornitura a fantina mobile
La tornitura a fantina mobile non è la scelta giusta per ogni pezzo tornito; si giustifica su geometrie e volumi specifici.
| Fattore | Tornitura a fantina mobile | Tornitura convenzionale (a mandrino fisso) |
|---|---|---|
| Geometria del pezzo ideale | Lunga, snella, di piccolo diametro | Diametro maggiore, lunghezza inferiore |
| Flessione del materiale | Minimizzata dal supporto della boccola guida | Rischio maggiore sulla lunghezza non supportata |
| Operazioni per attrezzaggio | Tornitura, foratura, fresatura e filettatura combinate | Spesso richiede attrezzaggi secondari |
| Costo di attrezzaggio, lotti brevi | Più alto: l'attrezzaggio di boccole e utensili richiede tempo | Più basso, attrezzaggio più rapido |
| Ideale per | Pezzi di piccolo diametro, ad alta tolleranza e in grandi volumi | Pezzi grandi o semplici, in piccoli volumi |
Tre costi pratici accompagnano questa precisione. Le boccole guida richiedono barre rettificate (spesso chiamate SMQ, ovvero materiale di qualità per macchine a vite) anziché barre di grado commerciale, e il materiale rettificato costa di più al chilogrammo. Ogni barra lascia inoltre un residuo inutilizzabile una volta troppo corta per essere alimentata in sicurezza attraverso la boccola, quindi la resa effettiva del materiale è inferiore a quanto appare sulla carta. E sui metalli più difficili da lavorare come il titanio, la scarsa conduttività termica concentra il calore sul tagliente e produce trucioli lunghi e filamentosi che possono impigliarsi nell'attrezzatura; il controllo di trucioli e refrigerante richiede maggiore attenzione su un tornio a fantina mobile rispetto alla tornitura convenzionale di diametri maggiori.
Il compromesso è semplice: l'allestimento con boccola di guida e l'attrezzatura specializzata della tornitura a fantina mobile richiedono più tempo per la configurazione, il che la rende meno economica per lotti molto ridotti o per pezzi di grande diametro che non necessitano affatto del supporto aggiuntivo. Per questi lavori, la tornitura convenzionale è di solito più economica e più rapida da allestire; il costo della tornitura CNC analizza i fattori che determinano il prezzo su quel versante del confronto.
Ha bisogno di pezzi torniti a fantina mobile?
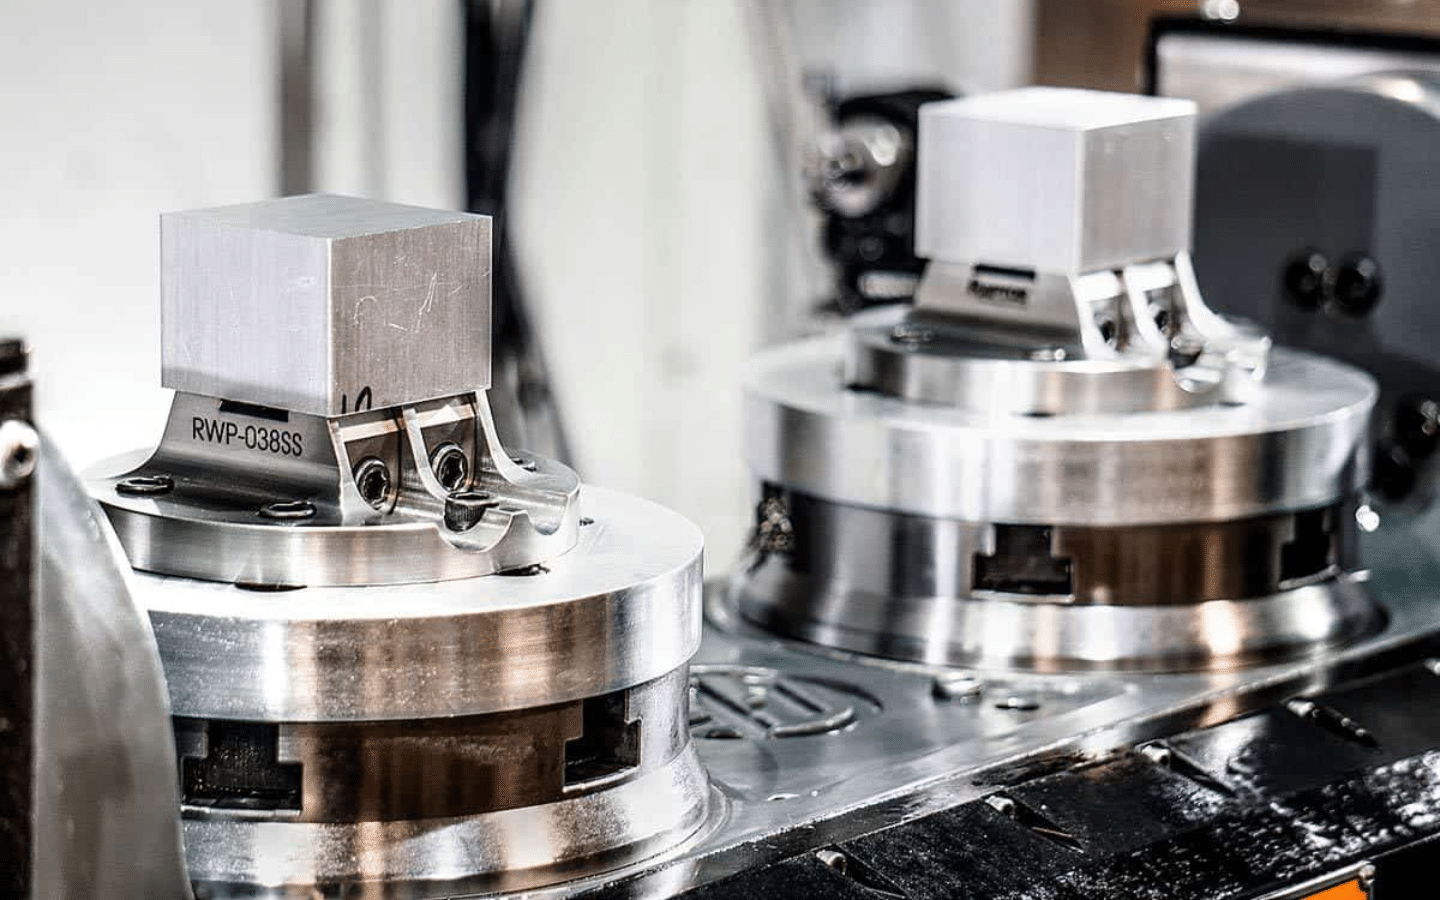 Componenti torniti di piccolo diametro come questi sono il tipico risultato della tornitura a fantina mobile: pezzi snelli e a tolleranza stretta prodotti da barre.
Una volta che la geometria di un pezzo richiede il supporto della fantina mobile (diametro ridotto, elevato rapporto lunghezza/diametro, tolleranza stretta), la domanda successiva è chi è in grado di mantenere quella tolleranza in modo costante lungo tutta una serie di produzione. DEK lavora componenti di precisione sotto i 10 mm fino a ±0.003 mm grazie alla capacità di tornitura a fantina mobile, operando su oltre 50 metalli e plastiche della sua gamma di materiali, tra cui acciaio inossidabile, titanio, ottone e PEEK. Se le specifiche di un progetto sono definite ed è il momento di quotarlo, servizi di tornitura CNC a fantina mobile illustra i dettagli delle capacità e come avviare una richiesta di preventivo.
Domande frequenti
Che cos'è la lavorazione a fantina mobile?
Lavorazione a fantina mobile, tornitura a fantina mobile e tornitura svizzera descrivono tutti lo stesso processo: una testa portapezzo scorrevole alimenta la barra attraverso una boccola di guida, così l'utensile da taglio lavora proprio nel punto di supporto, riducendo la flessione sui pezzi lunghi e snelli.
Che cosa fa un operatore di tornitura a fantina mobile?
Un operatore di tornitura a fantina mobile prepara boccole di guida e caricatori di barre, programma sequenze multiasse e con utensili motorizzati, monitora i cicli a barra per rilevare derive termiche o usura degli utensili e ispeziona pezzi a micro-tolleranza; il lavoro consiste soprattutto in allestimento di precisione e controllo di processo più che in taglio manuale.
Quanto costa una macchina a fantina mobile?
I torni a fantina mobile compatti con capacità barra ridotta partono generalmente da circa 80.000–120.000 $; le macchine plurimandrino più grandi, con maggiore capacità barra e più stazioni con utensili motorizzati, possono costare 200.000–400.000 $ o più. Il prezzo effettivo dipende dal numero di assi, dalla capacità barra e dal sistema di controllo; consulti le opzioni di tornitura a fantina mobile per capire come i costi di attrezzatura e allestimento si traducono nel prezzo per pezzo.
Gli operatori di macchine utensili guadagnano molto?
Secondo il U.S. Bureau of Labor Statistics (dati di maggio 2023), il salario annuo mediano degli operatori di macchine utensili era di circa 48.000 $. Gli operatori esperti di CNC e di macchine a fantina mobile, le cui competenze includono programmazione multiasse e ispezione a micro-tolleranza, guadagnano spesso 55.000–70.000 $ o più a seconda della regione, del turno e del settore.

SCRITTO DA
Bing gestisce la produzione quotidiana, occupandosi di pianificazione, coordinamento dei flussi di lavoro e controllo del reparto produttivo. Ha una solida esperienza nei processi di lavorazione, nell'attrezzatura e nella risoluzione pratica dei problemi. Nel tempo libero ama le esplorazioni all'aperto e i viaggi d'avventura.
Articoli correlati
-
 Plastiche tecniche: proprietà, tipi e utilizzi
-
 Sollecitazione di taglio: tutto ciò che c'è da sapere
-
 Alluminio 7075: tutto ciò che dovete sapere
-
 Rigidità torsionale: definizione, formule e applicazioni
-
 Che cos'è la ricottura: tutto quello che c'è da sapere
-
 6 tipi di giranti: definizione e utilizzi
-
 Che cos'è il titanio: la guida definitiva
-
 Densità del rame: tutto ciò che c'è da sapere
-
 I 8 principali tipi di ferro: proprietà e utilizzi

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








