









Costi della tornitura a fantina mobile: prezzi e fattori che li influenzano
SCRITTO DA
Dany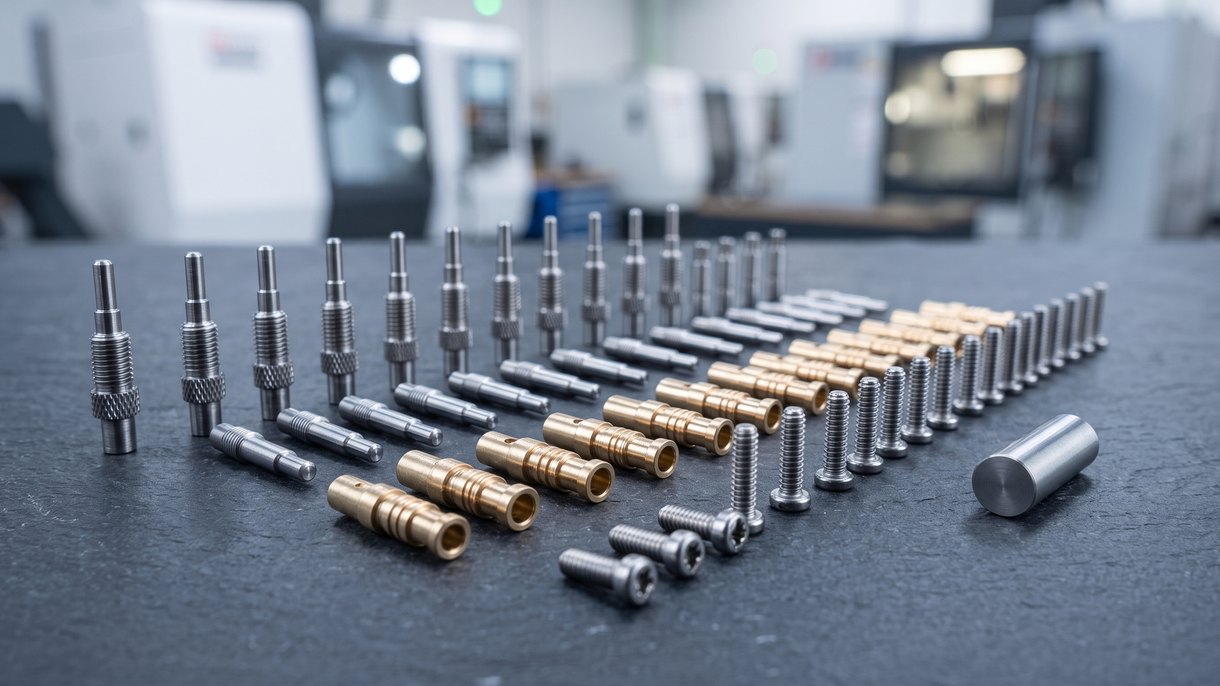
I costi della tornitura a fantina mobile vanno tipicamente da meno di 1 $ a 5 $ per pezzo per parti semplici di piccolo diametro e in grandi volumi, fino a 20–100 $ e oltre per pezzo per componenti complessi con più caratteristiche realizzati in lotti più piccoli. Le spese di setup e programmazione tendono a essere più alte rispetto alla tornitura standard a causa del lavoro sulla bussola di guida e sulla disposizione degli utensili, ma si ammortizzano rapidamente una volta che l'alimentatore di barre funziona in modo automatico.
Quanto costa la tornitura a fantina mobile?
Questi sono intervalli generali di settore, non un preventivo fisso; il prezzo effettivo dipende dall'officina, dalla regione, dal materiale e da come è progettato il pezzo. Ciò che è coerente tra le officine è la forma della curva dei costi: la tornitura a fantina mobile scambia un costo di setup iniziale più elevato con un costo marginale per pezzo molto più basso una volta che la macchina è in funzione.
| Profilo del pezzo | Dimensione tipica del lotto | Intervallo di costo per pezzo | Costo di setup/programmazione |
|---|---|---|---|
| Perno o distanziale semplice tornito, diametro singolo | 5.000–50.000+ | Meno di 1 $ – 5 $ | 150 $ – 400 $ |
| Albero a più diametri con filettatura, zigrinatura, fori trasversali | 500–5.000 | 5 $ – 20 $ | 400 $ – 900 $ |
| Microparte complessa, stretta coassialità, più operazioni secondarie | Meno di 500 | 20 $ – 100 $+ | 600 $ – 2.000 $+ |
I riferimenti alle tariffe orarie delle officine di settore e i forum dei meccanici citano comunemente 75–150 $ all'ora per la tornitura a fantina mobile negli Stati Uniti, con officine offshore che spesso quotano prezzi inferiori. Tale tariffa di solito include tempo macchina, ammortamento della programmazione, usura degli utensili e supervisione dell'operatore; raramente viene esplicitata come voce separata in un preventivo, poiché il lavoro a fantina mobile è di norma prezzato per pezzo o per commessa anziché a ore.
Un esempio pratico
Un perno in acciaio inossidabile (diametro 0,25 in, lunghezza 1,5 in, con uno spallamento e una filettatura rullata) ha un tempo ciclo di circa 40 secondi per pezzo con una tariffa oraria dell'officina vicina a 90 $/ora, il che equivale a circa 1,00 $ di tempo macchina più circa 0,20 $ di barra grezza, ovvero 1,20 $ di costo variabile per pezzo. Una spesa di setup di 300 $ distribuita su un lotto di 500 aggiunge 0,60 $ per pezzo, arrivando a circa 1,80 $ ciascuno. Lo stesso setup di 300 $ distribuito su 10.000 pezzi aggiunge solo 0,03 $ per pezzo, abbassando il costo finale a circa 1,23 $ ciascuno; a quel volume la spesa di setup sposta appena il prezzo per pezzo, ed è questo il principale argomento economico per realizzare lotti più grandi con macchine a fantina mobile.
Un preventivo per la tornitura a fantina mobile spesso appare sbilanciato all'inizio perché la bussola di guida e la disposizione degli utensili motorizzati devono essere messe a punto prima che il primo pezzo conforme esca dalla barra. Sulle lavorazioni di breve durata questo costo di setup si distribuisce su meno pezzi, ed è per questo che la tornitura a fantina mobile raramente ha senso economico al di sotto di qualche centinaio di unità, a meno che la geometria del pezzo richieda davvero il supporto e la precisione della testa mobile che le opzioni di tornitura a fantina mobile offrono.
Cosa determina il costo della tornitura a fantina mobile?
Quattro variabili influenzano il prezzo più di qualsiasi altra cosa in un preventivo di tornitura a fantina mobile: diametro del pezzo, tolleranza, materiale e dimensione del lotto, oltre a quante operazioni vengono eseguite in un unico setup rispetto a quelle che vengono indirizzate a una seconda macchina.
Diametro del pezzo e lunghezza della barra grezza
I torni a fantina mobile sono costruiti attorno a barre grezze alimentate attraverso una bussola di guida, e tale bussola ha un intervallo di diametro fisso per ogni setup. I pezzi che rientrano comodamente sotto circa 1,5 in di diametro si lavorano in modo efficiente su macchine a fantina mobile; qualsiasi pezzo più grande impone un cambio di bussola (costo di setup aggiuntivo) o il passaggio alla tornitura standard, il che cambia completamente la base dei costi. I pezzi lunghi e sottili con un elevato rapporto lunghezza/diametro sono esattamente il campo in cui la fantina mobile guadagna il suo sovrapprezzo; il supporto continuo nella zona di taglio impedisce la flessione che altrimenti rovinerebbe un pezzo snello su un tornio convenzionale.
Requisiti di tolleranza e precisione
La tolleranza è la leva più importante sul prezzo dopo la dimensione del lotto. Le officine che offrono lavorazioni a fantina mobile di micro-precisione (DEK la elenca come capacità dichiarata) quotano comunemente tolleranze generali intorno a ±0,01 mm, restringendole fino a ±0,003 mm sulle micro-caratteristiche inferiori a 10 mm come opzione a sovrapprezzo, poiché ogni cifra decimale aggiuntiva richiede velocità di avanzamento più basse e più tempo di ispezione. Conviene specificare la tolleranza più ampia con cui una caratteristica può effettivamente funzionare, anziché impostare per default il valore più stretto presente nel modello del disegno.
Materiale
L'ottone, l'acciaio inossidabile e le leghe a lavorabilità elevata sono scelte comuni per i particolari torniti a fantina mobile, perché si tagliano in modo pulito alle elevate velocità del mandrino di queste macchine. I materiali più duri o più gommosi rallentano le velocità di avanzamento e aumentano l'usura degli utensili, entrambe cose che fanno salire il costo. Particolari torniti in ottone si lavorano più velocemente della maggior parte delle alternative quando l'applicazione lo consente; dove conta di più la resistenza alla corrosione, particolari torniti in acciaio inossidabile costano di più per ciclo ma evitano una fase separata di rivestimento.
Dimensione del lotto / Volume
È qui che l'economia della tornitura a fantina mobile gira a vostro favore. L'attrezzaggio (scelta della bussola guida, preparazione degli utensili, ispezione del primo pezzo) è un costo fisso indipendentemente dal fatto che l'ordine sia di 200 o di 20.000 pezzi. Ripartito su un lotto ampio, quel costo fisso per pezzo si riduce rapidamente, ed è per questo che il prezzo unitario a volume può battere quasi qualsiasi altro metodo di tornitura per particolari piccoli e complessi. Non c'è alcuna quantità minima d'ordine tra un piccolo primo ordine e una lavorazione di produzione; la logica dell'attrezzaggio cambia solo quanta parte di quel costo ricade su ciascun pezzo.
Operazioni secondarie e finitura
Filettatura, zigrinatura, foratura trasversale e lavorazione posteriore con contromandrino possono avvenire tutti nello stesso attrezzaggio a fantina mobile, in un solo ciclo, senza scaricare il pezzo. Ogni operazione che resta sulla macchina evita il costo e il tempo ciclo di inviare il pezzo a una seconda macchina o a una postazione di finitura manuale, uno dei reali vantaggi economici del processo rispetto all'esternalizzazione separata delle operazioni.
Quanto costa far lavorare un particolare?
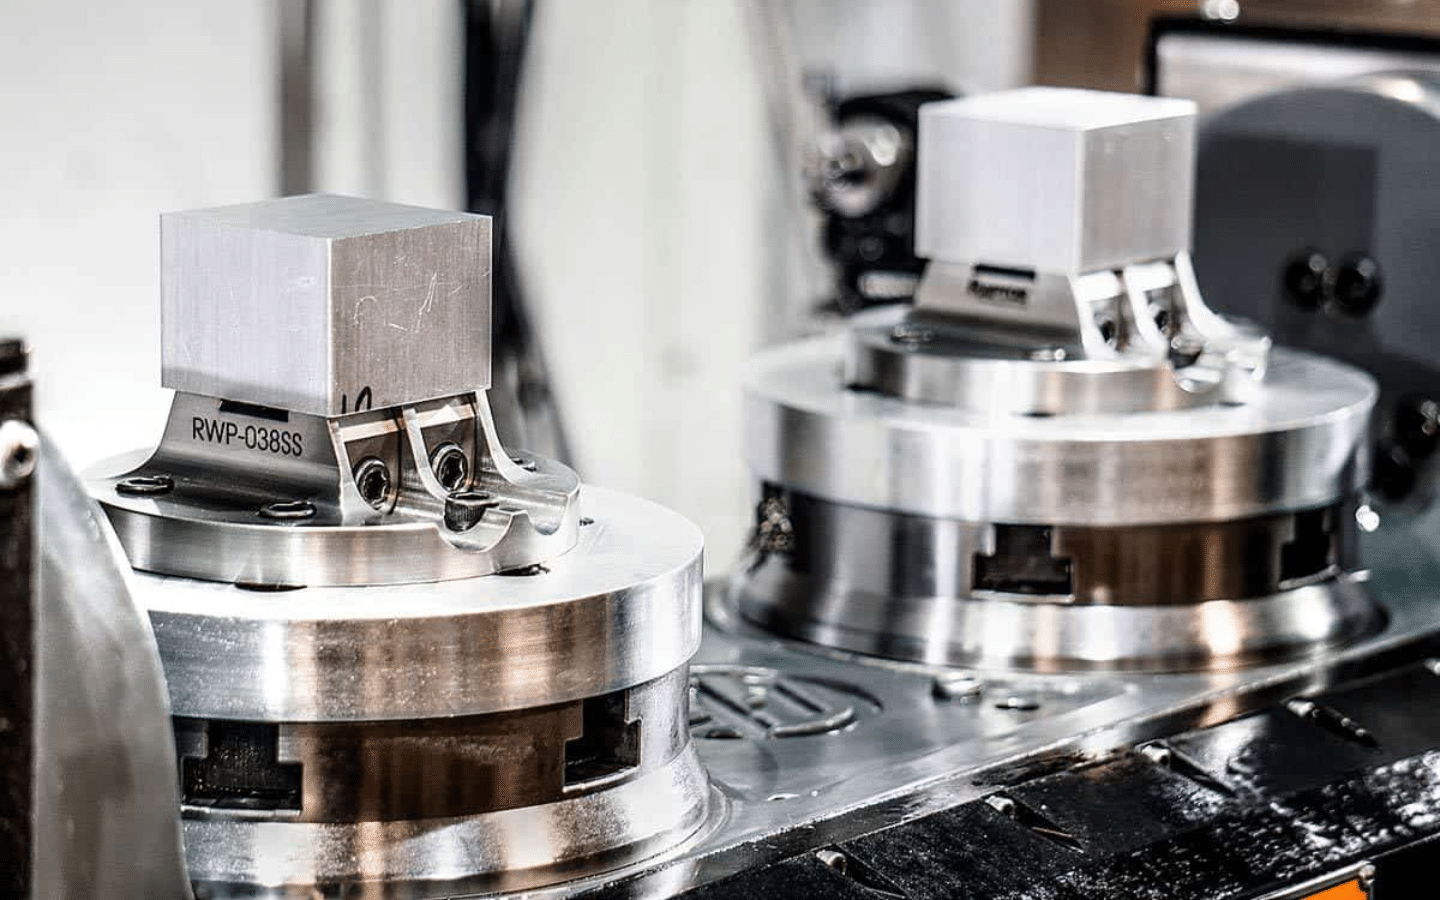
I costi generali della lavorazione CNC spaziano su un ampio intervallo, da un paio di dollari per un semplice componente da barra a diverse centinaia di dollari per un particolare grande, complesso e in piccoli lotti. I fattori principali sono gli stessi ovunque: costo e lavorabilità del materiale, requisiti di tolleranza, dimensione del lotto e quanto attrezzaggio e lavoro secondario richiede il particolare. Gli stessi fattori di costo della lavorazione CNC si applicano a Costo della fresatura CNC: tutto ciò che c'è da sapere e Costo della tornitura CNC: prezzi e cosa li influenza, con il mix di fattori che cambia da progetto a progetto.
La tornitura a fantina mobile si colloca all'estremità della precisione e dei piccoli diametri di questo spettro. Raramente è competitiva sul prezzo per particolari grandi o semplici, ma per componenti snelli e con molte caratteristiche a volume spesso batte i metodi di lavorazione generici sul costo totale una volta ammortizzato l'attrezzaggio.
Tornitura a fantina mobile vs. tornitura CNC standard: confronto dei costi
I torni a fantina mobile costano più da attrezzare rispetto a un centro di tornitura standard. La bussola guida deve essere abbinata al diametro della barra, gli utensili motorizzati devono essere disposti attorno alla zona di taglio e la verifica del primo pezzo richiede più tempo a causa delle fasce di tolleranza più strette per cui il processo viene di solito scelto. Quel sovrapprezzo di attrezzaggio è reale, ed è per questo che un pezzo unico o un lotto molto piccolo è spesso più economico su un tornio standard.
Il compromesso si inverte a volume. Una volta avviato un lavoro a fantina mobile, la testa mobile e la bussola guida sostengono la barra attraverso più operazioni simultanee con un intervento minimo dell'operatore, così la produttività sui particolari piccoli e complessi sale rapidamente. Costo della tornitura CNC standard segue una curva di attrezzaggio più piatta ed è più adatto a particolari di diametro maggiore o geometricamente più semplici, poiché il supporto extra offerto dalla fantina mobile non fa molto lavoro su quelle geometrie.
Officine di tornitura a fantina mobile locali vs. estere
Un'officina che lavora localmente di solito realizza più rapidamente un piccolo lotto di prova, poiché non c'è il ritardo della spedizione internazionale, utile quando i particolari servono subito in mano. L'approvvigionamento da un'officina estera di solito abbassa il prezzo unitario a volume, in particolare sui lavori ad alta intensità di manodopera e attrezzaggio, ma aggiunge tempo di transito al lead time totale. Per quantità di prototipi dove la velocità conta più del prezzo unitario, spesso vince un'officina vicina; una volta che il progetto è consolidato e la dimensione del lotto cresce, il risparmio unitario di un partner estero può superare i giorni di spedizione in più.
Come ridurre i costi della tornitura a fantina mobile
- Progettate entro i diametri standard della barra. Restare entro l'intervallo comune della bussola guida evita un cambio di bussola o il passaggio a una macchina diversa.
- Raggruppate gli ordini quando possibile. Poiché l'attrezzaggio è il costo fisso dominante, combinare ordini più piccoli in rilasci meno numerosi e più grandi abbassa sensibilmente il prezzo unitario.
- Evitate di specificare tolleranze eccessive. Riservate le tolleranze più strette alle caratteristiche realmente critiche per l'accoppiamento; allentate tutto il resto al requisito funzionale.
- Mantenga le operazioni sulla macchina. Filettatura, godronatura e foratura trasversale eseguite nello stesso setup a fantina mobile evitano il costo di una seconda operazione o di una passata manuale di finitura.
- Ottenga presto un feedback di design for manufacturing. Una rapida revisione DFM prima di finalizzare il disegno spesso individua una caratteristica che fa lievitare i costi senza aggiungere funzionalità.
- Valuti alternative rapide per quantità molto ridotte. Per poche unità di prototipo, confrontare opzioni rapide come la stampa 3D o la prototipazione CNC in piccoli lotti rispetto a un costo di setup completo per fantina mobile spesso rivela una via più economica prima di impegnarsi nella produzione a barra.
Richiedi un preventivo per tornitura a fantina mobile
Ottenere un numero accurato parte da un disegno che indichi diametro, lunghezza, tolleranze, materiale e dimensione del lotto previsto; questi cinque dettagli cambiano il prezzo più di qualsiasi intervallo generico. Le capacità di tornitura CNC a fantina mobile di DEK coprono lavorazioni a barra di micro-precisione in oltre 50 metalli e plastiche tecniche, senza quantità minima e con tempi di consegna dei prototipi fino a 3 giorni, con certificazioni ISO 9001, ISO 13485 e AS9100D. Invii il disegno tramite contatti per un preventivo calibrato sul pezzo reale.
FAQ
Quanto costa una macchina a fantina mobile?
L'acquisto di un tornio CNC a fantina mobile nuovo costa tipicamente da qualche decina di migliaia fino a sei cifre, a seconda del numero di assi e della capacità di utensili; si tratta di un acquisto di macchinario, separato dal pagamento di un'officina per la lavorazione dei pezzi. Far lavorare i pezzi a fantina mobile viene prezzato per pezzo o per commessa, in base al design e alla quantità del pezzo, non al prezzo d'acquisto della macchina.
Quanto costa un operatore all'ora?
Le tariffe delle officine variano ampiamente per regione, tipo di macchina e complessità del lavoro, e la maggior parte delle officine quota un prezzo per pezzo o per commessa anziché una tariffa oraria diretta per la produzione. Le cifre orarie sono più utili per stimare i propri costi interni che per confrontare preventivi esterni, poiché il prezzo quotato include già setup, tempo ciclo e ispezione.
Cosa fa un operatore di macchine a fantina mobile?
Un operatore di macchine a fantina mobile programma e gestisce torni a fantina mobile che alimentano barra attraverso una bussola di guida mentre più utensili tagliano, forano e filettano il materiale esposto in un unico setup. Il ruolo comprende la scelta della bussola di guida e dell'attrezzatura adatte al pezzo, il monitoraggio dell'usura degli utensili su lunghe serie e la verifica delle dimensioni del primo pezzo prima che un lotto venga lavorato in automatico.
La tornitura a fantina mobile è più costosa della tornitura CNC standard?
Il setup è di solito più costoso sui torni a fantina mobile per via della bussola di guida e della preparazione degli utensili. Il costo per pezzo, tuttavia, spesso risulta inferiore alla tornitura standard una volta che il lotto è abbastanza grande da ammortizzare quel costo di setup, soprattutto per pezzi snelli e con più caratteristiche che richiedono il supporto aggiuntivo offerto dalla fantina mobile.
Esiste una quantità minima d'ordine per la tornitura a fantina mobile?
Non necessariamente: alcune officine, tra cui DEK, quotano lavorazioni a fantina mobile senza quantità minima. Ciò non significa che il prezzo per pezzo resti invariato a qualsiasi volume; gli ordini più piccoli semplicemente assorbono una quota maggiore del costo fisso di setup per pezzo rispetto a una serie di produzione più grande.

SCRITTO DA
Dany segue i principali clienti internazionali, garantendo una comunicazione fluida, l'interpretazione dei disegni e il coordinamento dei progetti. Ha familiarità con i flussi di lavoro per la lavorazione in piccoli lotti e con la collaborazione tra team. Nel tempo libero ama la cucina, i viaggi e la scoperta di nuovi luoghi.
Articoli correlati
-
 Lavorazione CNC del policarbonato (PC): tutto ciò che c'è da sapere
-
 Bave metalliche: formazione, tipi e consigli
-
 Lavorazione CNC della ghisa: tutto ciò che c'è da sapere
-
 Rivettatura e saldatura: scegliere il metodo giusto per le parti in lamiera
-
 Lavorazione del titanio: sfide, utensili e consigli
-
 Come progettare una carcassa motore per una dissipazione efficiente del calore
-
 10 consigli per la lavorazione CNC di una staffa con tolleranze strette
-
 Come verniciare a spruzzo l'alluminio: guida completa
-
 Lavorazione dell'ottone: gradi, velocità e consigli di progettazione

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








