









Costo della lavorazione CNC: guida completa ai prezzi (2026)
SCRITTO DA
Dany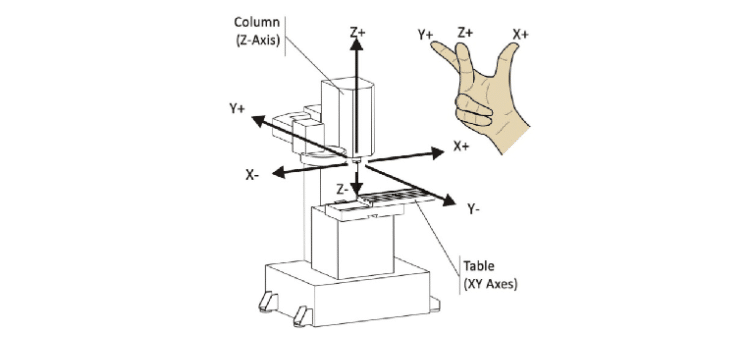
Il costo della lavorazione CNC è il risultato di sette variabili che agiscono insieme: materiale, complessità del pezzo, volume dell'ordine, tolleranza, finitura, tempo di setup e macchina o processo utilizzato per tagliare il pezzo. Le tariffe orarie dell'officina, i costi per pezzo e ciascuna di queste sette variabili si combinano per determinare il prezzo finale di qualsiasi preventivo. Si tratta del costo di far lavorare un pezzo da un'officina come servizio, non del costo di acquisto di una macchina CNC, che va da 80.000 a oltre 500.000 $ per una fresatrice o un tornio adatti alla produzione ed è una questione di budget del tutto separata.
Il costo della lavorazione CNC in sintesi
Ecco quanto costa realmente la lavorazione CNC nel mercato attuale, sulla base delle tariffe orarie e dei prezzi per pezzo resi pubblici nel settore.
| Voce di costo | Intervallo tipico di mercato |
|---|---|
| Tariffa oraria dell'officina | 50 – 150+ $ |
| Costo di setup / programmazione | 50 – 1.000+ $ |
| Costo del prototipo (per pezzo) | 50 – 500+ $ |
| Costo di produzione (per pezzo, a volume) | 5 – 100+ $ |
Si tratta di intervalli a livello di settore, non di una tariffa DEK preventivata; il prezzo effettivo dipende sempre dal Suo disegno specifico, dal materiale e dalla quantità.
7 fattori che determinano il costo della lavorazione CNC
Ogni preventivo CNC, indipendentemente dall'officina o dalla regione, si riduce a una combinazione di queste sette variabili.
1. Tipo di materiale
Il costo della materia prima al chilogrammo varia enormemente tra metalli e plastiche, e la lavorabilità (la velocità con cui un materiale si taglia e l'usura che provoca sugli utensili) amplia ulteriormente questo divario. Lavorazione CNC dell'alluminio si colloca all'estremo inferiore perché il materiale 6061 e 6063 è economico e si taglia velocemente. L'acciaio inossidabile e il titanio costano di più al chilogrammo e si tagliano più lentamente, sommando il tempo macchina al costo del materiale. L'ottone e il PEEK si collocano nel mezzo, con l'ottone più vicino ai prezzi dell'alluminio e il PEEK ben al di sopra della maggior parte delle plastiche di largo consumo.
2. Complessità del pezzo e numero di assi
Un pezzo realizzato in un unico setup a 3 assi è quasi sempre più economico di uno che richiede riposizionamenti o una macchina multiasse per raggiungere ogni caratteristica in un solo passaggio. Un lavoro base a 3 assi viene eseguito sulla macchina più semplice, con la tariffa oraria più bassa; l'aggiunta di un asse rotativo per caratteristiche su più facce aumenta leggermente la tariffa. Lavorazione a 5 assi comporta la tariffa oraria più alta del gruppo, ma può ridurre il costo totale su geometrie complesse eliminando il riposizionamento manuale e i setup secondari.
3. Volume dell'ordine / dimensione del lotto
Il costo di setup e programmazione è fisso per lavoro, non per pezzo, quindi viene suddiviso sul numero di pezzi spediti. La lavorazione CNC in piccoli lotti assorbe quel costo di setup su appena una manciata di pezzi, mantenendo alto il prezzo unitario. Le produzioni di centinaia o migliaia di pezzi distribuiscono lo stesso costo fisso su molte più unità, abbassando nettamente il prezzo per pezzo.
4. Requisiti di tolleranza e precisione
Tolleranze più strette rallentano le velocità di avanzamento, aggiungono tempo di ispezione e talvolta richiedono un'operazione secondaria, il che aumenta il costo. La tolleranza standard della lavorazione CNC è ±0,005 in (±0,13 mm) salvo indicazioni più strette sul disegno, e l'officina la garantisce di default senza costi aggiuntivi. Indicare una fascia di tolleranza di precisione di ±0,025 mm su una caratteristica aggiunge tempo di lavorazione per passate più lente e controlli in processo più frequenti. Tolleranze più strette richiedono tipicamente la rettifica come operazione secondaria, che arriva fino a ±0,005 mm. Applicare tolleranze strette solo alle caratteristiche realmente critiche per l'accoppiamento (accoppiamenti albero-foro, fori coassiali, superfici di contatto) mantiene il resto del pezzo a tolleranza standard e tiene sotto controllo il costo.
5. Finitura superficiale e post-trattamenti
L'anodizzazione, la placcatura e la verniciatura a polvere aggiungono ciascuna una fase di processo separata, tempo di movimentazione e spesso un costo minimo di lotto, quindi il costo reale di una finitura è la logistica aggiuntiva di portare i pezzi a una linea di finitura e ritorno, non solo il processo in sé. L'anodizzazione comporta tipicamente un costo minimo di lotto nell'ordine di 75–150 $ indipendentemente dal numero di pezzi, quindi un lotto di 50 assorbe quella tariffa fissa molto più efficientemente di un lotto di 5. Finitura superficiale le opzioni vanno da una semplice sabbiatura a un'anodizzazione dura, e ciascuna comporta un costo aggiuntivo diverso rispetto al pezzo grezzo lavorato.
6. Tempi di setup e programmazione
Ogni nuovo lavoro richiede la programmazione delle traiettorie utensile, la preparazione dell'attrezzatura corretta e la verifica del primo pezzo: attività identiche sia che l'ordine riguardi un pezzo sia che ne riguardi cento. I prototipi una tantum assorbono l'intero costo di setup; gli ordini ripetuti sullo stesso progetto spesso ne evitano la maggior parte perché il programma e le attrezzature esistono già. Riordinare un pezzo invariato è quasi sempre più economico per unità rispetto a una prima produzione, proprio per questo motivo.
7. Tipo di macchina/processo (fresatura vs. tornitura vs. fantina mobile vs. EDM)
La fresatura è adatta a pezzi prismatici con tasche e superfici piane e in genere applica la tariffa oraria più economica per geometrie squadrate. La tornitura e la tornitura a fantina mobile lavorano pezzi rotondi e a forma di albero in modo molto più efficiente della fresatura, spesso a un costo per pezzo inferiore per geometrie cilindriche. L'elettroerosione a filo e a tuffo taglia geometrie che nessun utensile rotante può raggiungere (materiali temprati, spigoli interni vivi) con una velocità di asportazione del materiale più bassa che fa salire la tariffa oraria rispetto a fresatura o tornitura; Servizi di lavorazione EDM spiega dove questo compromesso conviene.
Costo orario della lavorazione CNC: cosa è realmente incluso
Le tariffe di officina in genere variano tra 50 e oltre 150 $ all'ora, e questo intervallo esiste per ragioni concrete; non è un ricarico arbitrario. La tariffa copre l'ammortamento della macchina (una fresatrice a 5 assi di produzione costa molto più di una fresatrice a 3 assi entry-level e deve ripagarsi), la manodopera dell'operatore e del programmatore, l'usura degli utensili (gli utensili da taglio si consumano più rapidamente nei materiali più duri e vengono sostituiti regolarmente) e i costi generali dell'officina come manutenzione, refrigerante e struttura. Un semplice lavoro a 3 assi su alluminio si colloca all'estremo inferiore di questo intervallo; un lavoro a 5 assi su acciaio inossidabile o titanio, che richiede attrezzature specializzate e una macchina più costosa, si colloca all'estremo superiore.
Non esiste una formula universale che converta le "ore" nel "vostro prezzo" senza conoscere il pezzo reale; il tempo ciclo dipende dalla geometria, e due pezzi che sulla carta sembrano simili possono richiedere quantità di tempo macchina molto diverse. Il modo affidabile per ottenere un numero reale è inviare un disegno o un file CAD a un'officina tramite servizi di lavorazione CNC e richiedere un preventivo, anziché calcolarlo a ritroso dalla sola tariffa oraria.
Costo del prototipo vs. costo di produzione
Il costo per pezzo cala bruscamente all'aumentare della quantità dell'ordine, perché il costo di setup è fisso per lavoro: una produzione di prototipi da uno a pochi pezzi paga quella cifra una volta sola, ripartita su quasi nulla. Una produzione di centinaia o migliaia di pezzi distribuisce la stessa cifra in modo così diluito che a malapena compare nel prezzo unitario. I dati di mercato collocano i pezzi prototipo nell'intervallo 50–500+ $ e i pezzi di produzione a 5–100+ $ per unità, con il divario spiegato quasi interamente dal volume, non da alcun cambiamento nel pezzo stesso.
Prendiamo una semplice staffa in alluminio che richiede 45 minuti di tempo macchina e un addebito di setup/programmazione di 150 $. Con una tariffa di officina di 75 $/ora, una singola unità costa l'intero setup di 150 $ più circa 56 $ di tempo macchina, ovvero circa 206 $ per un singolo prototipo. Ordinando 100 staffe identiche, lo stesso addebito di setup di 150 $ si ripartisce in 1,50 $ per pezzo, mentre i 56 $ di tempo macchina per pezzo restano invariati poiché ogni unità richiede comunque 45 minuti di taglio, arrivando a circa 57–58 $ per unità: un calo di oltre il 70% dovuto unicamente alla ripartizione del costo di setup fisso su più pezzi.
Un albero in alluminio tornito con un tempo ciclo di 20 minuti segue la stessa matematica da un punto di partenza diverso: con la stessa tariffa di officina di 75 $/ora, una singola unità prototipo si colloca spesso intorno a 75–95 $ una volta incluso il setup, mentre lo stesso pezzo in una produzione di 500 unità si prezza tipicamente più vicino a 18–25 $ ciascuno una volta che quel costo di setup è ben diluito.
Quantità, materiale e finitura interagiscono in modo più stretto a bassi volumi: quanto costa la prototipazione rapida analizza come il prezzo di un singolo prototipo si suddivida tra setup, materiale e finitura prima che il volume diluisca qualsiasi voce. DEK opera senza quantità minima e con un lead time di 3 giorni per i prototipi, così testare un singolo pezzo prima di impegnarsi in un lotto di produzione non richiede di raggiungere prima una soglia di volume.
Differenze di costo tra fresatura, tornitura e 5 assi
Fresatura, tornitura e lavorazione a 5 assi hanno prezzi diversi perché ciascuna risolve un problema geometrico diverso.
Il costo della fresatura scala con il numero di setup e di cambi utensile richiesti dalle tasche, dai fori e dalle facce di un pezzo; costo della fresatura CNC approfondisce ulteriormente questo calcolo materiale per materiale.
Il costo della tornitura è determinato principalmente dall'utilizzo del bar stock e dal tempo mandrino più che dalla complessità del setup, poiché far ruotare il pezzo contro un utensile fisso è adatto in modo efficiente a geometrie rotonde e a forma di albero; Costo della tornitura CNC analizza nel dettaglio questo modello di prezzo.
Il costo della lavorazione a 5 assi ha la tariffa oraria più alta delle tre, ma spesso il costo totale più basso su parti complesse e a più facce, perché il movimento simultaneo su cinque assi elimina il riposizionamento che altrimenti moltiplicherebbe i costi di setup; come calcolare i prezzi della lavorazione CNC a 5 assi quantifica questo compromesso.
| Processo | Principale fattore di costo |
|---|---|
| Fresatura (3/4/5 assi) | Complessità del setup + tempo di lavorazione per feature |
| Tornitura / tornitura a fantina mobile | Utilizzo del bar stock, tempo mandrino, lunghezza del pezzo |
| Lavorazione a 5 assi simultanei | Complessità di programmazione, tariffa oraria della macchina |
Parti tornite di tipo albero, staffe fresate su più lati e geometrie che hanno senso solo su una macchina a 5 assi comportano ciascuna meccaniche di costo aggiuntive (sfrido del bar stock per la tornitura, numero di cambi utensile per la fresatura, tempo di programmazione per la lavorazione a 5 assi) che allontanano ulteriormente il totale da una stima generica. Le parti in piccoli lotti tornite a fantina mobile seguono una logica di costo del tutto diversa: l'utilizzo della lunghezza della barra e la frequenza dei cambi utensile determinano Costo della tornitura a fantina mobile più dei soli costi di setup.
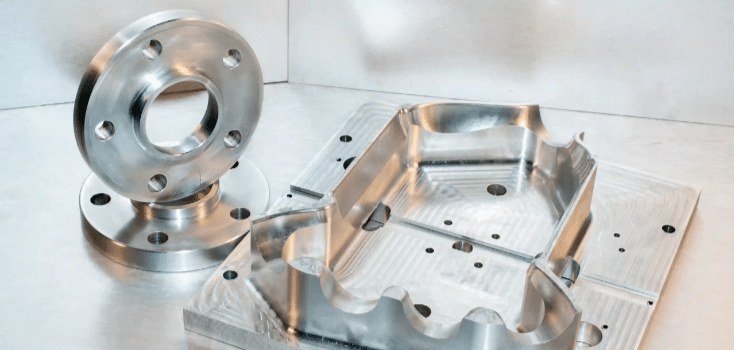
Costo della lavorazione CNC dei metalli per materiale
La scelta del materiale stabilisce la base di costo prima che complessità, tolleranza o volume entrino in gioco.
| Materiale | Costo relativo rispetto all'alluminio | Motivo |
|---|---|---|
| Alluminio (6061, 6063, 5052) | 1x (base) | Elevata lavorabilità, ampiamente disponibile a magazzino, velocità di taglio elevate |
| Ottone / Bronzo | 1,2 – 2x | Costo moderato della materia prima, comunque rapido da lavorare |
| Acciaio inossidabile (304, 316, 17-4PH) | 1,5 – 3x | Velocità di taglio più basse, usura utensile più rapida rispetto all'alluminio |
| Titanio (Ti-6Al-4V) | 3 – 8x | Bassa lavorabilità, utensili specializzati, avanzamenti lenti |
| Plastiche tecniche (PEEK, PTFE, Nylon) | 0,5 – 3x | Ampia gamma: le plastiche commodity sono economiche, PEEK e PTFE costano più al chilogrammo dell'alluminio |
Il bar stock di acciaio e acciaio inossidabile spesso costa meno al chilogrammo del billet di alluminio (una barra di acciaio al carbonio può costare meno di 1 $ al chilogrammo contro 3–8 $ per le leghe di alluminio), ma le velocità di taglio più basse e l'usura utensile più rapida sull'inossidabile portano il costo di lavorazione finito per pezzo a circa 1,5–3 volte quello dell'alluminio, anche se la materia prima in sé è più economica.
Il premium del titanio è il divario più ampio di questa tabella: il costo del titanio deriva da una combinazione di disponibilità delle leghe, rapida usura degli utensili alle velocità di taglio consigliate e tempi ciclo diverse volte più lunghi dell'alluminio per la stessa geometria.
Come ridurre i costi della lavorazione CNC
Quattro leve fanno la differenza più di qualsiasi altra cosa su un preventivo:
- Semplificare la geometria. Meno setup, nessuna cavità inutilmente profonda e fori di dimensioni standard riducono direttamente il tempo di lavorazione.
- Allentare le tolleranze dove non contano. Applicare tolleranze strette solo alle feature critiche per l'accoppiamento (accoppiamenti albero-foro, fori coassiali) e lasciare il resto a tolleranza standard.
- Raggruppare l'ordine in lotti. Un ordine di 100 pezzi costa meno per unità di cinque ordini da 20, perché il costo di setup si paga una volta invece di cinque.
- Scegliere un materiale più facile da lavorare quando l'applicazione lo consente: alluminio invece di inossidabile, leghe standard invece di quelle esotiche.
Lo spessore delle pareti, la profondità delle filettature e il setup di serraggio aggiungono ulteriori risparmi oltre a queste quattro leve, illustrati in 10 consigli comprovati per ridurre il costo dei pezzi lavorati CNC.
Conviene usare un calcolatore dei costi di lavorazione CNC?
I calcolatori online dei costi CNC sono utili per ottenere un numero rapido e approssimativo su parti semplici: alluminio standard, geometria 3 assi di base, tolleranze moderate. Stimano ragionevolmente bene il volume del materiale e un tempo ciclo generico per quel tipo di parte.
Il limite emerge ovunque la geometria o il materiale diventino specifici: tolleranze strette che richiedono avanzamenti più lenti, percorsi utensile a 5 assi che un algoritmo generico non riesce a modellare accuratamente, materiali esotici come titanio o Inconel con parametri di lavorazione non standard, o parti che richiedono operazioni secondarie come anodizzazione o rettifica. Un calcolatore non ha modo di conoscere il disegno reale, quindi può solo approssimare.
Per qualsiasi cosa più complessa di una semplice staffa o boccola, un preventivo reale basato su un file CAD o un disegno è più affidabile di qualsiasi stima da calcolatore. Inviare un disegno direttamente a un'officina tramite contatto consente di ottenere un importo legato al pezzo reale anziché una stima generica.
Ottenga un preventivo preciso per la lavorazione CNC
Un'officina necessita di cinque informazioni per preventivare con precisione un pezzo: un file CAD o un disegno (i file STEP sono ideali), il materiale, i requisiti di tolleranza sulle caratteristiche critiche, la quantità richiesta e l'eventuale finitura superficiale specificata. Omettere anche solo uno di questi elementi obbliga l'officina a fare supposizioni, il che o gonfia il preventivo per coprire il rischio o produce un importo che cambia una volta ricevuta la specifica reale.
DEK lavora con oltre 50 metalli e plastiche tecniche (tra cui alluminio, acciaio inossidabile, titanio, ottone, rame, Inconel, Kovar, PEEK e PTFE) lavorati secondo i sistemi di qualità ISO 9001, ISO 13485:2016 e AS9100D, senza quantità minima e con tempi di consegna dei prototipi fino a 3 giorni. Ci contatti con un disegno e la quantità per ottenere un importo specifico per il progetto anziché una media di settore.
FAQ
Come si stima il costo della lavorazione CNC?
Si sommano il costo del materiale, la tariffa di setup/programmazione, il tempo di lavorazione moltiplicato per la tariffa oraria dell'officina e gli eventuali costi di finitura o ispezione. Gli intervalli indicativi di settore (50–150 $/h, 50–1.000 $+ per il setup) servono per una stima approssimativa; un importo preciso richiede l'invio di un file CAD o di un disegno a un'officina per un preventivo reale.
Perché la lavorazione CNC costa così tanto?
Il costo riflette input reali: macchine utensili di precisione che costano decine di migliaia di dollari, manodopera qualificata per programmazione e setup, utensili che si usurano e vanno sostituiti e materiale spesso più costoso del grezzo destinato a fusione o stampaggio. Tolleranze strette e geometrie complesse aggiungono tempo macchina a tutto questo.
Qual è il costo orario della lavorazione CNC?
Le tariffe delle officine vanno generalmente da 50 a 150 $ o più all'ora, a seconda del tipo di macchina e della precisione richiesta. Un lavoro base a 3 assi su alluminio si colloca verso il limite inferiore; un lavoro a 5 assi su un materiale più duro come acciaio inossidabile o titanio si colloca verso il limite superiore di tale intervallo.
Esiste un calcolatore affidabile dei costi di lavorazione CNC?
I calcolatori forniscono una stima rapida e approssimativa per pezzi semplici in materiali standard con tolleranze di base. Non sono affidabili per geometrie complesse a 5 assi, tolleranze strette o metalli esotici, poiché questi richiedono un preventivo reale basato su un disegno anziché un algoritmo generico.
Come varia il costo della lavorazione CNC in base al metallo?
L'alluminio è l'opzione comune più economica e il riferimento di prezzo. L'acciaio e l'acciaio inossidabile costano all'incirca da 1,5 a 3 volte l'alluminio perché si tagliano più lentamente e usurano gli utensili più rapidamente. Il titanio è il più costoso, da 3 a 8 volte il costo dell'alluminio. Il prezzo finale per pezzo dipende comunque in larga misura da complessità, tolleranza e quantità dell'ordine.

SCRITTO DA
Dany segue i principali clienti internazionali, garantendo una comunicazione fluida, l'interpretazione dei disegni e il coordinamento dei progetti. Ha familiarità con i flussi di lavoro della lavorazione in piccoli lotti e con la collaborazione tra team. Nel tempo libero ama la buona cucina, i viaggi e la scoperta di nuovi luoghi.
Articoli correlati
-
 Progettazione di involucri impermeabili: tutto ciò che c'è da sapere
-
 Come scegliere il tipo di flangia giusto per la propria applicazione
-
 Lavorazione CNC del carburo di tungsteno: tutto ciò che deve sapere
-
 Lavorazione del Kovar: consigli per componenti a tenuta stagna
-
 Che cos'è la foratura profonda: processo, utensili e consigli
-
 Come verniciare a spruzzo l'alluminio: guida completa
-
 Lavorazione CNC dell'UHMW-PE: una guida completa
-
 Fresatura CNC del rame: una guida informativa
-
 Disegno tecnico: importanza, componenti di base e consigli

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








