









Produzione di boccole su misura
Produzione di boccole su misura con ±0.005 mm su foro e diametro esterno e concentricità di 0.005 mm. Senza quantità minima, preventivi verificati da un ingegnere entro 6 ore, prototipi in 3–5 giorni.
-
±0.005 mm
Foro e diametro esterno
-
Ra 0.2 µm
Finitura del foro rettificata
-
3–5 giorni
Spedizione dei prototipi
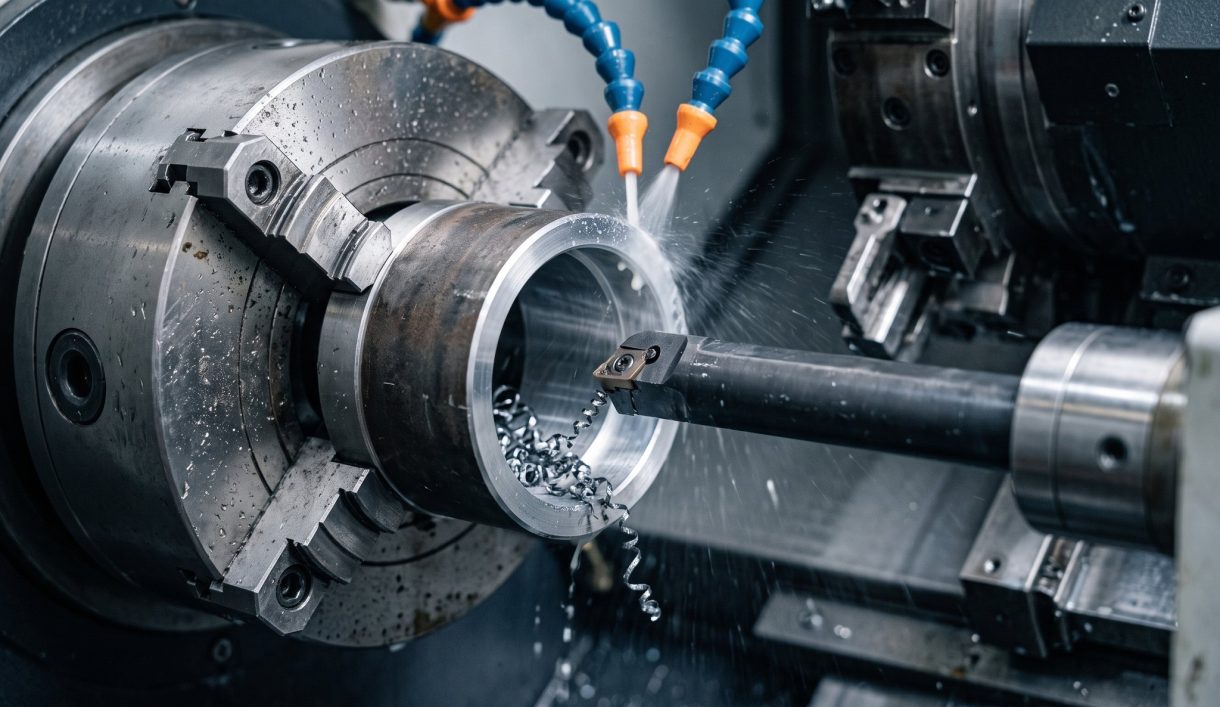

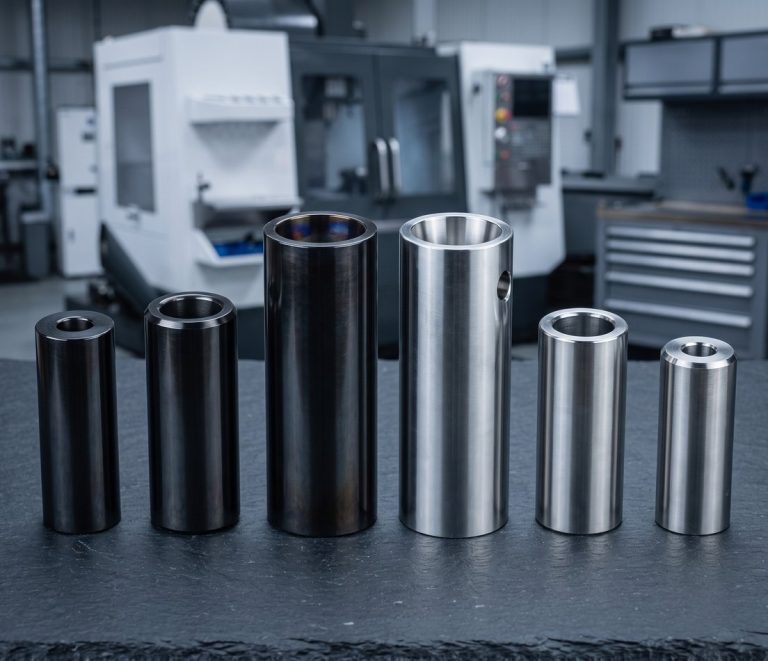
Boccole e manicotti lavorati su misura
DEK produce boccole a manicotto semplici, boccole flangiate, boccole di guida, manicotti riduttori e manicotti di usura in bronzo, ottone, acciaio, acciaio inossidabile e plastiche tecniche. La dimensione del foro e la concentricità determinano se un albero gira senza intoppi o si grippa.
Garantiamo ±0.005 mm su foro e diametro esterno, con fori rettificati a Ra 0.2–0.4 µm quando il disegno lo richiede. Le boccole affiancano alberi e perni nel nostro catalogo di parti lavorate CNC su misura .
Tipi di boccole che lavoriamo
Dai manicotti semplici alle boccole autolubrificanti, torniti da barre di bronzo, ottone, acciaio, acciaio inossidabile e plastica secondo il vostro disegno.
-
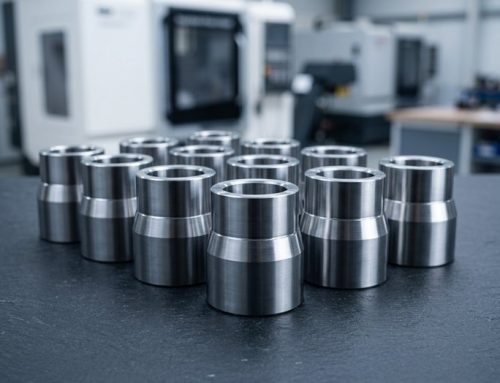 Boccole a manicotto sempliciManicotti per cuscinetti a strisciamento per alberi rotanti o scorrevoli.
-
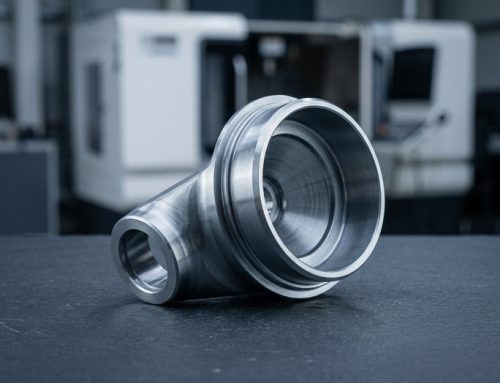 Parti CNC per boccole flangiateLa flangia sopporta la spinta assiale e posiziona la boccola nell'alloggiamento.
-
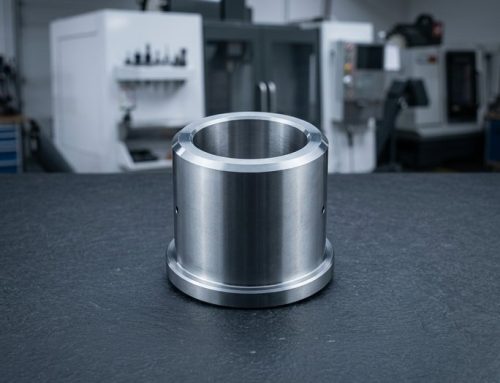 Boccole di guida e per perni di guidaPer stampi, attrezzature e dispositivi; temprate e rettificate.
-
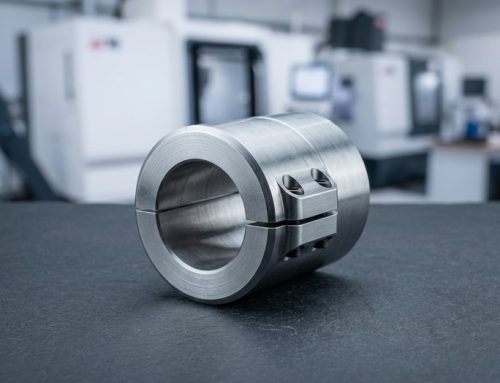 Boccole spaccate e a fascettaDesign spaccati e a fascetta che si installano senza pressa.
-
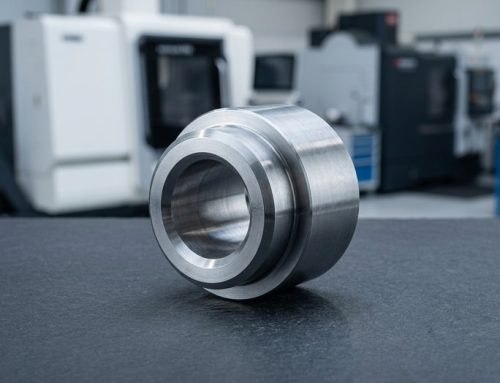 Manicotti riduttori e adattatoriManicotti che adattano un albero piccolo a un foro grande.
-
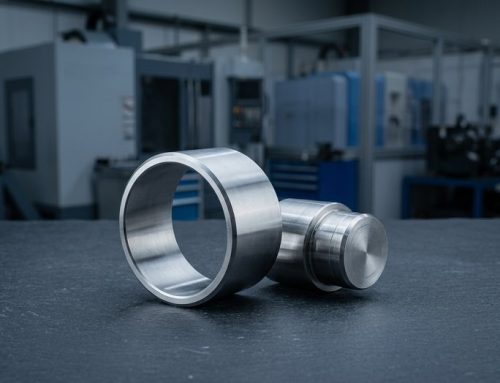 Manicotti di usura e riparazioneManicotti di usura e riparazione per alberi in acciaio temprato o inossidabile.
-
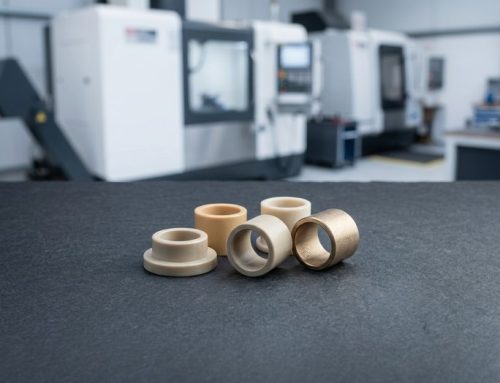 Boccole in plastica e autolubrificantiIsolatori in Delrin, PTFE o PEEK; bronzo sinterizzato autolubrificante.


Materiali, processi e tolleranze delle boccole
Dai bronzi per cuscinetti all'acciaio temprato e al PTFE, torniti in un'unica presa e rettificati quando l'accoppiamento richiede H6.
Consigli di progettazione per boccole personalizzate
Accoppiamenti, pareti e smussi determinano se una boccola si installa correttamente e resta circolare in esercizio.
-

Accoppiamento forzato per classe di tolleranza
Indichi l'interferenza per classe (Ø20 s6). Nel bronzo l'alesaggio si chiude di circa il 70–90% dell'interferenza.
-

Spessore parete nel bronzo
Mantenga lo spessore di parete all'8–12% del diametro dell'albero nel bronzo, così la boccola resta circolare dopo la pressatura.
-

Smussi di imbocco
Aggiunga uno smusso di imbocco 0,5 × 45° sia sull'alesaggio sia sul diametro esterno per evitare di raschiare l'alloggiamento durante l'installazione.
-

Runout della flangia rispetto all'alesaggio
Sulle boccole flangiate, tolleri il runout della flangia rispetto all'alesaggio (0,02 mm è praticabile), non solo lo spessore della flangia.
-

Estremità delle scanalature per olio
Interrompa le scanalature per olio 1–2 mm prima di entrambe le estremità per mantenere il lubrificante all'interno della boccola in esercizio.
-
Gioco di funzionamento nella plastica
Conceda alle boccole in plastica un gioco di funzionamento maggiore del 0,5–1% rispetto al metallo per la dilatazione termica e l'assorbimento di umidità.
Cosa indicare sul disegno
-
Classe di alesaggio e diametro esterno
Indichi la classe di tolleranza di alesaggio e diametro esterno, ad esempio alesaggio H7 o H6 e diametro esterno p6, s6 o h6, così l'accoppiamento è inequivocabile.
-
Accoppiamento prima o dopo
Specifichi se l'accoppiamento dell'alesaggio vale prima o dopo l'installazione; se conta l'alesaggio installato, lo quoti di conseguenza.
-
Materiale e durezza
Indichi la qualità e la durezza: 4140 a 28–32 HRC, 440C a 56–58 HRC o 8620 cementato a 58–62 HRC.
-
Quantità da ordinare necessaria
Indichi la quantità: una singola boccola di ricambio o una serie da 10.000 pezzi ricevono lo stesso preventivo verificato da un ingegnere.
Applicazioni e settori
Lavorazione di boccole per perni di agricoltura e costruzioni, boccole di guida per automazione, boccole per timoni e gruette marittime e boccole medicali a secco.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Costruzioni
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffaggi, hardware di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzioni da piccoli a medi lotti in alluminio, acciaio legato 4140 e 4340, acciaio inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita per pinze in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camere a vuoto, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e attacchi per carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, barre collettrici, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inox, lavorati piatti e privi di bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi manifold, parti per attrezzi di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, parti per pompe e ferramenta da coperta in acciaio inox 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopri di più
-
 CostruzioniStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi ugello per irroratrici e supporti per sensori in ghisa, acciaio e acciaio inox per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti per contenitori e ferramenta audio in cui la superficie lavorata resta a vista, anodizzate, sabbiatura a perle o lucidate secondo campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inox per resistere a polvere e vibrazioni.Scopri di più
Perché scegliere DEK per la produzione di boccole personalizzate
Disciplina nella rettifica di alesaggi dal 2002, materiali verificati e ispezione documentata su ogni ordine di boccole.
-

Produciamo boccole dal 2002
Le boccole di guida per stampisti sono state tra i primi particolari realizzati da DEK nel 2002; la stessa disciplina nella rettifica di alesaggi si applica ancora oggi.
-

Materiale verificato allo spettrometro
Il bronzo e l'acciaio in ingresso vengono verificati allo spettrometro prima della lavorazione, così la qualità indicata sul disegno è quella che ricevete.
-

Calibri a tampone e CMM
Gli alesaggi vengono verificati con calibri a tampone e CMM, e i rapporti di ispezione sono disponibili prima della spedizione.
-

Senza quantità minima, preventivi in 6 ore
Una bussola o 10.000 pezzi ricevono un preventivo verificato da un ingegnere entro 6 ore; i prototipi vengono spediti in 3–5 giorni.

Qualità certificata da TÜV
DEK è certificata ISO 9001:2015, ISO 13485 e AS9100D da TÜV. Ogni bussola è realizzata con tolleranze di ±0.005 mm su alesaggio e diametro esterno e concentricità di 0.005 mm, documentate in rapporti che potete esaminare prima della spedizione.
Qualità certificata per ogni bussola
Le boccole sono prodotte secondo ISO 9001:2015, ISO 13485 e AS9100D, certificate da TÜV.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Standard di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Materiali e finiture per boccole
Bronzi per cuscinetti, acciai e plastiche a basso attrito, abbinati alla finitura necessaria a ciascuna bussola dopo la lavorazione.
Finiture superficiali
Plastiche tecniche
Non sapete quale materiale per boccole fa al caso vostro? Chiedete ai nostri ingegneri.
Visualizza tuttoDomande frequenti
Risposte su dimensioni personalizzate, manicotti versus boccole e piccoli ordini di boccole flangiate.
Richiedi un preventivo per boccole lavorate su misura
Inviate il vostro disegno e ricevete un preventivo verificato da un ingegnere entro 6 ore, per una singola boccola di ricambio o un lotto da 10.000 pezzi.
- Classe di tolleranza alesaggio e diametro esterno
- Materiale e durezza
- Quantità, senza quantità minima
- Accoppiamento dell'alesaggio prima o dopo l'installazione
- Prototipi spediti in 3–5 giorni
Capacità correlate
-
 Raccordi di precisione ad altissima purezzaScopri di più
-
 Servizi di alesatura di precisione con jig borerScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








