









Produzione di spine di precisione
La produzione di spine in DEK mantiene m6 o ±0.002 mm sui diametri rettificati, con spine temprate a 58–62 HRC. Senza quantità minima, prototipi in 3–5 giorni, ogni disegno verificato da un ingegnere.
-
±0.002 mm
Diametro rettificato
-
3–5 giorni
Tempi prototipo
-
0,5–50 mm
Diametro spina
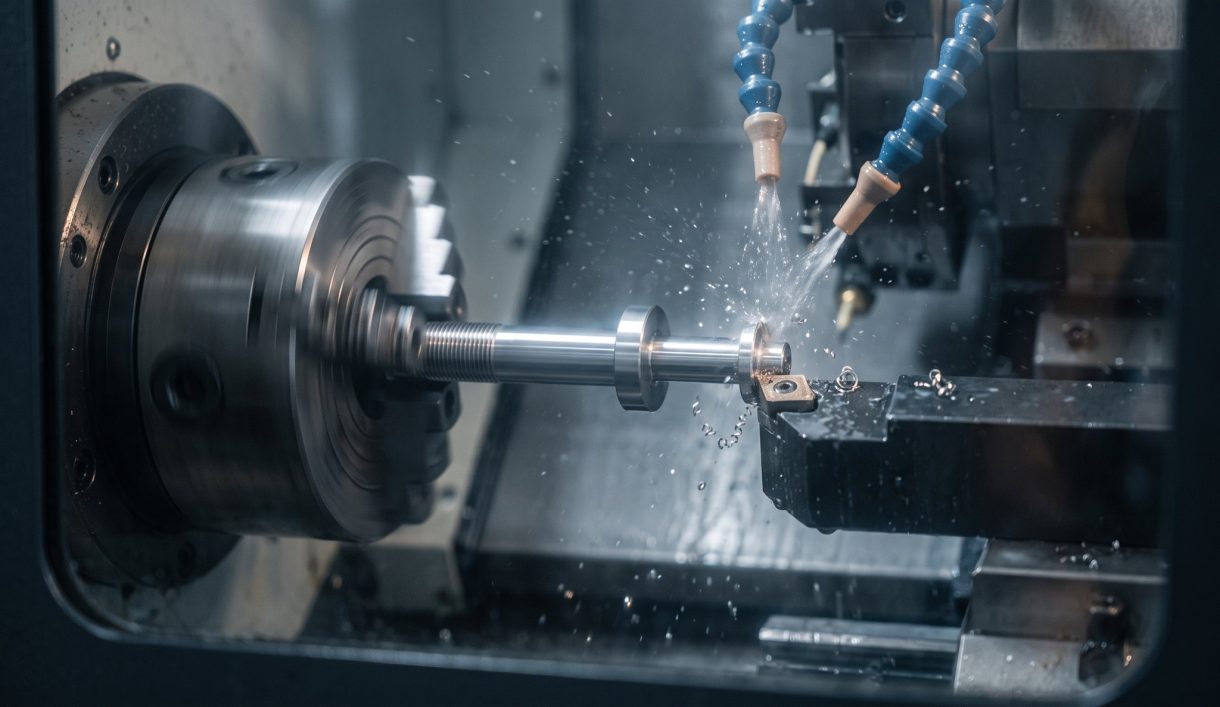

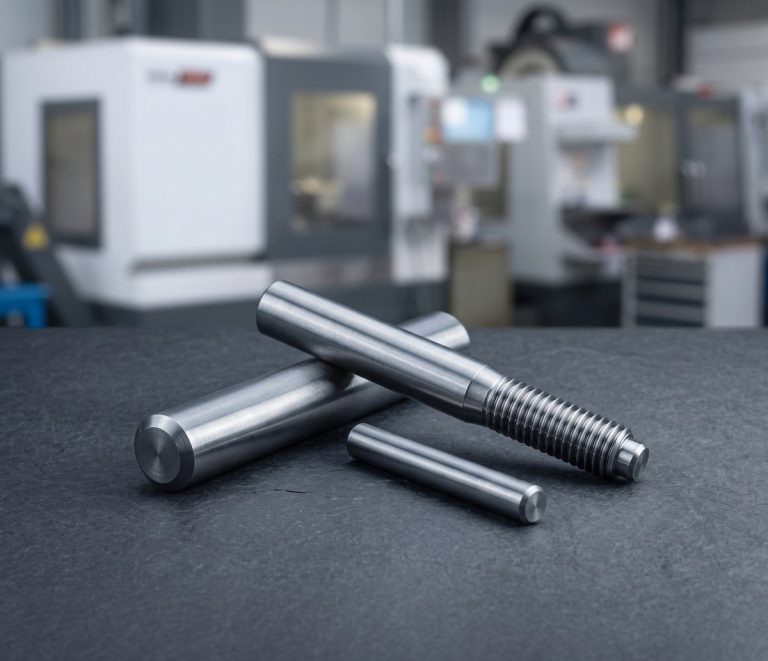
Produzione di spine personalizzate dal 2002
DEK è nata nel 2002 producendo spine centrali, spine espulsore e boccole di guida per costruttori di stampi, e le spine sono ancora un prodotto quotidiano. Oggi torniamo e rettifichiamo spine cilindriche, di posizionamento, di guida, a forcella, coniche e a gradino da 0,5 mm a 50 mm di diametro.
Lavoriamo acciai per utensili, acciai legati, inox e titanio, con rotondità a 0,002 mm e Ra 0.2–0.4 µm. Le spine si affiancano a boccole e componenti per stampi nel nostro catalogo di parti personalizzate lavorate CNC ; per i tipi di spina consulti 16 tipi di spine e i loro impieghi.
Tipi di spine che lavoriamo
Spine cilindriche, per stampi, di guida, di posizionamento, a forcella e speciali, tornite da barra in acciaio per utensili, acciaio legato e inox, poi rettificate.
-
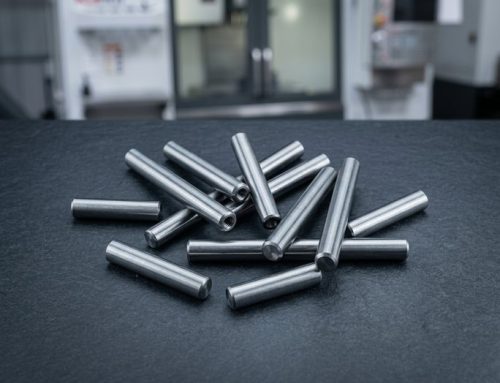 Spine cilindriche personalizzateTemprate o non temprate, dimensioni non standard ed estremità filettate per estrazione.
-
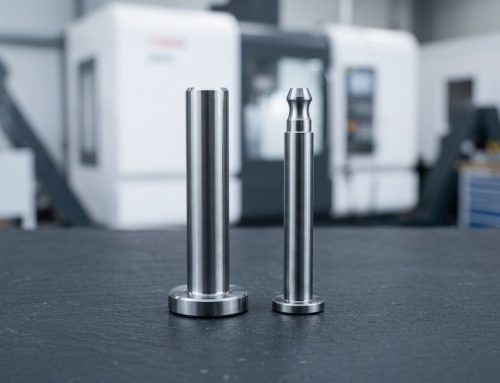 Spine centrali e spine espulsorePer stampi a iniezione e stampi per pressofusione, con teste, piani e profili di punta.
-
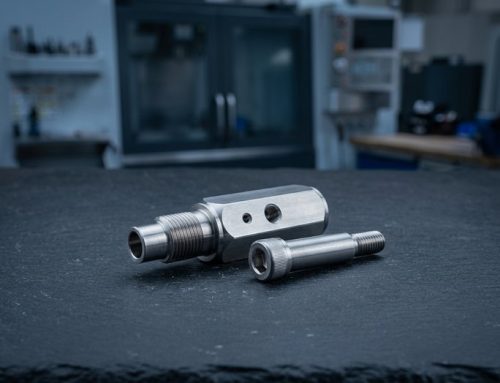 Spine di guida e bulloni stripperSpine di guida, colonne di guida e bulloni stripper per stampi e attrezzature.
-
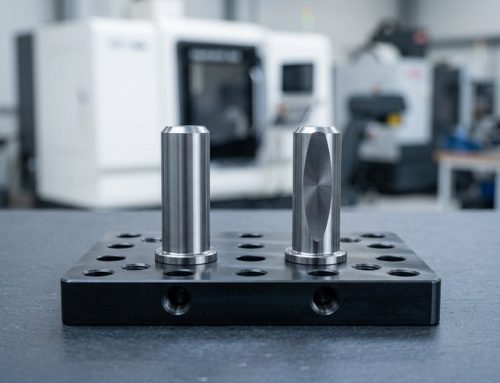 Spine di posizionamento e di appoggioSpine di posizionamento tonde e a diamante più spine di appoggio per attrezzature CNC.
-
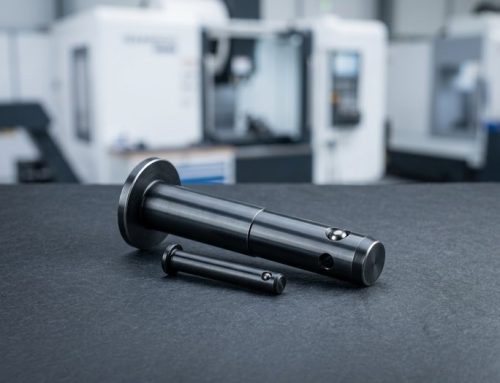 Spine a forcella, per cerniere e perniFori trasversali per copiglie o gole per anelli elastici, per leveraggi e cerniere.
-
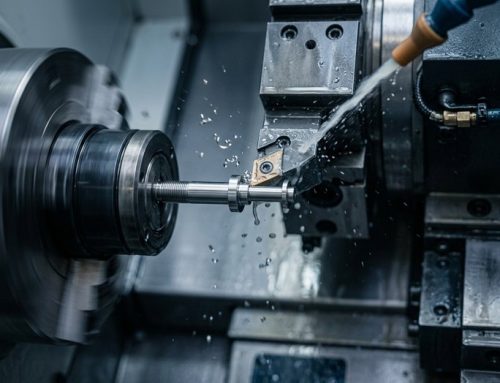 Spine di precisione tornite CNCSpine tornite a fantina mobile con piani a D, filettature o sezioni zigrinate per accoppiamento a pressione.


Materiali, processi e tolleranze per le spine
Le spine sono tornite a fantina mobile, trattate termicamente e rettificate internamente, in acciaio per utensili temprato o inox, con tolleranze di classe di accoppiamento.
Consigli di progettazione per perni personalizzati
Quattro scelte sul disegno determinano se un perno si adatta, resiste al trattamento termico e si inserisce correttamente nel suo foro.
-

Indichi la classe di accoppiamento
Utilizzi m6 per un accoppiamento forzato o h6 per un accoppiamento scorrevole e specifichi il foro di accoppiamento H7; non tolleri mai entrambi con lo stesso valore.
-

Limiti la lunghezza a 50× il diametro
I perni lunghi e sottili si deformano durante il trattamento termico; la rettifica corregge il diametro, non l'incurvamento. In caso contrario, accetti una specifica di rettilineità.
-

Smussi o arrotondi le estremità
Uno smusso a 15° o un'estremità sferica consente al perno di autocentrarsi durante l'inserimento; i perni con estremità appuntite rovinano il foro.
-

Definisca le teste dei perni espulsori
Specifichi diametro e spessore della testa e orientamento del piano rispetto al profilo della punta quando la punta è sagomata.
Cosa indicare sul disegno
-
Classe di diametro
Indichi m6, h6 o ±0.002 mm sul diametro rettificato e il foro H7 con cui si accoppia, così la rettifica punta all'accoppiamento corretto.
-
Intervallo di durezza
Indichi l'intervallo HRC: 58–62 HRC per D2 / A2, 56–58 HRC per 440C o H13 nitrurato per i perni espulsori.
-
Forma delle estremità e caratteristiche
Specifichi uno smusso di imbocco a 15° o un'estremità sferica R0.5 secondo ISO 8734, oltre a eventuali filettature, piani o fori trasversali.
-
Quantità e rapporti
Non c'è quantità minima: richieda un preventivo per un prototipo o un lotto di produzione e richieda i rapporti di ispezione se necessari.
Applicazioni e settori per i perni
Perni di posizionamento e di appoggio per attrezzature di automazione, perni a cerniera e a forcella per strumenti medicali, perni per stampi per utensili automotive, perni in acciaio inossidabile per uso marino.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Costruzioni
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffe, hardware di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzione in piccoli e medi lotti in alluminio, acciaio legato 4140 e 4340, acciaio inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita per pinze in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, mantenuti a ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi per carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, busbar, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inossidabile, lavorati piatti e privi di bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi manifold, parti per attrezzi di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, componenti per pompe e ferramenta per coperta in acciaio inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopri di più
-
 CostruzioniStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi ugello per irroratori e supporti per sensori in ghisa, acciaio e acciaio inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti per contenitori e ferramenta audio in cui la superficie lavorata è a vista, anodizzate, sabbiate o lucidate secondo campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile per resistere a polvere e vibrazioni.Scopri di più
Perché scegliere DEK per la produzione di spine cilindriche
Le spine sono state il nostro primo prodotto nel 2002; oggi gli stessi torni a fantina mobile e rettificatrici alimentano una cella di produzione completa.
-

Spine dal 2002
DEK è nata producendo spine centrali, spine espulsore e boccole di guida per costruttori di stampi, e le spine sono ancora un prodotto quotidiano.
-

Fornitore Misumi
DEK è entrata nella catena di fornitura Misumi nel 2012 proprio grazie a questo tipo di lavorazione di spine rettificate.
-

Cella di rettifica dedicata
Torni a fantina mobile e rettificatrici senza centri mantengono tolleranze m6 e rotondità di 0.002 mm a ritmi di produzione.
-

Misurate al FAI
Ogni lotto viene controllato con calibri a spina, micrometri e misurazione della rotondità; i rapporti sono forniti su richiesta.

Preventivi verificati da un ingegnere
Ogni disegno è esaminato da un ingegnere, che verifica classe di accoppiamento, durezza e forma terminale e restituisce un preventivo entro 6 ore. Senza quantità minima, da una singola spina prototipo a lotti di produzione.
Qualità certificata per ogni spina
Le spine sono prodotte secondo i sistemi di qualità ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Norma di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Materiali e finiture superficiali per spine
Acciai per utensili temprati, acciaio legato e gradi inossidabili, finiti internamente per soddisfare esigenze di usura, corrosione o stoccaggio.
Finiture superficiali
Ha bisogno di un altro grado per le sue spine? Consulti i nostri ingegneri
Tutti i materialiDomande frequenti sulla produzione di spine
Risposte su dimensioni, spine per stampi e tempi di consegna per spine cilindriche personalizzate e spine di precisione.
Richiedi un preventivo per perni di precisione
Invii un disegno per la produzione di spine cilindriche: un ingegnere lo esamina e restituisce un preventivo entro 6 ore, senza quantità minima.
- Classe di diametro: m6, h6 o ±0.002 mm
- Durezza, ad es. 58–62 HRC
- Forma delle estremità: smusso o estremità sferica
- Spine cilindriche standard in appena 1 giorno
- Prototipi in 3–5 giorni
Capacità correlate
-
 Raccordi di precisione a purezza ultra-elevataScopri di più
-
 Servizi di alesatura di precisione su jigScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








