Servizi di lavorazione Inconel 718
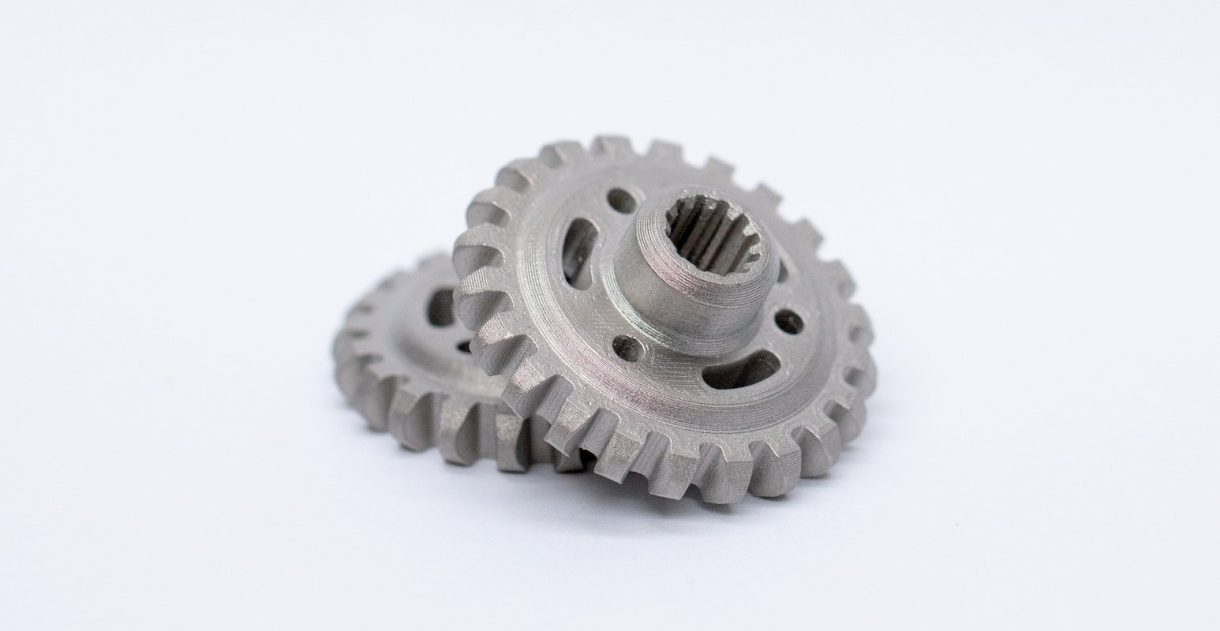
Noto anche come UNS N07718 · 2.4668 · ASTM B637La lavorazione Inconel 718 presso DEK copre parti UNS N07718 / 2.4668 da un singolo prototipo alla produzione, senza quantità minima e con un tempo di consegna del prototipo di 3 giorni. Questa superlega di nichel indurente per precipitazione viene fresata su piattaforme a 3/4/5 assi con utensili a refrigerante interno e verificata su CMM interna.
-
~1275 MPaRottura a trazione (invecchiato)
-
~1035 MPaSnervamento (invecchiato)
-
40–45 HRCDurezza (invecchiato)
-
≤650°CTemp. max di esercizio
Capacità di lavorazione CNC Inconel 718
Tolleranze che DEK mantiene nella lavorazione della lega indurente per precipitazione 718, da ISO 2768-f/m a ±0.003 mm su microparti.
-

Tolleranza generale
±0.013 mmtipica, ISO 2768-f/m
-

Caratteristiche critiche
±0.005 mmaccoppiamenti foro, coassialità
-

Profilo a 5 assi
±0.01 mmgeometria complessa
-

Microcomponenti
±0.003 mmparti sotto i 10 mm
-

Finitura grezza di lavorazione
Ra 0.8–1.6 µmtipica
-

Finitura rettificata
Ra 0.4 µmo migliore, rettificata/lappata
-

Dimensione max parte
~1000 mmgrandi parti strutturali
-

Tempo di consegna prototipo
3 giornispedizione in appena 1 giorno
Proprietà e designazioni dell'Inconel 718
Dati di proprietà allo stato solubilizzato rispetto a quello invecchiato per l'Inconel 718, la superlega nichel-cromo rinforzata con niobio e molibdeno.
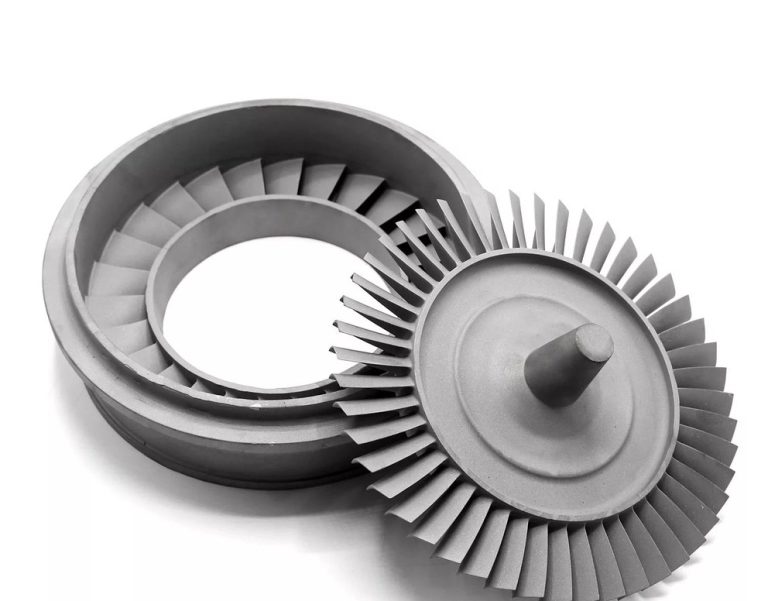
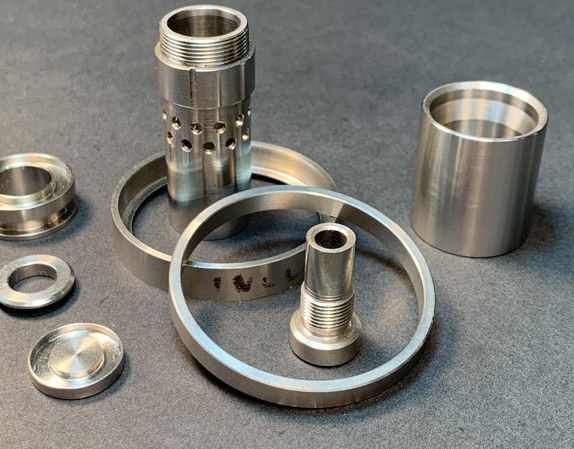
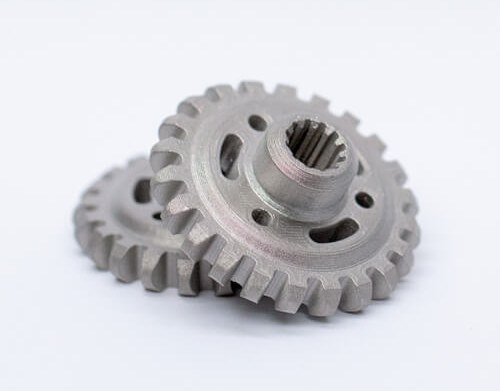

- Carico di rottura 900–930 MPa
- Carico di snervamento 490–510 MPa
- Allungamento a rottura 40–45%
- Durezza ≤35 HRC

- Carico di rottura ~1275 MPa
- Carico di snervamento ~1035 MPa
- Allungamento a rottura 12–20%
- Durezza 40–45 HRC

- Modulo di Young 190–200 GPa
- Conducibilità termica 11–11.4 W/(m·°C)
- Esercizio continuo max ≤650°C (1200°F)
- Scorrimento a rottura, breve termine 700°C (1300°F)

- UNS N07718
- W.Nr. 2.4668
- Standard ASTM B637
- Condizione di fornitura Solubilizzato
- Specifica di invecchiamento AMS 2774
- Saldabilità Eccellente (ricotto)
- Forme a magazzino Barra/lastra/laminato/forgiato
Perché l'Inconel 718 è difficile da lavorare
Come DEK controlla l'incrudimento, il calore e l'usura degli utensili nella lavorazione delle superleghe di nichel, con dati su utensili e avanzamenti.
L'Inconel 718 si incrudisce rapidamente sotto la pressione di taglio e conduce poco calore, quindi è il tagliente a sopportare il carico. DEK lo lavora su piattaforme rigide a 3/4/5 assi con metallo duro affilato e rivestito e avanzamenti costanti e positivi.
La pratica con metallo duro integrale opera a circa 20–40 SFM con 0.002–0.004 in/dente, una frazione dei 300+ SFM comuni sull'alluminio. Questo divario spiega tempi ciclo più lunghi e costi per pezzo più elevati, e perché il 718 rientra nell'elenco dei processi validati di DEK per le leghe difficili da lavorare.
- Lavorazione con refrigerante interno mirato all'interfaccia utensile-pezzo, non solo con refrigerante a inondazione
- Verifica CMM interna e checkpoint SPC intercettano le derive sul pezzo, non dopo la spedizione
- L'elenco validato comprende anche Ti-6Al-4V, 17-4PH, 316LVM e PEEK
-
Velocità di taglio
20–40 SFMutensili in metallo duro integrale
-
Carico truciolo (in/dente)
0.002–0.004pratica con metallo duro integrale
-
Indice di lavorabilità
~12%dell'acciaio a lavorabilità libera
-
Conducibilità termica
11–11.4 W/(m·°C)il calore va nell'utensile
-
Incrudimento
Rapidosi indurisce sotto la pressione di taglio
Parti Inconel 718 personalizzate per settore
Settori che si affidano alle parti in Inconel 718 di DEK per la resistenza alle alte temperature e la resistenza alla corrosione.
-
 Componenti aerospazialiComponenti strutturali e di supporto per la cabina non critici per il volo, che devono mantenere le dimensioni dopo ripetuti cicli termici.
-
 Componenti per l'energiaComponenti esposti a calore prolungato e fluidi di processo corrosivi, dove il 718 mantiene la resistenza alle alte temperature.
-
 Hardware per semiconduttoriHardware per camere e processi adiacenti, dove la resistenza alla corrosione del 718 si adatta ad ambienti di servizio impegnativi.
-
 Componenti per la roboticaComponenti ad alta resistenza in cui il peso è in equilibrio con la capacità di carico, lavorati dal prototipo alla produzione.
Inconel 718 vs Inconel 625 e 17-4 PH
Scegliete il 718 quando i componenti richiedono le sue proprietà meccaniche invecchiate alle alte temperature. L'Inconel 625 è più saldabile per impieghi ad alta corrosione; il 17-4 PH costa meno quando il limite di temperatura del 718 non è necessario.
| Criterio | Questa legaInconel 718 | Inconel 625 | 17-4 PH |
|---|---|---|---|
| Tipo di lega | Superlega Ni-Cr | Grado Inconel | Acciaio inossidabile |
| Resistenza | ~1275 MPa (invecchiato) | Inferiore | – |
| Saldabilità | Eccellente (ricotto) | Più saldabile | – |
| Proprietà invecchiate | Sì | Non richieste | – |
| Limite di temperatura | ≤650°C in continuo | – | Inferiore |
| Costo | Più elevato | – | Inferiore |
| Impiego tipico | Resistenza alle alte temperature | Impieghi ad alta corrosione | Grado aerospaziale |
Trattamento termico e finiture per Inconel 718
Lavorazione CNC e opzioni di finitura per Inconel 718, incluso il ciclo di solubilizzazione e invecchiamento secondo AMS 2774 e le finiture superficiali.
-
Ciclo di solubilizzazione e invecchiamento DisponibileDEK coordina il ciclo di solubilizzazione e invecchiamento secondo AMS 2774 dopo la lavorazione CNC, portando i componenti in 718 alle proprietà invecchiate invece di spedirli nello stato ricotto più tenero.
-
Passivazione DisponibileLavorazione CNC e passivazione per componenti in Inconel 718, offerta come opzione di finitura sullo stesso preventivo verificato dall'ingegnere della lavorazione.
-
Placcatura DisponibileLavorazione CNC e placcatura sono disponibili sui componenti in 718; indicate il tipo di placcatura sul disegno e verrà quotata insieme alla lavorazione.
-
Verniciatura a polvere DisponibileLavorazione CNC e verniciatura a polvere sono elencate tra le opzioni di finitura per i componenti in Inconel 718, quotate insieme alla lavorazione.
-
Rettifica DisponibileLe caratteristiche in 718 rettificate o lappate raggiungono Ra 0,4 µm o meglio quando la specifica lo richiede, rispetto a Ra 0,8–1,6 µm tipici allo stato lavorato.
Richiedi un preventivo per la lavorazione CNC dell'Inconel 718
Senza quantità minima: un singolo componente di validazione segue lo stesso percorso di preventivazione e QA di un rilascio in produzione. Prototipi in 3 giorni, spedizione in appena 1 giorno dopo l'ispezione.
Perché scegliere DEK per la lavorazione dell'Inconel 718
DEK segue i componenti in 718 dal prototipo alla produzione con un unico piano di processo, con checkpoint di qualità certificati e fattori di costo segnalati prima che inviate un disegno.
Per i programmi di lavorazione UNS N07718 e 2.4668, DEK opera secondo ISO 9001, AS9100D e ISO 13485, tutte ottenute tramite TUV. Ogni lavoro passa attraverso i checkpoint IQC, IPQC, FAI, OQC, SPC e CAPA, supportati da ispezione CMM interna e piena tracciabilità dei materiali.
I certificati di collaudo del materiale possono fare riferimento ad AMS 5662 (barre, forgiati, anelli) e AMS 5663 (barre e forgiati invecchiati), con rapporti FAI secondo AS9102 dove il programma lo richiede. Consultate il nostro sistema qualità.
Il 718 usura i taglienti più rapidamente dell'alluminio o dell'acciaio dolce, quindi i cambi utensile e le reindicizzazioni aggiungono tempo non produttivo che un preventivo realistico considera fin dall'inizio.
- Le pareti sottili flettono sotto la forza di taglio, spingendo verso avanzamenti più lenti e più passate di finitura
- Le tasche profonde e gli elevati rapporti profondità-diametro limitano la rigidità dell'utensile e impongono passate laterali più piccole
- I volumi di prototipo comportano un costo di setup per pezzo più elevato; le quantità di produzione lo distribuiscono una volta validato
-
 Materiale grezzo
 Lavorato CNC
 Componenti finiti
-
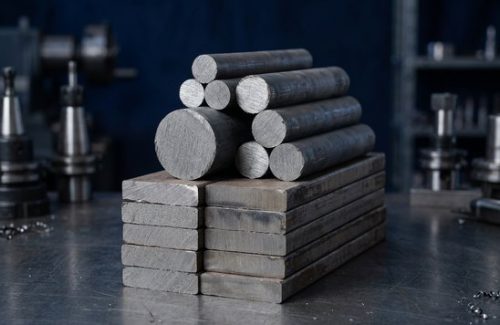 Materiale grezzo
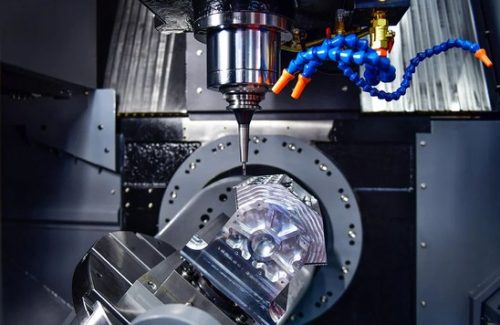 Lavorato CNC
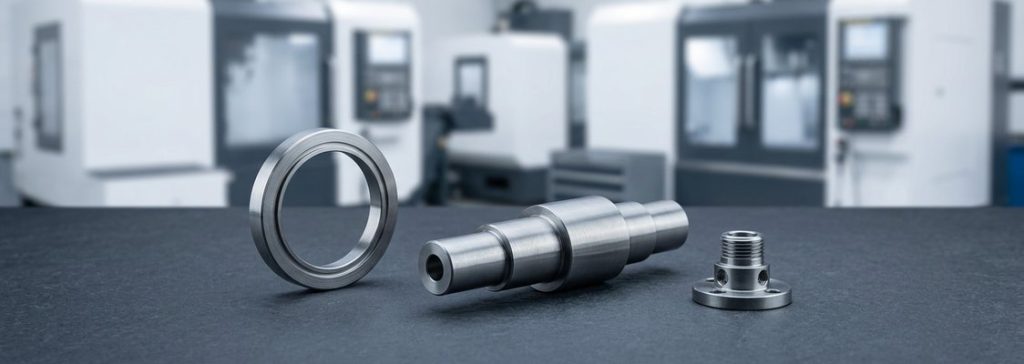 Componenti finiti
FAQ sulla lavorazione dell'Inconel 718
Domande frequenti di ingegneri e acquirenti che approvvigionano componenti in Inconel 718.
Altri materiali
-
 Acciaio inossidabile A286Acciaio inossidabile A286 is a high-strength precipitation-hardening alloy with excellent corrosion resistance, especially at elevated temperatures.Scopri di più
-
 Delrin AF (13% PTFE Filled)Delrin AF (13% PTFE Filled) is a type of plastic material that combines the properties of Acetal (polyoxymethylene) with the added benefit of polytetrafluoroethylene (PTFE) filler.Scopri di più
-
 Invar 36 Machining ServicesInvar 36 machining is ordered when a part must not move as temperature changes: FeNi36 expands about 1.2 µm/m·°C at 20–100 °C. DEK mills, turns, EDMs and grinds it to ±0.005 mm on request, with heat-treat cycles that keep dimensions stable.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.