Lavorazione di Invar 36
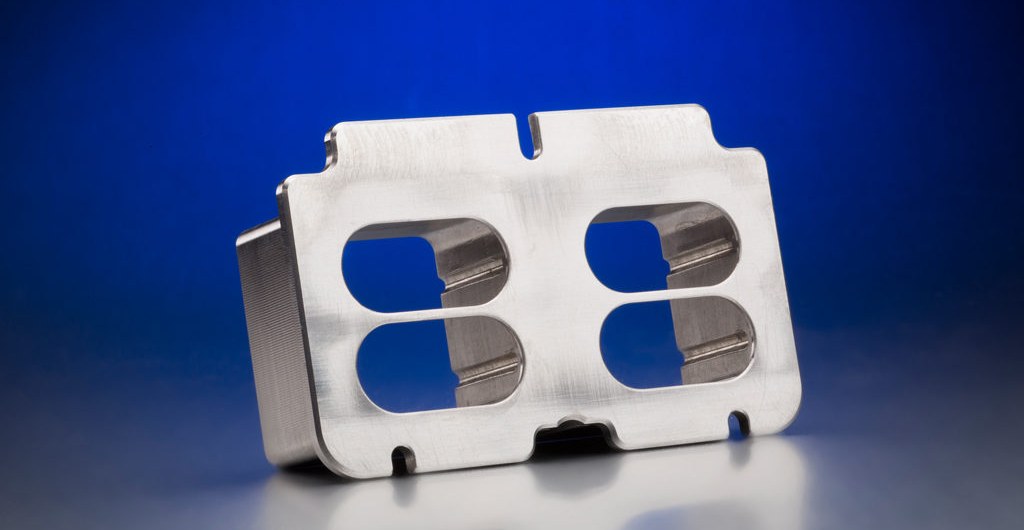
Noto anche come FeNi36 · UNS K93600 · EN 1.3912La lavorazione di Invar 36 viene richiesta quando un componente non deve muoversi al variare della temperatura: il FeNi36 si dilata di circa 1,2 µm/m·°C tra 20 e 100 °C. DEK lo fresa, lo torna, lo lavora per elettroerosione e lo rettifica a ±0,005 mm su richiesta, con cicli di trattamento termico che mantengono stabili le dimensioni.
-
1,2–1,5CTE µm/m·°C
-
450–550 MPaCarico di rottura
-
240–280 MPaCarico di snervamento
-
8,05 g/cm³Densità
Capacità e tolleranze di lavorazione dell'Invar 36
Tolleranze, finiture e dimensioni dei pezzi che DEK garantisce sull'Invar 36, ispezionati su CMM a 20 ± 0,5 °C dopo un condizionamento di 4 ore.
-

Fresato e tornito
±0,025 mm±0,005 mm su richiesta
-

Particolari in tornitura a fantina mobile
±0,003 mmda 1 mm a 250 mm di diam.
-

Superfici di stampo a 5 assi
±0,01 mmprofilo
-

Alesaggi
H6/H7accoppiamenti standard
-

Planarità rettificata
0,003 mmsu 300 mm
-

Finitura superficiale
Ra 0,8–1,6 µmcome lavorato
-

Finitura rettificata
Ra 0,2–0,4 µmrettifica di precisione
-

Tempi di consegna prototipo
3–5 giornipiù cicli di trattamento termico
Proprietà e designazioni equivalenti dell'Invar 36
Dati dell'Invar 36 ricotto: al di sotto della sua temperatura di Curie (circa 230 °C) il CTE è prossimo allo zero, poi sale rapidamente oltre i 200 °C.

- Carico di rottura 450–550 MPa
- Carico di snervamento 240–280 MPa
- Durezza, ricotto 130–170 HB
- Durezza, incrudito fino a 250 HB
- Lavorabilità ~35–40% (1212 = 100%)

- CTE, 20–100 °C 1,2–1,5 µm/m·°C
- Limite CTE, ASTM F1684 ≤1,6
- CTE, 20–200 °C 2,0–2,5
- Temperatura di Curie circa 230 °C
- Densità 8,05 g/cm³
- Conduttività termica 10,5 W/m·K

- Ni 35–37%
- Mn ≤0,6%
- Si ≤0,35%
- C ≤0,10% (0,05% tipico)
- Fe bilancio

- UNS K93600
- EN 1.3912 (Ni36)
- DIN / JIS Ni36 / Ni 36
- Barra tonda 6–250 mm
- Piastra 6–100 mm
Perché la lavorazione del Fe-Ni36 è pastosa
Come si comporta l'Invar 36 in officina: trucioli filiformi, incrudimento, calore intrappolato e lento rilassamento delle tensioni.
La lavorazione del Fe-Ni36 si comporta come un acciaio inossidabile austenitico tenero: il truciolo è lungo e filiforme e si salda al tagliente se la velocità o l'avanzamento scendono troppo. Utilizziamo metallo duro affilato, con angolo di spoglia positivo e lucidato, con avanzamenti sufficientemente alti perché l'utensile tagli anziché strisciare.
Con 10,5 W/m·K il calore resta sul taglio, quindi il refrigerante a inondazione è lo standard. Le tensioni di lavorazione si rilassano nel giro di settimane se non vengono rimosse dal ciclo di distensione eseguito tramite trattamento termico.
- Ogni passata di finitura asporta almeno 0,1 mm per restare sotto lo strato incrudito.
- Gli utensili vengono cambiati secondo programma; filettatura per fresatura anziché maschiatura oltre M6.
- Elettroerosione a filo taglia giunti flessibili e cave sottili che fletterebbero sotto un utensile da taglio.
- Le caratteristiche critiche vengono finite su rettifica di precisione.
-
Velocità di taglio
40–80 m/minMetallo duro lucidato con spoglia positiva
-
Lavorabilità
~35–40%acciaio 1212 = 100%
-
Incrudimento
da 150 a 250+ HBStrato sottile, utensile che striscia
-
Passata di finitura min.
0,1 mmResta sotto lo strato incrudito
-
Deriva delle tensioni
10–30 µmpezzo da 300 mm, se non disteso
Applicazioni ottiche, metrologiche e per attrezzature
Parti in Invar 36 lavorate dove pochi micrometri di deriva termica comprometterebbero la funzionalità.
-
 Supporti otticiSupporti per specchi, telai per risonatori laser, celle per lenti e basi per interferometri; la lavorazione a 5 assi realizza supporti per specchi sagomati.
-
 Attrezzature metrologicheCampioni per CMM, attrezzature per calibri e campioni di lunghezza, costruiti su un CTE di circa 1,2 µm/m·°C a 20–100 °C.
-
 Componenti per semiconduttoriComponenti per stadi wafer e portamaschere per apparecchiature per semiconduttori, dove la stabilità termica determina la precisione di posizionamento.
-
 Stampi per laminazione compositiStampi per laminazione, mandrini e banchi ottici satellitari; il CTE dell'Invar corrisponde a quello del carbonio-epossi polimerizzato dopo una cura in autoclave a 180 °C.
Invar 36 vs Kovar e altri materiali a basso CTE
Scegliete l'Invar 36 quando il componente stesso deve mantenere le dimensioni; scegliete il Kovar quando deve adattarsi al vetro o all'allumina in una guarnizione.
| Criterio | Questa legaInvar 36 | Kovar | Super Invar |
|---|---|---|---|
| Contenuto di nichel | 36% Ni | 29% Ni | 32% Ni |
| Contenuto di cobalto | – | 17% Co | 5% Co |
| CTE (µm/m·°C) | 1,2–1,5 | circa 5–6 | vicino a 0,3 |
| Scelto per | Tenuta dimensionale | Guarnizioni vetro-metallo | CTE più basso |
| Lavorabilità | ~35–40% | Leggermente più semplice | – |
| Distensione | Necessaria | Necessaria | – |
Lavorazione CNC + finitura per Invar 36
L'Invar non contiene cromo e arrugginisce come l'acciaio comune, quindi DEK spedisce i componenti oliati o con una finitura applicata ai pezzi che lavoriamo.
-
Nichelatura chimica DisponibileLa finitura abituale sui componenti in Invar 36 lavorati, applicata dopo la lavorazione per proteggere una lega che arrugginisce come l'acciaio comune.
-
Doratura DisponibileLa doratura è offerta sui componenti in Invar 36 che lavoriamo, in genere specificata con la scheda di placcatura inviata insieme al disegno.
-
Brunitura DisponibileLa brunitura viene applicata ai componenti in Invar 36 lavorati come una delle finiture protettive abituali per questa lega priva di cromo.
-
Olio antiruggine DisponibileOgni componente in Invar 36 viene spedito con olio antiruggine, poiché la lega non contiene cromo e si corrode come l'acciaio comune.
Richiedete un preventivo per la lavorazione dell'Invar 36
Inviate un disegno STEP, IGES o PDF con requisiti di stabilità, tolleranze e scheda di placcatura. Un ingegnere definisce la sequenza di distensione e formula il preventivo entro 6 ore.
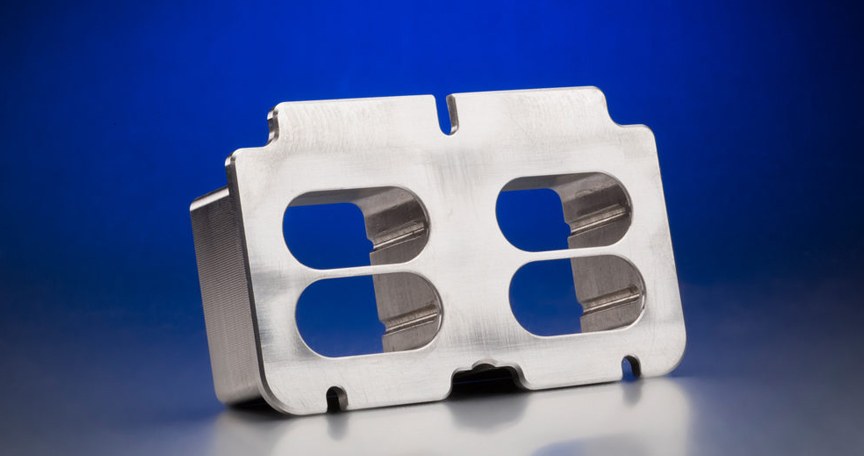
Perché scegliere DEK per la lavorazione di leghe a bassa espansione
Oltre 20 anni di lavorazione di leghe a bassa espansione in Invar, Kovar e Super Invar, con cicli termici, rettifica e ispezione CMM controllati in un unico flusso di lavoro.
DEK è certificata ISO 9001:2015, ISO 13485 e AS9100D da TÜV. Ogni lotto viene verificato allo spettrometro e i componenti sono ispezionati su CMM a temperatura controllata. L'Invar 36 è la lega base nella nostra pagina di lavorazione dell'Invar .
I cicli di distensione sono integrati nel processo e nel preventivo. I preventivi revisionati da ingegneri vengono restituiti entro 6 ore, senza quantità minima e con prototipi in 3–5 giorni più i cicli di trattamento termico, attraverso il nostro flusso di servizi di lavorazione CNC .
Scegliete l'Invar 36 quando una deriva termica superiore a pochi micrometri su una variazione di 10–20 °C comprometterebbe la funzionalità: allineamento ottico, riferimenti metrologici e attrezzature per compositi curate a 180 °C, inclusi telai fino a circa 1000 mm su fresatura CNC.
Non sceglietelo per esercizio sopra 200 °C, dove il CTE aumenta rapidamente verso il punto di Curie, per carico di snervamento superiore a 280 MPa, per ambienti corrosivi senza placcatura, o per grandi strutture a bassa precisione dove il prezzo non è giustificato.
-
 Materiale grezzo
 Lavorato CNC
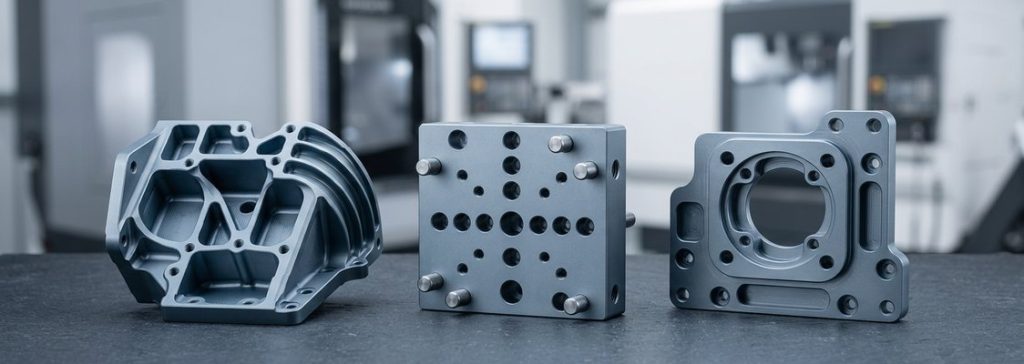 Componenti finiti
-
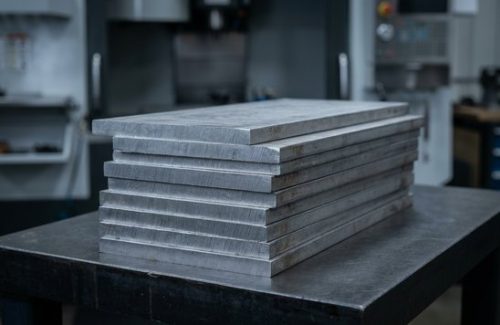 Materiale grezzo
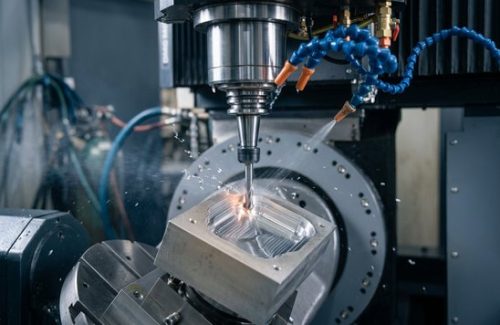 Lavorato CNC
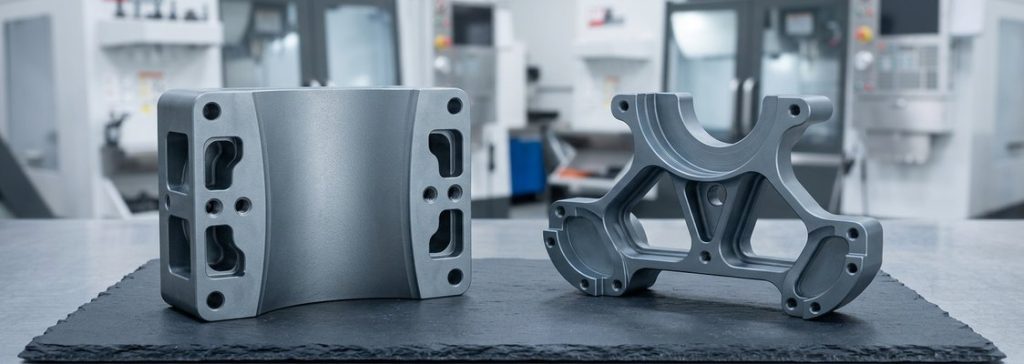 Componenti finiti
FAQ sulla lavorazione dell'Invar 36
Domande frequenti degli ingegneri che specificano componenti in Invar 36 per la stabilità.
Altri materiali
-
 Acciaio inossidabile 416Acciaio inossidabile 416 is a martensitic stainless steel known for its excellent machinability— thanks to its sulfur content.Scopri di più
-
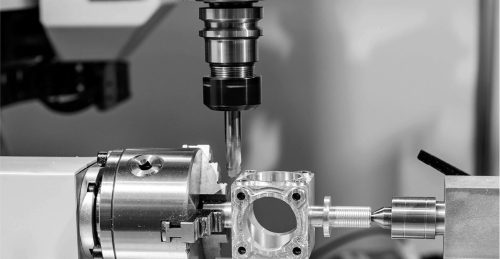 Acciaio inossidabile A286Acciaio inossidabile A286 is a high-strength precipitation-hardening alloy with excellent corrosion resistance, especially at elevated temperatures.Scopri di più
-
 Delrin (30% Glass Filled)Delrin (30% Glass Filled) is a specific type of Delrin reinforced with 30% glass fiber filler. Delrin is also known as polyoxymethylene (POM), a high-performance engineering thermoplastic.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.