Servizi di lavorazione Kovar
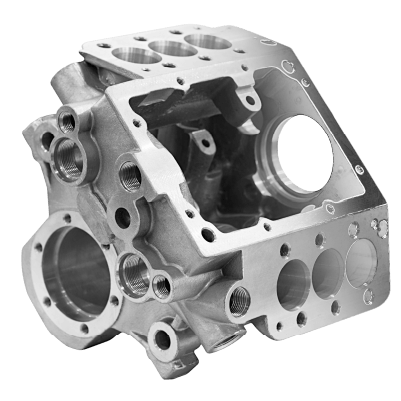
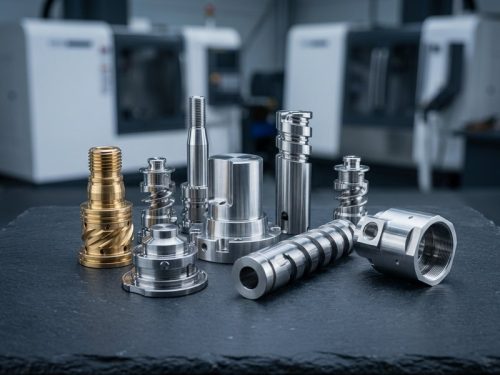
I servizi di lavorazione Kovar di DEK forniscono parti in Kovar fresate e tornite CNC, dal singolo prototipo alla produzione, senza quantità minima. Le superfici critiche per la tenuta vengono finite per sigillature vetro-metallo e ceramica-metallo e verificate su CMM.
-
±0.003mm
Perni sotto 10 mm
-
3 giorni
Prototipo più rapido
-
1000 mm
Lunghezza barra Kovar A

Perché la lavorazione del Kovar richiede un processo specializzato
Il Kovar viene scelto perché il suo coefficiente di dilatazione termica segue quello del vetro borosilicato e di alcune ceramiche. La lavorazione del Kovar deve quindi mantenere un controllo dimensionale sufficientemente stretto affinché la sigillatura a valle non si incrini sotto cicli termici: per questo DEK la esegue come lavorazione di precisione .
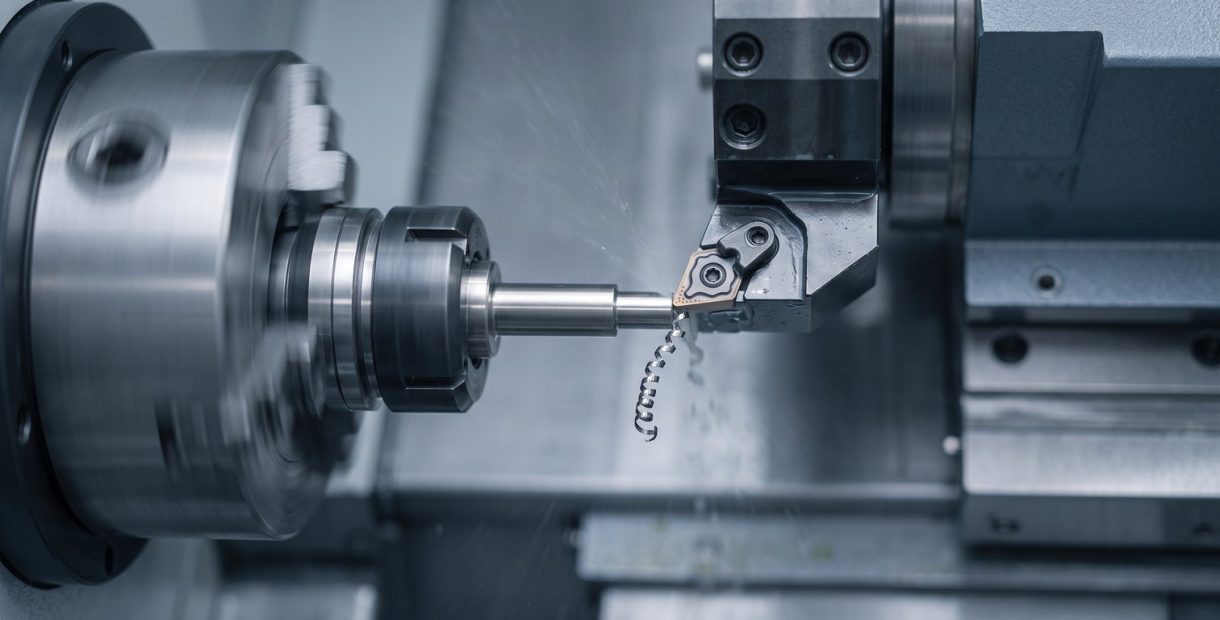
La lega si incrudisce rapidamente con i parametri standard di taglio dell'acciaio, per cui i programmi vengono adattati per proteggere utensili e finitura. Ogni ordine segue una sequenza documentata, dall'ispezione del materiale in ingresso all'approvazione del primo articolo fino all'ispezione in uscita, sotto il nostro sistema qualità certificato.
-

Senza quantità minima, un unico processo dal prototipo alla produzione
-

Parti prototipo in Kovar in appena 3 giorni
-

CMM interna con completa tracciabilità del lotto
-

Certificato ISO 9001, ISO 13485 e AS9100D
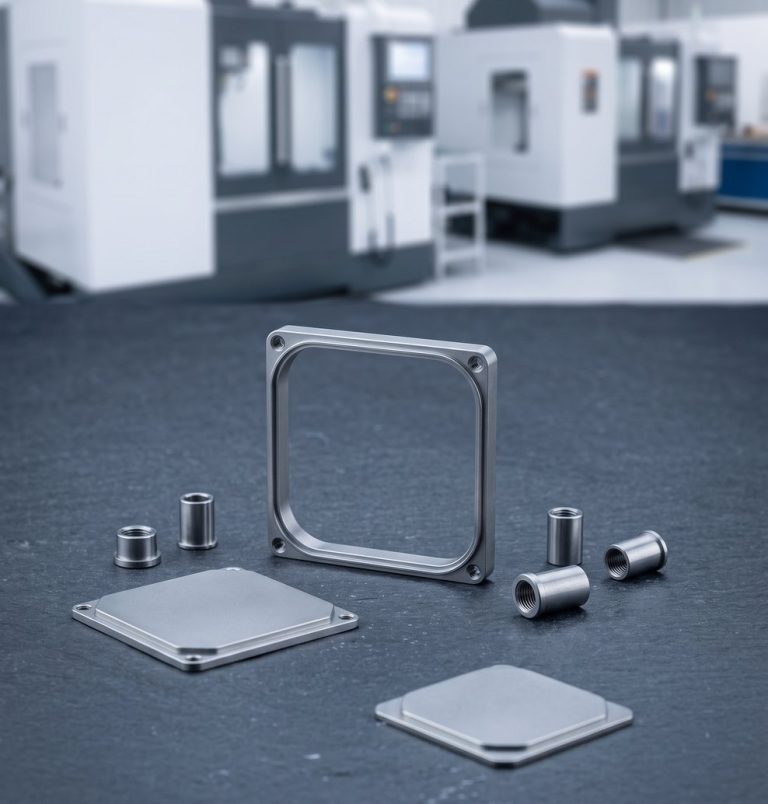
Gradi di Kovar e materiale in stock che lavoriamo
DEK tiene a stock Kovar A, il grado standard per sigillatura al vetro, in barre e lastre, così la maggior parte degli ordini parte senza attese per la materia prima.
-

Kovar A
ASTM F15, UNS K94610Il grado standard per sigillatura al vetro, scelto quando una parte deve seguire il vetro borosilicato o le ceramiche attraverso ripetuti sbalzi di temperatura.
-

Barra tonda Kovar A
Fino a 1000 mm di lunghezzaTornita in micro perni, perni header e alberi per passanti sotto 10 mm, oltre a corpi e gusci per connettori.
-

Lastra
Spessori standard di laminazioneLastra Kovar A fresata in coperchi per package IC, sensori e alloggiamenti fino a circa 1000 mm complessivi.
-
±0.003 mm
Caratteristiche tornite sotto 10 mm
-
±0.005 mm
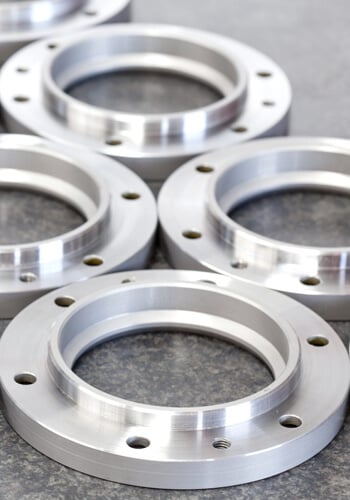
Flange di tenuta e alesaggi di accoppiamento
-
±0.01 mm
Alloggiamenti sagomati a 5 assi
-
Ra 0.4–0.8
µm sulle superfici critiche per la tenuta
Le nostre capacità di lavorazione del Kovar
Attrezzaggi rigidi, carichi di truciolo conservativi e monitoraggio attivo dell'usura degli utensili impediscono all'incrudimento del Kovar di degradare la finitura a metà lavorazione.
-
1
Fresatura CNC
Fresatura CNC su macchine a 3, 4 e 5 assi; coperchi e alloggiamenti sagomati con controllo del profilo a 5 assi entro ±0.01 mm.
-
2
Tornitura CNC e a fantina mobile
Tornitura CNC, inclusa la tornitura a fantina mobile per perni header e alberi per passanti piccoli e ad alta precisione, mantenuti entro ±0.003 mm.
-
3
Elettroerosione (a filo e a tuffo)
Elettroerosione a filo e a tuffo per le caratteristiche del Kovar che è meglio tagliare senza pressione dell'utensile su una lega che si incrudisce.
-
4
Rettifica di precisione
Rettifica di precisione porta le superfici critiche per la tenuta a Ra 0.4–0.8 µm (16–32 µin) su flange, bordi dei coperchi e alesaggi di accoppiamento.
Cosa rende diversa la lavorazione del Kovar
Fattori chiave che i nostri ingegneri valutano prima che una parte in Kovar arrivi a una sigillatura vetro-metallo o ceramica-metallo.
-
1
Rapido incrudimento
Il Kovar si incrudisce più rapidamente della maggior parte degli acciai inossidabili, per cui i parametri standard di taglio dell'acciaio consumano gli utensili. I programmi utilizzano carichi di truciolo conservativi e utensili affilati.
-
2
Corrispondenza della dilatazione termica
La sua dilatazione segue quella del vetro borosilicato e di alcune ceramiche. Il controllo dimensionale deve essere sufficientemente stretto affinché la sigillatura a valle non si incrini sotto cicli termici.
-
3
Controllo degli ossidi prima della sigillatura
Le parti da sigillare richiedono tipicamente cottura in idrogeno e ricottura sotto vuoto. DEK coordina questa fase tramite forni partner qualificati e prepara in anticipo la geometria rettificata e placcata secondo specifica.
-
4
Setup stabile, dal prototipo alla produzione
Attrezzaggi rigidi e monitoraggio attivo dell'usura degli utensili accompagnano un lavoro dal prototipo iniziale alla produzione ripetitiva senza riqualificare il processo al variare dei volumi.
Quando scegliere Kovar rispetto a Invar o acciaio inossidabile
Kovar è adatto per sigillature vetro-metallo e ceramica-metallo; valuti le alternative prima di definire una specifica. Veda tutte le leghe a dilatazione controllata che lavoriamo.
| Criteri | Questo materialeKovar | Invar | Acciaio inossidabile |
|---|---|---|---|
| Lo scelga per | Sigillature vetro/ceramica | Attrezzature, strumenti | Parti non ermetiche |
| Dilatazione termica | Compatibile con il borosilicato | Quasi nulla | – |
| Incrudimento | Più rapido | – | Più lento del Kovar |
| Sigillatura ermetica | Sì | – | Non necessaria |
| Costo | Superiore all'acciaio | Può costare meno | Può costare meno |
Settori che utilizzano componenti in Kovar lavorati
Ovunque una giunzione metallo-vetro o metallo-ceramica debba resistere a ripetuti cicli termici senza incrinarsi.
-
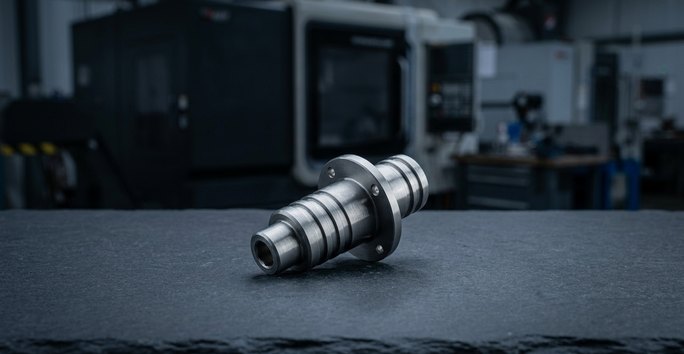 Elettronica ermeticaContenitori elettronici ermetici costruiti attorno a sigillature vetro-metallo, dai pin dei passanti ai coperchi dei package IC e ai corpi dei connettori.
-
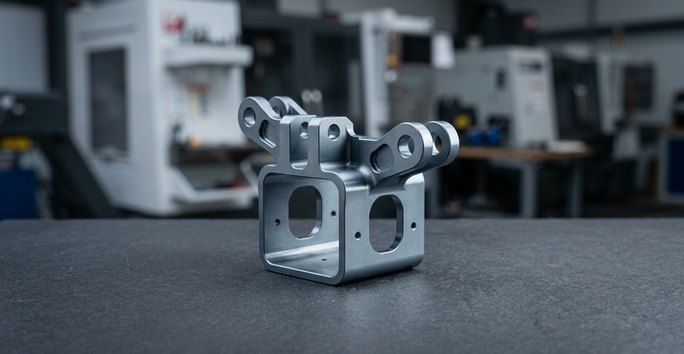 Apparecchiature per semiconduttoriAttrezzature e alloggiamenti per sensori per apparecchiature per semiconduttori, dove la dilatazione abbinata alla ceramica mantiene intatte le giunzioni durante i cicli.
-
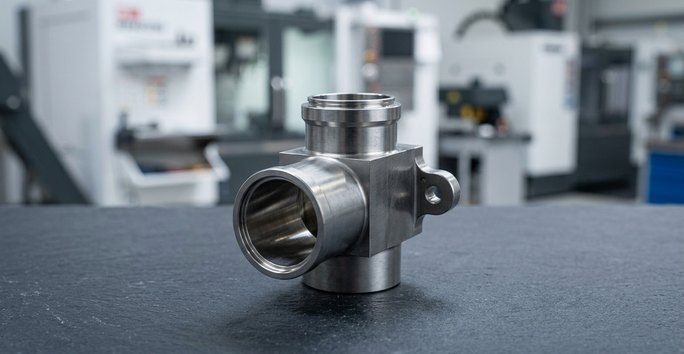 Dispositivi mediciAlloggiamenti per dispositivi medici con giunzioni metallo-vetro o metallo-ceramica, lavorati secondo ISO 13485 con piena tracciabilità del lotto.
Componenti in Kovar lavorati CNC con finitura
I componenti in Kovar vengono lavorati e finiti in un unico ordine, con superfici placcate preparate per le successive fasi di sigillatura.
Ha bisogno di un'altra finitura o di una fase di cottura? Consulti i nostri ingegneri
-
 ElettroplaccaturaPiù popolariElettroplaccatura di nichel e oro su componenti in Kovar lavorati CNC, con geometria superficiale finita a specifica prima della sigillatura.Richiedi un preventivo
-
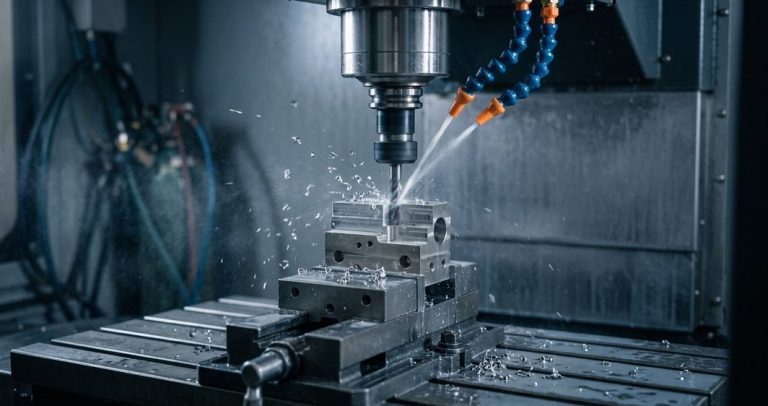 Nichelatura chimicaPiù popolariNichelatura chimica su componenti in Kovar lavorati, quotata insieme alla lavorazione senza quantità minima.Richiedi un preventivo
-
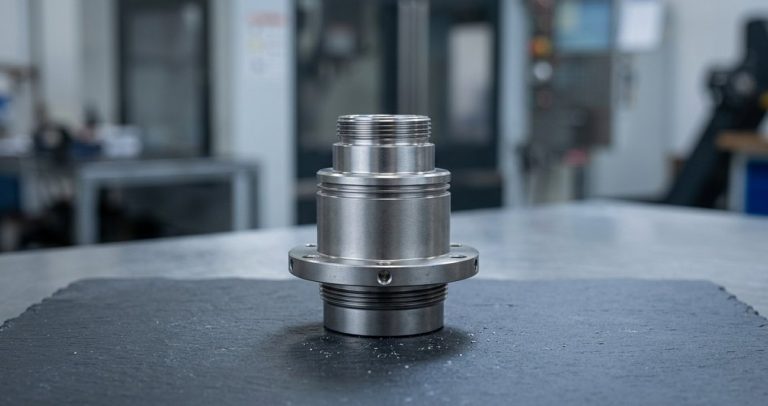 PassivazionePiù popolariPassivazione applicata dopo la lavorazione CNC dei componenti in Kovar, ispezionata prima della spedizione con tracciabilità del lotto.Richiedi un preventivo
FAQ sulla lavorazione del Kovar
Domande frequenti su costi, tolleranze e tempi di consegna per componenti in Kovar lavorati.
Altri materiali
-
 Acciaio legatoAcciai legati 4140, 4340, 8620, 4130 e A514 per alberi, ingranaggi e parti strutturali che richiedono maggiore resistenza a fatica rispetto all'acciaio al carbonio semplice.Scopri di più
-
 OttoneOttone a truciolo corto C260, C360 e Cz121 lavorato per raccordi, parti di valvole, ingranaggi e connettori, dal singolo prototipo ai volumi di produzione.Scopri di più
-
 BronzoBronzo fosforoso C544, C841 sinterizzato, bronzo per cuscinetti 932 e bronzo all'alluminio 954 per boccole, cuscinetti a manicotto, ingranaggi, connettori e raccordi marini.Scopri di più
-
 RameRame 101 e 110 disponibili a magazzino per guide d'onda, barre collettrici, connettori e dissipatori di calore; rame al berillio e al tellurio lavorati su richiesta.Scopri di più
-
 InconelSuperleghe di nichel Inconel 600, 625 e 718, lavorate per componenti aerospaziali, energetici, medicali e industriali esposti a calore e agenti chimici corrosivi.Scopri di più
-
 InvarInvar 36 e leghe della famiglia Invar a bassa dilatazione, CTE di circa 1,2 ppm/°C, lavorate per supporti ottici, attrezzature per semiconduttori e strumenti di misura.Scopri di più
-
 MagnesioIl metallo strutturale più leggero in uso produttivo. AZ31B, AZ61B e AZ91D lavorati con controllo antincendio di trucioli e refrigerante per componenti critici per il peso.Scopri di più
-
 Acciaio dolce1018 a basso tenore di carbonio, 1045 a medio tenore di carbonio e 1215 e 12L14 a lavorabilità migliorata: acciaio conveniente per alberi, staffe, perni, boccole e ingranaggi.Scopri di più
-
 TitanioTitanio Grade 1, Grade 2 e Grade 5 (Ti-6Al-4V), fresato, tornito e tagliato a elettroerosione per componenti aerospaziali, medicali, robotici e per semiconduttori. Senza quantità minima.Scopri di più
-
 Acciaio per utensiliA2, D2, H13, O1, S7 e A3 lavorati in punzoni, stampi, inserti per stampi e parti soggette a usura, ricotti o temprati a 60+ HRC.Scopri di più
-
 Acciaio al tungstenoGradi di tungsteno e carburo di tungsteno (YG6, YG8, YG10X, YG15, YL10.2) per parti soggette a usura, stampi, punzoni e schermature, fresati, torniti, lavorati a elettroerosione e rettificati.Scopri di più
-
 Alluminio6061, 6063, 5083 e 5052 disponibili a magazzino per staffe, contenitori, componenti marini e per la gestione dei fluidi, con tolleranza di ±0.005 mm sulle caratteristiche critiche di accoppiamento e senza quantità minima.Scopri di più
-
 Acciaio inossidabile303, 304, 316L, 17-4PH e duplex 2205 lavorati per componenti medicali, robotici, per semiconduttori e aerospaziali, dal singolo prototipo alla produzione, ±0.005 mm.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.