









Lavorazione dei superleghe
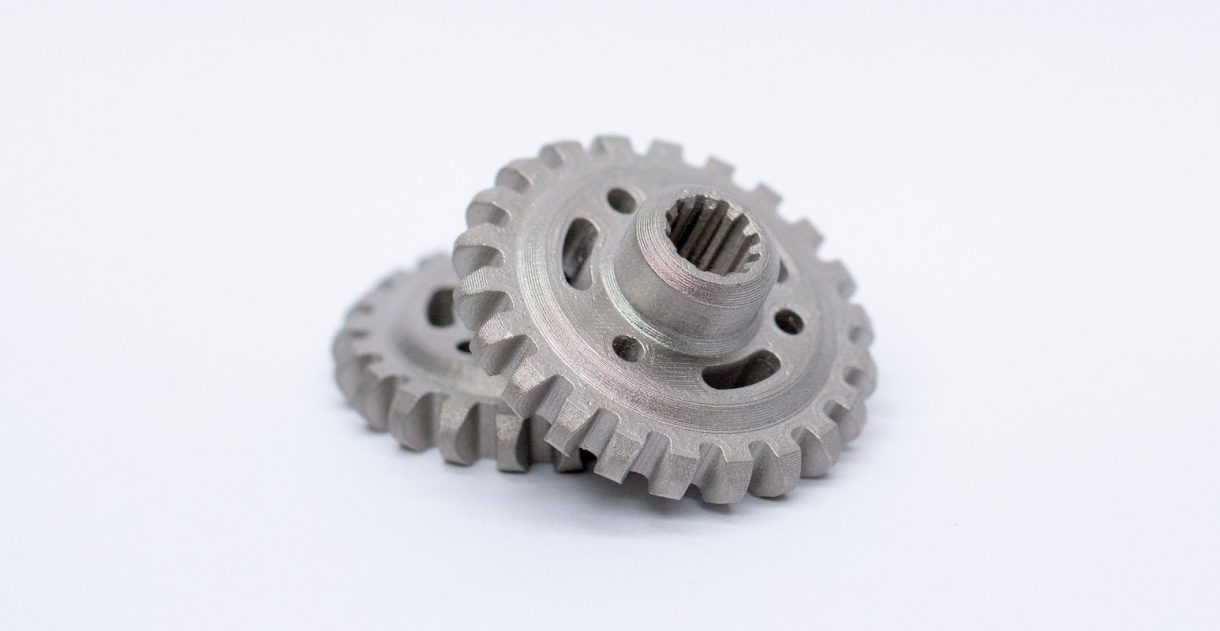
Note anche come leghe di nichel · leghe resistenti al caloreLa lavorazione dei superleghe presso DEK comprende Inconel 600, 625 e 718, A286, Nitronic 60, Kovar e Invar per componenti di turbine, scarichi, pozzi e apparecchiature per vuoto. Attrezzaggi rigidi, utensili in carburo rivestito e ceramica ed elettroerosione a filo mantengono ±0.005 mm, senza quantità minima.
-
±0.005 mmTolleranza generale
-
650–1.000 °CTemperatura di progetto
-
11 W/m·KConduttività del 718
-
2–3 volteForze rispetto al 304
Capacità e tolleranze di lavorazione dei superleghe
Tolleranze, finiture, dimensioni dei pezzi e tempi di consegna che DEK garantisce sui componenti in Inconel, A286, Nitronic 60, Kovar e Invar.
-

Tolleranza generale
±0.005 mmfresati e torniti
-

Particolari rettificati
±0.002 mmalberi, superfici di tenuta
-

Profili in elettroerosione a filo
±0.003 mmscanalature, spigoli vivi
-

Finitura come lavorata
Ra 0.8–1.6 µmstandard
-

Rettificato o lucidato
Ra 0.2–0.4 µmsuperfici di tenuta, accoppiamenti
-

Dimensioni del pezzo
~1.000 mmmicro sotto 10 mm
-

Prototipi
3–5 giornila maggior parte delle geometrie
-

Piccoli lotti
4–7 giornisenza quantità minima
Leghe che lavoriamo
Famiglia, motivo della specifica e note di lavorazione per ogni superlega e lega a espansione controllata lavorata da DEK.

- Inconel 600 Ni-Cr, fino a 1.100 °C
- Inconel 625 Ni-Cr-Mo
- Inconel 718 Ni-Cr, PH, fino a 700 °C
- Durezza del 718 invecchiato 40–44 HRC
- Conduttività del 718 11 W/m·K

- A286 Fe-Ni-Cr, PH
- Impiego dell'A286 Resistenza fino a 700 °C
- Nitronic 60 Austenitico Fe-Cr-Mn-Ni
- Uso del Nitronic 60 Resistenza al grippaggio

- Kovar Fe-Ni-Co
- Uso del Kovar Tenute in vetro e ceramica
- Invar 36 Fe-Ni
- Espansione dell'Invar 36 Quasi nulla
Perché i superleghe sono difficili da lavorare
L'incrudimento, il calore intrappolato e la resistenza a caldo rendono lenta la lavorazione delle leghe ad alta temperatura; ecco come DEK gestisce ciascun aspetto.
Le leghe di nichel si incrudiscono sotto l'utensile, quindi ogni passata asporta un truciolo reale. Inconel 718 conduce il calore a circa 11 W/m·K, un quarto dell'acciaio al carbonio, quindi il calore si concentra sul tagliente.
Le forze di taglio sono 2–3 volte quelle dell'acciaio inossidabile 304 e i tassi di asportazione si fermano al 10–20% di quelli dell'alluminio. La lavorazione delle leghe di nichel presso DEK segue pratiche consolidate, non un programma per inox adattato.
- Attrezzaggi rigidi: sbalzi ridotti, fissaggi robusti, supporto completo sui particolari torniti.
- Inserti in ceramica per la sgrossatura di 718 e 625; carburo rivestito per la finitura, fresatura in concordanza.
- Inserti sostituiti a conteggio fisso; refrigerante ad alta pressione sul tagliente.
- Scanalature sottili e 718 invecchiato tagliati tramite elettroerosione a filo, senza forza di taglio.
-
Velocità con carburo
20–40 m/minInconel, carburo rivestito
-
Velocità con ceramica
150–250 m/minSolo sgrossatura
-
Tasso di asportazione
10–20%Rispetto all'alluminio
-
Forze di taglio
2–3xRispetto all'inox 304
-
Durata utensile
MinutiSostituzione programmata
Particolari tipici in superleghe
Particolari per zone calde, pozzi, criogenia ed ermetici lavorati da Inconel, A286, Nitronic 60, Kovar e Invar.
-
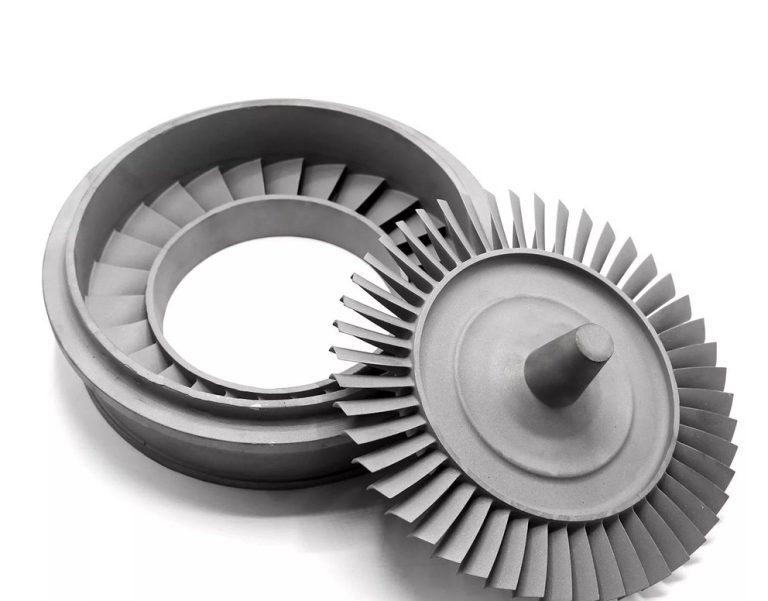
 Componenti per turbinePalette, anelli di tenuta, fasce e grezzi per elementi di fissaggio in Inconel 718 e A286 per aerospazio ed energia, prodotti secondo AS9100D.
-
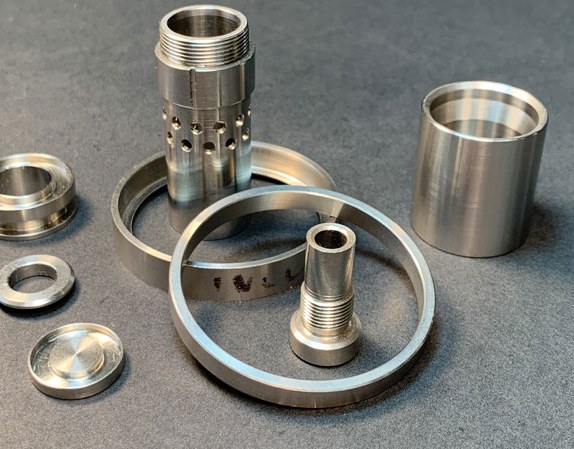
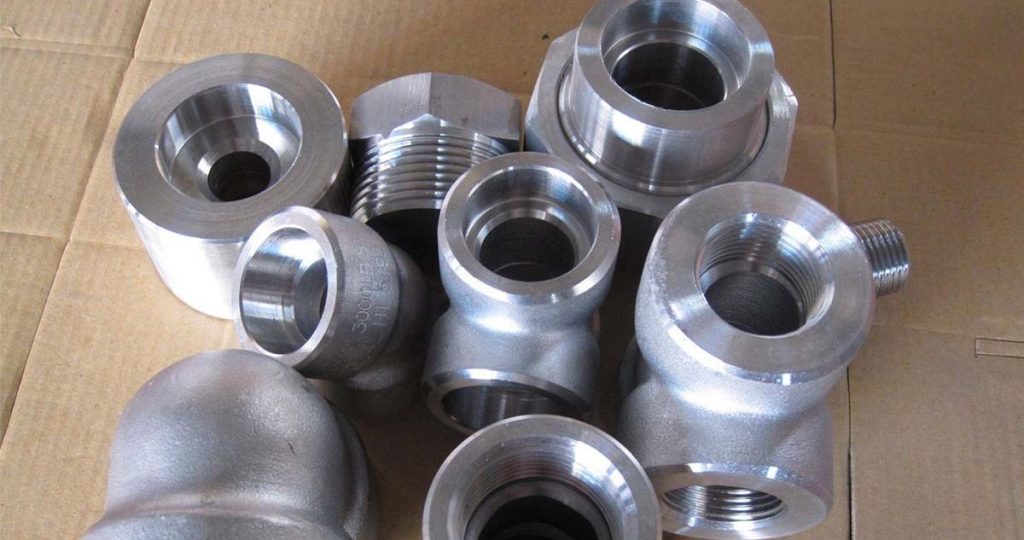
 Componenti per scarichiFlange, raccordi per collettori e bossoli per sensori in Inconel 625 e 600 per automotive, motorsport e bruciatori industriali.
-
 Pozzi e sottomarinoCustodie, mandrini e connettori in Inconel 625 e 718 per servizio oil and gas in ambienti acidi.
-
 Vuoto ed ermeticoCorpi passanti, coperchi e flange per elettronica in Kovar; supporti e barre di riferimento in Invar per ottica e metrologia.
Inconel 718 vs A286, Nitronic 60 e Kovar
Scegliete il 718 per la massima resistenza fino a 700 °C; A286 o Nitronic 60 costano meno all'acquisto e alla lavorazione. Vedere Lavorazione dell'Inconel.
| Criteri | Questa legaInconel 718 | A286 | Nitronic 60 | Kovar |
|---|---|---|---|---|
| Famiglia | Ni-Cr, PH | Fe-Ni-Cr, PH | Fe-Cr-Mn-Ni | Fe-Ni-Co |
| Resistenza fino a | 700 °C | 700 °C | – | – |
| Proprietà chiave | Massima resistenza | Costo inferiore | Antigrippaggio | Tenuta al vetro |
| Lavorazione | Fissaggio rigido | Acciaio inox duro | Avanzamenti elevati | Appiccicoso, bave |
Lavorazione CNC + finitura per superleghe
Finitura applicate alle parti in superlega lavorate da DEK; l'anodizzazione non si applica alle leghe di nichel.
-
Passivazione DisponibileTrattamento standard per Inconel, A286 e Nitronic 60, che rimuove il ferro libero e i residui di lavorazione senza alterare le dimensioni.
-
Elettrolucidatura DisponibileDisponibile sulle parti in superlega lavorate dopo la lavorazione CNC, insieme alla passivazione per le leghe di tipo inossidabile.
-
Sabbiatura a sfere DisponibileDisponibile sulle parti in superlega lavorate come opzione di lavorazione CNC + finitura per una superficie uniforme.
-
Marcatura laser DisponibileDisponibile per l'identificazione dei componenti in Inconel, A286, Nitronic 60, Kovar e Invar lavorati.
-
Rivestimenti PVD o DLC Su richiestaQuando è richiesto un rivestimento duro su una parte in lega di nichel, i rivestimenti PVD o DLC possono essere valutati in fase di preventivo.
-
Nichelatura Su richiestaLe parti in Kovar destinate alla tenuta al vetro vengono fornite pulite e, su richiesta, nichelate dopo la lavorazione.
Richiedi un preventivo per la lavorazione di superleghe
Inviate lega, condizione, tolleranze e quantità. Un ingegnere conferma il ciclo, la sequenza di trattamento termico e l'elettroerosione, con preventivo entro 6 ore per la maggior parte dei componenti.
Perché scegliere DEK per la lavorazione di superleghe
La lavorazione delle leghe resistenti al calore presso DEK comprende fresatura, tornitura, tornitura a fantina mobile, elettroerosione e rettifica internamente, con tracciabilità certificata e preventivi verificati da ingegneri.
DEK è certificata AS9100D, ISO 13485 e ISO 9001:2015 da TÜV, con FAI e tracciabilità dei materiali richieste dagli acquirenti dei settori aerospaziale ed energetico. Ogni lotto in ingresso viene verificato con spettrometro; l'ispezione CMM avviene in una sala a temperatura controllata.
- Senza quantità minima, prototipi in 3–5 giorni, piccoli lotti in 4–7 giorni.
- Consegna in tutto il mondo in 3–7 giorni.
- Preventivi verificati da ingegneri che quotano correttamente trattamento termico, elettroerosione e attrezzature.
Evitate pareti inferiori a 1,5 mm e spigoli interni vivi. Indicate se il 718 o l'A286 viene fornito ricotto di solubilizzazione o invecchiato. Applicate ±0.005 mm solo su superfici di tenuta e accoppiamenti; usate ISO 2768-m altrove.
- Progettate asole e scanalature strette per elettroerosione a filo.
- Preferite filettature rullate o fresate rispetto alla maschiatura nell'Inconel.
- Considerate A286 o Nitronic 60 dove non serve la resistenza massima del 718.
-
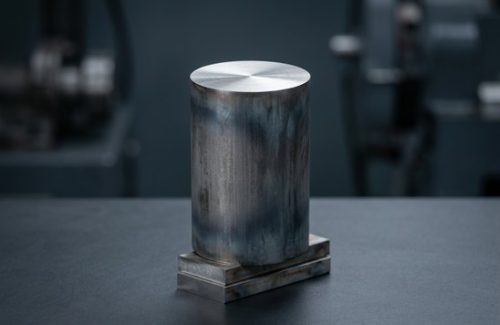 Materiale grezzo
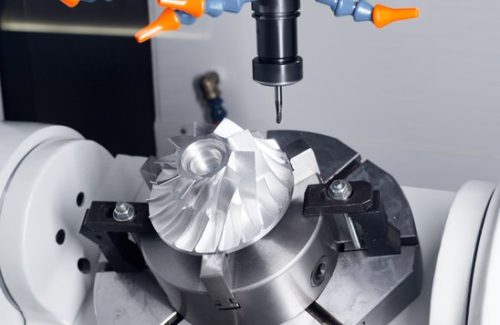 Lavorato CNC
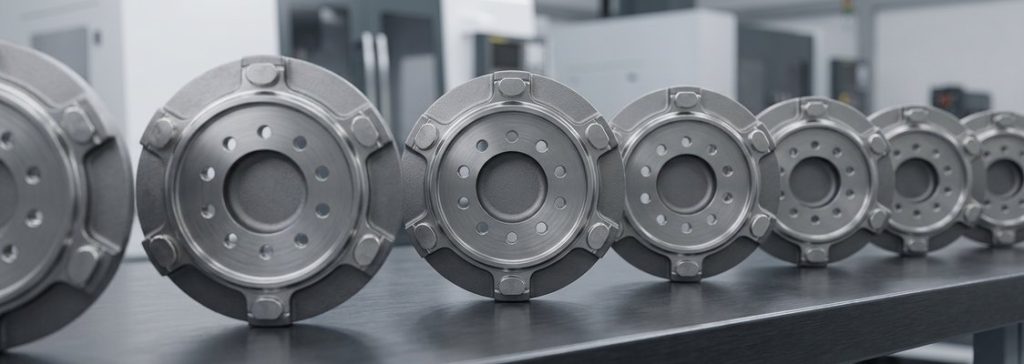 Parti finite
-
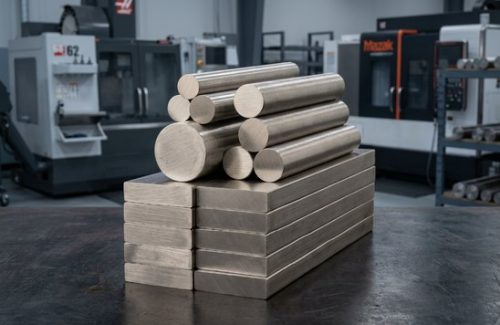 Materiale grezzo
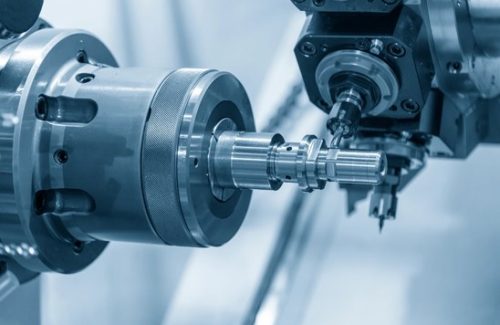 Lavorato CNC
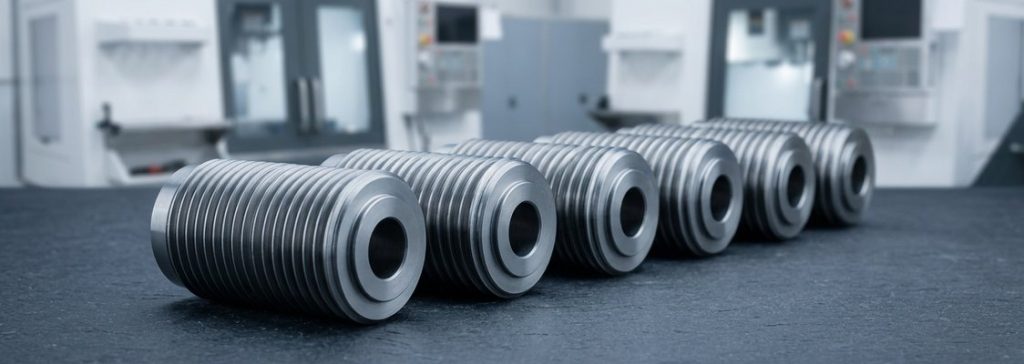 Parti finite
FAQ sulla lavorazione di superleghe
Domande frequenti su leghe, costi, tolleranze e Inconel 718 indurito.
Altri materiali
-
 Serie W-CuLe leghe tungsteno-rame (W-Cu) offrono un equilibrio tra elevata conduttività termica, resistenza all'usura e conduttività elettrica.Scopri di più
-
 UHMW-PEIl polietilene ad altissimo peso molecolare (UHMW-PE) è un tipo di polietilene con un peso molecolare molto elevatoScopri di più
-
 Acciaio al tungsteno YL10.2Il carburo di tungsteno viene prodotto mediante metallurgia delle polveri, utilizzando WC (carburo di tungsteno) e Co (cobalto). Questo materiale presenta un'eccellente resistenza agli urti e alla flessione.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








