









Lavorazione di alloggiamenti personalizzati
Lavorazione di alloggiamenti personalizzati con sedi per cuscinetti H7, coassialità 0,01 mm e pareti fino a 0,8 mm. Tolleranza standard ±0.005 mm, senza quantità minima, prototipi in 3–5 giorni.
-
±0.005 mm
Tolleranza standard
-
H7
Sedi per cuscinetti
-
3–5 giorni
Consegna prototipi
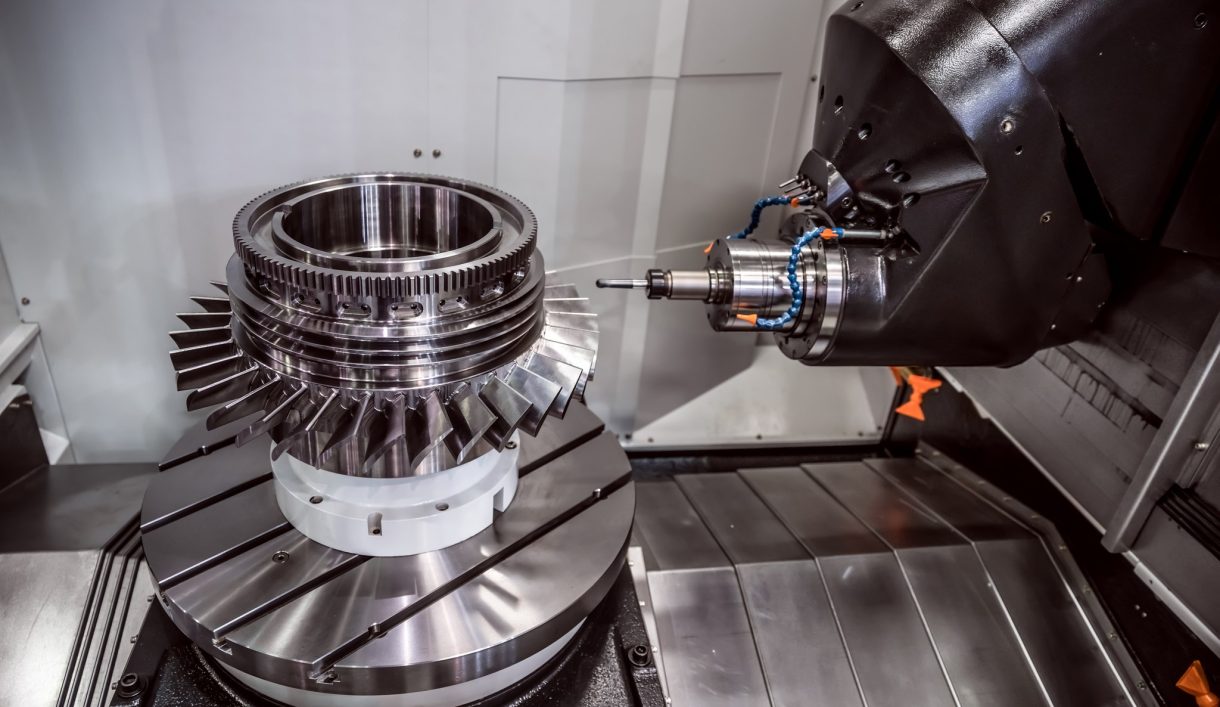

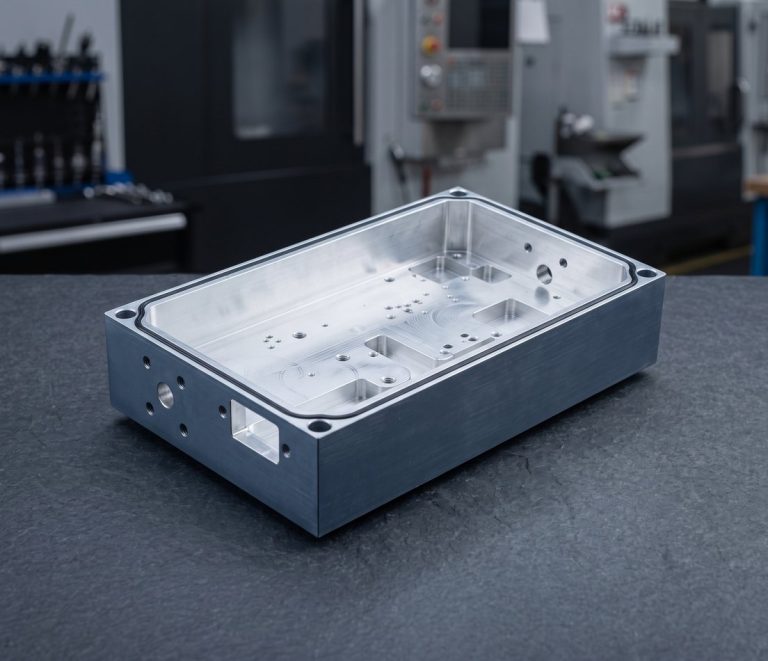
Lavorazione CNC di alloggiamenti e contenitori
DEK lavora alloggiamenti per motori, riduttori, attuatori, sensori, telecamere e RF, oltre a contenitori elettronici ricavati dal pieno, in alluminio, acciaio inox 304/316, ghisa e plastiche tecniche. Gli alloggiamenti sono una delle famiglie più ampie del nostro catalogo di parti CNC personalizzate .
Un alloggiamento deve posizionare cuscinetti o schede, garantire tenuta e dissipare calore, per questo manteniamo le superfici di tenuta piane entro 0,02 mm. Per scatole a parete sottile o profili in volume, consulti la fabbricazione di scatole in alluminio; la guida ai contenitori lavorati offre una panoramica più ampia.
Tipi di alloggiamenti e contenitori che lavoriamo
Alloggiamenti per motori, riduttori, elettronica, RF, sensori e cuscinetti, fresati dal pieno in alluminio, inox, ghisa o plastica.
-
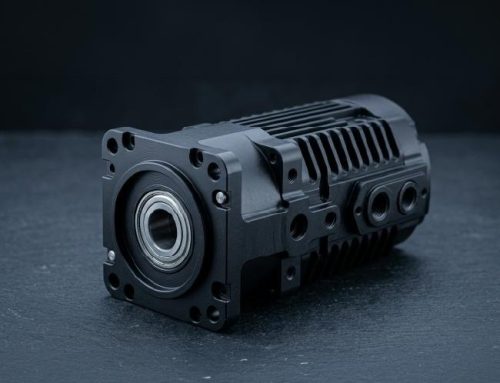 Alloggiamenti motore e scudi lateraliSedi per cuscinetti, alette di raffreddamento e sedi statore per motori elettrici.
-
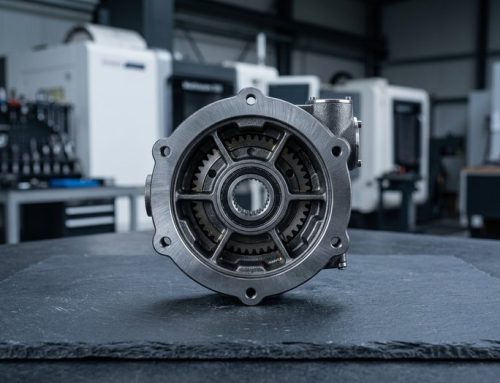 Alloggiamenti per riduttori e attuatoriAlloggiamenti per riduttori, attuatori e giunti con più sedi coassiali.
-
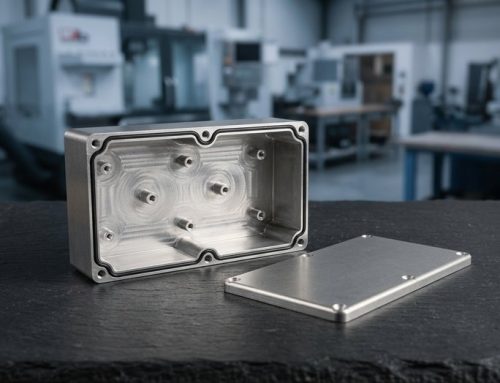 Contenitori elettroniciScatole dal pieno con coperchi, gole per O-ring, asole e distanziali per PCB.
-
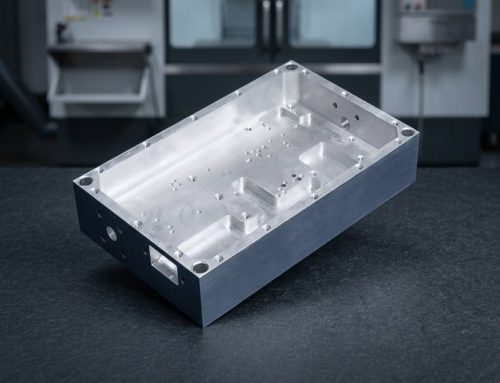 Alloggiamenti RF e per filtri a cavitàAlloggiamenti RF e a microonde con cavità a tolleranza stretta e superfici placcate.
-
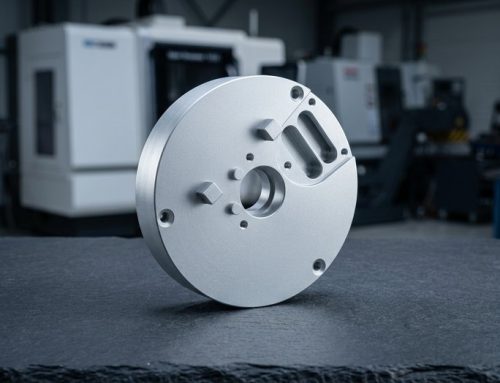 Alloggiamenti per sensori e telecamereAlloggiamenti per sensori, telecamere e lidar con sedi ottiche e sedi lenti.
-
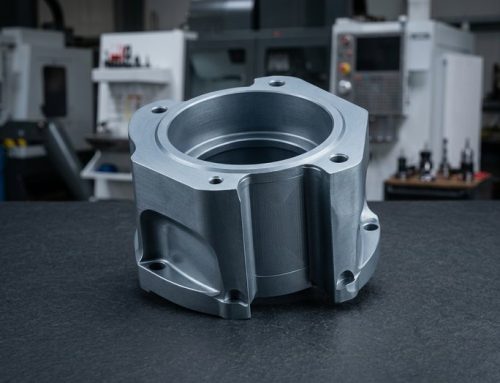 Alloggiamenti per cuscinetti, corpi valvolaAlloggiamenti per cuscinetti, supporti a cuscinetto e corpi valvola in acciaio o ghisa.


Materiali, processi e tolleranze per alloggiamenti
Scelta dei materiali, ciclo di lavorazione, tolleranze e finiture per alloggiamenti e contenitori dal pieno, tutto da un unico flusso di lavoro verificato da un ingegnere.
Consigli di progettazione per custodie lavorate
Cinque scelte di disegno che riducono il tempo ciclo e mantengono sedi, tenute e alette entro tolleranza sulle custodie personalizzate.
-

Angoli interni generosi
Mantenete raggi di raccordo di 3 mm o più sulle tasche profonde; un angolo da 1 mm in una cavità da 60 mm impone un utensile lento e soggetto a vibrazioni.
-

Sedi da un solo lato
Lavorate tutte le sedi cuscinetto da un solo lato, oppure aggiungete una coppia di spine in modo che le due metà possano essere alesate in linea come assieme.
-

Posizionamento della scanalatura O-ring
Posizionate le scanalature O-ring sulla faccia piana, non sulla parete, e prevedete un raggio di 0,2 mm sul fondo della scanalatura.
-

Proporzioni delle alette di raffreddamento
Mantenete le alette di raffreddamento a uno spessore minimo di 2 mm e non più alte di 4× il loro spessore per evitare vibrazioni.
-

Sovrametallo per anodizzazione dura
Lasciate 1,5 mm di sovrametallo sulle superfici di tenuta se anodizzate dura; il rivestimento Tipo III aggiunge 25–50 µm per superficie.
Cosa indicare sul disegno
-
Sedi per cuscinetti
Indicate l'accoppiamento della sede (H7 standard, H6 su richiesta) e la coassialità tra le sedi; 0,01 mm è ottenibile su un datum condiviso.
-
Superfici di tenuta
Contrassegnate le superfici di guarnizione e le scanalature O-ring: planarità 0,02 mm, larghezza e profondità della scanalatura ±0,02 mm, Ra 0,4 µm sulle superfici di tenuta.
-
Finitura e mascheratura
Specificate il tipo di anodizzazione o la conversione chimica e quali superfici devono rimanere conduttive per la messa a terra EMI.
-
Filettature e porte
Elencate le dimensioni delle filettature (M2–M20 6H) e le porte NPT/BSPP per pressacavi e raccordi, oltre alla quantità necessaria.
Applicazioni e settori
Custodie per giunti e trasmissioni per la robotica, custodie per elettronica e telecomunicazioni, custodie per motori per azionamenti a nuova energia, custodie sigillate per dispositivi medici.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Edilizia
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffaggi, componenti di cabina e raccordi non critici per il volo conformi ad AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK conformi a ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveCustodie per sensori, corpi valvola e alberi per prototipi e produzione in piccoli e medi lotti in alluminio, acciaio legato 4140 e 4340, acciaio inossidabile e ottone.Scopri di più
-
 RoboticaCustodie di giunzione, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con fresatura CNC a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e spine di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, custodie per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi per carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, barre collettrici, custodie per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inossidabile, lavorati piatti e privi di bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi manifold, parti per attrezzi di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, componenti per pompe e ferramenta da coperta in acciaio inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre di presa, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopri di più
-
 EdiliziaStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaCustodie per riduttori, alberi, corpi ugelli per irroratrici e supporti per sensori in ghisa, acciaio e acciaio inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti di contenitori e ferramenta audio in cui la superficie lavorata resta visibile, anodizzate, sabbiatte o lucidate secondo campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e barre accessorie in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile per resistere a polvere e vibrazioni.Scopri di più
Perché scegliere DEK per la lavorazione di contenitori personalizzati
I contenitori mettono a nudo ogni debolezza di un'officina: pareti sottili, tasche profonde e allineamento delle alesature. Ecco come le teniamo sotto controllo.
-

Revisione manuale dei disegni
I nostri ingegneri esaminano ogni disegno prima del preventivo e segnalano qualsiasi profondità di tasca o parete che non rispetterà la tolleranza.
-

Alesature verificate con CMM
Le alesature per cuscinetti vengono verificate con CMM rispetto agli accoppiamenti H7 e a una coassialità di 0.01 mm prima che i pezzi lascino l'officina.
-

Superfici di tenuta piane
Le superfici di tenuta vengono controllate su piano di riscontro con planarità di 0.02 mm, così guarnizioni e O-ring tengono al primo colpo.
-

Pareti sottili mantenute
Pareti fino a 0.8 mm in alluminio, 1.5 mm su tasche più profonde di 50 mm, con tasche fino a 6× il diametro dell'utensile.

Report prima della spedizione
Foto e report di ispezione vengono inviati prima di ogni spedizione, nell'ambito di sistemi qualità certificati ISO 9001:2015, ISO 13485 e AS9100D, così Lei approva i contenitori prima che partano.
Qualità certificata per ogni contenitore
I contenitori vengono lavorati e ispezionati secondo ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Norma di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Materiali e finiture superficiali per contenitori
Alluminio, acciaio inossidabile, ghisa, magnesio e plastiche, abbinati alle finiture applicate ai contenitori che lavoriamo.
Finiture superficiali
Plastiche tecniche
Serve un'altra lega o finitura? Consulti i nostri ingegneri.
Tutti i materialiDomande frequenti
Risposte su lavorazioni degli alloggiamenti, tolleranze dei carter motore e finiture.
Richiedi un preventivo per la lavorazione di alloggiamenti personalizzati
Invii un file STEP e un disegno che indichi sedi dei cuscinetti, superfici di tenuta, finitura e quantità. Ogni preventivo è esaminato da un ingegnere.
- Preventivo esaminato da un ingegnere entro 6 ore
- Alloggiamenti complessi a 5 assi: fino a 3 giorni
- Senza quantità minima, prototipi in 3–5 giorni
- Dimensioni critiche mantenute a ±0,005 mm
Capacità correlate
-
 Raccordi di precisione ad altissima purezzaScopri di più
-
 Servizi di alesatura di precisione con macchina a forareScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








