









Lavorazione CNC dell'ABS
Il servizio di lavorazione CNC dell'ABS di DEK produce involucri, cornici, staffe, attrezzature e prototipi estetici in ABS naturale, nero e ignifugo. Manteniamo ±0.01 mm sulle caratteristiche critiche, con parti semplici in appena 1 giorno e senza quantità minima.
-
±0.01mm
Caratteristiche critiche
-
1 giorno
Tempi di consegna per parti semplici
-
Senza quantità minima
Da 1 a 10.000+ pezzi

Perché scegliere la lavorazione CNC dell'ABS di DEK?
L'ABS è il materiale a cui i team di prodotto ricorrono quando un componente deve apparire e risultare identico alla versione di produzione: si lavora in modo pulito, accetta bene verniciatura, placcatura e texture, e costa una frazione dei polimeri tecnici. È uno dei polimeri di base coperti dai nostri servizi di lavorazione CNC delle plastiche.
Lavoriamo l'ABS sulle stesse fresatrici a 3, 4 e 5 assi che eseguono i Suoi componenti in alluminio e acciaio, così un prototipo e il suo telaio metallico vengono spediti in un unico ordine con verifica dell'accoppiamento. I modelli in ABS sono un output standard dei nostri servizi di prototipazione rapida; consulti tutti i polimeri alla voce plastiche per lavorazione CNC.
-

Certificazione ISO 9001:2015, ISO 13485, AS9100D
-

Preventivo verificato da un ingegnere entro 6 ore
-

IQC, IPQC, FAI e OQC con report CMM
-

Prototipi e parti in piccoli lotti dal 2002
Gradi e miscele di ABS che lavoriamo
Dalla lastra per uso generale alle formulazioni per placcatura, ogni grado di ABS indicato di seguito è scelto in base al compito che il componente finito deve svolgere.
-

ABS naturale e nero
Lastra e barra per uso generaleLastra e barra estrusa per involucri e staffe; il nero nasconde i segni di utensile sulle parti non verniciate, il naturale (avorio) è adatto ai modelli verniciati.
-

ABS per lavorazione meccanica
Fino a 100 mm di spessorePiastra estrusa a bassa sollecitazione fino a 100 mm di spessore, scelta per blocchi lavorati e involucri spessi che richiedono materiale stabile.
-

ABS ignifugo
UL 94 V-0Specificato per involucri elettrici e per batterie in cui l'alloggiamento deve avere una classificazione di infiammabilità UL 94 V-0.
-

ABS ad alta resistenza agli urti
Involucri sottoposti a prove di cadutaLa scelta per apparecchiature con maniglie e involucri che vengono sottoposti a prove di caduta prima del rilascio.
-

Miscela PC/ABS
Fino a 110 °CMaggiore resistenza al calore e agli urti rispetto all'ABS standard, utilizzata per prototipi di interni automobilistici e utensili elettrici.
-

ABS per placcatura
Formulazione ricca di butadieneDa scegliere quando le parti estetiche richiedono cromatura o nichelatura elettrolitica anziché verniciatura, per componenti decorativi di consumo e automobilistici.
-
±0.01 mm
Caratteristiche sotto i 50 mm
-
±0.05 mm
Involucri grandi e sottili
-
Ra 0.8–1.6
Finitura come lavorata, µm
-
3–5 giorni
Tempi di consegna del prototipo
Capacità di lavorazione dell'ABS presso DEK
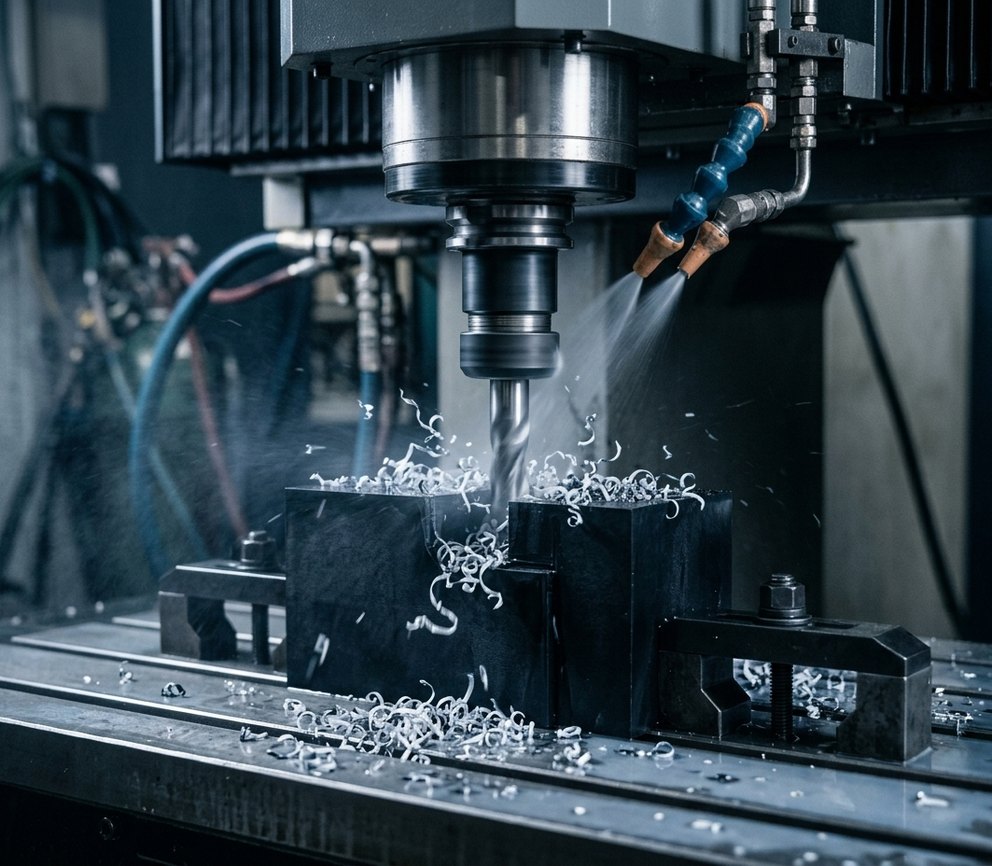
L'ABS è tenero (Rockwell R105), quindi utilizziamo alte velocità di mandrino con utensili affilati a taglienti lucidati e serraggi leggeri per tagliarlo anziché spingerlo.
-
1
Fresatura CNC
3, 4 e 5 assi Fresatura CNC per involucri, alloggiamenti, pannelli, caratteristiche a scatto e cerniere viventi in lastra e blocco di ABS.
-
2
Tornitura CNC
Tornitura CNC per manopole, distanziali, rocchetti e rulli, ricavati da barra di ABS con utensili affilati che evitano sbavature.
-
3
Filettatura e sedi per inserti
Foratura e filettatura, oltre a sedi per inserti termici dimensionate per gli inserti in ottone utilizzati nei componenti di produzione, così la ferramenta si trasferisce direttamente.
-
4
Incisione e fresatura di testi
Incisione e fresatura di testi per legende e loghi; i lavori di supporto includono l'incollaggio a solvente di involucri multi-componente e la vernice per schermatura EMI.
Consigli di progettazione e lavorazione per l'ABS
Ciò che i nostri ingegneri verificano su ogni disegno in ABS per mantenere gli involucri sottili piatti, gli accoppiamenti corretti e i costi sotto controllo.
-
1
Ricottura delle parti in lastra sottile
La lastra di ABS estrusa presenta sollecitazioni direzionali che deformano gli involucri sottili dopo la fresatura di una faccia. Ricuociamo gli sbozzati a 70–80 °C per pareti inferiori a 2,5 mm o coperchi piani di grandi dimensioni, e sgrossiamo prima entrambi i lati.
-
2
Dilatazione termica
Con 80 µm/m·K, l'ABS si dilata 3,5 volte più dell'alluminio. Un coperchio da 300 mm cresce 0,5 mm in più rispetto al suo telaio in alluminio su una variazione di 20 °C; prevedere asole per i fori di montaggio.
-
3
Tolleranze per prototipi
Manteniamo ±0,01 mm sulle piccole feature rigide e ±0,05 mm sulle parti grandi e sottili. Quando il prototipo sostituisce un pezzo in plastica di produzione, applicare le tolleranze di quel disegno (tipicamente ±0,1–0,2 mm) per ridurre i costi.
-
4
Spigoli vivi e bordi
Gli angoli interni lavorati riportano il raggio dell'utensile, quindi indicare dove è accettabile un raggio di 0,5 mm. I bordi esterni ricevono uno smusso di 0,3 mm per resistere alla scheggiatura sotto la vernice.
-
5
Pareti sottili
Progettare con minimo 1,0 mm e preferibilmente 1,5 mm sulle pareti più lunghe di 50 mm. Lavoriamo 0,8 mm con un'attrezzatura di supporto, ma non resisterà alla manipolazione su un modello estetico.
-
6
Incastri a scatto e inserti
Gli incastri a scatto in ABS lavorato resistono solo a pochi cicli. Dimensionare le sedi per inserti termoformati in base al pezzo di produzione, così la ferramenta si trasferisce direttamente in produzione.
Lavorazione CNC di prototipi in ABS vs PC, nylon, alluminio
Lavorare l'ABS per 1–500 pezzi con proprietà di livello produttivo e ±0,05 mm o meglio; la stampa 3D è adatta a geometrie interne complesse sotto i 10 pezzi.
| Criterio | Questo materialeABS | Policarbonato | Nylon | Alluminio |
|---|---|---|---|---|
| Uso per | Parti opache | Parti trasparenti | Ingranaggi, boccole | Parti metalliche |
| Temp. max | 75 °C | 120 °C | – | – |
| Tenacità | Inferiore | 2–3× più tenace | – | – |
| Usura | Inferiore | – | Migliore | – |
| Verniciatura | Migliore | – | – | – |
| Costo | Più economico | Più alto | – | – |
| Trasparenza | Opaco | Trasparente | – | – |
Settori che utilizzano la lavorazione CNC dell'ABS
Le parti in ABS passano dai modelli estetici alla produzione in piccoli lotti in programmi consumer, elettronica, automotive e robotica.
-
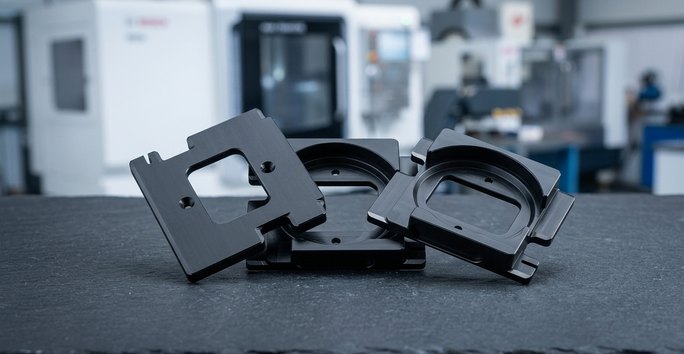 Prodotti di consumoCustodie per elettrodomestici, scocche per telecomandi, dispositivi indossabili e casse audio, oltre a modelli estetici per le revisioni di progetto.
-
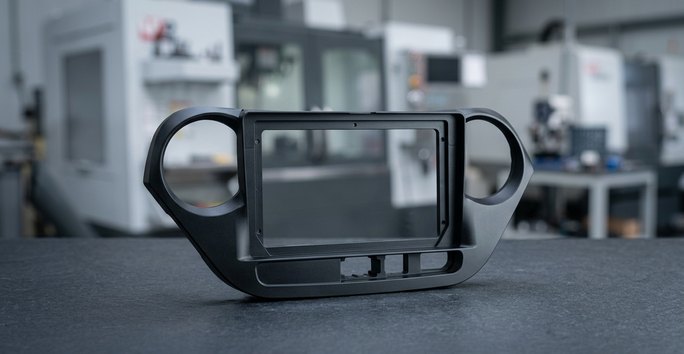 ElettronicaCustodie per dispositivi, cornici e telai per tastiere lavorati in ABS, comprese coperture finite con vernice schermante EMI.
-
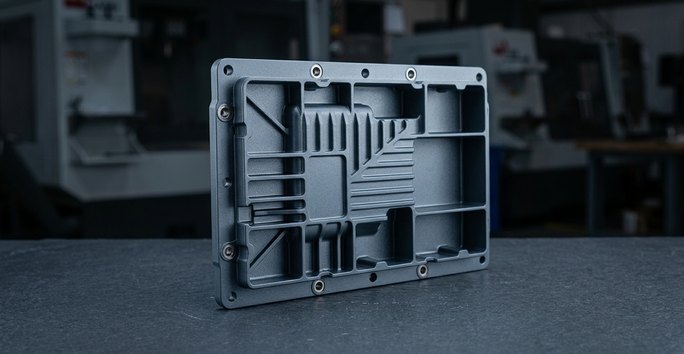 TelecomunicazioniCoperture e custodie verniciate EMI per hardware per telecomunicazioni, lavorate per adattarsi al telaio metallico su cui si montano.
-
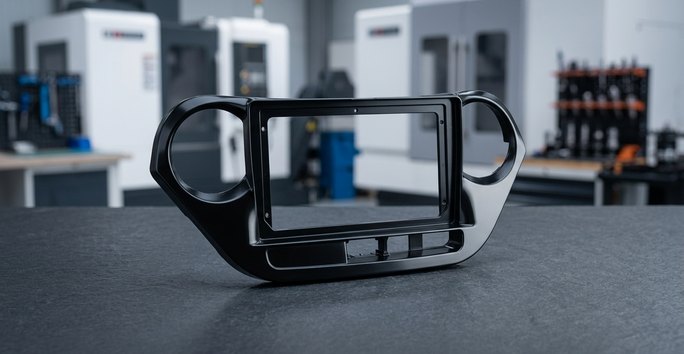 AutomotivePrototipi di finiture interne, parti per console e condotti HVAC, spesso lavorati in PC/ABS per la sua maggiore resistenza al calore.
-
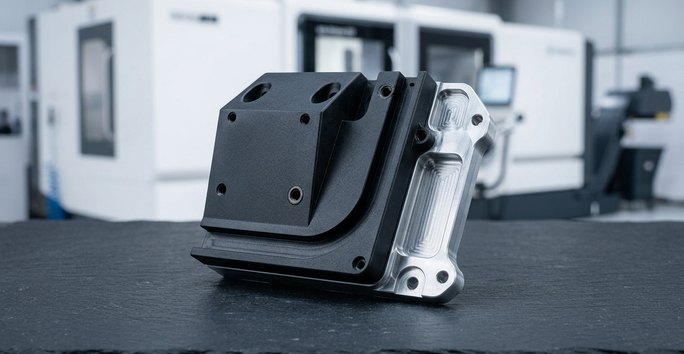 Robotica e droniCoperture, supporti per sensori e guide per cavi per robot e droni, assemblati su telai in alluminio lavorato.
-
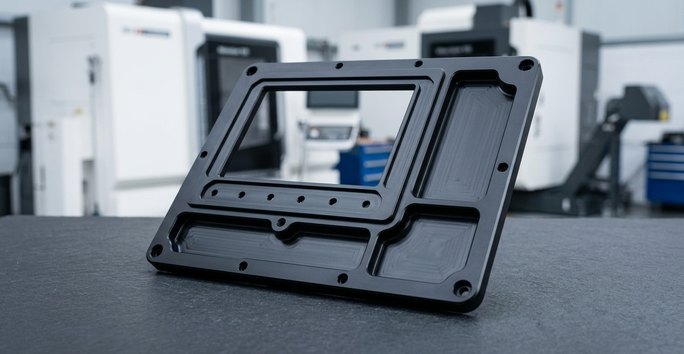 Apparecchiature industrialiFasce per pannelli di controllo e coperture protettive per macchine industriali, verniciate o lasciate in ABS nero per nascondere i segni di utensile.
Opzioni di finitura per parti in ABS lavorate
Ogni finitura viene applicata all'ABS dopo la lavorazione CNC, pronta per la revisione di progetto o la vendita in piccoli lotti. L'anodizzazione non si applica all'ABS.
Serve una finitura non elencata qui? Chieda ai nostri ingegneri.
-
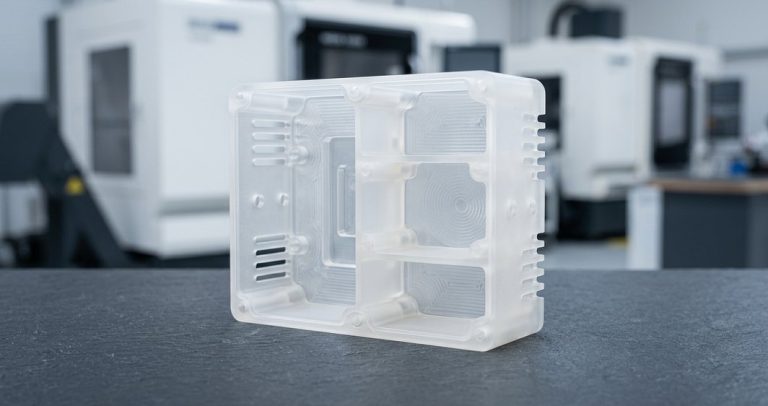 Levigatura e primerStandardLa lavorazione CNC con levigatura e primer rimuove i percorsi utensile prima della verniciatura; standard su ogni modello estetico.Richiedi un preventivo
-
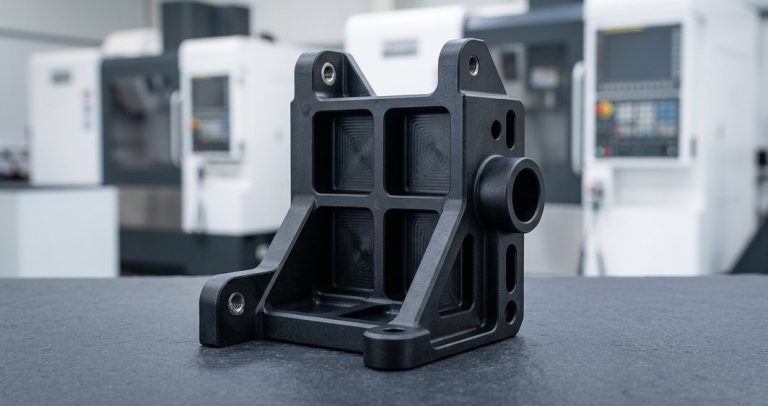 VerniciaturaPiù popolareL'ABS lavorato accetta la maggior parte delle vernici a solvente e all'acqua senza promotore di adesione; effetto soft-touch, texturizzato e a colore abbinato.Richiedi un preventivo
-
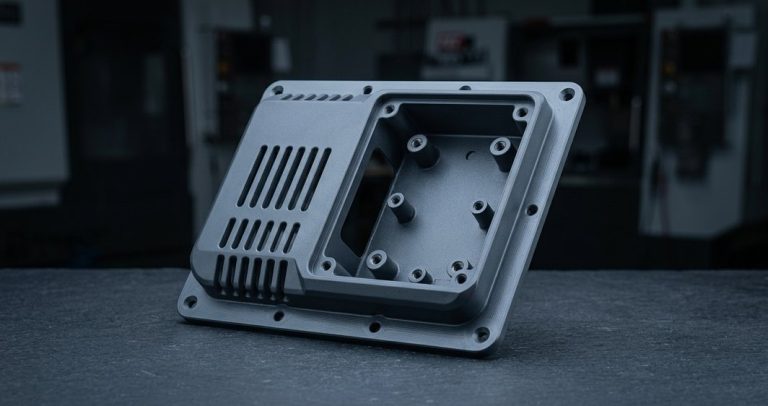 GalvanicaPiù popolareCromatura, nichelatura e ramatura su ABS lavorato di grado galvanico per parti estetiche decorative.Richiedi un preventivo
-
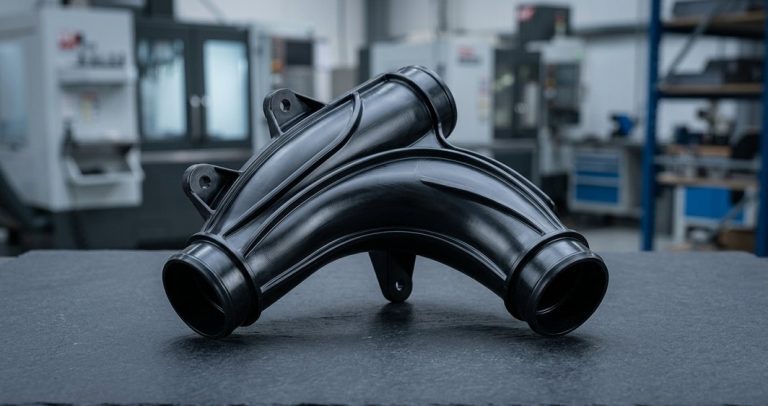 SabbiaturaPiù popolareUna texture opaca uniforme sulla superficie in ABS lavorato che imita una finitura plastica di produzione.Richiedi un preventivo
-
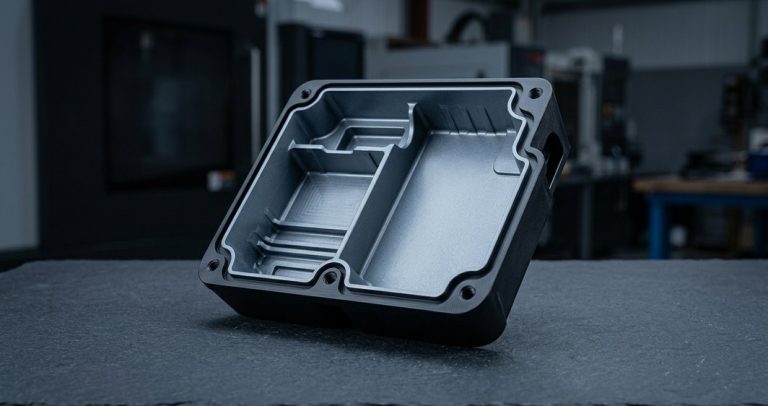 Marcatura laserPiù popolareLoghi e scritte marcati su parti in ABS lavorate; sono disponibili anche tampografia e hot stamping.Richiedi un preventivo
Domande frequenti sulla lavorazione CNC dell'ABS
Risposte alle domande che gli ingegneri pongono prima di ordinare prototipi in ABS lavorato.
Altri materiali
-
 DelrinOmopolimero acetilico (Delrin 150) e copolimero per ingranaggi, boccole, corpi valvola e parti a contatto con alimenti: trucioli puliti, bassa umidità, ±0.01 mm tipico.Scopri di più
-
 NylonNylon PA6, PA66, con 30% di fibra di vetro e MoS2, tenace, silenzioso e autolubrificante, per ingranaggi, boccole, pattini di usura, rulli e isolatori.Scopri di più
-
 PEIPEI Ultem 1000 non caricato e Ultem 2300 con 30% di fibra di vetro per zoccoli di test, vaschette di sterilizzazione e staffe aeronautiche: 170 °C in continuo, UL 94 V-0.Scopri di più
-
 PolietileneUHMW-PE e HDPE: la plastica di largo consumo con il minor attrito e la maggiore resistenza all'abrasione, conforme FDA nelle versioni naturali, per strisce di usura e guide per catene.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








