









Lavorazione CNC dell'acrilico
La lavorazione CNC dell'acrilico di DEK trasforma PMMA colato ed estruso in parti otticamente trasparenti con ±0.01 mm sulle caratteristiche critiche e prototipi in 3–5 giorni. Utensili affilati, raffreddamento ad aria e un ciclo di lucidatura ripristinano la piena trasparenza.
-
±0.01 mm
Caratteristiche critiche
-
3–5 giorni
Tempi di consegna prototipo
-
92%
Trasmissione luminosa

Perché la lavorazione dell'acrilico richiede un'officina attenta
L'acrilico punisce le officine che lo tagliano come l'alluminio: si fessura, si scheggia e si opacizza sotto il calore, la pressione di serraggio o il refrigerante sbagliato. Il PMMA è uno dei materiali coperti dai nostri servizi di lavorazione CNC delle plastiche, eseguiti sulle stesse fresatrici a 3, 4 e 5 assi dei Suoi componenti in metallo.
Poiché le parti in acrilico vengono di solito montate in alloggiamenti metallici, lavoriamo i componenti complementari in alluminio o acciaio inox nello stesso ordine e verifichiamo l'accoppiamento prima della spedizione di entrambi. Sfogli la gamma completa in lavorazione CNC delle plastiche.
-

ISO 9001:2015, ISO 13485 e AS9100D
-

Prezzi verificati da un ingegnere entro 6 ore
-

Senza quantità minima, da 1 a 10.000+ pezzi
-

IQC, IPQC, FAI e OQC su CMM
Tipi di acrilico che lavoriamo
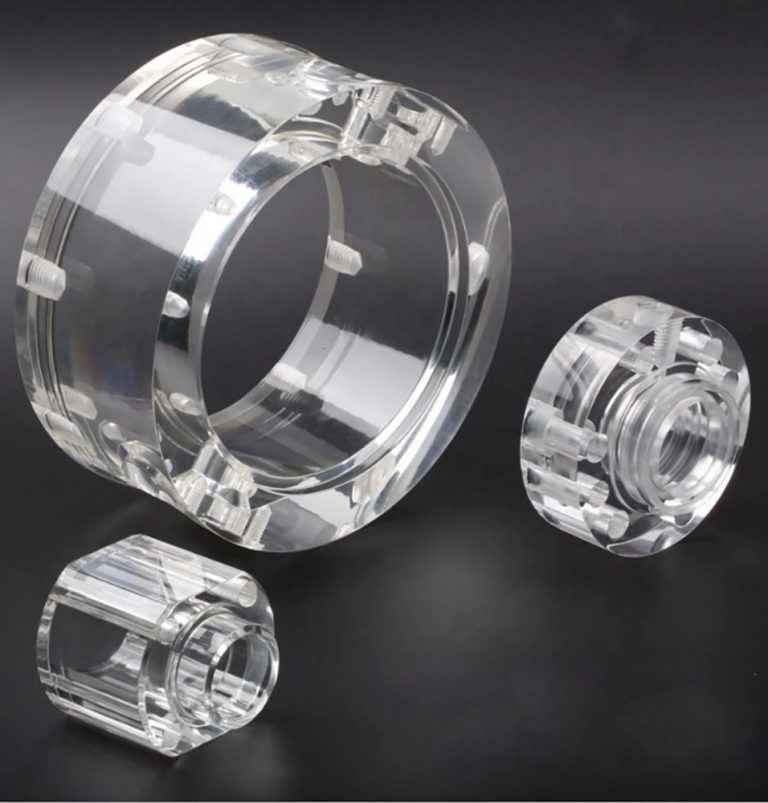
PMMA colato: 1,19 g/cm³, resistenza a trazione 65–75 MPa, temperatura d'esercizio max 80 °C. Specifichi il colato se la parte viene lucidata, incollata o supera i 12 mm di spessore.
-

Acrilico colato (PMMA-C)
92% di trasmissione luminosaPeso molecolare più elevato, minori tensioni interne. La scelta predefinita per parti ottiche, blocchi spessi e qualsiasi elemento da lucidare o incollare.
-

Acrilico estruso
Costo inferiore, spessore più precisoIl PMMA-E è più morbido, più gommoso sotto l'utensile e più soggetto a fessurazione. Adatto a coperchi piani e semplici sagomature a spessore di stock.
-

Acrilico modificato per impatto
Tenacità maggiorePer protezioni e componenti maneggiati che subiscono urti, con una lieve perdita di trasparenza rispetto alla lastra colata standard.
-

Tipi filtranti UV
Trasmettono o filtrano i raggi UVTipi che trasmettono o filtrano i raggi UV per finestre di strumenti e apparecchiature di fotopolimerizzazione che devono controllare la luce che li attraversa.
-

Lastra specchiata
Colorato, satinato, specchiatoLastra colorata, satinata e specchiata per parti espositive e per insegne in cui l'aspetto conta più della trasparenza ottica.
-

PMMA colato (tipico)
Dilatazione ~70 × 10⁻⁶/KDilatazione tripla rispetto all'alluminio, assorbimento d'acqua dello 0,3% in 24 h e esercizio a 80 °C (tipi estrusi circa 70 °C). Preveda le tolleranze di conseguenza.
-
±0.01 mm
Piccole caratteristiche rigide
-
±0.05 mm
Parti in lastra sottili o grandi
-
Ra 0.2 µm
Facce in acrilico lucidato
-
Ra 0.8–1.6
Finitura come lavorata (µm)
Processi di lavorazione CNC dell'acrilico
Nella lavorazione dell'acrilico trasparente, le tolleranze di lavorazione del PMMA vengono misurate dopo 24 ore a temperatura ambiente, verificando anche l'opacità e la nitidezza dei bordi.
-
1
Fresatura CNC
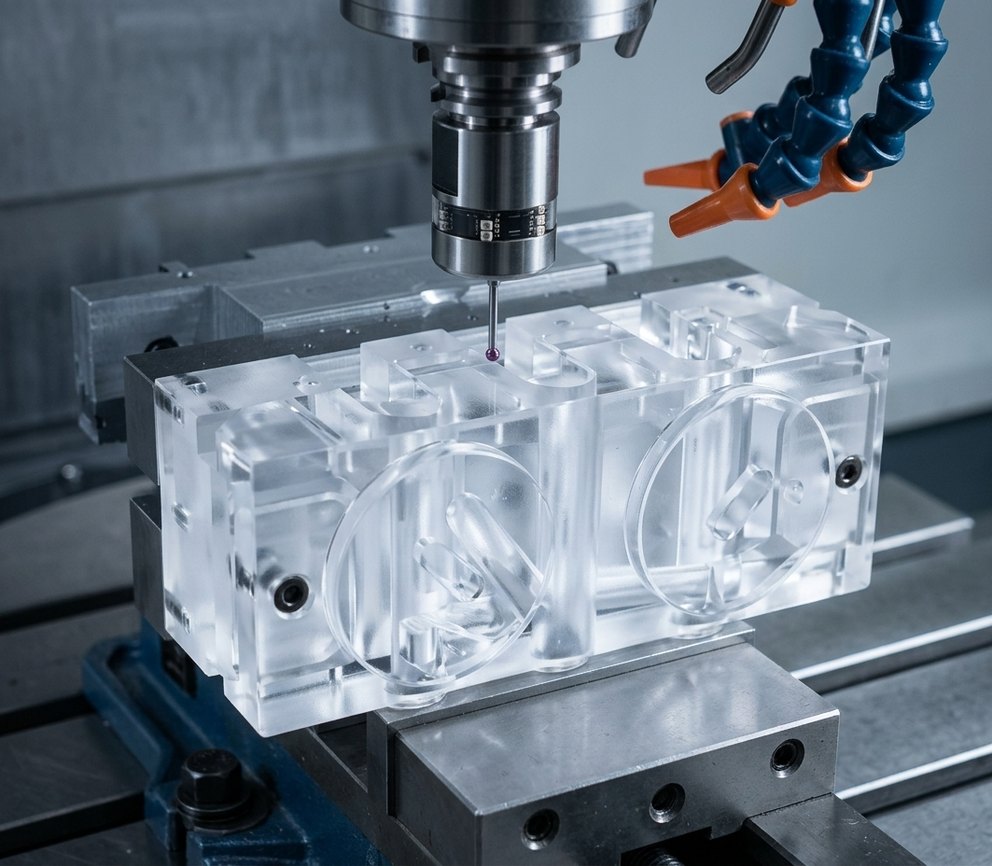
3, 4 e 5 assi Fresatura CNC per tasche, finestre, bordi smussati, testi incisi e superfici di lenti a forma libera, con utensili affilati a taglienti lucidati.
-
2
Tornitura CNC
Lenti rotonde, vetri di ispezione, guide di luce e tappi filettati torniti con raffreddamento ad aria per evitare il calore che opacizza o fessura la superficie.
-
3
Foratura e maschiatura
Cicli a piccoli passi e avanzamento ridotto allo sfondamento per evitare scheggiature; gli inserti filettati vanno in fori soggetti a montaggi ripetuti anziché in accoppiamenti forzati.
-
4
Lucidatura e incollaggio
Lucidatura a fiamma, a vapore e a diamante, marcatura laser e incollaggio a solvente. Per gli involucri in lastra, veda fabbricazione personalizzata dell'acrilico.
Consigli di progettazione e lavorazione per l'acrilico
Regole che i nostri ingegneri applicano per mantenere le parti in acrilico personalizzate prive di crepe, fessurazioni e problemi di accoppiamento.
-
1
Distensione tramite ricottura
Ricottiamo gli sbozzati colati a circa 80 °C con raffreddamento lento prima delle passate di finitura e di nuovo prima dell'incollaggio a solvente o dell'esposizione ad alcoli, che altrimenti fessurano i bordi.
-
2
Dilatazione termica
Una lente in acrilico da 70 mm si dilata circa 0,13 mm in più rispetto alla sua ghiera in alluminio su una variazione di 40 °C. Lasciare un gioco radiale o utilizzare un anello di ritenuta flessibile.
-
3
Spigoli vivi
Gli angoli interni generano cricche: specificare un raggio di almeno 0,5 mm (1 mm preferibile). I bordi esterni vanno smussati di 0,3 mm, a meno che non siano lucidati a fiamma.
-
4
Pareti sottili
Mantenere le pareti a 1,5 mm o più, 2 mm dove il pezzo sarà lucidato o incollato. Possiamo garantire 0,8 mm su tratti brevi con un'attrezzatura di supporto.
-
5
Cricche e crazing
Soffio d'aria o refrigerante non aromatico, bassa pressione di serraggio su ganasce morbide o attrezzature a vuoto, e nessun perno a pressione. Specificare inserti filettati, non accoppiamenti con interferenza.
-
6
Fori e superfici ottiche
Punte per plastica con angolo di spoglia zero, sovradimensionamento di 0,05 mm per elementi di fissaggio passanti, teste svasate. Sulle superfici ottiche, indicare planarità e scratch-dig, non una dimensione lineare.
Quando scegliere acrilico, policarbonato o PET
Confronto dell'acrilico con policarbonato e PET. Se non è necessaria una finestra trasparente, lavorazione dell'alluminio garantisce tolleranze più strette.
| Criterio | Questo materialeAcrilico | Policarbonato | PET |
|---|---|---|---|
| Sceglierlo per | Lenti, guide di luce | Protezioni, visiere | Esposizione chimica |
| Trasmissione della luce | 92% | 88% | – |
| Resistenza all'urto | Inferiore | 10–20× l'acrilico | – |
| Lucidabilità | Migliore | Inferiore | Inferiore |
| Graffi / UV | Resistente, stabile ai raggi UV | Meno resistente | – |
| Contatto alimentare | – | – | Omologazioni |
Dove si utilizzano i pezzi in acrilico personalizzati
Dai manifold microfluidici alle lenti per l'illuminazione di cabina, il PMMA lavorato è la scelta ideale ovunque un pezzo debba essere trasparente, leggero e preciso.
-
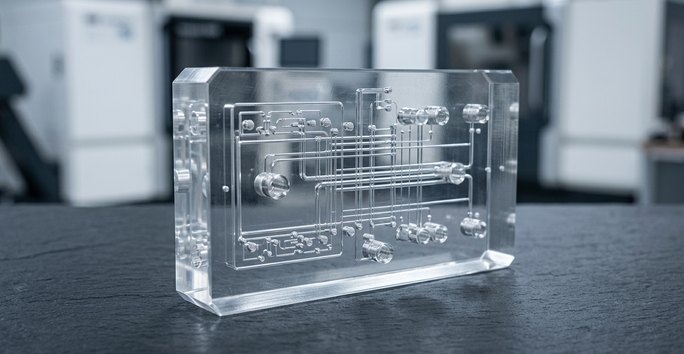 Medicale e laboratorioManifold microfluidici, portacuvette, finestre di ispezione e coperture per dispositivi diagnostici, lavorati secondo ISO 13485.
-
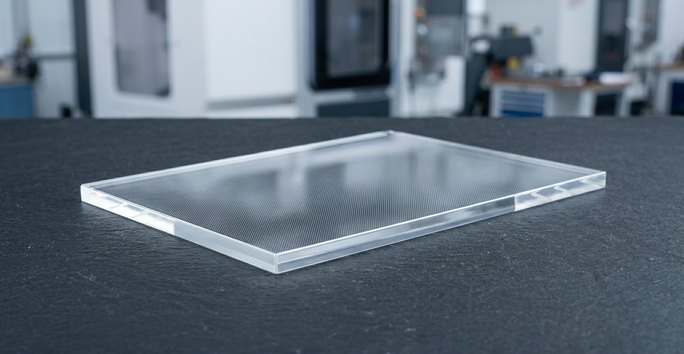 Elettronica e displayGuide di luce, diffusori LED, coperture per touch-screen e cornici per strumenti lucidate per un'emissione luminosa pulita e uniforme.
-
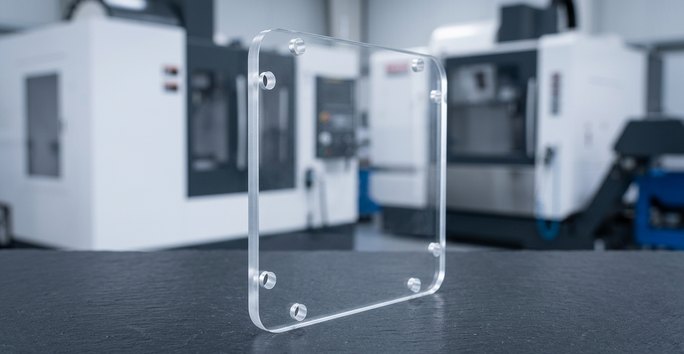 AutomazioneProtezioni per macchine, coperture per sensori e attrezzature di ispezione che consentono agli operatori di vedere il processo mantenendolo racchiuso.
-
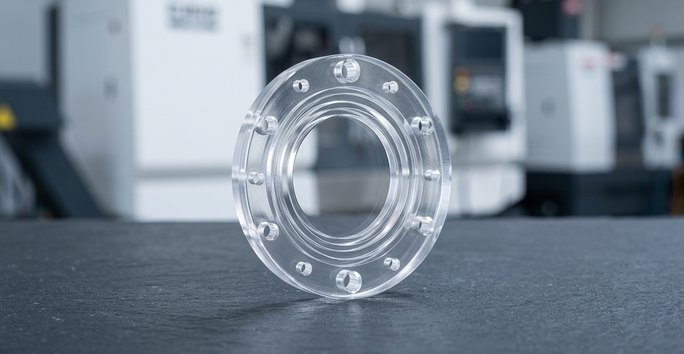 SemiconduttoriFinestre di ispezione wafer e attrezzature di ispezione lavorate per garantire ±0.01 mm su dettagli piccoli e ben supportati.
-
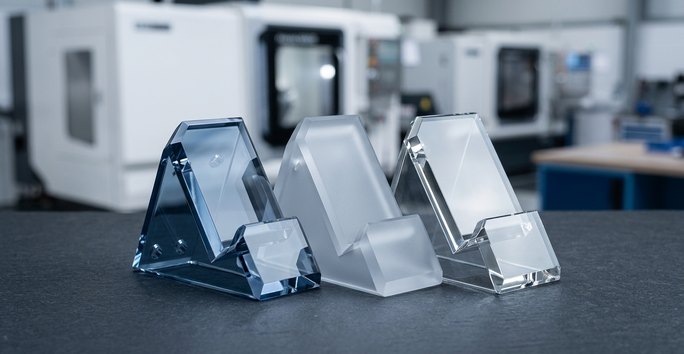 Prodotti di consumoEspositori, componenti per illuminazione e accessori ottici in lastra trasparente, colorata, satinata o a specchio.
-
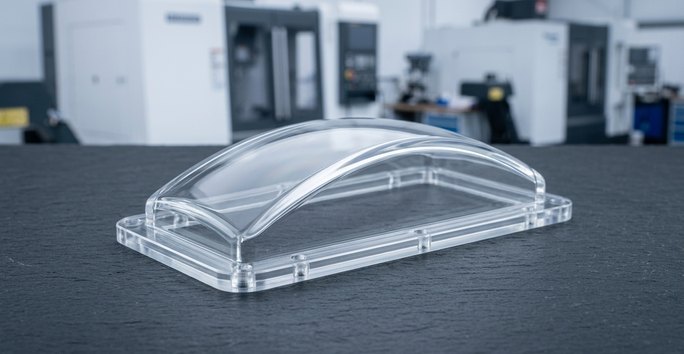 Aerospazio e difesaLenti per l'illuminazione di cabina, coperture per indicatori e finestre per attrezzature di addestramento, ispezionate dall'IQC all'OQC prima della spedizione.
Opzioni di finitura per pezzi in acrilico lucidato
Lavorazione CNC più finitura: ripristinare la trasparenza ottica, satinare una faccia diffusore o marcare codici di parte sui vostri pezzi in acrilico.
Serve un'altra finitura sul PMMA? Vedi tutte le opzioni di finitura
-
 Lucidatura a vaporePiù popolareRipristina la trasparenza ottica su geometrie complesse e canali interni che una ruota a tampone non riesce a raggiungere.Richiedi un preventivo
-
 Lucidatura a fiammaPiù popolareVeloce sui bordi dritti; non adatta alle facce a tolleranza stretta perché arrotonda leggermente i bordi.Richiedi un preventivo
-
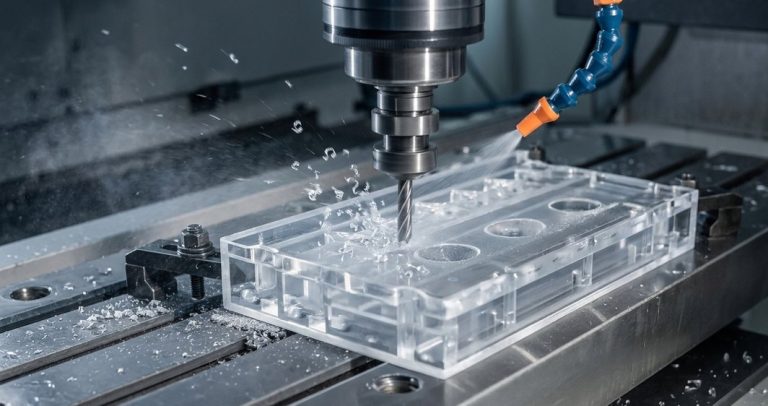 Lucidatura a diamante e a tamponePiù popolareRaggiunge Ra 0.2–0.4 µm o meglio su facce piane e superfici di lenti dopo la lavorazione CNC.Richiedi un preventivo
-
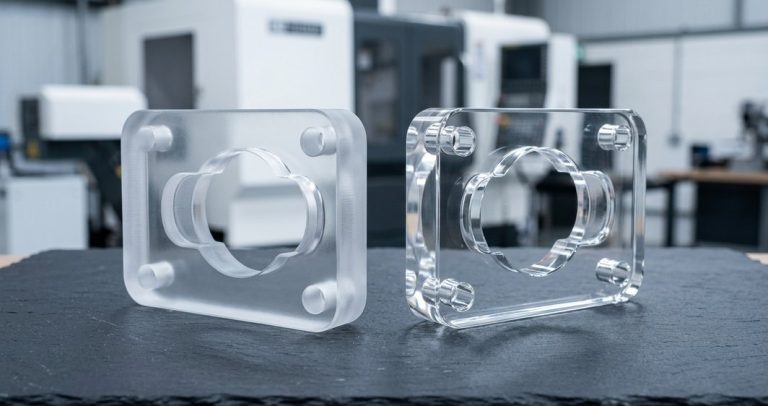 Sabbiatura a perlinePiù popolareCrea superfici diffusori satinate e facce per display antiriflesso su acrilico lavorato.Richiedi un preventivo
-
 Verniciatura e verniciatura posteriorePiù popolareColori opachi sui pezzi per display, con mascheratura che mantiene trasparenti le finestre.Richiedi un preventivo
-
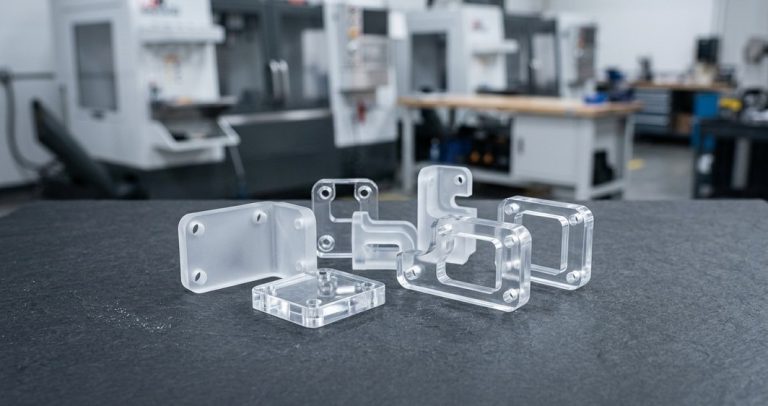 Marcatura laserPiù popolareCodici di parte e scale permanenti marcati su pezzi in acrilico lavorato e finestre per strumenti.Richiedi un preventivo
FAQ sulla lavorazione dell'acrilico
Domande frequenti degli ingegneri che specificano parti in PMMA lavorate.
Altri materiali
-
 DelrinOmopolimero acetilico (Delrin 150) e copolimero per ingranaggi, boccole, corpi valvola e parti a contatto con alimenti: trucioli puliti, bassa umidità, ±0.01 mm tipico.Scopri di più
-
 NylonPA6, PA66, nylon con 30% di fibra di vetro e nylon MoS2 tenaci, silenziosi e autolubrificanti per ingranaggi, boccole, pattini di usura, rulli e isolatori.Scopri di più
-
 PEIPEI Ultem 1000 non caricato e Ultem 2300 con 30% di fibra di vetro per zoccoli di test, vassoi di sterilizzazione e staffe aeronautiche: 170 °C in continuo, UL 94 V-0.Scopri di più
-
 PolietileneUHMW-PE e HDPE: la plastica di largo consumo con il minor attrito e la maggiore resistenza all'abrasione, conforme FDA nelle versioni naturali, per strisce di usura e guide per catene.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








