









Produzione di manopole personalizzate
Produzione di manopole e impugnature personalizzate, tornite e fresate con alesaggi H7 e dimensioni ±0.005 mm. Senza quantità minima, prototipi in 3–5 giorni, zigrinature tagliate perfettamente allineate all'alesaggio.
-
H7
Accoppiamento alesaggio
-
3–5 giorni
Prototipi
-
±0.003mm
Particolari a fantina mobile
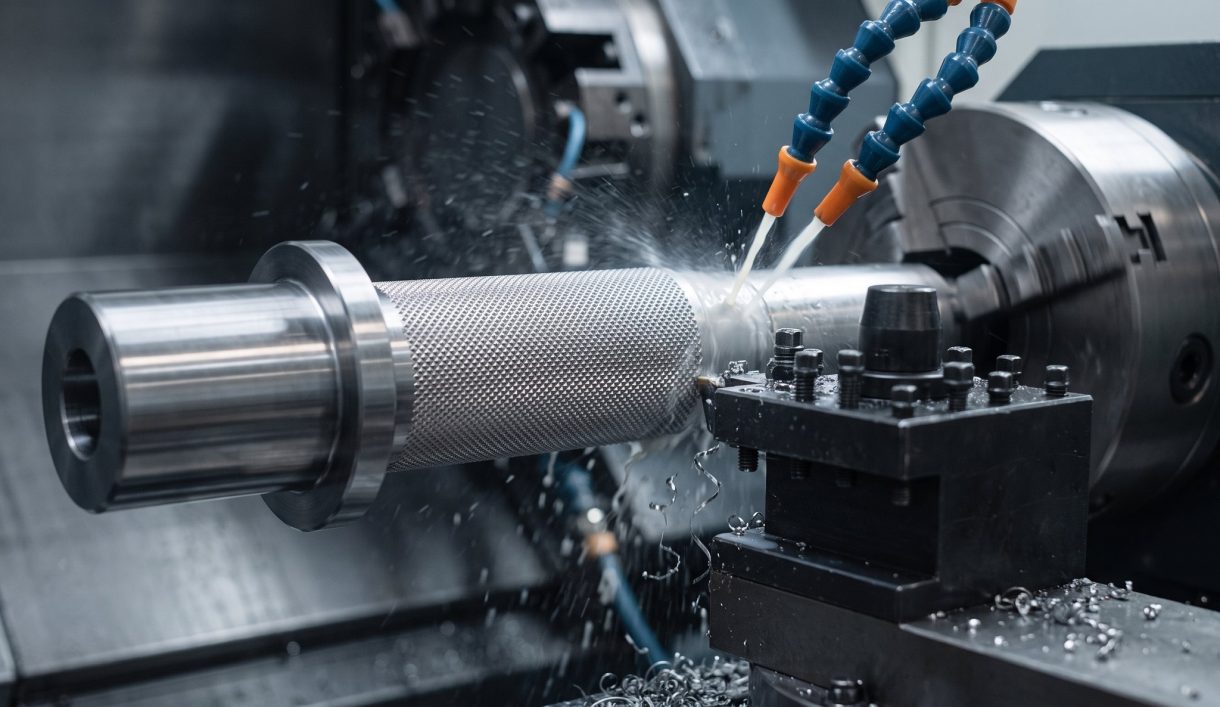

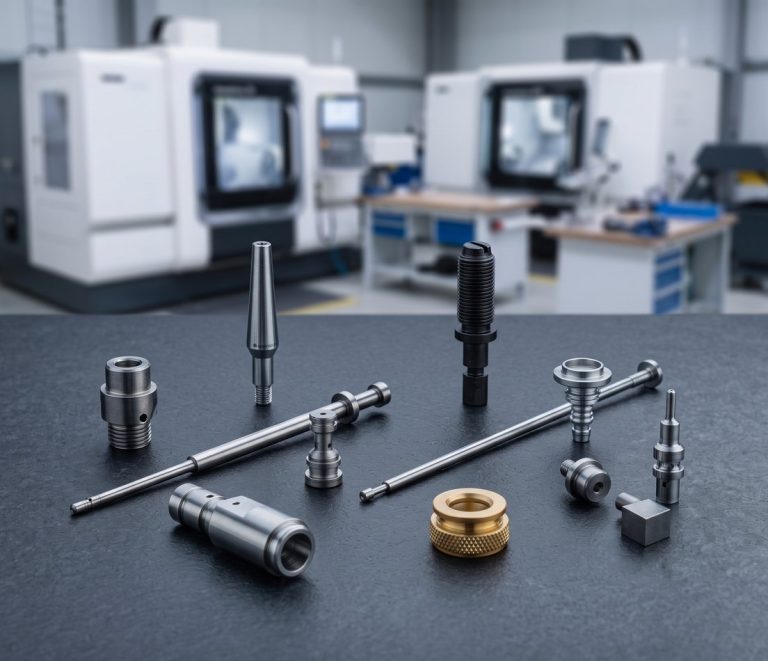
Produzione di manopole personalizzate e componentistica lavorata
DEK lavora manopole per comandi e strumenti, manopole zigrinate a pollice, volantini, impugnature a T, a L e maniglie di trazione in alluminio 6061 e 7075, ottone, acciaio inox 303 e 316, titanio e Delrin.
Sono le parti che l'utente tocca, quindi la specifica è metà funzione e metà sensazione: accoppiamento dell'alesaggio, presa con grano o ghiera, passo della zigrinatura, raggi dei bordi e una finitura durevole. Sono elencate nel nostro catalogo di parti personalizzate lavorate CNC con tornitura a fantina mobile caratteristiche a ±0.003 mm.
Tipi di manopole e impugnature che lavoriamo
Manopole, impugnature e componentistica abbinata, tornite e fresate da barra in alluminio, ottone, inox, titanio e Delrin.
-
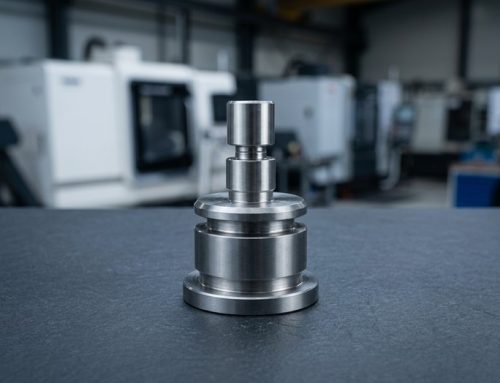 Manopole di comando personalizzateManopole con indice, con ghiera e a quadrante per interruttori, encoder e potenziometri.
-
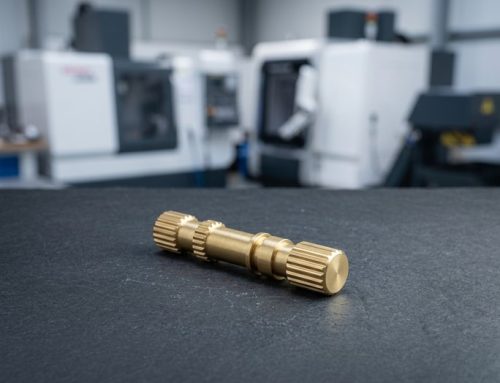 Manopole zigrinate tornite CNCZigrinature dritte, a diamante o elicoidali, lisce o con prigioniero filettato.
-
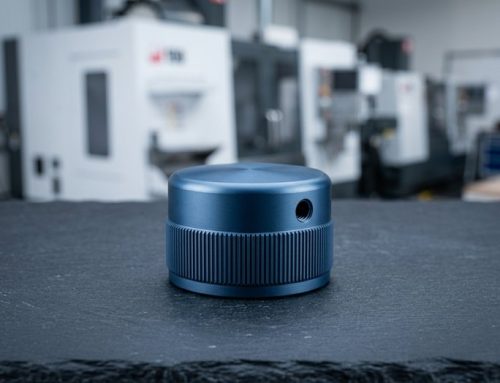 Manopole in alluminio lavoratoManopole per audio, strumenti, fotocamere e apparecchiature da laboratorio, anodizzate a colori.
-
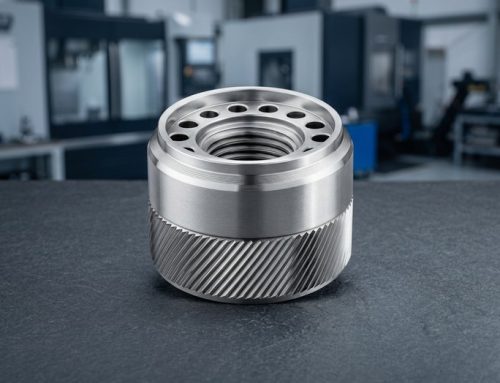 Volantini e rotelle a polliceRotelle e quadranti di regolazione con graduazioni incise o marcate al laser.
-
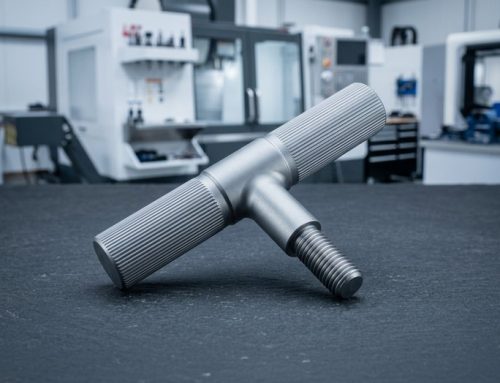 Impugnature a T e a LImpugnature a T, a L e a leva per morsetti, valvole e chiusure.
-
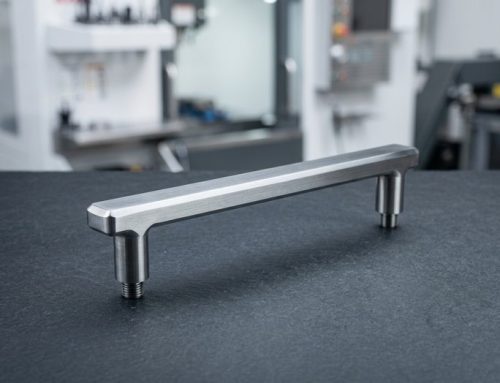 Maniglie di trazione e per rackManiglie di trazione, a barra e per rack per quadri e contenitori.
-
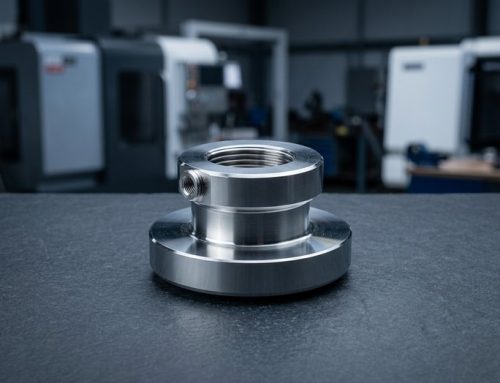 Componentistica lavorata abbinataViti a testa zigrinata, piedini, cornici, tappi terminali e anelli abbinati alle manopole.


Materiali, processi e tolleranze per le manopole
Come torniamo, fresiamo e finiamo manopole e impugnature: i materiali, le macchine, le specifiche che rispettiamo e le finiture.
Consigli di progettazione per manopole e impugnature personalizzate
Cinque regole che determinano come una manopola si adatta al suo albero, si impugna e mantiene il colore dopo l'anodizzazione.
-

Definire l'accoppiamento con l'albero
Indicare diametro dell'albero, profondità del piano D, lunghezza e fissaggio; "alesaggio 6 mm" senza il piano o la posizione della vite di fissaggio lascia l'accoppiamento indefinito.
-

Adeguare il passo della zigrinatura alle dimensioni
Utilizzare zigrinatura a rombo da 0,8 mm su manopole da 10–25 mm e da 1,0–1,2 mm su quelle più grandi. Vedere zigrinatura vs scanalatura.
-

Arrotondare ogni bordo di presa
Aggiungere un raggio di 0,5–1,0 mm sui bordi di presa; un bordo anodizzato vivo risulta tagliente e si scheggia.
-

Prevedere l'ispessimento da anodizzazione
L'anodizzazione aggiunge 10–15 µm per superficie e scurisce la zigrinatura; se il colore è importante, approvare un campione prima della produzione.
-

Mantenere pareti di 2 mm sull'alesaggio
Mantenere la parete tra alesaggio e diametro esterno ad almeno 2 mm in alluminio, affinché la coppia della vite di fissaggio non deformi la manopola.
Cosa indicare sul disegno
-
Albero e fissaggio
Diametro dell'albero e piano D, poi vite di fissaggio (M2–M6), pinza o accoppiamento forzato; adattiamo l'alesaggio a H7.
-
Stile della zigrinatura
Dritta, a rombo o elicoidale secondo DIN 82, con passo da 0,5 a 1,6 mm e il diametro su cui viene realizzata.
-
Finitura e colore
Sabbiatura, colore anodizzato o lucidatura, più marcature laser; possiamo approvare un campione di colore prima della produzione.
-
Quantità e dimensione del lotto
Da un singolo prototipo senza quantità minima a un set di produzione abbinato di manopole, impugnature e viti a testa zigrinata spedito insieme.
Applicazioni e settori
Lavorazione di impugnature personalizzate e manopole per produttori di audio, fotocamere e strumenti, pannelli frontali elettronici e maniglie per rack, e manopole medicali autoclavabili.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Edilizia
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffaggi, hardware per cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, impugnature e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzione da piccoli a medi volumi in alluminio, acciaio legato 4140 e 4340, acciaio inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camera, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermature RF e spine di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi del carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, barre collettrici, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inossidabile, lavorati piatti e senza bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi collettori, parti per strumenti di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, parti per pompe e ferramenta da coperta in acciaio inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopri di più
-
 EdiliziaStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi per ugelli irroratori e supporti per sensori in ghisa, acciaio e acciaio inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti per contenitori e ferramenta audio in cui la superficie lavorata è a vista, anodizzate, sabbiatura a perle o lucidate secondo campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile per resistere a polvere e vibrazioni.Scopri di più
Perché scegliere DEK per le manopole in alluminio lavorato
Parti estetiche realizzate da un'azienda specializzata nelle tolleranze, con ogni processo per un set coordinato sotto lo stesso tetto.
-

Zigrinature allineate all'alesaggio
La zigrinatura e l'alesaggio sono realizzati in un'unica presa sul tornio, così il motivo risulta allineato all'albero con un eccentricità tra diametro esterno e alesaggio di 0.02 mm.
-

Colori anodizzati coordinati
I colori anodizzati sono confrontati con un campione approvato e ogni lotto viene fotografato prima della spedizione.
-

Processi interni
Tornitura, tornitura a fantina mobile, fresatura, sabbiatura, anodizzazione e marcatura laser sono eseguiti internamente, così manopole, maniglie e viti a testa zigrinata vengono spedite insieme.
-

Qualità certificata
Manopole e maniglie sono prodotte secondo sistemi di qualità certificati ISO 9001:2015, ISO 13485 e AS9100D, comprese le manopole per uso medicale.

Preventivi verificati da un ingegnere
Ogni preventivo è verificato da un ingegnere che controlla l'accoppiamento sull'albero, lo stile di zigrinatura e la finitura, e restituisce il prezzo entro 6 ore, senza quantità minima e con prototipi in 3–5 giorni.
Qualità certificata per ogni manopola
Manopole e maniglie sono prodotte secondo ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Norma di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Materiali e finiture per manopole e maniglie
Metalli, plastiche e finiture che utilizziamo per manopole e maniglie, applicati alle parti che lavoriamo.
Finiture superficiali
Plastiche tecniche
Serve un'altra lega o finitura? Chieda ai nostri ingegneri.
Visualizza tuttoDomande frequenti
Accoppiamenti sull'albero, motivi di zigrinatura e colori anodizzati per manopole personalizzate.
Richiedi un preventivo per la produzione di manopole personalizzate
Invii un disegno o un modello con i dettagli dell'albero, lo stile di zigrinatura, la finitura e il colore, e la quantità. I preventivi verificati dai nostri ingegneri vengono restituiti entro 6 ore.
- Senza quantità minima, prototipi in 3–5 giorni
- Alesaggi tenuti a H7, ±0.005 mm su metallo
- Campione colore approvato prima della produzione
- Ogni lotto fotografato prima della spedizione
Capacità correlate
-
 Raccordi di precisione a purezza ultra-elevataScopri di più
-
 Servizi di alesatura di precisione con jig borerScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








