









Lavorazione CNC di collettori personalizzati
Lavorazione di collettori con posizione dei passaggi entro ±0.05 mm, passaggi trasversali forati con rapporto 20:1 e porte filettate SAE ORB, BSPP, NPT e ISO 6149. Senza quantità minima; i prototipi vengono spediti in 3–5 giorni.
-
±0.05 mm
Posizione dei passaggi
-
20:1
Profondità dei passaggi
-
3–5 giorni
Tempi per prototipo
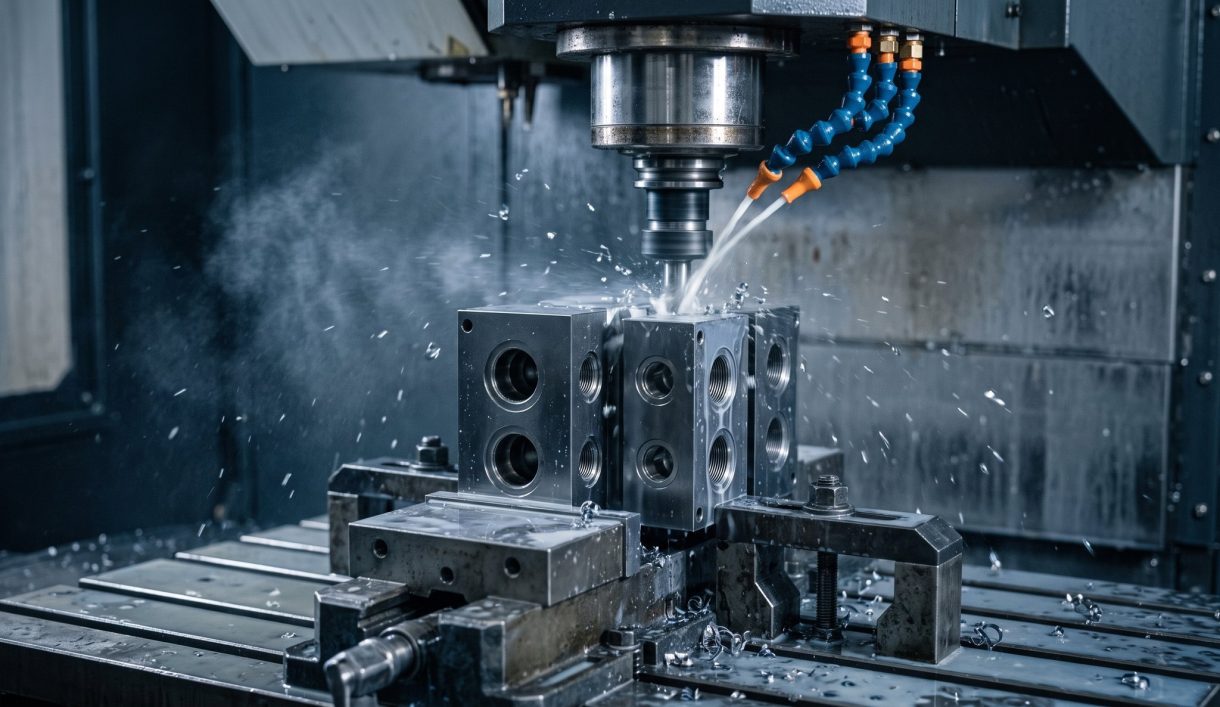

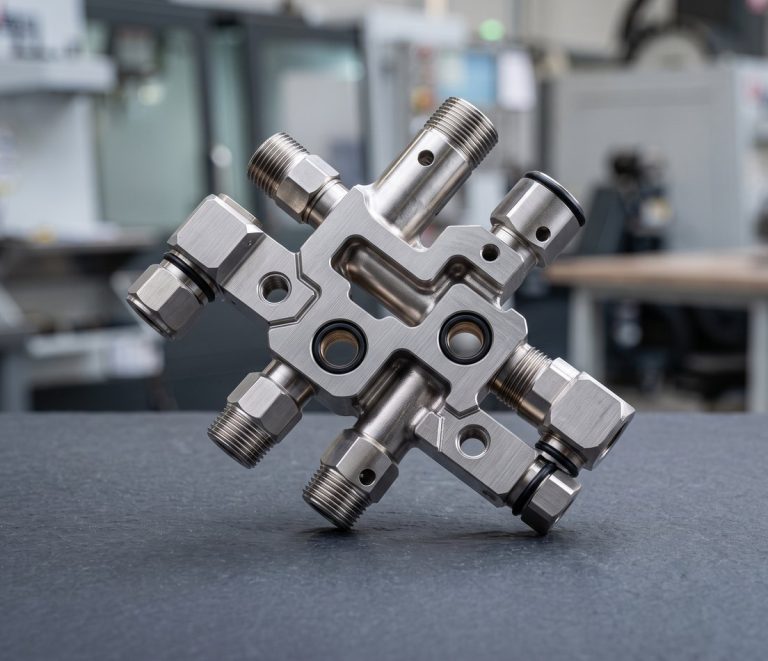
Lavorazione CNC di collettori idraulici e blocchi fluido
DEK lavora collettori per valvole idrauliche, collettori pneumatici, blocchi di distribuzione di refrigerante e fluidi e collettori per gas in 6061 e alluminio 6082, acciaio inossidabile 304/316 e ghisa sferoidale.
Un collettore è un blocco di fori intersecanti, quindi ciò che conta è la posizione dei passaggi, lo spessore di parete tra i passaggi, la qualità delle filettature delle porte e le intersezioni sbavate. I passaggi lunghi vengono realizzati con foratura profonda. I collettori fanno parte del nostro catalogo di parti personalizzate lavorate CNC .
Tipi di collettori che lavoriamo
Collettori idraulici, pneumatici, per refrigerante, fluidi e gas, lavorati da blocchi pieni di alluminio, acciaio inossidabile, ghisa, ottone o PEEK.
-
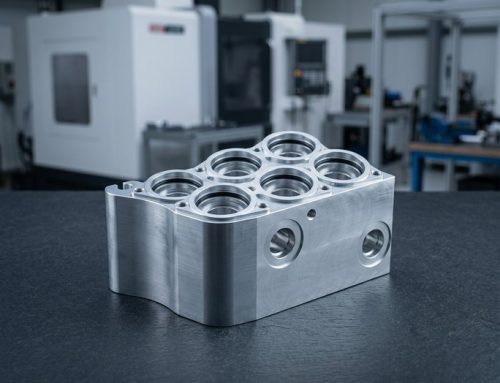 Blocchi collettori idrauliciCavità per valvole a cartuccia realizzate secondo le specifiche degli utensili di formatura del produttore della valvola.
-
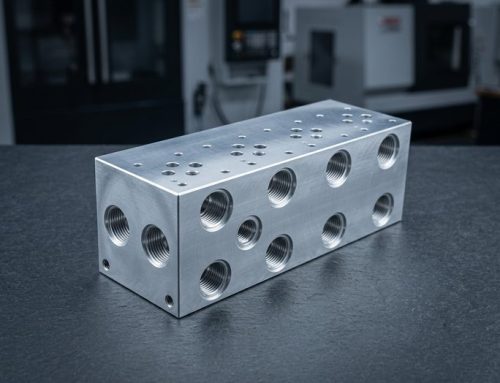 Collettori per sottopiastra e sandwichSchemi valvole secondo ISO 4401 (CETOP 3/5, D03/D05) per valvole impilate.
-
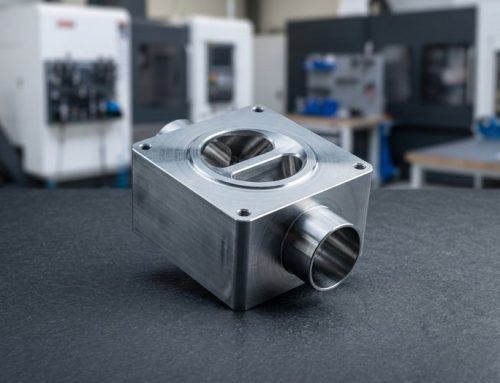 Blocchi CNC per collettori pneumaticiPer isole di elettrovalvole, pinze e attrezzature di fine braccio.
-
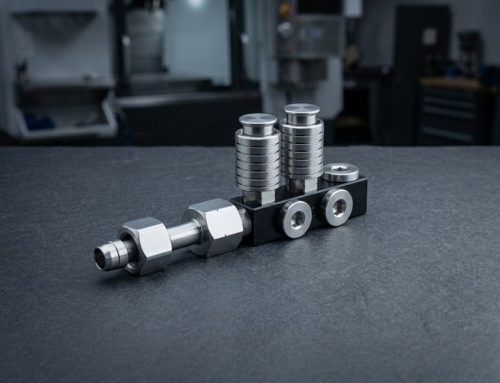 Collettori per refrigerante e termiciDistribuzione del refrigerante per macchine utensili, laser e pacchi batteria.
-
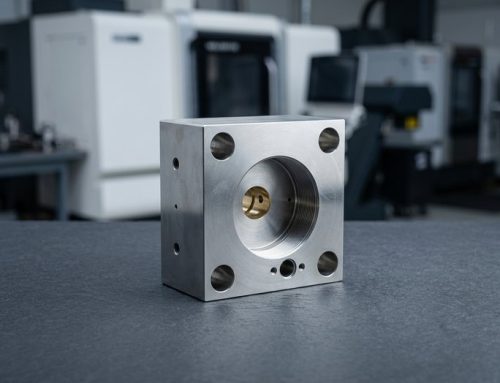 Blocco collettore fluidoPer strumenti analitici, medicali e di dosaggio in 316L, PEEK o Delrin.
-
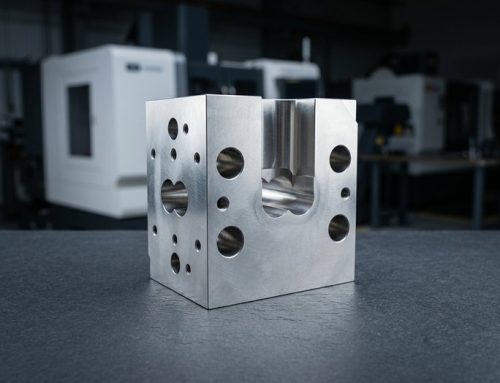 Collettori di distribuzione gasCollettori per gas e campioni, inclusi componenti ad alta purezza per strumenti per semiconduttori.


Materiali, processi e specifiche per collettori
Dalla scelta del materiale agli standard delle porte e alle prove di pressione, le specifiche che definiscono un blocco collettore lavorato.
Consigli di progettazione per collettori personalizzati
Il costo e l'affidabilità dei collettori si decidono in fase di disegno: accesso per la foratura, spessore delle pareti, tipo di porte e indicazioni sulla pulizia.
-

Passaggi rettilinei e forabili
Forate ogni passaggio in linea retta da una faccia esterna e chiudete l'ingresso con un tappo SAE; evitate intersezioni inclinate o cieche non raggiungibili.
-

Parete tra i passaggi
Mantenete 2 mm di parete tra i passaggi in alluminio a 210 bar, 3 mm verso una cavità; la deviazione della punta oltre una profondità di 20:1 erode le pareti sottili.
-

Preferite porte ORB o BSPP
Scegliete SAE ORB o BSPP anziché NPT: le filettature NPT coniche tengono per deformazione e sono più difficili da rendere a tenuta stagna in alluminio.
-

Indicate il codice della cavità
Specificate il codice della cavità del produttore della valvola (ad esempio un Sun T-11A) così utilizziamo l'utensile sagomato corrispondente invece di interpretare il profilo.
Cosa indicare sul disegno
-
Sbavatura e pulizia
Indicate esplicitamente la sbavatura alle intersezioni nonché il lavaggio e la chiusura con tappi; entrambi sono punti di ispezione sul ciclo di lavorazione, non presupposti.
-
Pressione di esercizio
Indicate la pressione di esercizio in modo che la parete minima di 2 mm venga verificata in fase di revisione del disegno e si scelga il materiale (alluminio fino a 210 bar, ghisa oltre).
-
Condizioni della prova di pressione
Indicate sul disegno la pressione di prova, il mezzo e il tempo di mantenimento; la prova idrostatica a 1,5× la pressione di esercizio, fino a 350 bar, viene quindi inclusa nel prezzo.
-
Indicazioni delle porte
Indicate lo standard di ciascuna porta (SAE J1926 ORB, ISO 1179 BSPP, ISO 6149, NPT) e qualsiasi schema di valvola ISO 4401 nel modello STEP e nel disegno.
Applicazioni e settori
Lavorazione di collettori idraulici per macchine agricole e da costruzione, isole di valvole per l'automazione, collettori per gas del settore semiconduttori e blocchi per teste di pozzo nel settore petrolifero e del gas.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Costruzioni
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffaggi, componenti per cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, manici e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità di lotto inclusa di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzione in piccoli lotti, in alluminio, acciai legati 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con fresatura CNC a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi per carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, busbar, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e inossidabile, lavorati piatti e privi di bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi manifold, parti per attrezzature di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi per eliche, parti per pompe e ferramenta da coperta in inossidabile 316, bronzo e bronzo all'alluminio, scelti in primo luogo per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre di presa, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopri di più
-
 CostruzioniStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi di ugelli per irroratrici e supporti per sensori in ghisa, acciaio e inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, manici, parti per contenitori e ferramenta audio in cui la superficie lavorata è a vista, anodizzata, sabbiati o lucidati a campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide accessorie in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e inossidabile per resistere a polvere e vibrazioni.Scopri di più
Perché scegliere DEK per la lavorazione dei manifold
La foratura profonda, la sbavatura e il collaudo determinano il costo dei manifold, per questo ogni disegno è esaminato da un ingegnere, non da un calcolatore.
-

Preventivi esaminati da un ingegnere
Un ingegnere esamina a mano ogni disegno di manifold, verificando spessore delle pareti e accessibilità delle forature, e fornisce il preventivo entro 6 ore.
-

Tutte le fasi in-house
Foratura profonda, maschiatura, sbavatura e finitura vengono eseguite in-house, così l'allineamento dei passaggi non si perde tra un fornitore e l'altro.
-

Passaggi verificati con CMM
Le posizioni dei passaggi sono verificate con CMM e le filettature delle porte con calibri; i rapporti di ispezione vengono spediti con il blocco.
-

Qualità certificata
I manifold sono prodotti secondo sistemi di qualità certificati ISO 9001:2015, ISO 13485 e AS9100D, senza quantità minima a partire dal prototipo.

Blocchi puliti e collaudati
Ogni intersezione viene sbavata, il blocco viene lavato e le porte tappate prima della spedizione. Su richiesta è disponibile il collaudo idrostatico a 1,5× la pressione di esercizio, fino a 350 bar.
Qualità certificata dei manifold
I manifold sono lavorati secondo i sistemi ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Norma di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Materiali e finiture per manifold
Alluminio, inossidabile, ghisa e ottone, abbinati alle finiture applicate ai manifold lavorati da DEK.
Finiture superficiali
Ha bisogno di un'altra lega per il suo manifold? Chieda ai nostri ingegneri
Tutti i materialiFAQ sulla lavorazione dei manifold
Risposte su filettature delle porte, sbavatura interna e collaudo in pressione dei manifold lavorati.
Richiedi un preventivo per collettori personalizzati
Invii i file di lavorazione del collettore: un ingegnere verifica lo spessore delle pareti e l'accesso alle forature, poi fornisce il preventivo entro 6 ore.
- Modello STEP con la rete dei passaggi
- Annotazioni delle porte e codici delle cavità
- Pressione di esercizio e pressione di prova
- Quantità: senza quantità minima
- I prototipi vengono spediti in 3–5 giorni
Capacità correlate
-
 Raccordi di precisione a purezza ultra-elevataScopri di più
-
 Servizi di alesatura di precisione con jig borerScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








