Rettifica interna (rettifica di fori): tutto quello che c'è da sapere
SCRITTO DA
Bing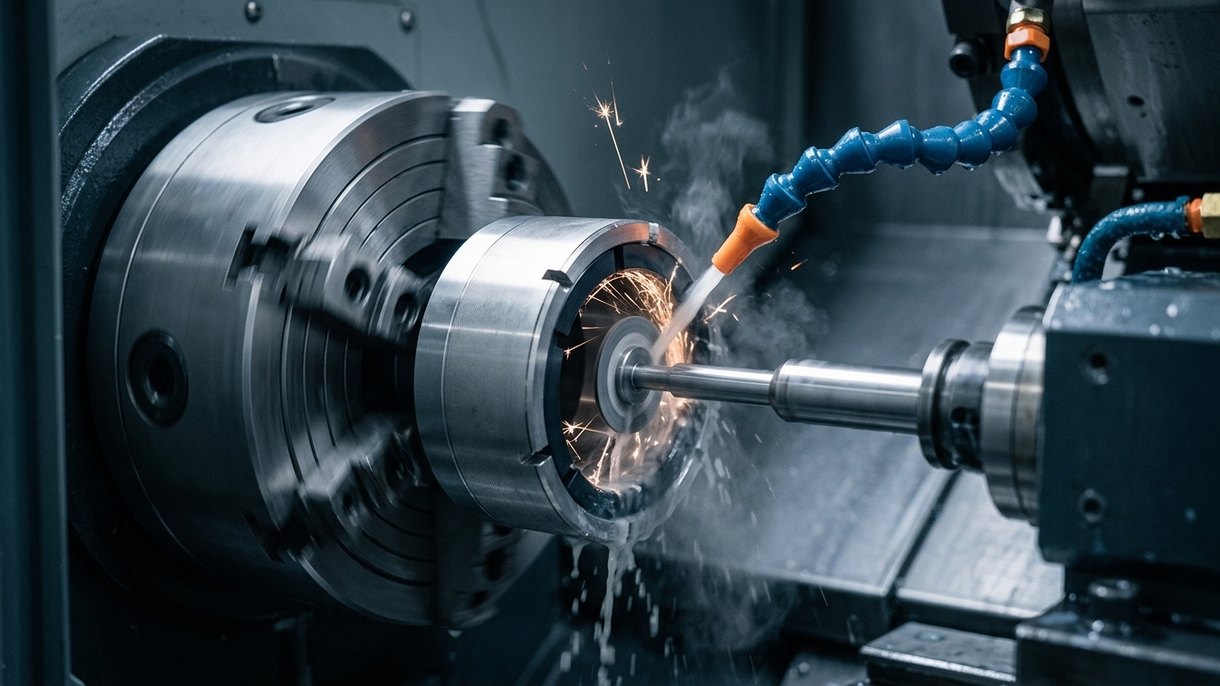
Rettifica interna (rettifica di fori): tutto quello che c'è da sapere
Il settore dell'utensileria e della lavorazione meccanica utilizza un'ampia gamma di processi per produrre componenti. Questi componenti trovano impiego in diversi settori e sono realizzati con materiali versatili.
La rettifica interna è anch'essa un tipo di processo di lavorazione in cui il diametro interno di un componente cilindrico viene lavorato e finito.
Se desidera conoscere i vantaggi, gli svantaggi e le applicazioni di questo processo, legga quanto segue.
Che cos'è la rettifica interna?
Il processo di rettifica interna prevede l'uso di una mola, che contribuisce a rettificare la parte interna dei componenti. La rotazione della mola consente di finire e sagomare il componente dall'interno.
Come funziona la rettifica interna?
La rettifica interna è un processo che si svolge in diverse fasi, elencate di seguito:
- La prima fase è quella di allestimento, in cui il pezzo viene posizionato sulla macchina, montato sull'autocentrante oppure fissato tra le punte. La mola, che rettifica la parte interna, è fissata su un mandrino.
- La mola viene quindi inserita nella parte interna del pezzo e il mandrino ruota ad alta velocità.
- Il processo di rettifica inizia con la mola e il pezzo. Mentre la mola ruota, asporta materiale dalla parte interna dei componenti.
- Durante il processo di rettifica viene inoltre applicato del refrigerante per evitare che il pezzo si danneggi.
- La macchina controlla velocità, profondità e velocità di avanzamento del taglio, garantendo tolleranze strette.
- Una volta raggiunte le dimensioni e la finitura desiderate, il componente viene ispezionato accuratamente per verificarne la precisione.
Vantaggi della rettifica interna
Il processo di rettifica interna è scelto da diversi settori grazie ai vantaggi che offre; alcuni di questi sono i seguenti:
Elevata precisione
Il processo di rettifica interna consente di ottenere tolleranze strette, e i componenti che richiedono tali tolleranze possono essere facilmente prodotti con esso.
Contribuisce a ottenere dimensioni precise e costanti per componenti come cuscinetti e boccole.
Finitura superficiale migliorata
Il processo di rettifica interna è anche un processo di finitura e lascia sui componenti una superficie raffinata e liscia.
Per questo motivo viene scelto per pistoni e cilindri idraulici, poiché una finitura liscia garantisce resistenza all'usura.
Versatilità
La rettifica interna viene eseguita su vari materiali, sia metallici sia non metallici.
Inoltre, il processo è adatto a forme cilindriche e coniche di tutte le dimensioni, in grado di soddisfare diverse esigenze applicative.
Migliora le prestazioni dei componenti
La rettifica interna contribuisce a rettificare le superfici interne affinché i componenti si accoppino meglio tra loro e abbiano una durata superiore.
Inoltre, grazie a una superficie interna finita, l'attrito sulle parti in movimento si riduce.
Compatibile con componenti complessi
La rettifica interna è compatibile con componenti dalle forme complesse. Può realizzare dettagli, scanalature e persino profili sulla parte interna del componente.
Svantaggi della rettifica interna
La rettifica interna è un processo molto versatile, ma presenta anche alcuni svantaggi, elencati di seguito:
Investimento iniziale elevato
La rettifica interna richiede macchinari speciali, che sono costosi. Se scelta per una produzione su piccola scala, non risulta conveniente.
Inoltre, la macchina può essere azionata solo da operatori qualificati, il che contribuisce ulteriormente ai costi.
Bassa velocità di asportazione
La velocità di asportazione con il processo di rettifica interna è molto bassa. Pertanto, quando occorre asportare una grande quantità di materiale, il processo risulta meno efficiente.
Limiti dimensionali
Il processo di rettifica può rettificare componenti di dimensioni limitate. Non può rettificare componenti molto piccoli o molto grandi a causa della mancanza di attrezzature e della capacità degli utensili.
Manutenzione della mola
Le mole si usurano nel tempo, per cui è molto importante sottoporle a manutenzione.
Se le mole non vengono mantenute, la qualità e la precisione dei componenti possono risultare compromesse.
Generazione di calore
È molto importante gestire questo calore con l'ausilio di refrigeranti, poiché può danneggiare l'integrità superficiale, soprattutto quando i materiali dei componenti sono delicati.
Materiali per la rettifica interna
La rettifica interna viene eseguita su diversi componenti realizzati con materiali versatili, e sono i seguenti:
Acciaio temprato
L'acciaio temprato è composto da diversi tipi di acciaio, tra cui acciaio legato e acciaio per utensili. Questi materiali sono noti per la loro resistenza e durezza.
Settori come l'automotive e l'aerospaziale richiedono componenti realizzati con questi materiali. L'acciaio temprato viene sottoposto a trattamento termico e poi a rettifica interna per ottenere componenti con tolleranze strette.
Ghisa
La ghisa è anch'essa molto comune; è un materiale scelto dalle aziende manifatturiere per la rettifica interna.
È dotata di resistenza all'usura e alla deformazione ed è utilizzata in componenti per macchine, componenti idraulici e blocchi motore.
È difficile da lavorare con altri processi, ma la rettifica interna offre la precisione necessaria.
Metallo duro
Il metallo duro è utilizzato per la produzione di utensili da taglio. È molto duro e può contribuire alla precisione di lavorazione.
La rettifica interna utilizza mole abrasive e, quindi, è in grado di gestire la tenacità del metallo duro nella sua sagomatura.
Applicazioni della rettifica interna e settori serviti
I componenti realizzati con il processo di rettifica interna sono utilizzati in vari settori, e alcuni di questi componenti sono i seguenti:
Cuscinetti
La rettifica interna contribuisce alla produzione dei cuscinetti; i diametri interni dei cuscinetti vengono lavorati con precisione e ottengono una finitura molto liscia.
Contribuisce a ridurre l'attrito e garantisce anche l'efficienza di rotazione. I cuscinetti sono progettati per rispettare tolleranze precise e sono utilizzati in applicazioni come turbine, motori di veicoli e macchinari.
Utensili e stampi
La rettifica interna contribuisce alla produzione di stampi, forme e utensili da taglio che richiedono elevata qualità superficiale e tolleranze strette.
Gli utensili in metallo duro vengono sottoposti a rettifica interna affinché l'alesaggio interno sia rifinito in modo adeguato, consentendo la produzione precisa dei componenti.
Settori come l'elettronica, la manifattura e la produzione di utensili utilizzano queste forme e questi stampi.
Ingranaggi
Gli ingranaggi presentano alesaggi interni precisi, fondamentali per una trasmissione fluida della potenza nei riduttori. La rettifica contribuisce a rifinire la parte interna dei mozzi degli ingranaggi e garantisce prestazioni di rotazione adeguate.
Questi ingranaggi e riduttori sono utilizzati nei settori aerospaziale, automobilistico e in altre applicazioni meccaniche dopo la rettifica interna.
Alternative alla rettifica interna
La rettifica interna ha la sua importanza, ma esistono altri metodi che possono essere scelti come alternativa a questo processo di rettifica. Questi metodi sono i seguenti:
Rettifica esterna
La rettifica esterna, nota anche come rettifica OD, rettifica la superficie esterna dei componenti cilindrici. Si concentra sui diametri esterni ed è utilizzata per diverse applicazioni che richiedono una superficie esterna liscia e rifinita.
Le applicazioni in cui è maggiormente utilizzata sono mandrini, assali e alberi. Il processo è ampiamente impiegato anche in altri componenti del settore automobilistico, come le parti del motore, poiché richiedono dimensioni accurate.
Rettifica piana
La rettifica piana rimuove anch'essa materiale dal pezzo in lavorazione. Tuttavia, è prevalentemente scelta per la finitura delle superfici piane.
La rettifica piana offre anche accuratezza dimensionale e precisione. È scelta per componenti come piastre, banchi e stampi.
I settori che utilizzano la rettifica piana per i propri componenti sono l'aerospaziale, l'automobilistico e la costruzione di utensili.
Rettifica senza centri
La rettifica senza centri è un processo che rettifica la superficie esterna dei componenti senza alcun attrezzaggio o mandrino autocentrante. Il pezzo in lavorazione è fissato tra le due mole, che ruotano per rettificarlo.
Le due mole utilizzate in questo processo sono la mola di regolazione e la mola rettificatrice. È prevalentemente scelta per produrre componenti cilindrici in grandi volumi.
Considerazioni finali
La rettifica interna è un metodo di produzione molto diffuso. Oltre a produrre e dare forma ai componenti, contribuisce anche al processo di finitura.
Di conseguenza, la maggior parte dei componenti prodotti presenta già superfici lisce, il che elimina la necessità di una finitura secondaria. La guida sopra riportata offre una panoramica completa del processo e delle sue applicazioni.
Scelga DEK per i servizi di rettifica interna
Se anche Lei è alla ricerca di servizi di rettifica interna che offrano elevata precisione, finitura superficiale liscia e convenienza, contatti DEK.
Disponiamo di un team di professionisti esperti e di attrezzature automatizzate altamente avanzate per servirLa.
Ci contatti quindi e ci specifichi i Suoi requisiti personalizzati per i componenti rettificati internamente.
SCRITTO DA
Bing gestisce la produzione quotidiana, occupandosi di pianificazione, coordinamento dei flussi di lavoro e controllo del reparto produttivo. Ha una solida esperienza nei processi di lavorazione, nell'attrezzaggio e nella risoluzione pratica dei problemi. Nel tempo libero ama le esplorazioni all'aria aperta e i viaggi d'avventura.
Articoli correlati
-
 Il piombo arrugginisce? Tutto quello che c'è da sapere
-
 Rigidità torsionale: definizione, formule e applicazioni
-
 Che cos'è la lavorazione CNC? Processo, materiali e servizi spiegati
-
 16 tipi di viti e i loro utilizzi
-
 Acciaio: tutto quello che c'è da sapere
-
 Che cos'è la fragilità: guida completa
-
 Che cos'è la rettilineità nel GD&T: concetti di base
-
 Punto di fusione delle ceramiche: tutto ciò che c'è da sapere
-
 Punto di fusione dell'alluminio: tutto ciò che c'è da sapere

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.