









Produzione di attrezzature e dime personalizzate
DEK lavora attrezzature e dime personalizzate dai Suoi disegni, con fori di posizionamento alesati a coordinate entro ±0.005 mm. Senza quantità minima e una singola attrezzatura viene spedita in 3–5 giorni.
-
±0.005 mm
Fori alesati a coordinate
-
0.01 mm
Planarità su 300 mm
-
3–5 giorni
Singola attrezzatura
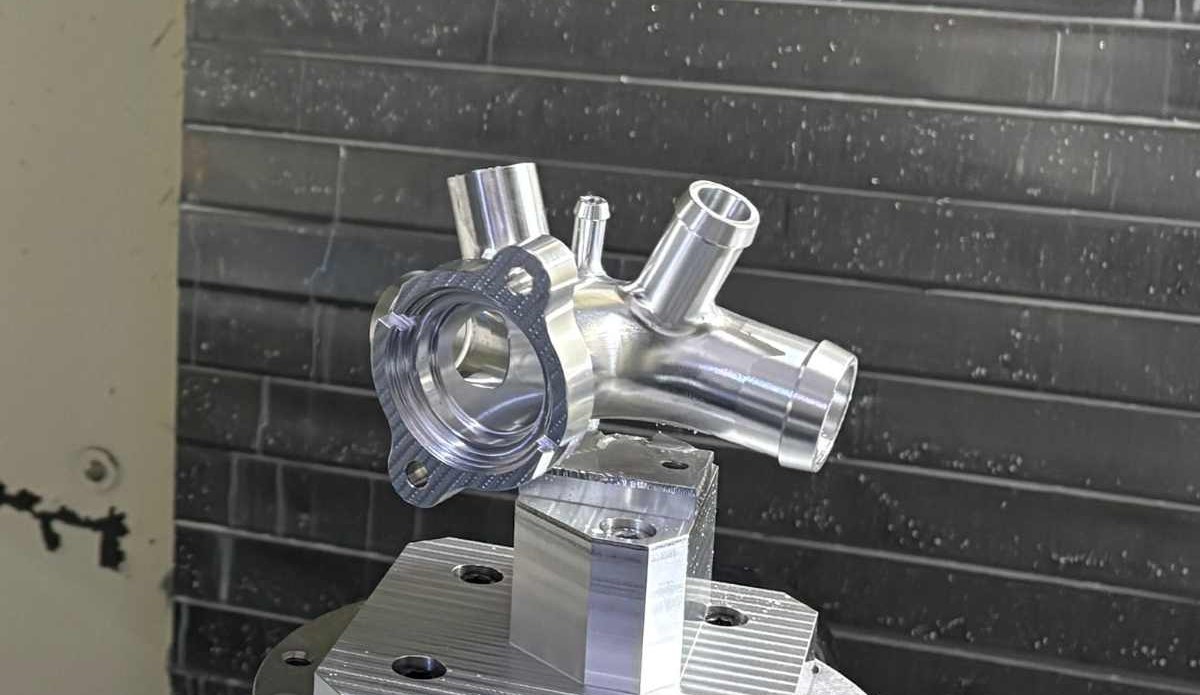

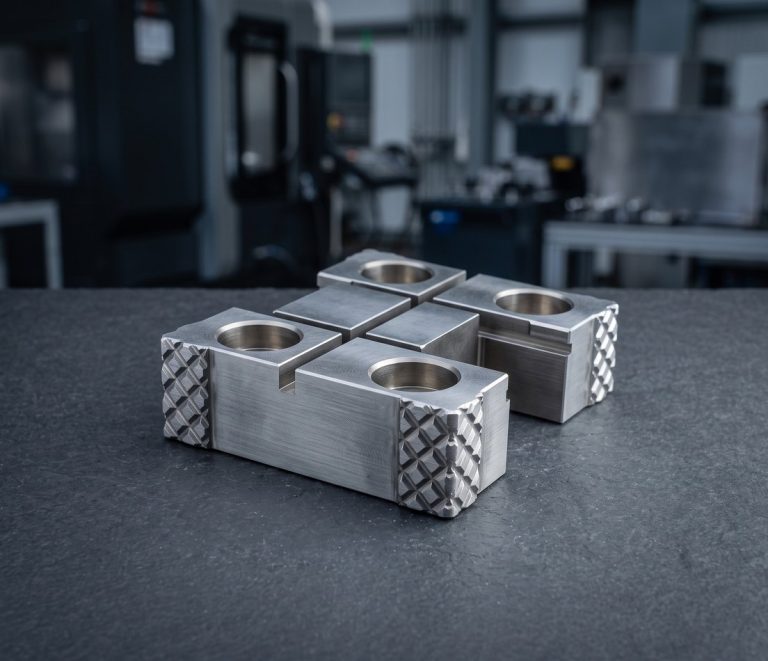
Attrezzature di fissaggio e dime personalizzate su disegno
DEK lavora piastre per attrezzature, ganasce morbide, dime per foratura, attrezzature per saldatura e assemblaggio, attrezzature di ispezione e per CMM, nidi di collaudo e dita per utensili di presa robotici in alluminio, acciaio per utensili e Delrin.
Le piastre sono rettificate piane a 0.01 mm su 300 mm, i fori sono alesati a coordinate entro ±0.005 mm e le distanze tra perni sono mantenute entro ±0.01 mm. Realizziamo su progetti del cliente e non offriamo progettazione di attrezzature. Parte del nostro catalogo di parti lavorate CNC personalizzate catalogue.
Tipi di dime e attrezzature che lavoriamo
Dalle piastre per attrezzature e ganasce morbide ai nidi di ispezione e alle dita per robot, lavorati da piastra colata, acciaio per utensili e Delrin.
-
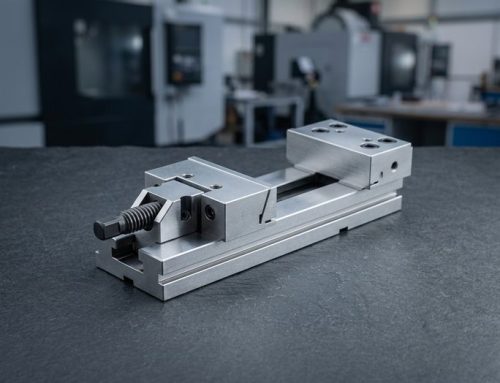 Fissaggio personalizzatoPiastre per attrezzature, adattatori tombstone, ganasce morbide e mandrini a vuoto sigillati.
-
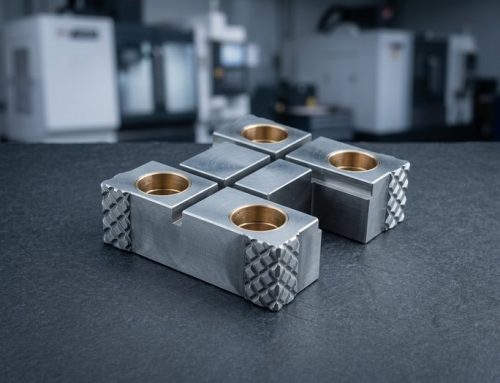 Dime per foratura e alesaturaBoccole temprate e rettificate posizionate in fori alesati a coordinate per forature ripetibili.
-
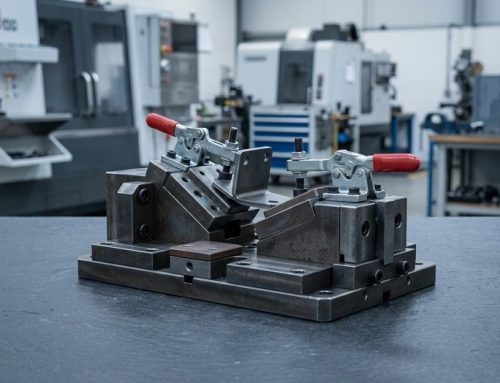 Attrezzature per saldaturaPosizionatori, tamponi di serraggio e blocchi di appoggio resistenti al calore per celle di saldatura.
-
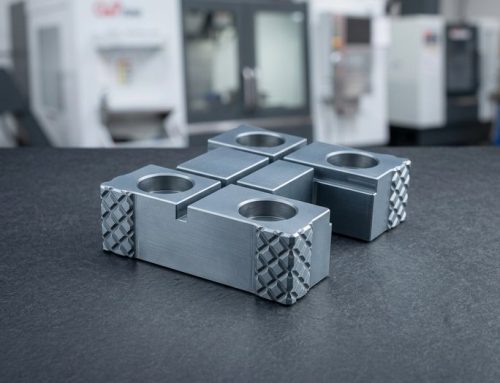 Attrezzature e nidi per assemblaggioNidi per stazioni di inserimento a pressione, incollaggio e avvitatura.
-
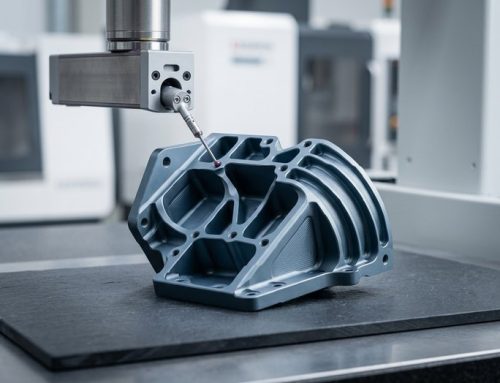 Attrezzature di ispezioneAttrezzature di fissaggio per CMM, calibri passa/non passa e attrezzature di controllo con perni di riferimento.
-
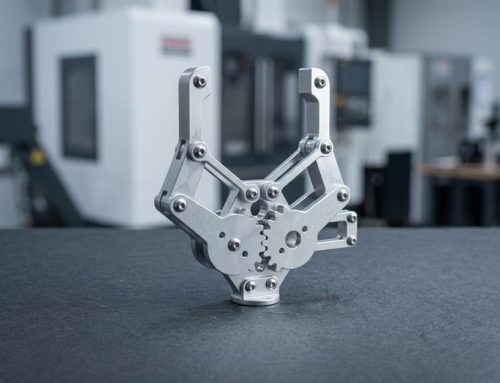 Dita per utensili di presa roboticiDita di presa, tamponi di presa e supporti per ventose per robot.


Materiali, processi e tolleranze per attrezzature
Come DEK realizza piastre per attrezzature, posizionatori e nidi: piastre stabili, riferimenti rettificati, fori alesati a coordinate e dettagli temprati.
Consigli di progettazione per attrezzature e dispositivi personalizzati
Cinque buone abitudini di disegno che mantengono accurati i posizionatori, piane le piastre e sostituibili le superfici di usura su un'attrezzatura lavorata.
-

Un solo angolo di riferimento
Quotare tutti i fori di posizionamento come coordinate da un unico angolo di riferimento; le quote a catena accumulano errore lungo la piastra.
-

Perno tondo più perno a diamante
Posizionare con un perno tondo e uno a diamante; due perni tondi sovravincolano il pezzo e contrastano la tolleranza.
-

MIC6 per tasche profonde
Specificare MIC6 o 6061-T651 per piastre con tasche più profonde di 10 mm; la barra 6061 estrusa si deforma man mano che il materiale viene asportato.
-

Punti di contatto sostituibili
Prevedere bottoni d'appoggio o boccole temprati e sostituibili in ogni punto di contatto, invece di superfici di usura nella base tenera.
Cosa indicare sul disegno
-
Facce rettificate
Indicare esplicitamente le facce rettificate con planarità e Ra; una faccia fresata con planarità 0,05 mm è identica su un disegno.
-
Schema dei riferimenti
Inviare lo schema dei riferimenti e le posizioni dei posizionatori; ogni piastra viene verificata su un piano di riscontro e con CMM rispetto a esso.
-
Distinta della ferramenta
Elencare perni, boccole e ferramenta di serraggio; DEK fornisce perni e boccole temprati lavorati internamente nello stesso ordine.
-
Modello STEP e disegno
Inviare un modello STEP insieme al disegno; in fase di revisione del preventivo gli ingegneri segnalano criticità come spessori di parete o elementi non raggiungibili.
Applicazioni e settori
Celle di assemblaggio e collaudo per l'automazione, dita di presa e pallet per la robotica, nidi di collaudo PCB per l'elettronica e attrezzature lavabili per linee medicali.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Edilizia
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffaggi, componenti di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzioni da piccole a medie serie in alluminio, acciaio legato 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camera, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi per carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, barre collettrici, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inox, lavorati piatti e privi di bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi collettori, parti per attrezzi di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, parti per pompe e ferramenta da ponte in acciaio inox 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature conservate a archivio per le ripetizioni.Scopri di più
-
 EdiliziaStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi per ugelli irroratori e supporti per sensori in ghisa, acciaio e acciaio inox per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti per contenitori e ferramenta audio in cui la superficie lavorata è a vista, anodizzate, sabbiatura a perle o lucidate a campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inox per resistere a polvere e vibrazioni.Scopri di più
Perché scegliere DEK per la produzione di attrezzature
Rettifica, alesatura di precisione, elettroerosione a filo e perni rettificati in un unico ordine: il mestiere storico di DEK dal 2002.
-

Un'unica officina, un unico ordine
DEK esegue rettifica, alesatura di precisione ed elettroerosione a filo e fornisce perni e boccole rettificati per la Sua attrezzatura in un unico ordine.
-

Attrezzature dal 2002
Rettifica, alesatura di precisione, taglio a filo e perni e boccole rettificati sono il mestiere storico di DEK dal 2002.
-

Report di coordinate
Ogni piastra per attrezzatura viene controllata su piano di riscontro e con CMM rispetto al Suo schema di riferimenti, e viene fornita con un report di coordinate.
-

Senza quantità minima, 3–5 giorni
Le attrezzature singole vengono preventivate senza quantità minima e in genere spedite in 3–5 giorni, inclusi perni e boccole temprati.

Preventivi verificati da un ingegnere
Ogni disegno viene verificato da un ingegnere prima del preventivo. Non progettiamo attrezzature, ma segnaliamo problemi di producibilità come spessori di parete o elementi non raggiungibili durante la revisione del preventivo.
Qualità certificata delle attrezzature
Certificazione ISO 9001:2015, ISO 13485 e AS9100D per ogni attrezzatura che lavoriamo.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Norma di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Materiali e finiture per attrezzature
Gli stock per piastre, gli acciai per utensili e le finiture che utilizziamo per attrezzature personalizzate, ciascuno scelto per planarità o resistenza all'usura.
Finiture superficiali
Ha bisogno di un altro materiale per la Sua attrezzatura? Chieda ai nostri ingegneri.
Tutti i materialiFAQ su attrezzature e dime
Risposte su ambito di progettazione, tolleranze e ordini singoli per attrezzature lavorate.
Richiedi un preventivo per attrezzature e dispositivi personalizzati
Invii un modello STEP e un disegno per ricevere un preventivo verificato da un ingegnere entro 6 ore; i complessivi di attrezzature multi-componente vengono quotati entro 3 giorni.
- Schema dei riferimenti e posizioni di posizionamento
- Facce rettificate con planarità e Ra
- Distinta componenti: spine, boccole, morsetti
- Senza quantità minima; gli articoli una tantum vengono spediti in 3–5 giorni
Capacità correlate
-
 Raccordi di precisione a purezza ultra-elevataScopri di più
-
 Servizi di alesatura a coordinate di precisioneScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








