









Che cos'è la lavorazione CNC a 5 assi? Definizione, assi e vantaggi

SCRITTO DA
Bing
La lavorazione CNC a 5 assi è un processo di taglio dei metalli che muove un utensile da taglio (o il pezzo) lungo cinque assi coordinati (tre lineari (X, Y, Z) e due rotativi (tipicamente A e B, oppure B e C)), così un pezzo può essere lavorato da quasi qualsiasi angolazione senza essere sbloccato e riposizionato. Per un committente che deve decidere se un pezzo richiede questa tecnologia, la domanda pratica non è il numero di assi in sé; è se la vostra geometria, la catena di tolleranze o il numero di setup lo giustifichino. DEK gestisce la produzione a 5 assi insieme a macchine a 3 e 4 assi, quindi il confronto che segue si basa su ciò che cambia realmente in officina, non sulle brochure commerciali delle macchine.
Che cos'è la lavorazione CNC a 5 assi?
La lavorazione CNC a 5 assi è un processo di produzione per sottrazione in cui l'utensile da taglio e/o la tavola portapezzo possono ruotare su due assi rotativi aggiuntivi oltre alla corsa lineare standard X, Y, Z. Questa libertà del quinto asse consente all'utensile di avvicinarsi al pezzo da angolazioni composte: i lati, i sottosquadri e le superfici sagomate che una macchina a 3 assi può raggiungere solo girando e riposizionando il pezzo.
Per un committente che esternalizza la produzione, il punto non è la meccanica della macchina; è la conseguenza sul flusso di lavoro: un pezzo che su una macchina a 3 assi richiederebbe due, tre o più setup separati spesso può essere finito in un solo setup su una macchina a 5 assi. Meno setup significano meno occasioni di introdurre errori di allineamento, ed è per questo che la lavorazione a 5 assi è la scelta predefinita per i pezzi con tolleranze di posizione strette tra elementi su facce diverse.
Quali sono i 5 assi di una macchina CNC?
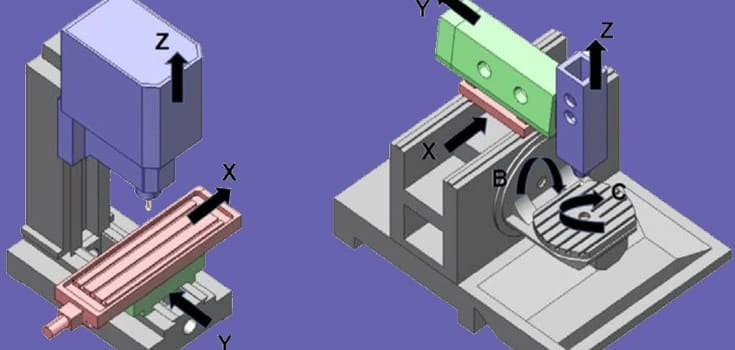
I cinque assi si suddividono in due gruppi:
| Asse | Tipo | Movimento |
|---|---|---|
| X | Lineare | Orizzontale, da lato a lato |
| Y | Lineare | Orizzontale, da davanti a dietro |
| Z | Lineare | Verticale, su e giù (profondità dell'utensile) |
| A | Rotativo | Rotazione attorno all'asse X |
| B (o C) | Rotativo | Rotazione attorno all'asse Y o Z |
La coppia rotativa specifica dipende dalla configurazione della macchina: alcune macchine inclinano la testa del mandrino, altre inclinano/ruotano la tavola, e alcune fanno entrambe le cose. Ciò che conta per il vostro pezzo è il risultato: l'utensile può essere presentato al pezzo praticamente con qualsiasi angolazione composta, in movimento continuo, senza che una persona riposizioni il pezzo.
Come funziona la lavorazione a 5 assi: posizionamento 3+2 vs. movimento simultaneo
Non tutta la lavorazione "a 5 assi" avviene allo stesso modo, e questa distinzione conta quando si valuta un preventivo o un piano di lavorazione:
Posizionamento 3+2 (a 5 lati): I due assi rotativi portano il pezzo in un'angolazione fissa, si bloccano in posizione e poi la macchina taglia con il movimento standard a 3 assi. È la modalità più comune per i pezzi prismatici (staffaggi, alloggiamenti, collettori) in cui più facce devono essere lavorate ma i tagli stessi sono rettilinei o contorni semplici. È più semplice da programmare e meccanicamente meno impegnativa per la macchina.
Movimento simultaneo a 5 assi: Tutti e cinque gli assi si muovono contemporaneamente, in modo continuo, mentre l'utensile taglia. È quanto richiesto per superfici a curva composta reali (pale di giranti, componenti di turbine, stampi sagomati) in cui la traiettoria dell'utensile segue essa stessa un percorso curvo e angolato invece di saltare tra posizioni fisse. Richiede una programmazione CAM più sofisticata e una maggiore rigidità della macchina, ma è l'unico modo per produrre alcune superfici organiche o aerodinamiche con un profilo costante.
La maggior parte dei lavori di produzione reali utilizza una combinazione di entrambe le modalità nello stesso setup: 3+2 per le facce piane e forate, movimento simultaneo per quelle sagomate.
Vantaggi della lavorazione CNC a 5 assi
- Precisione in un solo setup. Lavorare più facce senza sbloccare il pezzo elimina l'errore di posizione da attrezzatura ad attrezzatura che si accumula nei setup ripetuti; DEK mantiene un controllo del profilo di ±0.01 mm su geometrie complesse a 5 assi.
- Capacità su geometrie complesse. Angolazioni composte, tasche profonde e sottosquadri che su una macchina a 3 assi richiederebbero attrezzature personalizzate o una seconda operazione sono raggiungibili direttamente.
- Tempo ciclo più breve sui pezzi complessi. Meno setup significa meno tempo non produttivo speso a indicizzare, allineare e riazzerare il pezzo tra le operazioni.
- Migliore uniformità superficiale in finitura. I pezzi con contorni raccordati in modo continuo vengono lavorati in modo più uniforme, il che è importante quando il pezzo è destinato a un processo di finitura come la galvanoplastica o la metallizzazione sottovuoto; una finitura del substrato uniforme riduce i difetti visibili dopo la rivestitura.
- Nessun compromesso sulla geometria delle pareti. I pezzi strutturali a parete sottile o con nervature che dipendono dalla rigidità della sezione possono essere lavorati senza lo stress da serraggio ripetuto che rischia di causare deformazioni, aspetto rilevante se la rigidità torsionale è un requisito di progetto per il pezzo.
Il compromesso è però reale: il tempo macchina e la programmazione a 5 assi costano più che a 3 assi, quindi non è la scelta giusta per una semplice staffa che richiede fori solo su due facce.
Lavorazione a 5 assi vs. 3 assi vs. 4 assi
| Criterio | 3 assi | 4 assi | 5 assi |
|---|---|---|---|
| Assi | X, Y, Z | X, Y, Z + 1 rotativo | X, Y, Z + 2 rotativi |
| Attrezzaggi per pezzi multifaccia | Multipli (riattrezzaggio manuale) | Meno che a 3 assi | Spesso solo uno |
| Ideale per | Facce piane/prismatiche, tasche, fori semplici | Pezzi cilindrici, elementi radiali, facce indicizzate | Angoli composti, superfici sagomate, tolleranze strette tra elementi incrociati |
| Complessità di programmazione | Minima | Moderata | Massima |
| Fattore di costo tipico | Tempo macchina minimo | Moderata | Tempo macchina massimo, compensato da meno attrezzaggi |
Se il pezzo è essenzialmente piatto con elementi su una o due facce parallele, la lavorazione a 3 assi fa il lavoro a un costo inferiore. Se è un pezzo a simmetria rotazionale con fori radiali o facce piane, la lavorazione a 4 assi è spesso la soluzione ottimale. La lavorazione a 5 assi giustifica il suo costo maggiore quando gli elementi si distribuiscono su più facce ad angoli composti e la tolleranza di posizione tra di essi deve essere mantenuta senza un riattrezzaggio.
Applicazioni e settori comuni
La lavorazione a 5 assi trova impiego ovunque la geometria sia complessa e l'errore di posizione tra un attrezzaggio e l'altro non sia tollerabile:
- Aerospaziale: pezzi di supporto strutturale e componenti per interni di cabina con bordi sagomati ed elementi di montaggio ad angoli composti.
- Dispositivi medici: impianti e componenti per strumenti in cui la tolleranza tra elementi su più facce deve essere mantenuta in un unico attrezzaggio.
- Energia: cilindri, aste e altri componenti di precisione con specifiche accurate su più facce.
- Robotica e attrezzature industriali: alloggiamenti e staffe strutturali con facce di montaggio ad angoli non ortogonali.
- Agricoltura: i componenti strutturali e della trasmissione traggono vantaggio dalla stessa precisione in un unico attrezzaggio utilizzata nella lavorazione CNC in agricoltura, dove i pezzi spesso combinano specifiche di materiale robuste con tolleranze di accoppiamento strette.
Alcuni pezzi a 5 assi richiedono anche superfici cementate dopo la lavorazione (superfici di usura su ingranaggi o perni, ad esempio), il che è una fase separata di trattamento termico successiva alla lavorazione, non qualcosa che il processo a 5 assi stesso esegue.
La lavorazione a 5 assi è adatta al Suo pezzo?
Scelga la lavorazione a 5 assi quando il Suo pezzo presenta elementi su più facce non parallele, tolleranze di posizione strette tra tali elementi o una superficie sagomata/ad angoli composti che non può essere realizzata con passate rettilinee a 3 assi. Scelga la lavorazione a 3 o 4 assi quando la geometria è più semplice; pagare per il tempo macchina a 5 assi su un pezzo che non ne ha bisogno aggiunge solo costi.
Se il Suo disegno presenta angoli composti, sottosquadri o tolleranze tra facce, i nostri servizi di lavorazione CNC a 5 assi coprono materiali dall'alluminio e acciaio inossidabile al titanio e Inconel, senza quantità minima. Invii il Suo file CAD tramite la pagina contatti di DEK per una verifica di quale configurazione di assi si adatta effettivamente al pezzo prima di impegnarsi nei costi di attrezzaggio o fissaggio.
Domande frequenti
Quali sono i 5 assi di una macchina CNC?
Tre assi lineari (X, Y e Z) controllano il movimento dell'utensile da lato a lato, avanti e indietro e su e giù. Due assi rotativi, comunemente indicati come A e B (o B e C a seconda della macchina), inclinano la testa del mandrino e/o la tavola in modo che l'utensile possa raggiungere angoli composti senza riposizionare il pezzo.
Quanto costa una macchina CNC a 5 assi?
L'investimento in macchine a 5 assi e i tempi di programmazione sono superiori rispetto ai 3 assi, ma il costo di produzione per pezzo dipende interamente dalla geometria, dal materiale, dalla tolleranza e dal volume; non esiste una cifra fissa valida per tutti i pezzi. Richiedi un preventivo tramite i servizi di lavorazione a 5 assi di DEK per conoscere il prezzo relativo al Suo disegno specifico.
La lavorazione CNC a 5 assi è più veloce?
Per i pezzi complessi con lavorazioni su più facce, sì: un'unica attrezzatura a 5 assi sostituisce diverse attrezzature a 3 assi, eliminando completamente dal processo i tempi di riattrezzaggio e riallineamento. Per geometrie semplici su una sola faccia, la lavorazione a 3 assi è in genere più veloce ed economica, perché evita la programmazione non necessaria degli assi rotativi.
Esiste una macchina CNC a 6 assi?
Sì. Un'allestimento a 6 assi aggiunge un ulteriore asse rotativo o lineare rispetto ai cinque standard, spesso utilizzato con bracci robotici o macchine tornitrici-fresatrici specializzate per un orientamento dell'utensile ancora più complesso o continuo. È un passo avanti in termini di capacità, rilevante soprattutto per pezzi altamente specializzati, non un requisito tipico per la maggior parte delle lavorazioni CNC.

SCRITTO DA
Bing gestisce la produzione quotidiana, occupandosi di pianificazione, coordinamento dei flussi di lavoro e controllo del reparto produttivo. Ha una solida esperienza nei processi di lavorazione, nell'attrezzaggio e nella risoluzione pratica dei problemi. Nel tempo libero ama le escursioni all'aria aperta e i viaggi d'avventura.
Articoli correlati
-
 Che cos'è la rettifica senza centri: guida completa
-
 Densità dell'argento: guida completa
-
 Punto di fusione dell'alluminio: tutto ciò che c'è da sapere
-
 Guida all'etichettatura in-mold (IML): tutto ciò che c'è da sapere
-
 Qual è la densità del vetro: guida definitiva
-
 Allungamento a rottura: definizione e come funziona
-
 Tutto quello che c'è da sapere sulla fresatura CNC
-
 Punto di fusione del ferro: guida informativa
-
 Che cos'è la curva sforzo-deformazione: grafico e tipologie

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








