









Tutto quello che c'è da sapere sulla fresatura CNC

SCRITTO DA
Bing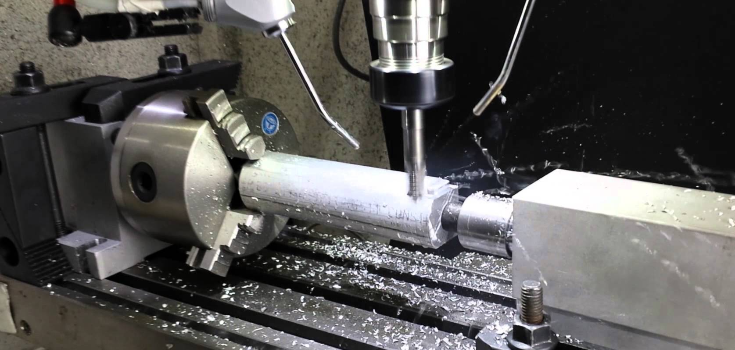
La fresatura CNC è un processo di produzione per sottrazione in cui un utensile da taglio rotante, controllato da computer, asporta materiale da un blocco solido (chiamato pezzo o grezzo) per ottenere un componente con dimensioni precise e geometria complessa. È il processo di lavorazione più diffuso per trasformare progetti digitali in parti funzionali in metallo e plastica, da semplici staffe a scatole aeronautiche multiasse. Sceglierla invece della tornitura, della fusione o della stampa 3D dipende da geometria, tolleranza e volume; le sezioni seguenti illustrano come si svolge il processo, quali macchine e operazioni utilizza, quali materiali lavora bene e dove si trovano i suoi limiti reali.
Che cos'è la fresatura CNC?
La fresatura CNC è un processo di lavorazione in cui un utensile da taglio rotante, montato su un mandrino motorizzato, si sposta sopra o dentro un pezzo fermo (o in lento movimento) per asportare materiale e rivelare la forma finita. "CNC" sta per Computer Numerical Control: un programma informatico dirige ogni movimento dell'utensile e del banco di lavoro, ed è questo che distingue la fresatura moderna dalle fresatrici a comando manuale e le conferisce la sua ripetibilità su grandi lotti di produzione. Un allestimento correttamente programmato e attrezzato può mantenere tolleranze dimensionali e di posizione strette pezzo dopo pezzo, ed è il motivo principale per cui viene scelta per tutto ciò che deve accoppiarsi o tenere in tenuta in modo affidabile con un componente complementare.
È facile confondere la fresatura con la tornitura, poiché entrambe rientrano nella lavorazione CNC come termine ombrello. La distinzione è semplice: nella fresatura l'utensile da taglio ruota e il pezzo è tipicamente tenuto fermo o mosso lentamente sotto di esso; nella tornitura è il pezzo stesso a ruotare su un tornio mentre un utensile fermo lo incide. Questa differenza di cinematica è il motivo per cui la fresatura eccelle su facce piane, tasche, cave e contorni 3D irregolari, mentre la tornitura è la scelta naturale per parti rotonde e simmetriche come alberi e boccole. Se la geometria del vostro componente si colloca tra le due, Fresatura CNC vs Tornitura CNC spiega come decidere in base alle vostre caratteristiche specifiche.
Come funziona la fresatura CNC? Il processo di fresatura CNC
Ogni lavoro di fresatura (indipendentemente dalle dimensioni della macchina o dalla complessità del pezzo) segue la stessa sequenza dal progetto digitale al componente finito.
- Modellazione CAD. Il componente nasce come modello 3D realizzato in software CAD, con dimensioni, tolleranze e materiale indicati sul disegno o nelle annotazioni del modello.
- Programmazione CAM. Il software CAM converte il modello 3D in codice G: un insieme di istruzioni numeriche che indicano alla macchina esattamente dove devono spostarsi il mandrino e il banco di lavoro, a quale velocità e a quale profondità. È la fase in cui la geometria sullo schermo viene tradotta in un percorso utensile leggibile dalla macchina, comprese passate di sgrossatura, passate di finitura e sequenze di cambio utensile.
- Allestimento della macchina e fissaggio del pezzo. Un operatore monta l'utensile da taglio corretto nel mandrino, blocca o fissa saldamente il pezzo al banco di lavoro (con una morsa, una piastra di fissaggio, ganasce tenere o un mandrino a vuoto a seconda della forma del pezzo) e imposta l'origine del sistema di coordinate di lavoro in modo che la macchina sappia esattamente dove si trova il pezzo nello spazio.
- Esecuzione del taglio. La macchina esegue il programma, spostando il mandrino e il banco lungo gli assi programmati mentre l'utensile rotante asporta materiale in una serie di passate. Le passate di sgrossatura asportano rapidamente la maggior parte del materiale a scapito della finitura superficiale; le passate di finitura procedono più lente e superficiali per raggiungere la dimensione finale e la texture superficiale indicate sul disegno.
- Post-lavorazione. I pezzi vengono sbavati, ispezionati rispetto al disegno (spesso su una macchina di misura a coordinate (CMM) per le dimensioni critiche) e inviati a eventuali finiture secondarie come anodizzazione, placcatura o verniciatura a polvere prima della spedizione.
La velocità di avanzamento, la velocità del mandrino e la profondità di taglio vengono regolate lungo tutto il programma in base al materiale da tagliare e all'utensile in uso; i materiali più duri e gli utensili di diametro maggiore funzionano generalmente più lentamente per evitare un'usura eccessiva dell'utensile o vibrazioni. Impostare male questi parametri è una delle cause più comuni di pezzi scartati, ed è per questo che la programmazione CAM e la scelta degli utensili sono trattate come fasi ingegneristiche, non come semplice inserimento dati.
Tipi di fresatrici CNC
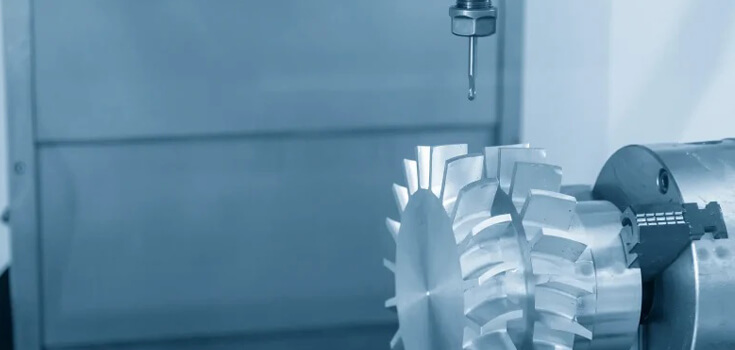
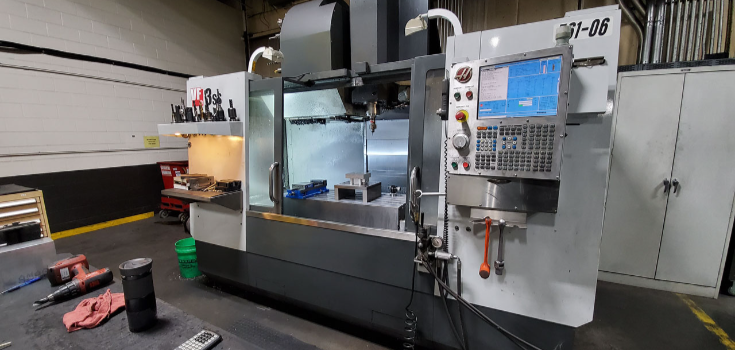
Una fresatrice CNC (detta anche centro di lavoro) trattiene l'utensile da taglio in un mandrino posto sopra o a lato di un banco di lavoro che porta il pezzo in lavorazione. Le macchine si dividono in linea di massima in centri di lavoro verticali, in cui l'asse del mandrino è verticale e l'utensile scende nel pezzo (la configurazione più comune per lavori generici) e centri di lavoro orizzontali, in cui l'asse del mandrino è orizzontale, configurazione che tende a adattarsi meglio a pezzi pesanti e alla lavorazione su più lati senza riposizionamenti tra le operazioni.
In entrambe le configurazioni, il numero di assi che la macchina può movimentare determina la geometria raggiungibile con un singolo setup:
- lavorazione a 3 assi sposta l'utensile lungo X, Y e Z: semplice, conveniente e adatta a geometrie piane e a gradini.
- lavorazione a 4 assi aggiunge un asse rotazionale, così il pezzo (o l'utensile) può ruotare durante il taglio, raggiungendo feature su più facce senza riattrezzare.
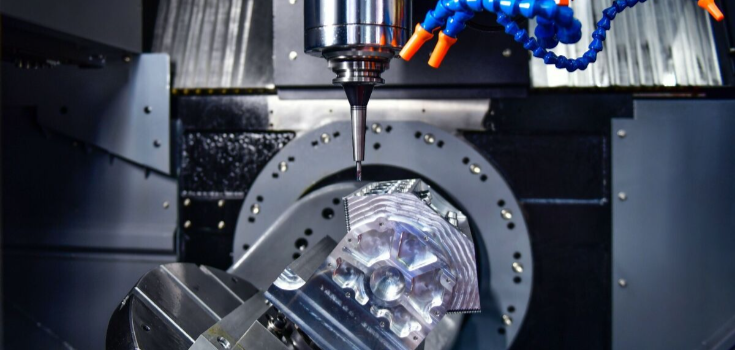
- lavorazione a 5 assi aggiunge un secondo asse rotazionale, consentendo il movimento simultaneo di utensile e pezzo su cinque assi.
Gli assi aggiuntivi ripagano quando un pezzo presenta feature su più facce o superfici curve che un setup a 3 assi richiederebbe diversi cambi di attrezzaggio per raggiungere; ogni riattrezzaggio aggiunge tempo di movimentazione e reintroduce il rischio di errore di allineamento, per cui consolidare queste operazioni in un unico setup a 4 o 5 assi spesso costa meno nel complesso, anche se il tempo macchina è maggiore. Per la meccanica degli angoli di inclinazione e la strategia di setup alla base di ciascuna configurazione, consulti Lavorazione CNC a 3 assi, Lavorazione CNC a 4 assie Lavorazione CNC a 5 assi, oppure Fresatrici verticali e orizzontali per il confronto tra i due layout di macchina in termini di rigidità e dimensioni del pezzo.
Anche le dimensioni della macchina contano per i pezzi più grandi: componenti strutturali e grandi carter che arrivano a circa 1000 mm in una singola dimensione richiedono banchi di lavoro, corse del mandrino e attrezzaggi dimensionati per quell'inviluppo, un aspetto distinto dal numero di assi.
Operazioni comuni di fresatura CNC
Feature diverse su un pezzo richiedono operazioni di fresatura diverse, ciascuna abbinata a una specifica geometria di fresa.
- La fresatura frontale taglia superfici piane impegnando i taglienti frontali e laterali dell'utensile, usando frese frontali per asportare materiale rapidamente su un'ampia area; di solito è la prima operazione su un nuovo grezzo per creare una superficie di riferimento piana.
- La fresatura cilindrica (periferica) usa una fresa cilindrica con denti sulla circonferenza per tagliare superfici piane parallele all'asse della fresa: una delle operazioni più basilari, ancora usata per la semplice riduzione del grezzo.
- La fresatura angolare produce superfici inclinate e rastremature avanzando una fresa nel pezzo con un angolo diverso da quello perpendicolare, utile per smussi, code di rondine e feature a cuneo.
- La fresatura di forma usa una fresa appositamente profilata per produrre forme sagomate, curve o irregolari, come sedi per chiavetta o profili decorativi, in un solo passaggio anziché con più tagli rettilinei.
- La fresatura di cave incide scanalature strette a pareti dritte nel pezzo; i limiti di rapporto profondità-larghezza, la scelta della fresa e quando una fresa per cave dedicata batte una fresa a candela standard sono trattati in Che cos'è la fresatura di cave: processo.
- La fresatura a candela è l'operazione più versatile, usando una fresa a candela per tagliare tasche, cave, contorni e profili in quasi qualsiasi direzione; veda Fresatura a candela 101: processo per come si differenzia dalla fresatura frontale e quando ciascuna è la scelta migliore.
La maggior parte di queste operazioni si basa su appena due famiglie di utensili da taglio: le frese a candela (con taglio laterale e frontale, usate per cave e tasche) e le frese frontali (utensili di grande diametro usati per la spianatura). Il materiale dell'utensile (metallo duro, acciaio rapido o varianti rivestite) viene scelto in base al materiale del pezzo e a quanto materiale va asportato; il metallo duro resiste meglio nelle leghe dure ma costa di più per utensile, un compromesso che i programmatori valutano rispetto alla vita utensile attesa su un dato lavoro.
Materiali utilizzati nella fresatura CNC
La fresatura CNC taglia sia metalli sia plastiche tecniche, ed è in parte per questo che viene specificata in così tanti settori. La lavorabilità, la finitura superficiale ottenibile e la velocità di taglio variano significativamente da famiglia di materiale a famiglia di materiale, il che influisce sia sul tempo ciclo sia sul costo.
| Famiglia di materiale | Gradi comuni lavorati | Caso d'uso tipico |
|---|---|---|
| Alluminio | 6061, 6063, 5083, 5052 | Carter leggeri, staffe, dissipatori di calore |
| Acciaio inossidabile e legato | 316LVM, 17-4PH, 4140, 4340, 8620 | Parti strutturali, elementi di fissaggio, assiemi con accoppiamenti critici |
| Titanio | Ti-6Al-4V | Strutture aerospaziali, impianti medici |
| Ottone e rame | 260, C360, C101, C110 | Contatti elettrici, raccordi, componenti decorativi |
| Superleghe | Inconel (incl. 718), Invar | Applicazioni ad alta temperatura e a bassa dilatazione |
| Plastiche tecniche | PEEK, PTFE, Delrin, Nylon, PC | Componenti a basso attrito, resistenti agli agenti chimici o isolanti |
DEK lavora oltre 50 metalli e plastiche tecniche per parti di produzione, quindi la disponibilità dei materiali raramente è il fattore limitante su un dato lavoro; le questioni più rilevanti sono di solito le tolleranze, lo spessore delle pareti e i requisiti di finitura per la specifica lega o polimero in gioco. Materiali difficili da lavorare come Ti-6Al-4V, Inconel 718, 17-4PH e PEEK richiedono velocità di taglio più basse e cambi utensile più frequenti, il che si riflette in tempi ciclo più lunghi, non nell'impossibilità di lavorare il materiale stesso.
Applicazioni della fresatura CNC
Le parti fresate CNC compaiono ovunque contano tolleranze strette e geometria ripetibile:
- Aerospazio: parti di supporto strutturale e componenti per interni di cabina che richiedono tracciabilità documentata e coerenza dimensionale lungo tutta la produzione.
- Dispositivi medici: carter di dispositivi e componenti per strumentazione lavorati secondo specifiche di materiali biocompatibili e tolleranze di accoppiamento strette.
- Robotica: giunti, staffe e componenti per end-effector in cui peso, rigidità e ripetibilità contano tutti contemporaneamente.
- Apparecchiature per semiconduttori: componenti che richiedono tolleranze di planarità e posizionali molto strette, spesso in materiali speciali come Invar o acciaio inossidabile.
- Apparecchiature industriali e automazione: carter, supporti e componenti strutturali per macchinari che funzionano in modo continuo sotto carico.
- Automotive: staffe, carter e componenti prototipali realizzati prima dell'attrezzaggio per parti di produzione stampate o fuse.
Ciò che accomuna questi settori è l'esigenza di parti che mantengano le dimensioni lungo tutta la produzione, non solo sul primo pezzo uscito dalla macchina: per questo la documentazione di qualità (ispezione del primo articolo, controlli in processo, ispezione finale) accompagna i pezzi, non è un ripensamento successivo.
Vantaggi della fresatura CNC
- Precisione e ripetibilità. Una volta collaudato un programma, ogni parte della serie segue lo stesso percorso utensile; la variazione dimensionale dipende dall'usura degli utensili e dalla calibrazione della macchina, non da valutazioni dell'operatore pezzo per pezzo.
- Versatilità dei materiali. La stessa macchina, con un cambio utensile e parametri di taglio aggiornati, può passare dall'alluminio all'acciaio inossidabile al PEEK senza riattrezzare l'intero processo.
- Versatilità geometrica. Facce piane, tasche, cave, superfici curve e fori filettati possono derivare da un'unica configurazione, soprattutto su macchine a 4 e 5 assi che raggiungono più facce senza riposizionamenti.
- Riduzione dell'errore umano. L'automazione elimina le valutazioni manuali di avanzamento e velocità che introducono variazione nella fresatura a controllo manuale, il che conta soprattutto su parti a tolleranza stretta o critiche per la sicurezza, dove una dimensione mancata non è un'opzione.
- Iterazione rapida sulle modifiche di progetto. Poiché il processo è guidato dal programma, un modello CAD rivisto può di solito essere riprogrammato e rilavorato senza nuove attrezzature: per questo la fresatura è una scelta comune sia per i prototipi sia per le parti di produzione che li seguono.
Svantaggi e limiti della fresatura CNC
La fresatura CNC non è l'opzione più economica o più rapida per ogni lavoro. Programmazione, attrezzaggio e setup degli utensili richiedono tempo indipendentemente dalla quantità, quindi un singolo prototipo comporta lo stesso onere di setup del primo pezzo di una produzione; il costo di setup si diluisce solo all'aumentare della quantità. Gli utensili da taglio si usurano più rapidamente in materiali duri come il titanio e l'acciaio per utensili temprato, il che aumenta i tempi ciclo e la spesa per l'utensileria proprio su questi lavori.
Alcune geometrie sono difficili o impossibili da raggiungere con un utensile rotante, anche con capacità a 5 assi. Cavità profonde e strette con un elevato rapporto profondità-diametro limitano la rigidità dell'utensile e l'evacuazione dei trucioli, gli angoli interni vivi non possono essere tagliati con un utensile rotondo senza lasciare un raggio, e alcune caratteristiche sottosquadro si trovano semplicemente fuori dalla portata di qualsiasi fresa rotante, indipendentemente dal numero di assi. Tali caratteristiche sono talvolta più adatte a un processo di asportazione completamente diverso, oppure a una revisione del progetto che aggiunga un raggio di raccordo o suddivida la caratteristica in un'operazione separata.
Progettare parti per la fresatura CNC: correzioni DFM comuni
La maggior parte dei problemi di costo e scarti su una parte fresata risale a una manciata di scelte progettuali facili da individuare prima di scrivere il programma:
- Angoli interni vivi. Una fresa a candela rotante non può tagliare un vero angolo interno vivo; lascia un raggio pari al raggio dell'utensile. Specificare un raggio di raccordo che corrisponda a un diametro utensile disponibile evita un utensile più piccolo e più lento o una fase di finitura manuale.
- Pareti sottili. Pareti troppo sottili rispetto alla loro altezza possono flettersi sotto la forza di taglio, causando segni di vibrazione o superfici fuori tolleranza. Aggiungere spessore alle pareti o nervature di rinforzo dove possibile riduce sia il rischio di scarti sia il tempo ciclo.
- Tasche profonde e strette. Una tasca molto più profonda che larga impone l'uso di un utensile lungo e sottile che flette di più e taglia più lentamente. Ampliare la larghezza della tasca o suddividere la caratteristica in fasi mantiene gestibile la deflessione dell'utensile.
- Tolleranze troppo strette su caratteristiche non critiche. Ogni tolleranza più stretta di quanto la parte richieda realmente aggiunge tempo di ispezione e rallenta la passata di finitura. Riservare tolleranze strette alle dimensioni critiche per l'accoppiamento e allentare le altre mantiene il costo proporzionato a ciò che la parte richiede effettivamente.
- Accumulo delle tolleranze tra caratteristiche accoppiate. Quando diverse dimensioni con tolleranza si sommano lungo un assieme, piccole tolleranze individuali possono sommarsi fino a creare un problema di accoppiamento. Rivedere l'accumulo prima della lavorazione permette di individuarlo prima e a costi inferiori rispetto a scoprirlo in fase di assemblaggio.
Individuare questi problemi già in fase di progettazione (anziché dopo aver già tagliato un lotto) è di solito la leva singola più importante per controllare sia il tasso di scarti sia il costo per parte in un lavoro di fresatura.
Quanto costa la fresatura CNC?
Il costo della fresatura CNC dipende dal materiale da lavorare, dalla complessità della parte e dal numero di caratteristiche, dai requisiti di tolleranza, dal volume dell'ordine e da eventuali finiture secondarie. L'attrezzaggio (programmazione, selezione degli utensili e fissaggio del pezzo) è un costo in gran parte fisso per lavoro, quindi pesa maggiormente sugli ordini piccoli; un singolo prototipo assorbe da solo l'intero costo di attrezzaggio, mentre un lotto di 100 ripartisce lo stesso attrezzaggio su molte più parti, e una serie di 1.000 o più lo ammortizza ulteriormente, motivo per cui il prezzo per parte di solito cala più rapidamente tra un pezzo unico e un lotto modesto e si stabilizza a volumi più elevati. Materiali più duri e tolleranze più strette aggiungono tempo di taglio e di ispezione indipendentemente dalla quantità, ed è per questo che due parti con la stessa geometria ma materiali diversi raramente costano lo stesso.
Per un'analisi completa di come ciascuno di questi fattori influisce sul prezzo di un lavoro specifico, consulti la ripartizione dei costi della fresatura CNC.
Faccia realizzare le sue parti fresate CNC
DEK lavora parti fresate CNC dal prototipo alla produzione su attrezzature a 3, 4 e 5 assi, mantenendo tolleranze fino a ±0.005 mm sui lavori generali e fino a ±0.003 mm sui componenti di micro-precisione, senza quantità minima. L'officina opera con certificazione ISO 9001, ISO 13485 e AS9100D, il che conta se le sue parti sono destinate a dispositivi medici o componenti aerospaziali dove documentazione e tracciabilità non sono opzionali.
Se la sua parte richiede fori anziché tasche o contorni, vale la pena comprendere a fondo la fresatura CNC: tipi e applicazioni, e Differenza tra fresatura CNC e foratura CNC spiega quando ciascuna sia la scelta giusta per una determinata caratteristica. Quando è pronto a richiedere un preventivo su un progetto, contatti il team di DEK con il suo disegno e la specifica del materiale, oppure passi direttamente a Servizi di fresatura CNC per vedere cosa comporta avviare una parte.
Domande frequenti
Che cos'è la fresatura in CNC?
La fresatura CNC è un processo per sottrazione in cui un utensile da taglio rotante controllato da computer rimuove materiale da un pezzo per creare la forma finale di un componente. La parte "CNC" significa che un programma (non un operatore umano) controlla la velocità, la profondità e il percorso esatti di ogni taglio, ed è questo che rende i risultati ripetibili su un intero lotto di produzione e non solo su un singolo pezzo.
Quanto costa far fresare un pezzo con una macchina CNC?
Il costo dipende dal materiale, dalla complessità del pezzo, dalla tolleranza, dal volume dell'ordine e dalla finitura; non esiste una tariffa fissa valida per tutti i lavori. Una semplice staffa in alluminio in un lotto di 100 pezzi costa molto meno per pezzo rispetto a un componente in titanio a tolleranza stretta realizzato come prototipo singolo. Contatti DEK con il Suo disegno per un preventivo specifico per il progetto.
Quali sono gli svantaggi della fresatura CNC?
L'attrezzaggio e la programmazione richiedono un tempo fisso indipendentemente dalla dimensione dell'ordine, il che rende le serie molto piccole meno convenienti rispetto ai lotti di volume maggiore. I materiali duri usurano più rapidamente gli utensili da taglio, e alcune geometrie profonde, strette o con sottosquadri sono difficili da raggiungere con qualsiasi fresa rotante, indipendentemente dal numero di assi della macchina.
A cosa serve la fresatura?
La fresatura produce componenti di precisione per applicazioni aerospaziali, dispositivi medici, robotica, apparecchiature per semiconduttori, automazione industriale e automotive, ovunque un pezzo richieda tolleranze strette, geometria ripetibile e la scelta tra materiale metallico o plastico all'interno dello stesso processo produttivo.
Qual è la differenza tra fresatura CNC e tornitura CNC?
Nella fresatura, un utensile rotante taglia un pezzo fermo o in lento movimento, il che è adatto a facce piane, tasche e contorni irregolari. Nella tornitura, è il pezzo stesso a ruotare contro un utensile fermo, il che è adatto a componenti rotondi e simmetrici come alberi e boccole. Consulti Fresatura CNC vs Tornitura CNC per un confronto completo.
La fresatura CNC può tagliare il legno?
Sì: la fresatura come processo generale può tagliare legno, plastica e metallo, poiché il meccanismo di base di un utensile rotante che rimuove materiale funziona su tutti e tre. Le officine di lavorazione CNC di precisione specializzate in componenti industriali e medicali lavorano tipicamente metalli e plastiche tecniche anziché legno, poiché è lì che servono componenti di produzione a tolleranza stretta.

SCRITTO DA
Bing gestisce la produzione quotidiana, occupandosi di pianificazione, coordinamento dei flussi di lavoro e controllo del reparto produttivo. Ha una solida esperienza nei processi di lavorazione, nell'attrezzaggio e nella risoluzione pratica dei problemi. Nel tempo libero ama l'esplorazione all'aria aperta e i viaggi d'avventura.
Articoli correlati
-
 Tipi di rondelle: la guida completa
-
 Densità dell'oro: una guida dettagliata
-
 Punto di fusione del nylon: tutto quello che c'è da sapere
-
 Il tungsteno è magnetico: una guida utile
-
 Guida alle tolleranze generali – Norma ISO 2768 1&2
-
 Cosa sono i datum: definizione, tipi e utilizzi
-
 Che cos'è l'estrusione dell'alluminio: guida completa
-
 Guida alla sbavatura: definizione, tipi e metodi
-
 Che cos'è la rettifica senza centri: guida completa

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








