









Elettroerosione (EDM): come funziona, tipologie, materiali, tolleranze e costi

SCRITTO DA
Bing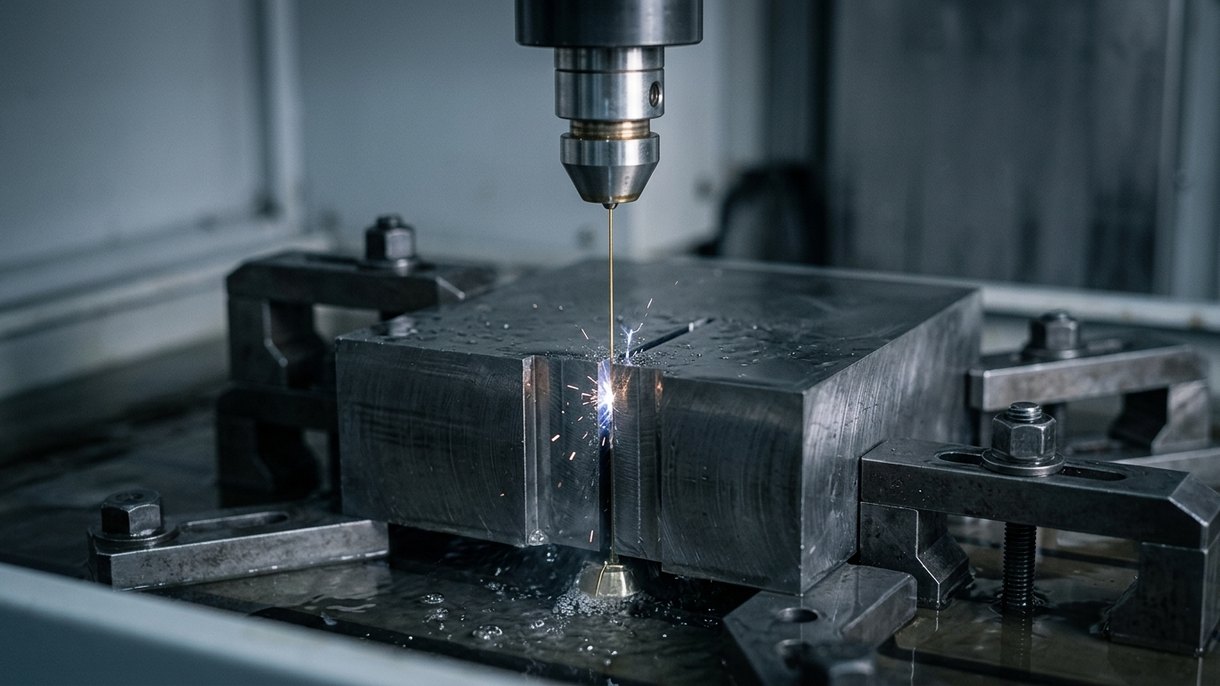
L'elettroerosione (EDM) è un processo senza contatto che asporta metallo tramite una rapida serie di scariche elettriche tra un elettrodo e il pezzo in lavorazione, entrambi immersi in un fluido dielettrico. Poiché nulla tocca il pezzo e non vi è forza di taglio, l'EDM taglia acciai temprati, carburi di tungsteno, titanio e Inconel con la stessa facilità dell'acciaio dolce, mantiene tolleranze di ±0.002–0.005 mm e produce spigoli interni vivi e pareti sottili che una fresa non riesce a raggiungere. Questa guida risponde in termini pratici alla domanda "che cos'è l'EDM": fisica, tipologie, materiali, tolleranze, costi, applicazioni e regole di progettazione.
Che cos'è l'elettroerosione? Definizione e storia
L'elettroerosione, spesso abbreviata in EDM o erosione a scintilla, è un processo di lavorazione termica. Una tensione continua pulsata viene applicata tra un elettrodo utensile e un pezzo elettricamente conduttivo, separati da un piccolo traferro riempito di fluido dielettrico. Quando la tensione rompe il dielettrico, una scintilla scocca attraverso il traferro, fonde e vaporizza un minuscolo cratere di materiale, e il fluido allontana i detriti. Ripetuto decine di migliaia di volte al secondo, questo processo erode il pezzo riproducendo l'immagine speculare dell'elettrodo, oppure lungo il percorso di un filo in movimento.
Il processo pratico risale al 1943, quando gli scienziati sovietici Boris e Natalya Lazarenko, studiando i danni da scintilla sui contatti di tungsteno, capirono che l'erosione poteva essere controllata per lavorare metalli duri. Le macchine a tuffo arrivarono negli anni Cinquanta, l'elettroerosione a filo a controllo numerico alla fine degli anni Sessanta, e negli anni Ottanta l'EDM CNC era già dotazione standard nelle officine attrezziste. Oggi è il processo alla base della maggior parte degli stampi, delle cavità di formatura e dell'utensileria in carburo, oltre a una quota crescente di componenti aerospaziali e medicali.
Come funziona il processo EDM: erosione a scintilla, dielettrico e assenza di contatto
Ogni configurazione EDM prevede quattro elementi: un elettrodo utensile, un pezzo conduttivo, un fluido dielettrico e un generatore di impulsi con un servo che controlla il traferro.
- Traferro e carica. Il servo mantiene l'elettrodo a 0.01–0.05 mm dal pezzo e il generatore applica un impulso di 60–300 V.
- Rottura e scintilla. Dove il traferro è più piccolo, il dielettrico si ionizza e si forma un canale di plasma a circa 8.000–12.000 °C.
- Fusione e vaporizzazione. Un cratere microscopico di materiale del pezzo fonde e in parte vaporizza; sull'elettrodo si forma un cratere molto più piccolo, ed è per questo che gli elettrodi si usurano lentamente.
- Collasso e lavaggio. L'impulso termina, il plasma collassa e il dielettrico raffredda il materiale fuso in detriti che vengono allontanati dal traferro.
- Ripetizione. Il ciclo si ripete da 2.000 a 500.000 impulsi al secondo mentre il servo avanza l'elettrodo per mantenere costante il traferro.
Da questa fisica derivano tre proprietà del processo EDM:
- La durezza non conta. Un blocco stampo a 62 HRC o una placchetta in carburo a 90 HRA si erodono a una velocità determinata dal punto di fusione e dalla conducibilità termica, non dalla resistenza.
- Nessuna forza meccanica. Pareti sottili, nervature delicate e componenti pre-temprati non si deformano, non vibrano e non si scheggiano.
- Solo materiali conduttivi. Si possono lavorare metalli e carburi; vetro, allumina, plastiche e compositi no.
Il dielettrico isola fino alla rottura, allontana i detriti e raffredda il pezzo. L'elettroerosione a filo utilizza acqua deionizzata; l'elettroerosione a tuffo utilizza olio idrocarburico per una migliore finitura e un minor consumo dell'elettrodo.
Elettroerosione a filo (Wire EDM)
L'elettroerosione a filo utilizza come elettrodo un filo alimentato in continuo, di solito in ottone o ottone rivestito, con diametro di 0.1–0.3 mm. Il filo scorre da una bobina di alimentazione attraverso il pezzo fino a una bobina di raccolta e non viene mai riutilizzato, così l'usura dell'elettrodo non influisce sulla precisione. Le guide muovono il filo lungo un percorso X-Y programmato, e gli assi U e V indipendenti lo inclinano per smussi fino a circa 30° o per pezzi con profili superiore e inferiore differenti.
L'elettroerosione a filo è un processo di taglio passante: il filo entra da un bordo o da un foro di avvio preforato e taglia un profilo attraverso l'intero spessore, da lamina sottile fino a 300 mm e oltre. Una prima passata sgrossa il profilo; da una a quattro passate di finitura a potenza inferiore rimuovono lo strato rifuso e portano la tolleranza a ±0.002–0.005 mm con Ra 0.1–0.4 µm.
I tipici componenti lavorati in elettroerosione a filo includono punzoni e piastre di stampo, filiere per estrusione, ingranaggi e scanalature temprati, utensili sagomati in metallo duro e profili per strumenti medicali. I servizi di elettroerosione a filo di DEK coprono questa gamma, e la nostra guida all'elettroerosione a filo approfondisce i tipi di filo e le strategie di taglio.
Elettroerosione a tuffo (Ram o Die-Sinking EDM)
L'elettroerosione a tuffo, chiamata anche ram EDM o die-sinking EDM, affonda un elettrodo sagomato nel pezzo per riprodurne la forma in negativo. L'elettrodo viene prima lavorato, in grafite o rame, secondo la forma della cavità meno il gap di scintilla. Sotto dielettrico a base di idrocarburi il mandrino lo abbassa nel pezzo e la scintilla erode una cavità che rispecchia l'elettrodo: un foro cieco esagonale, una cavità di stampo texturizzata, una cava a spigoli vivi in un foro cieco o una scanalatura a pino in un disco di turbina.
Poiché l'elettroerosione a tuffo non richiede un percorso passante, realizza forme cieche, e poiché l'elettrodo può avere qualsiasi forma 3D, produce geometrie che nessun utensile rotante può ottenere. Un elettrodo di sgrossatura seguito da elettrodi di finitura scambia tempo ciclo con finitura. La precisione è tipicamente ±0.005–0.01 mm, limitata dalla fabbricazione e dall'usura dell'elettrodo. La grafite è il materiale per elettrodi più comune perché si lavora facilmente e resiste all'usura ad alta corrente; il rame offre finiture più fini su elettrodi piccoli e dettagliati.
I tipici componenti lavorati in elettroerosione a tuffo sono cavità e punzoni di stampi, stampi per forgiatura, sedi cieche esagonali e scanalate e nervature profonde e strette negli inserti di stampo. Consulti i servizi di elettroerosione a tuffo di DEK e la guida completa all'elettroerosione a tuffo per i dettagli sulla progettazione degli elettrodi e sulla finitura delle cavità.
Elettroerosione per fori piccoli (Hole Drilling EDM)
L'elettroerosione per fori piccoli utilizza un elettrodo tubolare rotante in ottone o rame, con diametro da 0.1–3 mm, con dielettrico ad alta pressione pompato attraverso il tubo per lavare il foro mentre si approfondisce. Perfora fori con rapporti profondità-diametro di 100:1 e oltre in materiali temprati o esotici: un foro da 0.5 mm attraverso 50 mm di Inconel richiede pochi minuti.
I suoi due impieghi principali sono i fori di avvio per l'elettroerosione a filo nelle piastre di stampo temprate e i fori funzionali come i fori di raffreddamento delle palette di turbina, gli orifizi degli iniettori di carburante e i fori delle filiere di filatura. La precisione di posizionamento è di circa ±0.01–0.02 mm e le pareti presentano uno strato rifuso, quindi dove la finitura è importante il foro viene spesso allargato con una passata di filo successiva.
Elettroerosione a tuffo vs elettroerosione a filo vs elettroerosione per fori piccoli
| Criterio | Elettroerosione a filo | Elettroerosione a tuffo | Elettroerosione per fori piccoli |
|---|---|---|---|
| Elettrodo | Filo in ottone o rivestito, 0.1–0.3 mm, alimentato in continuo | Forma in grafite o rame lavorata | Tubo rotante in ottone o rame, 0.1–3 mm |
| Dielettrico | Acqua deionizzata | Olio a base di idrocarburi | Acqua deionizzata |
| Geometria | Profili passanti, conicità, forme rigate a 4 assi | Cavità cieche, forme 3D, spigoli interni vivi | Fori piccoli diritti, fori profondi |
| Precisione | ±0.002–0.005 mm | ±0.005–0.01 mm | ±0.01–0.02 mm di posizione |
| Finitura superficiale | Ra 0.1–0.4 µm dopo le passate di finitura | Ra 0.2–0.8 µm, quasi a specchio con finitura fine | Ra 1.6–3.2 µm |
| Componenti tipici | Punzoni, stampi, ingranaggi, utensili in metallo duro, profili medicali | Cavità di stampi, stampi per forgiatura, sedi cieche esagonali e scanalate | Fori di avvio, fori di raffreddamento per turbine, ugelli di iniettori |
Materiali per la lavorazione EDM
Qualsiasi materiale che conduca elettricità può essere lavorato in EDM. In pratica l'EDM si sceglie per materiali troppo duri, tenaci o resistenti al calore per essere tagliati convenzionalmente a velocità ragionevole.
| Materiale | Perché si usa l'EDM | Note |
|---|---|---|
| Acciaio per utensili temprato (D2, H13, A2, M2, S7) | Tagliato a 55–65 HRC, quindi nessuna distorsione dopo il trattamento termico | Il materiale predefinito per stampi e punzoni tagliati a filo |
| Carburo di tungsteno | Troppo duro per la fresatura; la rettifica è lenta per profili complessi | Bassa potenza e passate di finitura limitano la lisciviazione del cobalto e le microcricche |
| Titanio | L'incrudimento rende difficile la fresatura nelle sezioni sottili | Rimuovere lo strato rifuso sui componenti critici per la fatica |
| Inconel e altre superleghe | Estremamente tenace; l'elettroerosione taglia cave a coda di rondine e fori di raffreddamento senza usura dell'utensile | Velocità di asportazione inferiore rispetto all'acciaio |
| Rame e ottone | Contatti elettrici sottili e senza bave | Taglio rapido, finitura più grossolana ad alta potenza |
| Alluminio | Pareti sottili e nervature profonde che vibrerebbero sotto una fresa | Rimuovere prima la pellicola di ossido dal grezzo |
La grafite è il materiale più comune per gli elettrodi a tuffo ma non è un materiale in lavorazione presso DEK. I materiali non conduttivi come le plastiche, il vetro e l'allumina non possono essere lavorati affatto con elettroerosione.
Tolleranze e finitura superficiale dell'elettroerosione
Le tolleranze dell'elettroerosione dipendono dal numero di passate e dalla stabilità termica della macchina più che dal materiale.
| Strategia delle passate | Tolleranza tipica | Finitura tipica |
|---|---|---|
| Filo, singola passata di sgrossatura | ±0.02 mm | Ra 1.6–3.2 µm |
| Filo, sgrossatura + 1 passata di finitura | ±0.005–0.01 mm | Ra 0.6–0.8 µm |
| Filo, sgrossatura + 3–4 passate di finitura | ±0.002–0.005 mm | Ra 0.1–0.4 µm |
| Tuffo, elettrodo di finitura | ±0.005–0.01 mm | Ra 0.2–0.8 µm |
| Elettroerosione per fori piccoli | ±0.01–0.02 mm | Ra 1.6–3.2 µm |
Lo strato rifuso. Ogni superficie lavorata per elettroerosione presenta una sottile pellicola risolidificata chiamata strato rifuso o bianco, spessa 2–20 µm a seconda dell'energia dell'impulso, su una zona termicamente alterata di profondità simile. È duro, fragile e può contenere microcricche. Sugli stampi è innocuo; sui componenti critici per la fatica come componenti di turbine, impianti e molle va rimosso con passate di finitura, lucidatura, lappatura o attacco chimico. Una nota che recita "strato rifuso non ammesso" implica passate di finitura aggiuntive, con prezzi adeguati.
Precisione degli angoli. Un filo da 0.25 mm non può tagliare un angolo interno più acuto di un raggio di circa 0.13–0.15 mm (raggio del filo più distanza di scarica). Fili più piccoli raggiungono raggi di 0.05 mm a scapito della velocità di taglio. L'elettroerosione a tuffo produce angoli acuti quanto l'elettrodo, ed è per questo che i fori ciechi esagonali e quadrati sono lavori a tuffo.
Vantaggi e limiti dell'elettroerosione
Vantaggi
- Taglia qualsiasi materiale conduttivo indipendentemente dalla durezza, compresi acciaio completamente temprato e carburo.
- Nessuna forza di taglio, quindi pareti sottili, nervature fragili e pezzi pretemprati vengono lavorati senza deformazioni né bave.
- Angoli interni acuti, cave profonde e strette e cavità cieche complesse che le frese non possono raggiungere.
- Tolleranze di ±0.002–0.005 mm e finiture di Ra 0.1–0.4 µm senza rettifica secondaria.
Limiti
- Solo materiali conduttivi.
- Asportazione lenta del materiale: le velocità di taglio tipiche con filo sono 100–300 mm²/min nell'acciaio, quindi l'elettroerosione è un processo per dettagli, non di sgrossatura.
- Lo strato rifuso e la zona termicamente alterata richiedono attenzione sui componenti critici per la fatica.
- L'elettroerosione a tuffo richiede un elettrodo lavorato per ogni forma, aggiungendo costo e tempi di consegna a bassi volumi.
- L'elettroerosione a filo richiede un percorso passante, quindi le geometrie cieche sono escluse.
Elettroerosione vs fresatura vs laser vs getto d'acqua
| Criterio | Elettroerosione | Fresatura CNC | Taglio laser | Getto d'acqua |
|---|---|---|---|---|
| Materiali | Solo conduttivi, qualsiasi durezza | Qualsiasi materiale lavorabile; acciaio temprato e carburo sono difficili | Lamiere, alcune plastiche | Quasi tutto, compresi pietra, vetro, compositi |
| Spessore | Da lamina a oltre 300 mm (filo) | Limitato dalla portata dell'utensile | Ottimale sotto 25 mm | Fino a 200 mm, la precisione diminuisce con lo spessore |
| Precisione | ±0.002–0.005 mm | ±0.005–0.01 mm | ±0.05–0.1 mm | ±0.1–0.2 mm |
| Finitura superficiale | Ra 0.1–0.4 µm | Ra 0.8–1.6 µm | Ra 1.6–6.3 µm, possibile bava di taglio | Ra 3.2–6.3 µm, striature |
| Effetto termico | Strato rifuso sottile (2–20 µm) | Nessuno | Zona termicamente alterata 0.1–0.5 mm | Nessuno |
| Ideale per | Pezzi temprati, angoli acuti, pareti sottili, stampi di precisione | Pezzi generici, tasche, contorni 3D, elevata asportazione | Grezzi e staffe in lamiera | Piastre spesse, materiali non conduttivi o sensibili al calore |
In pratica i processi si combinano: un blocco stampo viene fresato allo stato tenero, temprato, poi tagliato a filo e rifinito a tuffo; una staffa viene fresata a 5 assi, poi scanalata con elettroerosione a filo dove la parete è troppo sottile per essere tagliata.
Fattori di costo dell'elettroerosione e quando conviene
La lavorazione per elettroerosione viene prezzata principalmente in base al tempo macchina. I fattori sono:
- Lunghezza di taglio × spessore per l'elettroerosione a filo. La velocità di taglio in mm²/min è pressoché costante per un dato materiale, quindi un profilo attraverso una piastra da 50 mm costa circa il doppio rispetto a una da 25 mm.
- Numero di passate di finitura. Ogni passata aggiunge il 30–60% del tempo di sgrossatura. Specifichi Ra 0.4 µm e ±0.003 mm solo dove necessario.
- Fori di attacco. Ogni profilo interno chiuso richiede un foro di attacco preforato o realizzato per elettroerosione.
- Produzione degli elettrodi per l'elettroerosione a tuffo: ogni forma di cavità richiede almeno un elettrodo, spesso un elettrodo di sgrossatura e uno di finitura.
- Materiale. Il carburo e l'Inconel si tagliano 2–4 volte più lentamente dell'acciaio per stampi.
- Quantità. L'elettroerosione a filo taglia una pila di lamiere sottili in una sola passata, quindi il costo unitario per profili piccoli cala nettamente con la quantità.
L'elettroerosione è più economica delle alternative quando:
- Il pezzo è già temprato. Fresare allo stato tenero, temprarare e rettificare per eliminare la distorsione costa più che tagliare a filo il profilo finito dopo il trattamento termico.
- La caratteristica è uno spigolo interno vivo, una scanalatura stretta e profonda o una parete sottile che un utensile da taglio richiederebbe più setup, utensili minuscoli e avanzamenti lenti per raggiungere.
- Il materiale è carburo, Inconel o titanio in una geometria che consuma gli utensili da taglio più velocemente di quanto produca pezzi.
- La quantità è da uno a qualche centinaio e il profilo è complesso: nessuna attrezzatura, nessun utensile dedicato, solo programmazione e taglio.
L'elettroerosione costa di più per un blocco tenero di alluminio o acciaio con tasche semplici e raccordi ampi, o quando grandi volumi di materiale devono essere asportati. Sgrossatura per fresatura, finitura per elettroerosione. Per i prezzi delle lavorazioni fresate, consulti la nostra guida ai costi della lavorazione CNC.
Applicazioni dell'elettroerosione per settore
- Stampaggio e stampi. Cavità e punzoni per stampi a iniezione, stampi per tranciatura e imbutitura, filiere per estrusione e forgiatura.
- Aerospaziale. Cave a pino nei dischi di turbina, fori di raffreddamento in pale e palette, componenti in Inconel e titanio a parete sottile.
- Medicale. Profili di strumenti chirurgici in 17-4 PH e 440C, caratteristiche per impianti in titanio, micro-scanalature in tubi in acciaio inossidabile.
- Automotive. Ugelli per iniettori di carburante, profili di ingranaggi temprati per trasmissioni, ingranaggi e scanalature prototipo tagliati prima che esistano gli utensili per la dentatura.
- Elettronica e semiconduttori. Contatti sottili in rame, lead frame, punte di sonde in carburo, scanalature di precisione in attrezzature in Kovar e Invar.
Consigli di progettazione per pezzi per elettroerosione
- Imposti i raggi degli spigoli interni in base al filo. Specifichi R0.15 mm o superiore per filo da 0.25 mm, R0.10 mm per filo da 0.15 mm. Uno spigolo interno vivo su un profilo passante impone un'operazione a tuffo.
- Indichi i requisiti di finitura e di strato rifuso solo dove necessario. Ra 0.4 µm e "nessuno strato rifuso" su ogni superficie possono raddoppiare il tempo macchina.
- Dia al filo una via d'ingresso. Preveda una posizione per il foro di attacco per ogni profilo chiuso, oppure lasci che il profilo si apra su un bordo.
- Indichi spessore e condizione del materiale. "D2, 60–62 HRC, spessore 40 mm" consente all'officina di preventivare il tempo di taglio esatto; "D2" da solo no.
- Esegua la distensione prima del taglio. I blocchi temprati con tensioni residue si deformano quando il filo li libera; il doppio rinvenimento e una sgrossatura con sovrametallo limitano questo fenomeno.
- Per le cavità a tuffo, pensi all'elettrodo. Nervature profonde e strette richiedono elettrodi sottili che si usurano rapidamente; aggiunga spoglia dove possibile e divida le cavità profonde in inserti.
- Indichi sul disegno quali caratteristiche sono fresate e quali tagliate per elettroerosione così che le tolleranze siano dove ciascun processo può mantenerle.
Ha bisogno di pezzi lavorati per elettroerosione?
Una volta definito il progetto, il passo successivo è un'officina che esegue elettroerosione a filo, a tuffo e per fori piccoli insieme a fresatura, tornitura e rettifica, così un pezzo temprato non viene trasferito tra fornitori. I servizi di elettroerosione di DEK Servizi di lavorazione per elettroerosione mantiene ±0.002–0.005 mm sui profili tagliati a filo e Ra 0.1–0.4 µm dopo le passate di finitura, senza quantità minima e con un ingegnere che esamina ogni disegno prima del preventivo, di solito entro 6 ore. L'EDM rientra nella nostra più ampia offerta di servizi di lavorazione CNC, così un inserto per stampo può essere fresato, temprato, tagliato a filo, finito a tuffo e ispezionato con CMM con un unico ordine di acquisto.
FAQ
A cosa serve la lavorazione EDM?
La lavorazione EDM serve a tagliare acciaio temprato, carburo, titanio e superleghe in forme precise che gli utensili da taglio non riescono a produrre: stampi per tranciatura, cavità di stampi, ingranaggi e scanalature ricavati da grezzi temprati, sedi cieche con spigoli vivi, cave profonde e strette, pareti sottili e fori piccoli e profondi. È comune nella produzione di attrezzature, aerospaziale, medicale ed elettronica.
Qual è la differenza tra elettroerosione a tuffo ed elettroerosione a filo?
L'elettroerosione a filo utilizza un sottile filo in movimento per tagliare un profilo passante, come una segatrice a nastro molto precisa, e raggiunge ±0.002–0.005 mm. L'elettroerosione a tuffo affonda un elettrodo sagomato in grafite o rame nel pezzo per formare cavità cieche e forme 3D con spigoli vivi, a circa ±0.005–0.01 mm. Il filo si sceglie per i profili, il tuffo per le cavità.
Quanto è precisa l'EDM?
L'elettroerosione a filo con passate di finitura mantiene ±0.002–0.005 mm sui profili con finitura superficiale Ra 0.1–0.4 µm. L'elettroerosione a tuffo mantiene ±0.005–0.01 mm a seconda della precisione e dell'usura dell'elettrodo. L'EDM per fori piccoli posiziona i fori a circa ±0.01–0.02 mm. Questi valori presuppongono un reparto a temperatura controllata e materiale disteso.
L'EDM può lavorare alluminio, titanio o plastica?
L'EDM lavora qualsiasi materiale elettricamente conduttivo, quindi alluminio, titanio, rame, acciaio inossidabile, acciaio per utensili, carburo e Inconel vanno tutti bene. Plastiche, vetro, allumina e altri isolanti non possono essere lavorati a EDM perché non si forma alcuna scintilla; questi materiali vengono invece fresati, rettificati o tagliati al laser.
L'EDM è più costoso della fresatura CNC?
Per minuto di tempo macchina l'EDM è di solito più costoso e asporta materiale più lentamente, quindi i pezzi semplici e teneri conviene fresarli. L'EDM diventa la via più economica quando il pezzo è già temprato, richiede spigoli interni vivi o pareti sottili, oppure è realizzato in carburo o in una superlega che usura gli utensili. La maggior parte delle attrezzature combina la fresatura per l'asportazione di massa con l'EDM per le caratteristiche di precisione.

SCRITTO DA
Bing gestisce la produzione quotidiana, occupandosi di pianificazione, coordinamento dei flussi di lavoro e controllo del reparto. Ha una solida esperienza nei processi di lavorazione, nell'attrezzaggio e nella risoluzione pratica dei problemi. Nel tempo libero ama l'esplorazione all'aperto e i viaggi d'avventura.
Articoli correlati
-
 Come verniciare a spruzzo l'alluminio: una guida completa
-
 Tornitura CNC dell'acciaio inossidabile: la guida definitiva
-
 Rivettatura e saldatura: scegliere il metodo giusto per le parti in lamiera
-
 Disegno tecnico: importanza, componenti di base e consigli
-
 15 tipi comuni di difetti di saldatura
-
 Lavorazione del Kovar: consigli per componenti a tenuta stagna
-
 Come calcolare il peso del vostro progetto in metallo?
-
 Che cos'è la zigrinatura: definizione, processo, motivo e consigli
-
 Ruggine del nichel: tipi, fattori e consigli per una pulizia efficace

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








