









Lavorazione di precisione delle giranti
Lavorazione delle giranti dal pieno su centri a 5 assi, con profili delle pale tenuti a ±0,05 mm e alesaggi del mozzo a H7. Senza quantità minima e prototipi spediti in 3–5 giorni.
-
±0,05 mm
Profilo della pala
-
3–5 giorni
Tempi del prototipo
-
20–600 mm
Diametro della girante
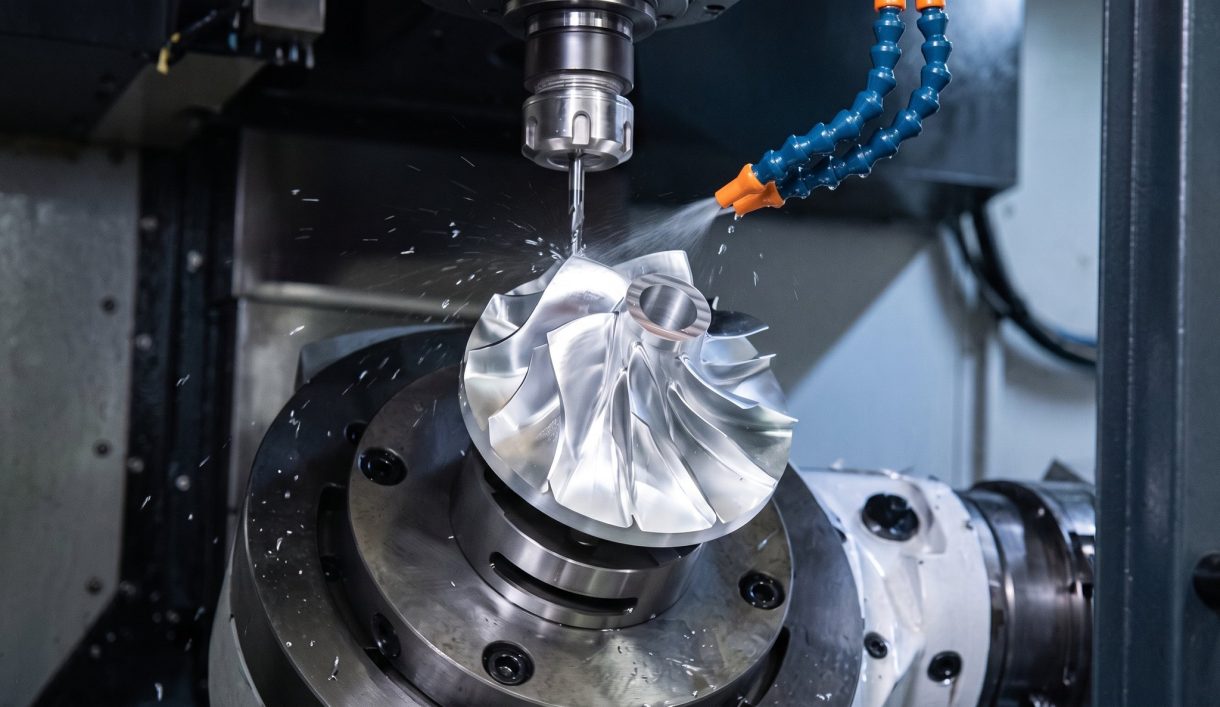

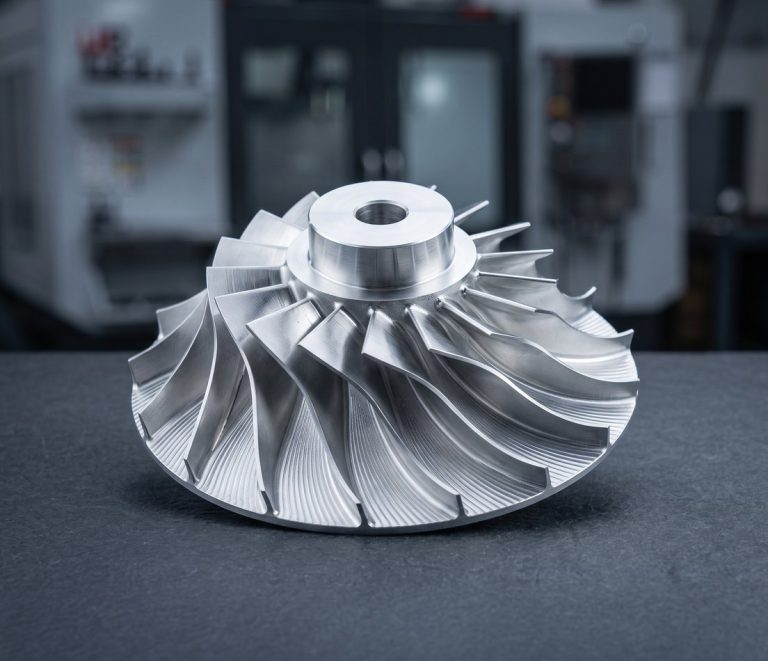
Lavorazione di giranti e componenti per pompe su misura
DEK lavora giranti aperte, semiaperte e chiuse, induttori e ruote di compressore dal pieno su centri di lavorazione a 5 assi , oltre alle volute, agli anelli di usura, alle boccole e agli alberi che le circondano. Le dimensioni critiche sono tenute a ±0,005 mm.
La lavorazione da barra o piastra elimina la porosità, la dispersione dello spessore delle pale e i tempi di consegna di una fusione, così i programmi di prototipazione e produzione in piccoli lotti di pompe vengono lavorati per primi. Questi componenti sono presenti nel nostro catalogo di parti personalizzate lavorate CNC ; per le forme di base consulti 6 tipi di giranti.
Tipi di giranti e componenti per pompe che lavoriamo
Giranti, induttori e i componenti per pompe che li circondano, lavorati completi da barra o piastra grezza in acciaio inossidabile, bronzo e titanio.
-
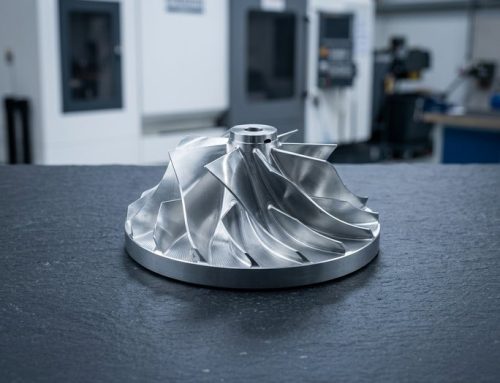 Giranti aperte e semiaperteGiranti radiali con 3–12 pale, lavorate complete da un unico grezzo.
-
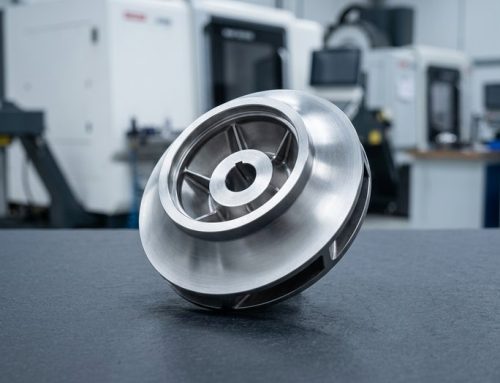 Giranti chiuse con coperturaRealizzate in un unico pezzo dove i passaggi lo consentono, oppure in due pezzi: mozzo e copertura.
-
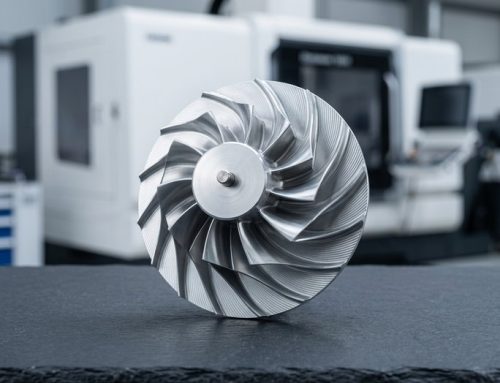 Giranti a flusso misto e assialiGiranti a flusso misto e assiali, induttori, ruote di compressore e turbina.
-
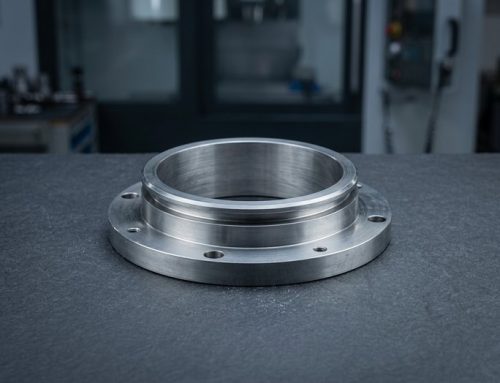 Lavorazione della carcassa della pompaVolute, casse e coperchi con sedi per cuscinetti e superfici di tenuta.
-
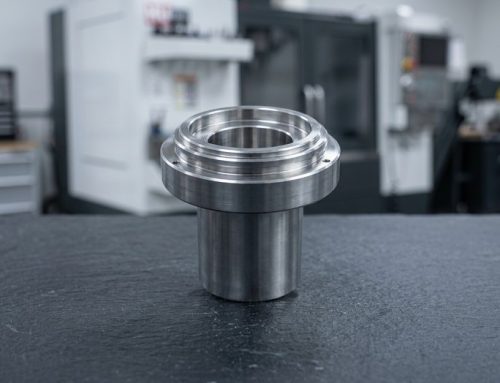 Anelli di usura e boccole per alberiAnelli di usura, boccole di gola e boccole per alberi, in bronzo o acciaio inossidabile temprato.
-
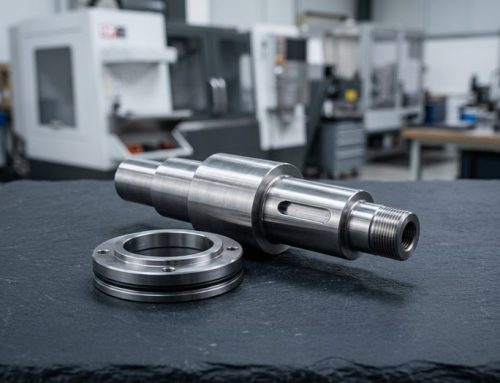 Alberi pompa e alloggiamenti tenutaAlberi pompa, alloggiamenti tenuta e adattatori per tenute meccaniche.


Materiali, processi e specifiche per le giranti
Dalla scelta del materiale al profilo delle pale e al bilanciamento, ecco come realizziamo giranti e componenti per pompe secondo il Suo modello CAD.
Consigli di progettazione per giranti e parti di pompa personalizzate
Poche scelte nel disegno determinano se una girante può essere ricavata da un pezzo unico e con quale rapidità si bilancia.
-

Inviate solidi, non mesh
Inviate un solido nativo o STEP con le superfici delle pale; i percorsi utensile a cinque assi derivano dalle superfici e una mesh introduce errore di faccettizzazione.
-

Passaggi delle pale sufficientemente ampi
Prevedete un utensile di almeno 1/8 dell'altezza del passaggio; i passaggi più stretti impongono una copertura in due pezzi o l'elettroerosione.
-

Definite i bordi delle pale
Specificate il raggio del bordo d'attacco e lo spessore del bordo d'uscita; entrambi controllano la cavitazione e sono facili da lasciare ambigui nel CAD.
-

Pianificate l'appoggio per la finitura
Aggiungete un rilievo quotato sulla faccia posteriore e uno smusso sul mozzo, così la girante può essere bloccata sull'alesaggio per la tornitura di finitura.
-

Indicate il bilanciamento
Specificate grado, piano e velocità; una girante in 316 non bilanciata a 3.000 rpm riduce rapidamente la durata dei cuscinetti. Vedere progettazione della girante.
Cosa indicare nella richiesta di preventivo
-
Tolleranza del profilo delle pale
Indicate la tolleranza del profilo rispetto alla superficie CAD; ±0.05 mm è tipico, e il tempo di finitura delle pale dipende da essa, non dal volume di materiale.
-
Accoppiamento dell'alesaggio e linguetta
Indicate l'accoppiamento dell'alesaggio del mozzo (H7 standard, H6 su richiesta) e la linguetta secondo DIN 6885, così l'eccentricità rispetto all'alesaggio resta a 0,02 mm TIR.
-
Materiale e grado di bilanciamento
Indicate la lega e il grado di bilanciamento (ISO 21940 G6.3 o G2.5) con la quantità; non c'è quantità minima per prototipi o produzione.
-
Set di pompa abbinato
Includete corpi e anelli di usura nella richiesta di preventivo: la lavorazione del corpo pompa insieme alla girante allinea alesaggi, superfici di tenuta e giochi come set.
Applicazioni e settori
Lavorazione di parti di pompa per pompe di trasferimento oil and gas, pompe marine per acqua di mare e sentina, pompe per liquido refrigerante nel nuovo settore energetico e pompe sanitarie medicali.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Oil & Gas
-

Marino
-

Apparecchiature industriali
-

Costruzioni
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffaggi, componenti di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inox 316L, titanio e PEEK secondo ISO 13485, con tracciabilità di lotto di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzioni da basse a medie volumi in alluminio, acciai legati 4140 e 4340, acciaio inox e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camera, fixture per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e pin di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi per carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, busbar, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inossidabile, lavorati piatti e privi di bave.Scopri di più
-
 Oil & GasComponenti per valvole, blocchi manifold, parti per attrezzi di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, parti per pompe e ferramenta da ponte in acciaio inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Apparecchiature industrialiPiastre per pinze, supporti per guide lineari, rulli camma e telai per macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopri di più
-
 CostruzioniStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi per ugelli irroratori e supporti per sensori in ghisa, acciaio e acciaio inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti per contenitori e ferramenta audio in cui la superficie lavorata è a vista, anodizzate, sabbiatura a perle o lucidate a campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile per resistere a polvere e vibrazioni.Scopri di più
Perché scegliere DEK per la lavorazione a 5 assi di giranti
Le giranti mettono in difficoltà le officine che quotano con un calcolatore dei tempi di taglio. Ecco come DEK le gestisce.
-

Preventivo redatto da un ingegnere
Un ingegnere programma e quota manualmente ogni girante, perché il tempo di finitura delle pale dipende dalla tolleranza superficiale e dal raggio di lavoro dell'utensile.
-

Verifica delle pale con CMM
I profili delle pale vengono verificati rispetto al modello CAD su CMM entro la tolleranza di profilo di ±0.05 mm e i pezzi vengono fotografati prima della spedizione.
-

Tutto in-house
Fresatura a 5 assi, tornitura, alesatura e lucidatura sono tutte eseguite internamente, così la girante e le sue parti per pompa restano sotto lo stesso tetto.
-

Qualità certificata
Le giranti e le parti per pompe sono prodotte secondo sistemi di qualità certificati ISO 9001:2015, ISO 13485 e AS9100D.

Revisione del ciclo in fase di preventivo
Per le giranti chiuse, un ingegnere verifica la geometria dei passaggi delle pale al momento del preventivo e consiglia un taglio in pezzo unico oppure una costruzione in due pezzi, mozzo e copertura, per saldatura o assemblaggio a pressione.
Qualità certificata delle giranti
Le giranti sono prodotte secondo sistemi di qualità ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Standard di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Materiali e finiture per giranti
Acciaio inossidabile, bronzo, titanio e alluminio, ciascuno abbinato alla finitura applicata dopo la lavorazione.
Finiture superficiali
Non trova la sua lega? Chieda un ciclo di lavorazione ai nostri ingegneri.
Tutti i materialiFAQ sulla lavorazione delle giranti
Domande frequenti su giranti chiuse, tolleranze e alloggiamenti per pompe.
Richiedi un preventivo per la lavorazione delle giranti
Invii un modello STEP con tolleranza del profilo delle pale, accoppiamento dell'alesaggio, materiale, grado di bilanciamento e quantità. Un ingegnere esamina ogni girante.
- Giranti complesse preventivate entro 3 giorni
- Componenti pompa più semplici preventivati entro 6 ore
- Senza quantità minima; i prototipi vengono spediti in 3–5 giorni
- Profilo delle pale mantenuto entro ±0,05 mm
Capacità correlate
-
 Raccordi di precisione ad altissima purezzaScopri di più
-
 Servizi di alesatura di precisione con macchina a coordinateScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








