









Lavorazione di giunti e pulegge personalizzati
Lavorazione di giunti personalizzati con alesaggi tenuti a H7 e eccentricità sul diametro primitivo di 0,01 mm TIR. Senza quantità minima, prototipi in 3–5 giorni, ogni disegno verificato da un ingegnere.
-
0,01 mm
Eccentricità TIR rispetto all'alesaggio
-
3–5 giorni
Consegna prototipi
-
H7
Accoppiamento alesaggio standard
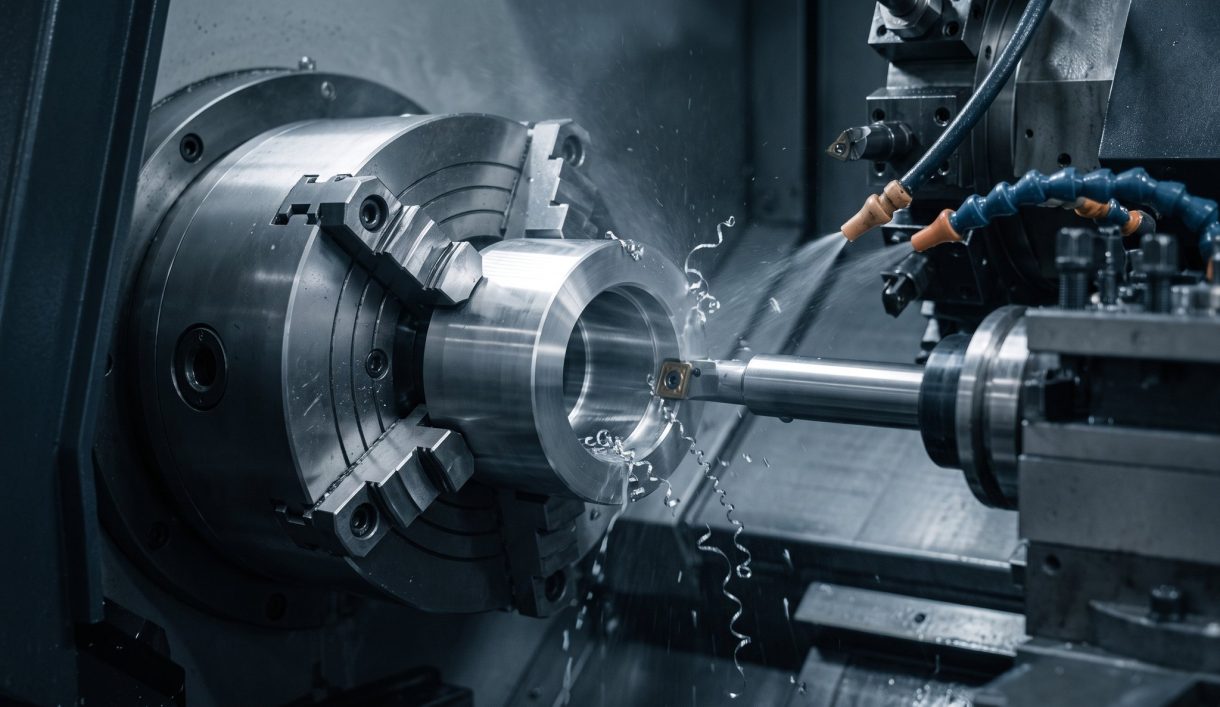

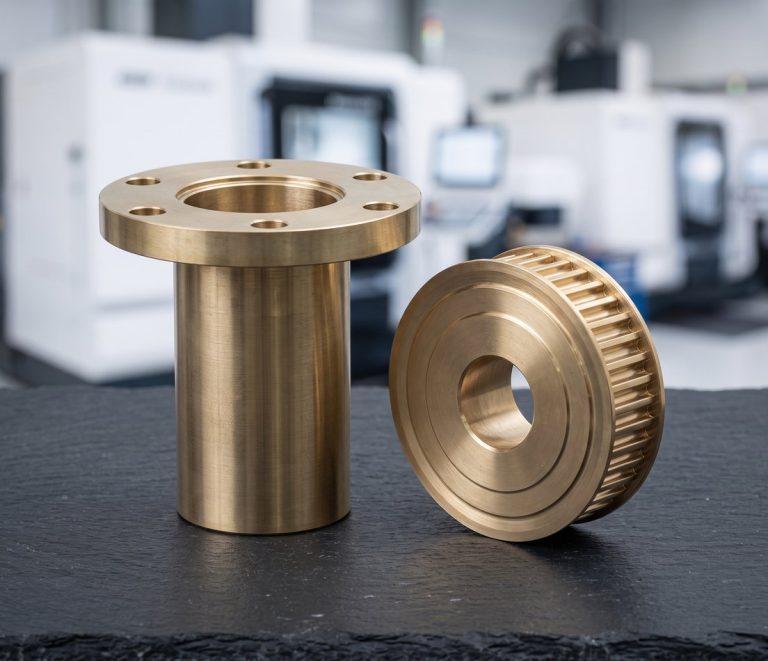
Lavorazione di giunti e pulegge personalizzati
DEK lavora giunti rigidi e a morsetto, giunti a flangia, mozzi a denti e a fascio, pulegge dentate e gola per cinghie trapezoidali, torniti e fresati da alluminio 6061 e 7075, acciaio 1045 e 4140, acciaio inox 303 e Delrin.
Entrambe le famiglie dipendono dalla concentricità alesaggio-OD e dall'accoppiamento dell'alesaggio: alesaggi a H7 (H6 su richiesta), dimensioni critiche a ±0.005 mm. Sono catalogati con alberi e ingranaggi nella nostra gamma di parti lavorate CNC personalizzate .
Tipi di giunti e pulegge che lavoriamo
Giunti, mozzi di giunto, pulegge dentate e gola, torniti e fresati da barre di alluminio, acciaio, inox e Delrin.
-
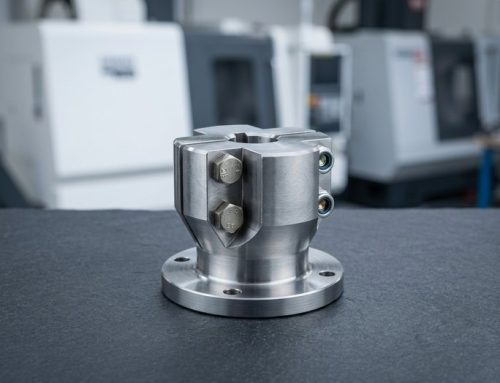 Giunti rigidi e a morsettoGiunti a manicotto, a grano e a morsetto in uno o due pezzi per qualsiasi coppia di alberi.
-
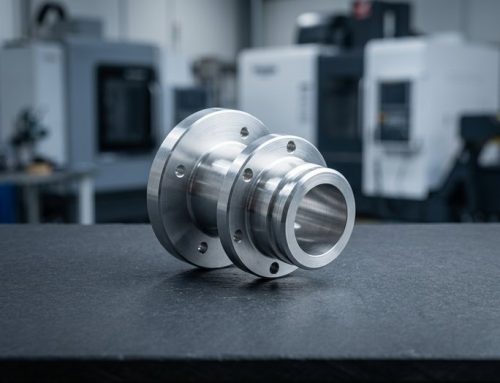 Giunti a flangiaGiunti a flangia e semigiunti con cerchi di bulloni e accoppiamenti di centraggio.
-
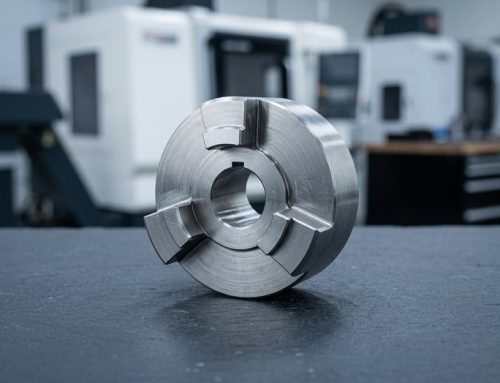 Mozzi a denti, Oldham e a discoMozzi di giunti a denti (ragno), Oldham e a disco con linguette o mozzi a morsetto.
-
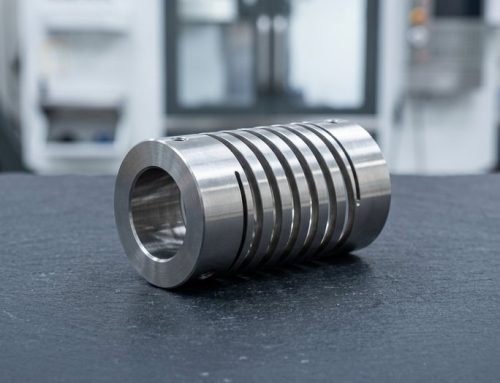 Giunti a fascioFessure elicoidali o parallele tagliate mediante elettroerosione a filo o sega a fessurare per la flessione.
-
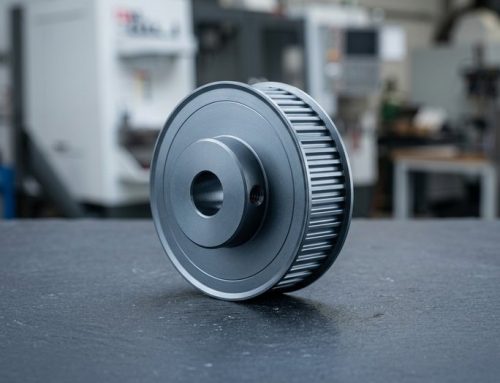 Parti CNC per pulegge dentateProfili GT2, GT3, HTD 3M/5M/8M, T5/T10, MXL, XL e L, con o senza flangia.
-
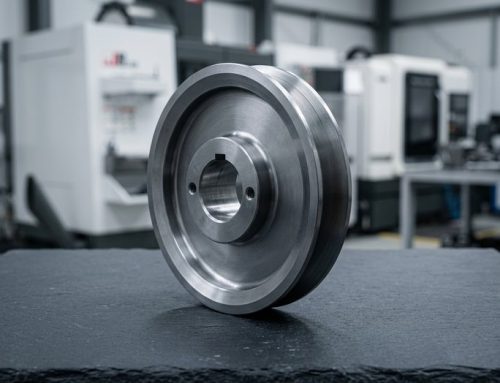 Gola personalizzata per cinghie trapezoidaliGole A, B, SPZ, SPA, pulegge bombate per cinghie piatte e pulegge tenditrici.


Materiali, processi e tolleranze per giunti
Materiali, cicli di lavorazione, tolleranze e finiture per giunti e pulegge, tutti tratti dalla pratica produttiva di DEK.
Consigli di progettazione per giunti e pulegge personalizzati
Cinque scelte di disegno che determinano come un giunto afferra e come una puleggia segue la cinghia, prima ancora del primo truciolo.
-

Profilo della cinghia e numero di denti
Indicate profilo e numero di denti, non un diametro primitivo approssimativo: il diametro esterno dipende dal differenziale della linea primitiva della cinghia.
-

Parete della fessura di serraggio
Mantenete la vite di serraggio tangente all'alesaggio e lasciate almeno 1,5 mm di parete alla radice della fessura; pareti più sottili si incrinano se serrate eccessivamente.
-

Flange sulle pulegge dentate
Aggiungete una flangia su almeno un lato quando gli assi degli alberi non sono perfettamente paralleli; le cinghie fuoriescono dalle pulegge senza flangia.
-

Accoppiamento dell'alesaggio e coppia
H7 con grano su piano si adatta alla maggior parte delle trasmissioni; usate una linguetta o un mozzo a serraggio oltre circa 5 N·m o con carichi reversibili.
-

Angolo della gola per una puleggia personalizzata
Indicate l'angolo della gola (34° o 38° in base a sezione e diametro) e il passo delle gole; entrambi variano con il diametro della puleggia.
Cosa indicare sul disegno
-
Accoppiamento dell'alesaggio e linguetta
Indicate H7 o H6, oltre alla linguetta (DIN 6885 / ANSI B17.1, P9 o JS9) o alla posizione del grano, così che l'alesaggio sia tornito sul vostro albero.
-
Sezione della cinghia o della gola
Indicate profilo GT2, HTD, T5 o MXL con numero di denti, oppure sezione della gola A, B, SPZ o SPA, così che i denti siano fresati a norma ISO 5294.
-
Materiale e durezza
Indicate la lega e l'eventuale durezza: 4140 a 28–32 HRC, oppure facce delle gole temprate per induzione a 50–55 HRC su richiesta.
-
Quantità e tempi di consegna
Aggiungete la quantità: non c'è quantità minima e pulegge singole o prototipi vengono spediti in 3–5 giorni dopo la revisione dell'ingegnere.
Applicazioni e settori
Assi a cinghia per la robotica, trasmissioni per trasportatori e indexatori per l'automazione, giunti motore per pompe e ventilatori del settore new energy, trasmissioni per gimbal di droni.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Edilizia
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffaggi, ferramenta di cabina e raccordi non critici per il volo a norma AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK a norma ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzione da piccoli a medi lotti, in alluminio, acciaio legato 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con lavorazione a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camera, fixture per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi per carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, busbar, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inox, lavorati piatti e privi di bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi manifold, parti per strumenti di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, parti per pompe e ferramenta da coperta in acciaio inox 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli camma e telai per macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopri di più
-
 EdiliziaStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi ugelli per irroratrici e supporti per sensori in ghisa, acciaio e acciaio inox per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti per contenitori e ferramenta audio dove la superficie lavorata è a vista, anodizzate, sabbiatura a perle o lucidate a campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e report FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inox per resistere a polvere e vibrazioni.Scopri di più
Perché scegliere DEK per la lavorazione di giunti a manicotto
Denti tagliati con creatore, un unico tetto per ogni processo e oscillazione misurata: perché gli acquirenti affidano giunti e pulegge a DEK.
-

Denti tagliati con creatore, non fresati
I denti delle pulegge dentate vengono tagliati con creatore, non con una fresa a profilo, perché un'approssimazione fresata di un dente GT2 usura le cinghie.
-

Un unico tetto, quattro processi
Tornitura, dentatura con creatore, fresatura ed elettroerosione a filo vengono eseguite internamente, così una coppia di pulegge accoppiate e i relativi giunti a morsetto vengono spediti come set.
-

Oscillazione misurata in fase di FAI
Le alesature vengono misurate e l'oscillazione rilevata durante l'ispezione del primo articolo, rispetto a un obiettivo di TIR sul diametro primitivo di 0.01 mm.
-

Senza quantità minima, prototipi rapidi
Senza quantità minima d'ordine; prototipi e pulegge singole vengono spediti in 3–5 giorni, da un singolo pezzo alla produzione in serie.

Revisione tecnica su ogni disegno
Ogni disegno di giunto e puleggia viene esaminato da un ingegnere prima del preventivo, verificando accoppiamento dell'alesatura, profilo della cinghia e sezione della gola; i preventivi vengono restituiti entro 6 ore.
Qualità certificata su ogni componente di trasmissione
Certificati ISO 9001:2015, ISO 13485 e AS9100D, con alesature misurate in fase di FAI.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Standard di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Materiali e finiture per giunti
Scegliete la lega e la finitura per il vostro giunto o puleggia: bassa inerzia, coppia, lavaggio o funzionamento silenzioso.
Finiture superficiali
Vi serve un'altra lega o finitura? Chiedete ai nostri ingegneri.
Tutti i materialiFAQ su giunti e pulegge
Risposte su alesature, numero di denti, tipi di giunto e piccoli lotti di pulegge.
Richiedi un preventivo per la lavorazione di giunti personalizzati
Inviate un disegno con accoppiamento del foro, profilo della cinghia e numero di denti o sezione della gola, materiale e quantità. I preventivi verificati da un ingegnere vengono restituiti entro 6 ore.
- Senza quantità minima, da una singola puleggia
- I prototipi vengono spediti in 3–5 giorni
- Alesaggi H7 standard, H6 su richiesta
- Eccentricità 0,01 mm TIR, misurata in fase di FAI
Capacità correlate
-
 Raccordi di precisione ad altissima purezzaScopri di più
-
 Servizi di alesatura di precisione con macchina a forareScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








