









Services d'usinage CNC 5 axes
DEK fournit des services d'usinage CNC 5 axes avec des tolérances de profil jusqu'à ±0.01mm sur le titane et les métaux durs, en une seule prise de pièce. Certifié AS9100D, sans quantité minimale dès le premier prototype.
-
±0.01mm
Tolérance de profil
-
3 jours
Prototype le plus rapide
-
98,6 %+
Livraison dans les délais
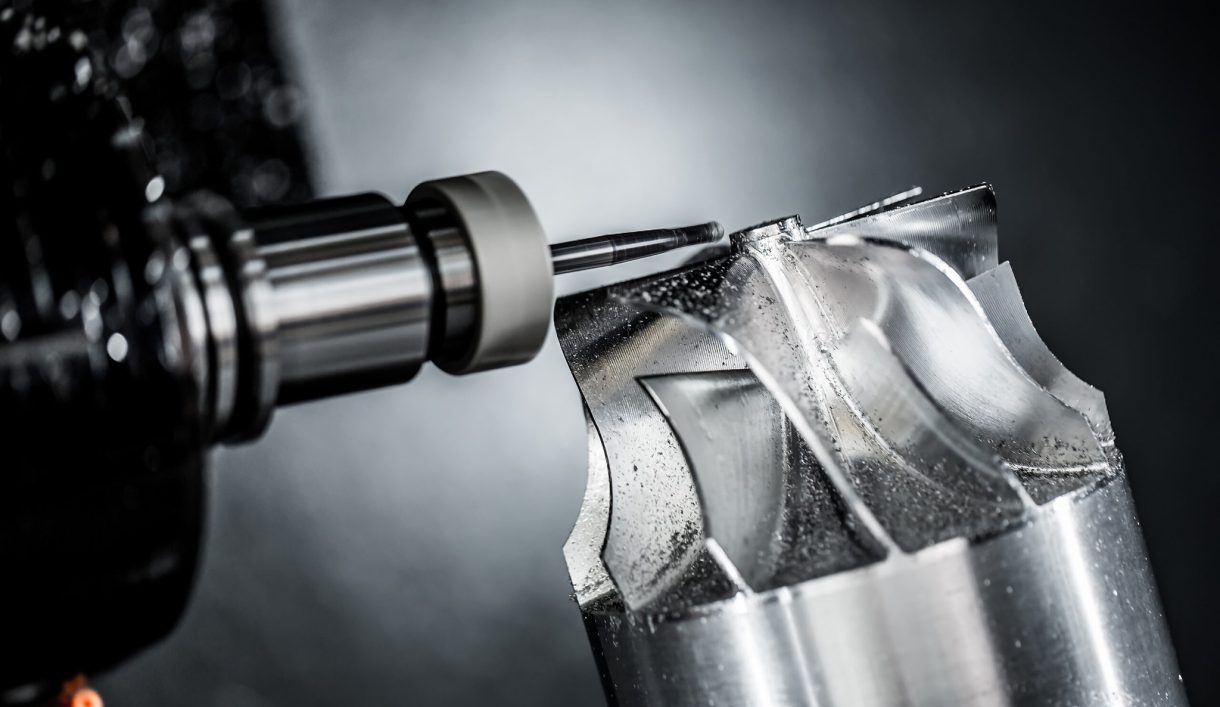

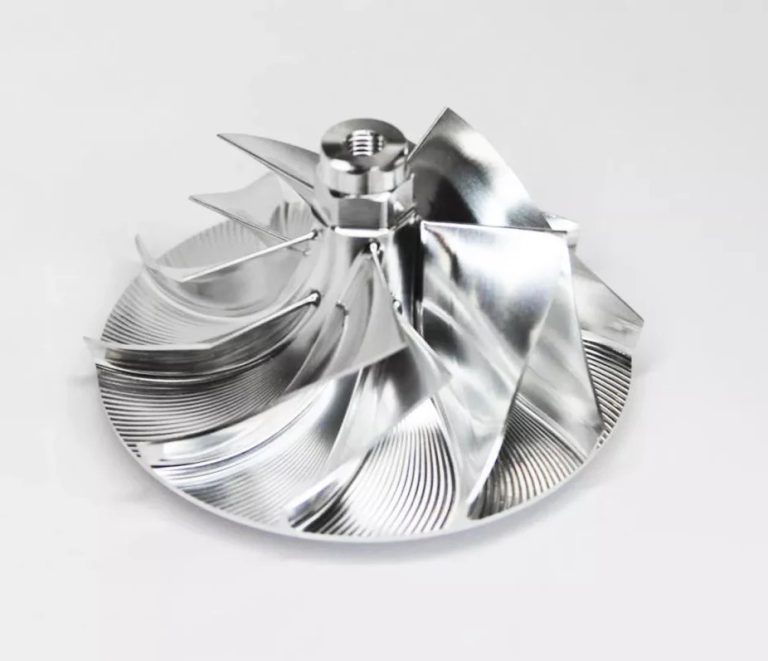
Services d'usinage CNC 5 axes pour pièces complexes
L'ajout de deux axes rotatifs aux déplacements X/Y/Z standard permet à un outil d'atteindre cinq faces d'une pièce en une seule prise de pièce. C'est le cœur de l' usinage 5 axes : moins de remises en position et un contrôle plus serré des angles composés que les services d'usinage CNC.
DEK maîtrise cette capacité dès les quantités de prototype et au-delà, sans quantité minimale, pour les OEM de l'aéronautique (hors vol critique), du médical, de la robotique et des semi-conducteurs. Les tolérances de profil sont maintenues jusqu'à ±0.01mm sur le titane et l' Inconel 718, et les supports et boîtiers à courbures composées sont réalisés sur notre ligne d' usinage CNC de pièces complexes .
Pourquoi choisir DEK pour vos services d'usinage 5 axes
Historique éprouvé, tolérances documentées et certifications auditées : trois points à vérifier avant d'envoyer un plan à n'importe quel atelier 5 axes.
-

Un historique à grande échelle
Plus de 1,2 M de pièces produites chaque année pour plus de 2 300 clients OEM dans le monde, sur plus de 20 ans de travail en 5 axes, et non quelques études de cas.
-

Livraison dans les délais
Un taux de livraison dans les délais de 98,6 %+, pour que vos pièces complexes en 5 axes arrivent quand votre prototype ou votre planning de production l'exige.
-

Tolérances documentées
Des tolérances exprimées en millimètres selon des catégories de pièces définies, des micro-pièces à ±0.003mm aux profils composés à ±0.01mm, et non un chiffre unique et général.
-

Certifié par un organisme tiers
ISO 9001, ISO 13485 et AS9100D délivrées par TÜV, et non auto-déclarées : AS9100D pour les pièces destinées à l'aéronautique, ISO 13485 pour les dispositifs médicaux.

Sans quantité minimale, du prototype à la production
Sans quantité minimale, le procédé 5 axes certifié AS9100D est disponible dès un seul prototype. Chaque devis commence par une revue DFM de l'accessibilité des formes, du bridage et de la chaîne de cotes.


Capacités d'usinage CNC 5 axes
Comment DEK choisit la stratégie de mouvement, maintient les tolérances et contrôle les pièces, des micro-composants aux pièces d'environ 1000mm.
5 axes ou autres options d'usinage CNC
Toutes les pièces n'ont pas besoin du 5 axes : les pièces à faces planes sont souvent plus rapides et moins chères en 3 axes, et quelques caractéristiques inclinées peuvent ne nécessiter qu'un positionnement 3+2. Lisez le fonctionnement du 5 axes.
| Critère | Ce procédé5 axes simultanés | CNC 3 axes | Positionnement 3+2 |
|---|---|---|---|
| Idéal pour | Courbes libres et composées | Pièces simples à faces planes | Plusieurs faces inclinées |
| Trajectoire d'outil | Les cinq axes bougent ensemble | X/Y/Z uniquement | Rotatif verrouillé, coupe 3 axes |
| Montages de pièces complexes | Montage unique | Plusieurs montages | Un angle par opération |
| Vitesse | Le plus rapide sur géométrie complexe | Plus rapide sur pièces simples | Plus rapide qu'en simultané |
| Choisir quand | Turbines, carters de turbine | Aucune caractéristique inclinée | Deux ou trois caractéristiques inclinées |
Secteurs qui s'appuient sur l'usinage 5 axes
Les OEM de l'aérospatiale (hors vol critique), du médical, de la robotique et des semi-conducteurs utilisent le 5 axes pour les supports, implants, boîtiers d'articulation et pièces de chambre.
-

Aérospatiale
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipements industriels
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialeSupports, quincaillerie de cabine et raccords hors vol critique sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres en aluminium, acier allié 4140 et 4340, inox et laiton, pour prototypes et production en petite à moyenne série.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhension en aluminium et acier trempé, avec fraisage 5 axes en un seul montage.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les portées de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batteries, jeux de barres, boîtiers d'onduleurs et raccords de piles à combustible en aluminium, cuivre et inox, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipements industrielsPlateaux de préhension, supports de guidons linéaires, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés pour les rééditions.En savoir plus
-
 ConstructionSupports structurels, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtiers et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, boîtiers et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Géométries complexes que nous usinons en 5 axes
Les courbes composées, les contre-dépouilles et les faces multi-angles sont les cas où l'usinage en une seule prise surpasse les montages 3 axes.
-

Courbes composées et roues
Les trajectoires d'outil simultanées produisent les surfaces lisses et continues dont les aubes de roues et les carters de turbines ont besoin.
-

Géométries en contre-dépouille
Les contre-dépouilles à courbes composées sont réalisées en une seule prise là où 3 axes en exigent plusieurs ; voir notre guide d'usinage des contre-dépouilles.
-

Supports multi-angles
Supports à faces de montage multi-angles, usinés en une seule prise pour réduire les écarts d'assemblage.
-

Boîtiers et collecteurs
Boîtiers de jonction, collecteurs et composants de chambres à faces de montage multi-angles.
-

Grandes pièces structurelles
Les pièces jusqu'à environ 1000 mm suivent le même processus d'usinage et de contrôle ; voir usinage CNC de grandes pièces.
-
Petites pièces à forte densité de détails
Connecteurs de moins de 10 mm et petits boîtiers de capteurs tenus à ±0.003 mm avec micro-usinage.
Limites de conception que nous signalons en DFM
-
Angles d'accès de l'outil
Un détail qui semble correct dans le CAD peut tout de même imposer un montage supplémentaire ; l'accès de l'outil et le bridage sont donc vérifiés avant l'émission du devis.
-
Rayons internes minimaux
Des rayons internes serrés peuvent imposer un outil plus petit que prévu ; le rayon de congé et l'accès aux angles internes sont examinés sur votre plan.
-
Parois minces près des contre-dépouilles
L'épaisseur de paroi autour des contre-dépouilles est l'un des signalements DFM habituels, car elle conditionne l'usinabilité bien avant le lancement de la production.
-
Détails critiques d'ajustement
Signalez dès le départ les tolérances serrées et les détails critiques d'ajustement pour éviter un nouveau devis après la revue DFM ; les ajustements arbre-alésage tiennent ±0.005 mm.
Qualité AS9100D sur chaque travail 5 axes
ISO 9001, ISO 13485 et AS9100D, délivrées via TÜV et appliquées du prototype à la production.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matières pour l'usinage 5 axes
Nos centres 5 axes s'appuient sur la liste complète de plus de 50 matières ; ces métaux et plastiques couvrent la plupart des travaux à courbes composées et métaux durs.
Plastiques techniques
Matériau non listé ici ? Demandez à nos ingénieurs de l'examiner.
Voir les matériauxComment obtenir un devis d'usinage CNC 5 axes
FAQ sur l'usinage 5 axes
Coût, limites de conception et délais : ce que les ingénieurs demandent avant d'envoyer une pièce 5 axes.
Demander un devis d'usinage CNC 5 axes
Envoyez votre fichier CAO et votre plan avec les tolérances et la spécification du matériau. Les ingénieurs examinent l'accessibilité des formes, la mise en position et la chaîne de cotes avant de chiffrer.
- Sans quantité minimale
- Prototypes en 3 jours seulement
- Contrôle de tolérance de profil à ±0.01mm
- Inspection CMM sur chaque pièce
- Certifié AS9100D, ISO 13485, ISO 9001
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de pointage de précisionEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








