









Services de tournage de précision de l'aluminium
Les services de tournage de l'aluminium de DEK maintiennent des diamètres tournés jusqu'à ±0.005 mm, et ±0.003 mm sur les pièces micro-tournées. Sans quantité minimale, avec des prototypes en environ 3 jours à partir de la commande confirmée.
-
±0.005mm
Tolérance de tournage
-
~3 jours
Livraison de prototype
-
98,6 %+
Livraison à temps
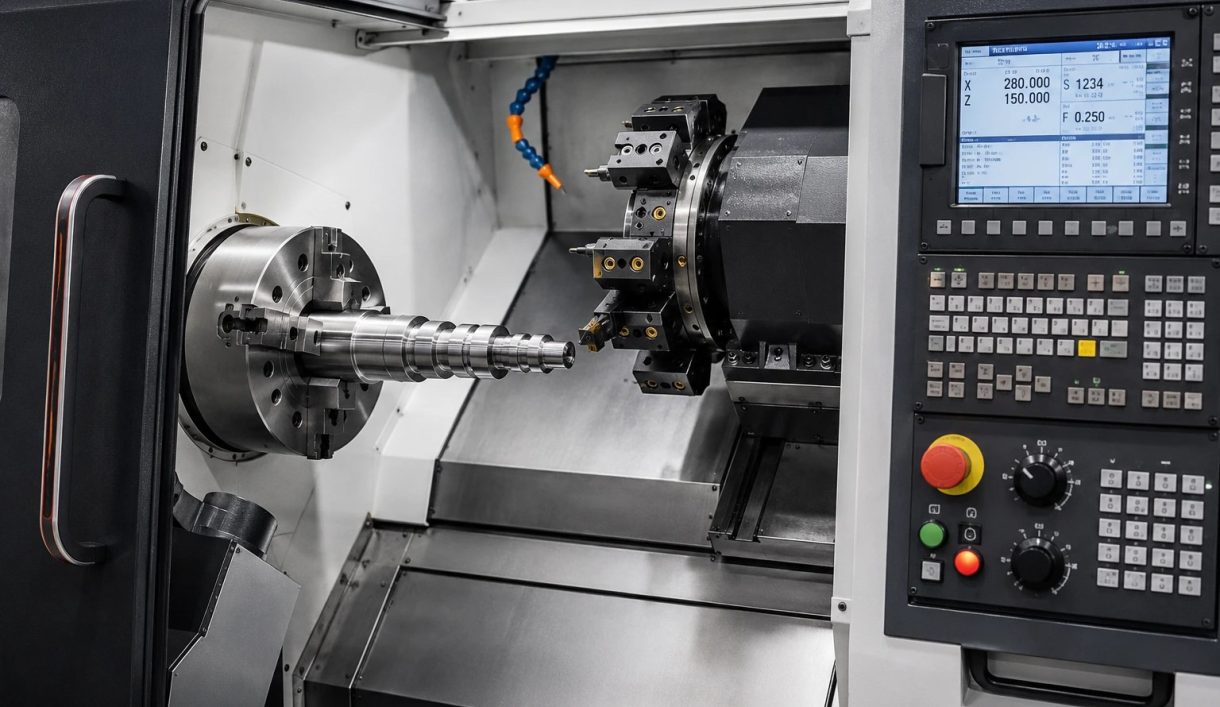

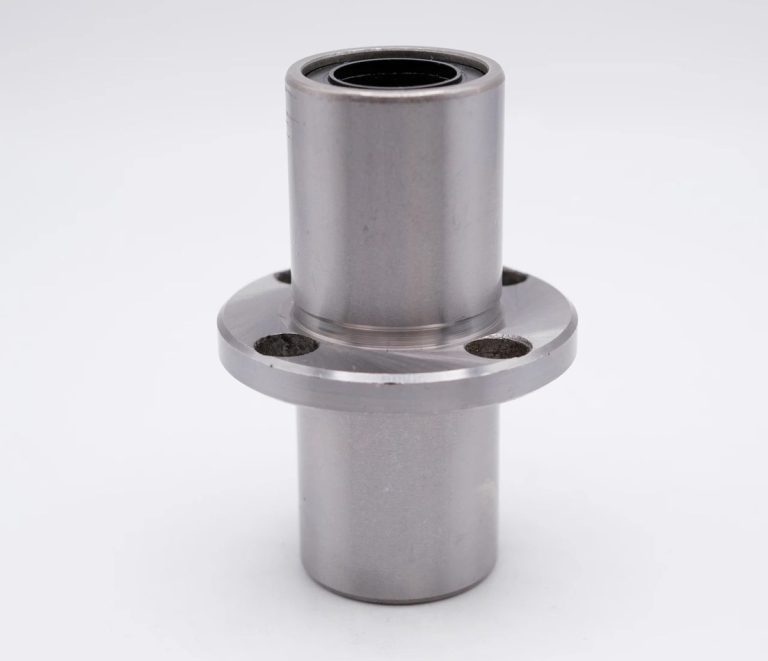
Composants en aluminium tournés CNC selon votre plan
Le tournage de l'aluminium est un procédé sur tour : la barre ou le lopin tourne tandis qu'un outil de coupe le façonne en arbres, bagues, broches, entretoises et raccords filetés. DEK établit ses prix en fonction des exigences critiques de votre plan, et non d'un tarif forfaitaire par géométrie.
Besoin de poches, de méplats ou de rainures sur la même pièce ? Nos services de fraisage CNC se combinent au tournage sur un seul plan et un seul devis. Pour des travaux principalement fraisés, consultez nos services d'usinage de l'aluminium ; pour d'autres métaux, consultez nos services de tournage CNC.
Pourquoi s'approvisionner en tournage de l'aluminium chez DEK
Les ingénieurs OEM, les équipes achats et les startups commandent des prototypes uniques ou des lots de production à partir des mêmes cellules de tournage.
-

Plus de 20 ans d'usinage
Plus de 20 ans en usinage de précision, avec plus de 1,2 M de pièces usinées chaque année, du prototype à la production.
-

Plus de 2 300 clients OEM
Des clients OEM mondiaux dans l'aérospatiale, le médical, la robotique et l'équipement industriel font confiance à DEK pour leurs pièces en aluminium tournées.
-

98,6 %+ de livraisons à temps
Un taux de livraison à temps de 98,6 %+ maintient les itérations de prototypes et les lancements de production dans les délais, du devis à l'expédition.
-

Sans quantité minimale, prototypes en 3 jours
Commandez un seul arbre en 6061 aujourd'hui et un lot de 500 pièces le trimestre prochain ; les prototypes arrivent en environ 3 jours à partir de la commande confirmée.

Devis validés par un ingénieur
Un ingénieur mécanique examine chaque fichier à la main. Le comportement des matériaux, l'empilement des tolérances et les étapes de finition influent tous sur le prix : aucun calculateur automatique ne fixe votre montant.


Capacités de tournage de l'aluminium
L'usinabilité de l'aluminium permet toute la gamme des opérations de tour, chiffrées et contrôlées selon les dimensions que votre plan désigne comme critiques.
Tournage de l'aluminium vs autres options d'usinage
Choisissez le tournage pour les pièces en aluminium à symétrie de révolution qui doivent être légères et résistantes à la corrosion. Voir le fonctionnement du tournage CNC.
| Critère | Ce procédéTournage de l'aluminium | Fraisage CNC | Pièces de tournage en laiton | Pièces de tournage en acier au carbone |
|---|---|---|---|---|
| Idéal pour | Arbres, bagues, entretoises | Poches, méplats, rainures | Connecteurs, raccords | Même ajustement et finition en acier |
| Géométrie | Symétrie de révolution | Pièces principalement fraisées | Pièces tournées | Pièces tournées |
| Caractéristique matière | Léger, résistant à la corrosion | Gamme complète de fraisage de l'aluminium | Conductivité, résistance à l'usure | Acier au carbone |
| Choisir quand | Le poids compte | La pièce est principalement fraisée | L'aluminium manque de conductivité | L'acier est spécifié |
Secteurs utilisant des pièces de tournage en aluminium
Les équipes de l'aérospatiale, des dispositifs médicaux, de la robotique et des équipements semi-conducteurs s'approvisionnent en aluminium tourné lorsque les pièces doivent être légères et résistantes à la corrosion.
-

Aérospatiale
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipements industriels
-

Construction
-

Agriculture
-

Produits grand public
-

Militaire et défense
-

Mines
-
 AérospatialeSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en inox 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres en aluminium, acier allié 4140 et 4340, inox et laiton, pour prototypes et petites à moyennes séries.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhension en aluminium et acier trempé, avec usinage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les surfaces de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en alliages d'aluminium et de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques de bout de batterie, barres omnibus, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inox, usinés à plat et sans bavure.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipements industrielsPlaques de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés pour les séries répétées.En savoir plus
-
 ConstructionSupports structurels, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits grand publicBoutons, poignées, pièces de boîtiers et éléments audio dont la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, enceintes et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Caractéristiques tournées et défis que nous résolvons
Des arbres épaulés aux pièces micro-tournées, voici les géométries tournées en aluminium que nous usinons et les points que nous maîtrisons.
-

Arbres et diamètres épaulés
Tournage de contours, droit et conique pour arbres sur mesure, diamètres épaulés et raccords coniques.
-

Filetages et moletages
Filetages et moletages pour fixations, surfaces de préhension et connecteurs d'accouplement ; diamètres primitifs critiques ajustés à ±0.005 mm.
-

Perçages transversaux, plats et rainures de clavette
L'outillage motorisé réalise les usinages secondaires par fraisage dans le même montage, sans reprise de fixation, avec un contrôle de profil à ±0.01 mm.
-

Composants micro-tournés
Diamètres extérieurs inférieurs à 10 mm tenus à ±0.003 mm avec contrôle CMM en FAI. Voir micro-usinage.
-

Grands composants tournés
Pièces structurelles tournées jusqu'à ~1000 mm de long. Voir aussi : usinage CNC de grandes pièces.
-
Bagues et entretoises
Bagues, accouplements et entretoises pour ensembles de mouvement et circuits de fluides.
Défis courants que nous maîtrisons
-
Déformation des parois minces
Nous réduisons les efforts de coupe, soutenons la paroi dans le montage et finissons par passes légères afin que les parois minces restent rondes dans la tolérance.
-
Coaxialité arbre-alésage
Les caractéristiques coaxiales et les ajustements serrés sont tenus à ±0.005 mm, vérifiés par CMM en FAI et OQC plutôt qu'échantillonnés à partir du programme d'usinage.
-
Traces d'outil avant revêtement
Une passe de polissage ou de sablage avant anodisation élimine les traces d'outil visibles pour une couleur et une protection anticorrosion homogènes.
-
Métal à nu après anodisation
Les filetages, alésages et faces d'appui sont masqués par ruban ou bouchons pour rester à nu, afin de préserver les ajustements serrés, la continuité électrique ou la mise à la masse.
Une qualité certifiée sur chaque lot
Certifié ISO 9001, AS9100D et ISO 13485 par TÜV, avec contrôle CMM en interne.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Nuances d'aluminium et finitions de surface
Quatre nuances d'aluminium en stock standard, les métaux tournés associés et les finitions que nous appliquons après le tournage CNC.
Finitions de surface
Besoin d'un autre alliage ou d'une autre finition pour votre pièce ? Demandez conseil à nos ingénieurs.
Voir les matériauxComment commander des pièces en aluminium tournées
FAQ sur le tournage de l'aluminium
Réponses sur les filetages, la coaxialité, les parois minces, le masquage et les délais pour l'aluminium tourné.
Demander un devis pour des services de tournage de l'aluminium
Envoyez un plan 2D et un fichier CAD 3D avec les dimensions critiques d'ajustement indiquées. Un ingénieur l'examine manuellement et vous renvoie un devis avant production.
- sans quantité minimale, d'un prototype à la production
- Prototypes sous environ 3 jours après commande
- Tolérances jusqu'à ±0.005 mm
- Inspection CMM au FAI et à l'OQC
- Anodisation, placage ou peinture poudre
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de perçage d'alésage de précisionEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








