








Usinage CNC de plastiques sur mesure
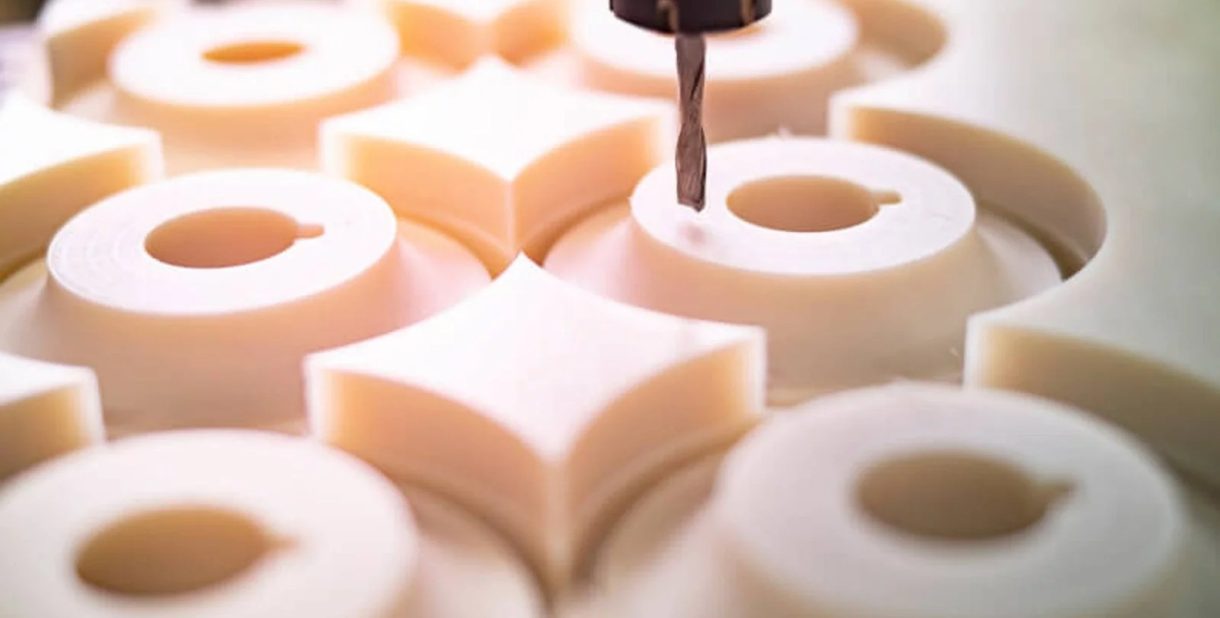
DEK propose l'usinage CNC de plastiques sur mesure dans 15 polymères techniques, du PEEK et du PTFE au Delrin et au nylon, tenus à ±0.01 mm dans le même atelier que celui qui usine vos pièces métalliques.
-
15Polymères
-
±0.01mmTolérance
-
sans quantité minimaleToute quantité
Pourquoi choisir DEK pour l'usinage CNC de plastiques sur mesure
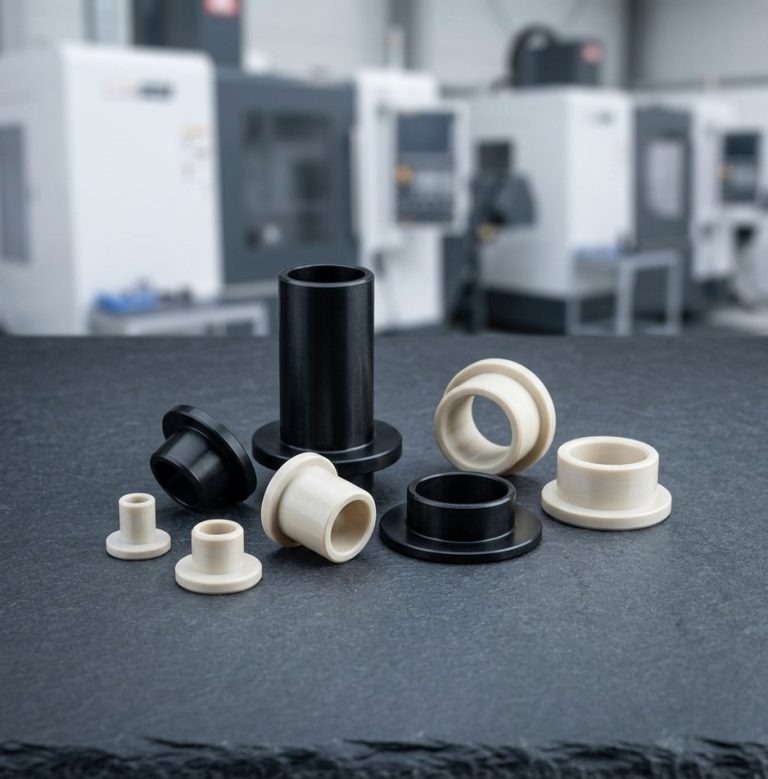
DEK usine les pièces plastiques dans la même usine, avec les mêmes ingénieurs et inspecteurs, que vos pièces métalliques : un boîtier en aluminium et un isolateur en PEEK sont ainsi devisés, usinés, contrôlés et expédiés en une seule commande. Le métal reste le cœur de l'atelier ; voir usinage CNC des métaux.
Présélectionnez un polymère selon la température, l'exposition chimique et la charge, ou transmettez ces conditions et un ingénieur vous en recommandera un. Les pièces sont réalisées sur nos équipements de fraisage, de tournage et de décolletage.
-

Un seul atelier, une seule commande
Les mêmes ingénieurs et inspecteurs que pour le métal, depuis 2002
-

±0.01 mm en standard
Vérifié sur CMM avec température de contrôle indiquée
-

15 polymères en stock
Du PEEK au G10, certificats matière sur demande
-

Qualité certifiée
ISO 9001:2015, ISO 13485, AS9100D, par TÜV
Plastiques que nous usinons et stockons
Du PEEK et du PTFE pour la chaleur et les produits chimiques au Delrin et au nylon pour l'usure, chaque polymère est en stock et tenu à ±0.01 mm, sans quantité minimale.
-
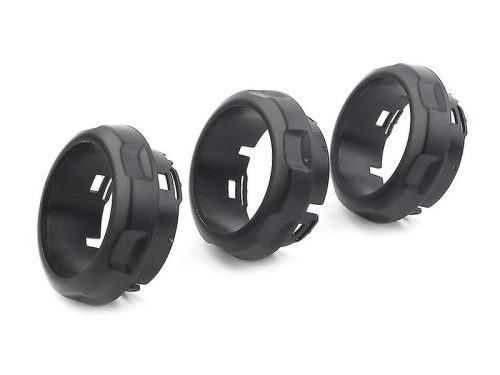 ABSGrades naturel, noir, ignifugé (UL 94 V-0) et PC/ABS usinés à ±0.01 mm pour boîtiers, façades, montages et prototypes d'aspect.Voir les grades
-
 DelrinHomopolymère acétal (Delrin 150) et copolymère pour engrenages, bagues, corps de vannes et pièces au contact alimentaire : copeaux nets, faible reprise d'humidité, ±0.01 mm typique.Voir les grades
-
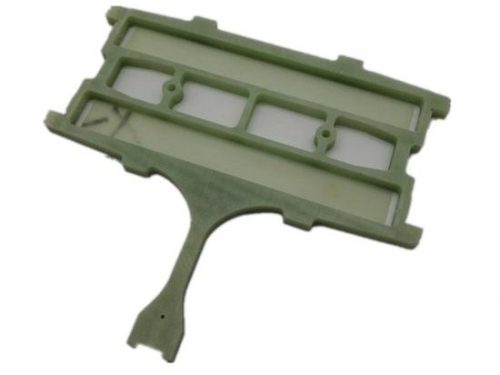 FR4Stratifié verre-époxy UL 94 V-0 pour montages de test, plaques à sondes, isolateurs et entretoises. FR-4, FR-4 High-Tg et FR-5 / G-11, tenus à ±0.01 mm.Voir les grades
-
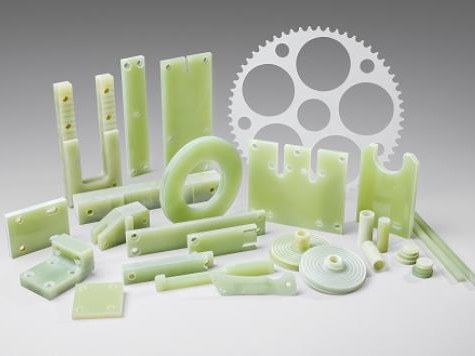 Garolite G-10Stratifié verre-époxy Garolite G-10 pour isolateurs, supports cryogéniques, montages et manches de couteaux : rigidité diélectrique de 20 kV/mm, reprise d'humidité quasi nulle.Voir les grades
-
 NylonNylon PA6, PA66, 30 % fibre de verre et MoS2, résistant, silencieux et autolubrifiant, pour engrenages, bagues, patins d'usure, rouleaux et isolateurs.Voir les grades
-
 PEIPEI Ultem 1000 non chargé et Ultem 2300 chargé à 30 % fibre de verre pour supports de test, plateaux de stérilisation et supports aéronautiques : 170 °C en continu, UL 94 V-0.Voir les grades
-
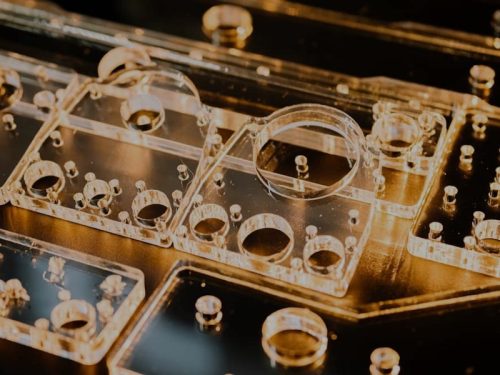 PMMA acryliquePMMA coulé et extrudé usiné en lentilles optiquement claires, guides de lumière, collecteurs fluidiques et capots d'affichage, repoli jusqu'à plus de 90 % de transmission lumineuse.Voir les grades
-
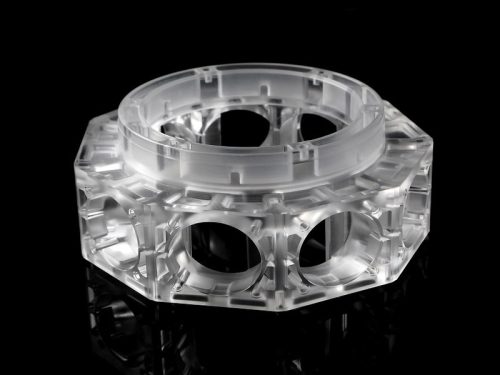 PolycarbonatePlastique transparent et résistant aux chocs : grades optiquement clairs, chargés fibre de verre, FDA et UL 94 V-0 pour protections de machines, hublots, lentilles et boîtiers.Voir les grades
-
 PolyéthylèneUHMW-PE et HDPE : le plastique de grande diffusion au plus faible frottement et à la meilleure résistance à l'abrasion, conforme FDA en grades naturels, pour bandes d'usure et guides de chaînes.Voir les grades
-
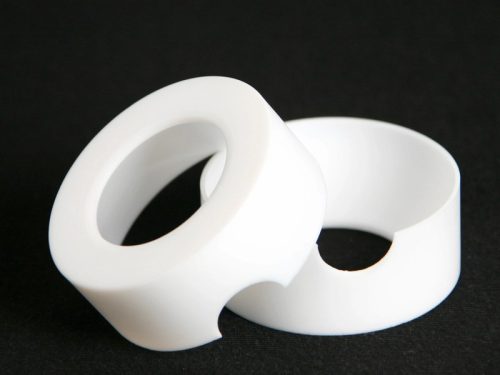 PTFEPTFE (Teflon) pour pièces à faible frottement et résistantes aux produits chimiques : grades vierges, chargés verre, carbone et bronze pour joints, bagues et isolateurs.Voir les grades
-
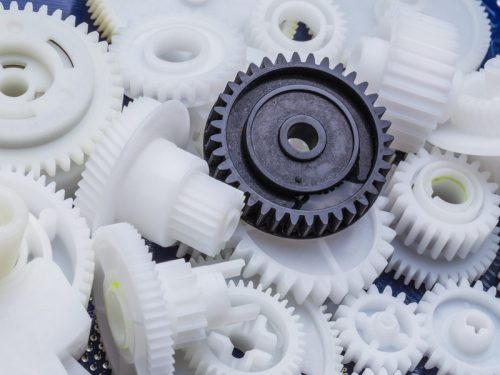 POM(Delrin)Voir les grades
-
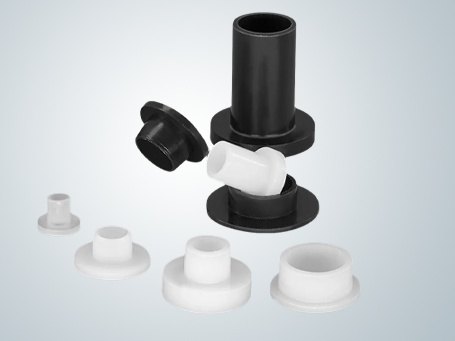 PEEKPEEK usiné en grades non chargé, chargé à 30 % fibre de verre, chargé à 30 % carbone et pour paliers, pour pièces médicales, aéronautiques et semi-conductrices.Voir les grades
Vous cherchez plutôt un métal ? Parcourez notre usinage CNC des métaux.
Tableau de sélection des plastiques
Les plastiques fluent, gonflent avec l'humidité et ramollissent à la chaleur : présélectionnez d'abord selon la température maximale, la résistance chimique, l'usure et le coût.
| Plastique | Temp. max | Produits chimiques | Usure | Coût |
|---|---|---|---|---|
| PEEK | 250 °C | Excellent | Excellent | Très élevé |
| PTFE | 260 °C | Excellent | Excellent | Élevé |
| Delrin / POM | 90 °C | Bon | Excellent | Faible à moyen |
| Nylon | 100 °C | Bon | Très bon | Faible |
| PMMA / acrylique | 80 °C | Moyen | Moyen | Faible |
| Polycarbonate | 120 °C | Moyen | Moyen | Faible à moyen |
| PEI / Ultem | 170 °C | Très bon | Bon | Élevé |
| UHMW / HDPE | 80 °C | Excellent | Excellent (UHMW) | Faible |
| PP | 100 °C | Excellent | Moyen | Faible |
| PET | 110 °C | Bon | Bon | Faible à moyen |
| PPSU | 180 °C | Très bon | Bon | Élevé |
| FR4 | 130 °C | Bon | Moyen | Moyen |
Règles de conception pour les pièces plastiques usinées
Les plastiques se déforment avec la température, l'humidité et la charge ; ces règles permettent de maintenir les caractéristiques usinées dans les tolérances après livraison.
-
1
Tolérances
±0.01 mm est la norme de DEK sur les plastiques ; appliquez-la uniquement aux ajustements et aux portées fonctionnelles et laissez le reste à ISO 2768-m, car les plastiques se déforment avec la température et l'humidité.
-
2
Dilatation thermique
La plupart des polymères se dilatent 5 à 10 fois plus que l'acier : une plaque en Delrin de 200 mm s'allonge d'environ 0,2 mm pour une hausse de 10 °C. Indiquez la température de contrôle (20 °C) sur le plan.
-
3
Absorption d'humidité
Le nylon absorbe 2 à 3 % d'eau et gonfle en conséquence. Précisez l'état conditionné ou sec, ou choisissez Delrin ou le PET pour les tolérances serrées.
-
4
Contraintes et fluage
Utilisez des rayons internes de 0,5 mm ou plus et évitez les parois minces sous charge permanente. Le PTFE et le PE fluent sous le serrage : concevez des éléments de retenue plutôt que des ajustements serrés.
-
5
Épaisseur de paroi et planéité
Maintenez des parois de 1,5 mm ou plus. Les plaques minces se déforment sous l'effet des contraintes résiduelles de la matière ; DEK procède donc à une ébauche, laisse reposer, puis termine les pièces plates.
-
6
Filetages dans les plastiques tendres
Utilisez des filets à pas large ou des inserts métalliques dans les plastiques tendres. Les filets fins réalisés dans le PTFE ou le PE s'arrachent facilement ; réservez-les aux polymères plus rigides.
Fabrication plastique sur mesure, par famille
Usinés dans le polymère de qualité production, nos services de prototypage plastique livrent des pièces fonctionnelles en 3 à 5 jours ; chaque page de famille détaille ses nuances.
-
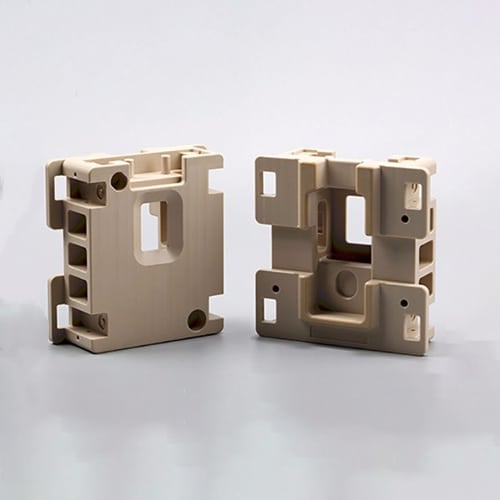 Usinage du PEEKLe polymère le plus performant de l'atelier : manipulation de galettes pour semi-conducteurs, instruments médicaux et bagues remplaçant le métal à haute température.
-
 Usinage du PTFEChimiquement inerte et autolubrifiant mais tendre ; usiné avec des outils affûtés et un serrage léger pour tenir ±0.01 mm sur les joints et les chemises.
-
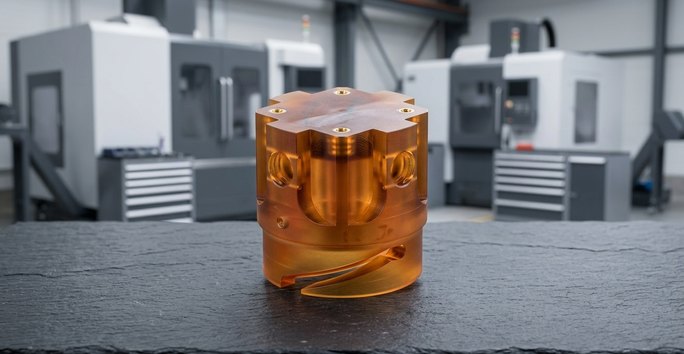 Usinage du PEI (Ultem)Ultem 1000 et Ultem 2300 chargé de fibre de verre pour les pièces électriques ignifugées, les intérieurs aéronautiques et les plateaux à stérilisation répétée.
-
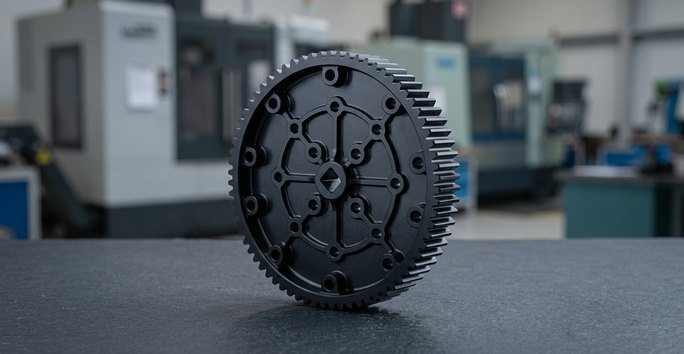 Usinage du Delrin (POM)Le plastique le plus précis à usiner, pour les engrenages, cames et bagues ; le Delrin AF ajoute du PTFE pour réduire le frottement, les nuances chargées de fibre de verre apportent de la rigidité.
-
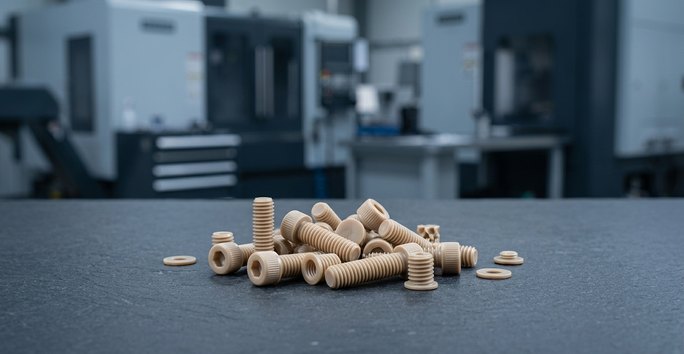 Usinage du nylonNylon 6 et 6/6, naturels et chargés de fibre de verre, pour les galets, patins d'usure et pièces structurelles ; tenez compte de l'absorption d'humidité pour les tolérances serrées.
-
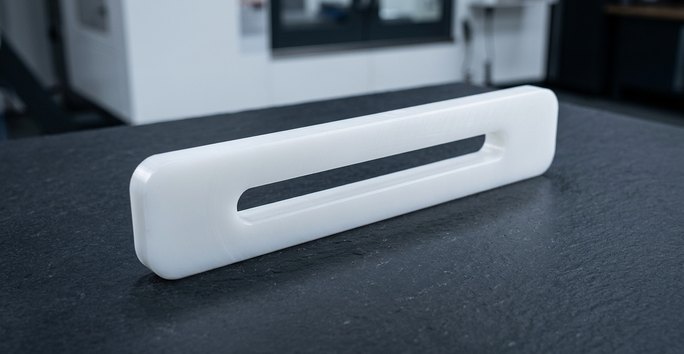 Usinage du polyéthylène (PE)L'UHMW-PE convient aux bandes d'usure, guides de chaîne et pièces en contact alimentaire ; le HDPE convient aux réservoirs et aux montages économiques.
-
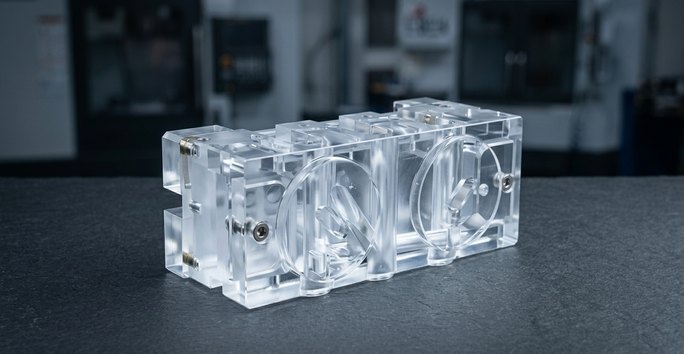 Usinage du PMMA (acrylique)Clarté optique pour les hublots, capots et guides de lumière ; le polissage ou le polissage à la vapeur restaure la transparence après usinage.
-
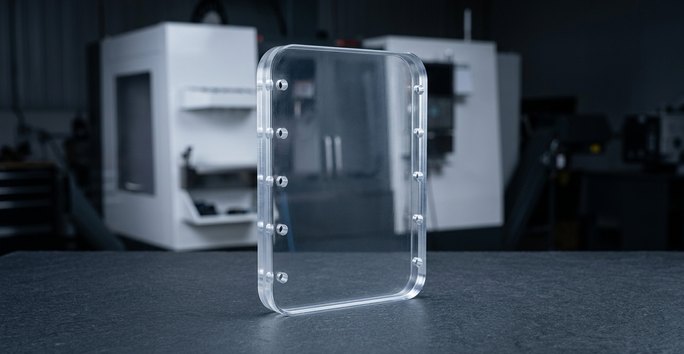 Usinage du polycarbonateUne résistance aux chocs supérieure à celle de l'acrylique pour les protections et les boîtiers, avec une clarté légèrement moindre, lorsqu'une pièce transparente doit encaisser des impacts.
-
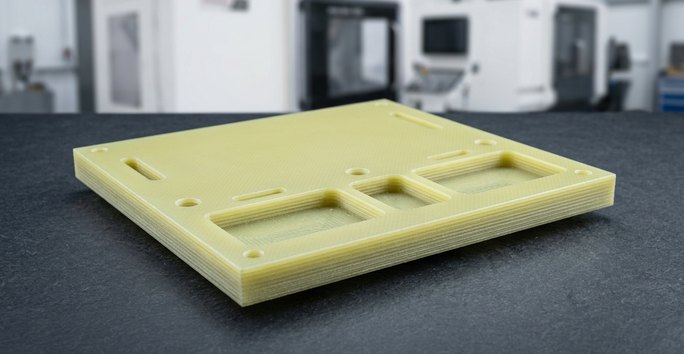 Usinage du FR4 et du G10Stratifiés verre-époxy pour les isolateurs et les montages d'essai, usinés avec des outils en carbure et une extraction des poussières.
Questions fréquentes
Questions courantes sur les tolérances et les polymères difficiles en usinage plastique sur mesure.

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








