









Services d'usinage CNC pour pièces complexes
DEK réalise l'usinage CNC de pièces complexes que d'autres ateliers refusent, en tenant ±0.003 mm sur les micro-détails. Plus de 50 métaux et plastiques techniques sont usinés sous un même toit certifié ISO.
-
±0.003mm
Micro-détails
-
50+
Métaux et plastiques
-
3 jours
Prototypes rapides
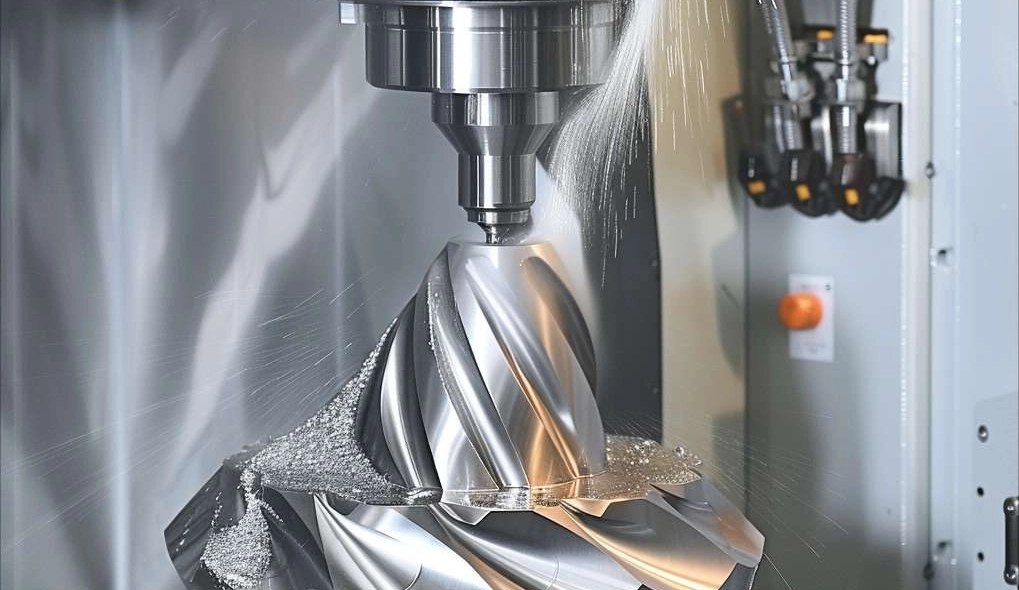

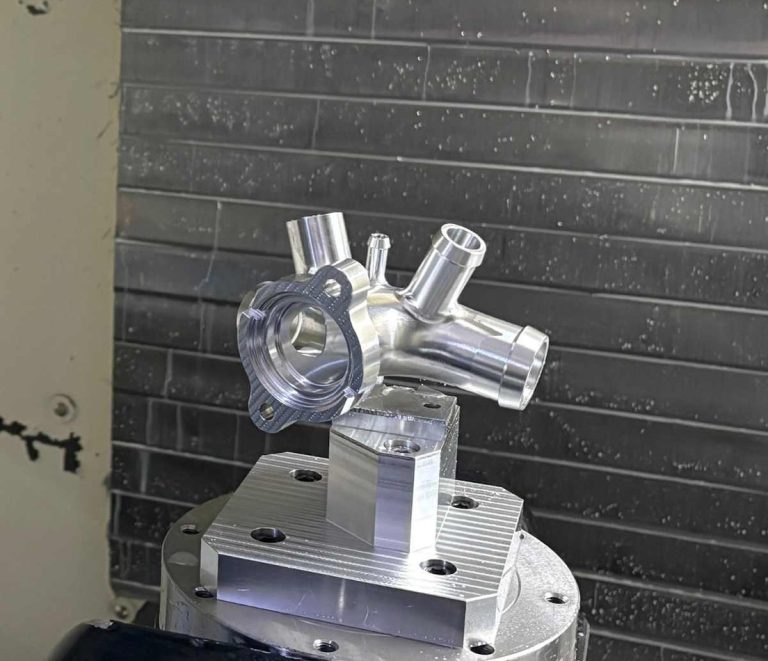
Usinage CNC complexe pour les pièces que les autres refusent
L'usinage CNC complexe couvre des géométries qui dépassent les limites d'une configuration standard 3 axes : parois minces sujettes au broutement, cavités profondes hors de portée des outils, angles composés, densité de détails et empilements de tolérances serrés sur les surfaces d'appui.
DEK combine usinage 5 axes, tournage, électroérosion et rectification sous un seul système qualité : un boîtier à parois minces, un collecteur à cavité profonde ou une équerre à angle composé passe d'une opération à l'autre en interne au lieu de faire des allers-retours entre fournisseurs.
Pourquoi les ingénieurs choisissent DEK
Les pièces complexes échouent en approvisionnement quand un atelier maîtrise quatre opérations et sous-traite la cinquième. Voici ce qui les maintient sur les rails chez DEK.
-

Deux décennies d'expérience
Un atelier de production bâti sur deux décennies de travail pratique en usinage de précision, au service d'une clientèle de plus de 2 300 OEM mondiaux qui nous confient des pièces complexes.
-

1,2 million de pièces par an
Plus de 1,2 million de pièces critiques sortent chaque année de l'atelier DEK, avec contrôle CMM en interne et documentation de traçabilité complète pour chaque commande.
-

98,6 %+ de livraisons à temps
Le taux de livraison à temps reste supérieur à 98,6 % sur ce volume, le fraisage, le tournage, l'électroérosion et la rectification étant réalisés en interne sous un seul système qualité.
-

Sans quantité minimale, prototypes en 3 jours
Sans quantité minimale : les prototypes complexes à l'unité sont réalisés en parallèle des commandes de série, avec un délai de prototype pouvant descendre à 3 jours.

Plans examinés par un ingénieur
Chaque devis est établi par un ingénieur qui a examiné le plan, pas par un calculateur automatique. Envoyez vos plans 2D/3D et signalez les tolérances les plus importantes : vous recevez une analyse, pas un refus.


Une pile de procédés complémentaires
Une seule machine résout rarement une pièce réellement complexe. Ces procédés sont réunis sous un même toit pour que chaque opération reste en interne.
Usinage de pièces complexes vs procédés uniques
Choisissez l'usinage CNC de pièces complexes lorsqu'une conception combine deux difficultés ou plus ; voir le coût de l'usinage CNC pour comprendre comment chaque procédé influe sur le prix.
| Critère | Ce procédéUsinage CNC de pièces complexes | Usinage 3 axes | Usinage par électroérosion | Décolletage |
|---|---|---|---|---|
| Idéal pour | Multi-caractéristiques, multi-procédés | Faces planes et poches | Alliages trempés | Pièces longues et élancées |
| Géométrie | Parois minces, cavités, angles | Contours simples | Angles internes inaccessibles | Diamètre inférieur à 10 mm |
| Tolérance typique | ±0.003 à ±0.01 mm | ±0.005 mm (général) | Selon plan | ±0.003 mm (micro) |
| Choisir quand | 2 difficultés ou plus se combinent | Des axes supplémentaires n'ajoutent que du coût | Le fraisage ne peut pas finir la caractéristique | La pièce fléchit sur un tour |
Secteurs utilisant des pièces complexes
L'aérospatial (pièces de cabine et de structure non critiques pour le vol), les dispositifs médicaux, la robotique et les équipements semi-conducteurs passent leurs pièces complexes par DEK.
-

Aérospatial
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipements industriels
-

Construction
-

Agriculture
-

Produits grand public
-

Militaire et défense
-

Mines
-
 AérospatialSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres en aluminium, acier allié 4140 et 4340, inox et laiton, pour prototypes et production en petite à moyenne série.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhension en aluminium et acier trempé, avec fraisage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les caractéristiques de contact.En savoir plus
-
 TélécomsComposants de guide d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batteries, jeux de barres, boîtiers d'onduleurs et raccords de piles à combustible en aluminium, cuivre et inox, usinés à plat et sans bavure.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et matériel de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipements industrielsPlaques de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés pour les séries répétées.En savoir plus
-
 ConstructionSupports structurels, matériel d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits grand publicBoutons, poignées, pièces de boîtiers et matériel audio dont la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, boîtiers et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Ce qui rend une pièce complexe à usiner
Une pièce est généralement concernée lorsqu'elle combine au moins deux de ces caractéristiques. Ensemble, elles réduisent la liste des ateliers capables de la réaliser.
-

Parois minces
Parois qui fléchissent ou vibrent sous l'effort de coupe, typiques des boîtiers à paroi mince où une nuance de décolletage aide à éviter la déformation.
-

Cavités et poches profondes
Cavités au-delà de la portée standard des outils, atteintes en un seul serrage avec usinage 5 axes ou finies par électroérosion.
-

Angles composés
Angles multi-axes nécessitant une inclinaison simultanée de l'outil, comme sur les supports à angles composés, usinés sans remontage.
-

Forte densité de caractéristiques
De nombreux trous, bossages ou poches dans un même corps, réalisés en un seul programme sans reprise ni montages répétés.
-

Piles de tolérances serrées
Tolérances cumulées sur des caractéristiques conjuguées, avec alésage-arbre critique pour l'ajustement et coaxialité tenus à ±0.005 mm.
-
Fabrications multi-procédés
Pièces multi-matériaux ou multi-procédés fraisées, rectifiées et électroérodées dans un même corps, finies par rectification cylindrique.
Défis courants que nous relevons
-
Conceptions refusées ailleurs
Boîtiers à paroi mince, collecteurs à cavités profondes et ensembles multi-matériaux à tolérances cumulées font l'objet d'une revue d'ingénieur, pas d'un refus.
-
Cavités profondes trempées
Une pièce à cavité profonde en alliage trempé peut nécessiter l'électroérosion pour finir des caractéristiques hors de portée du fraisage ; validée sur Ti-6Al-4V, Inconel 718 et 17-4PH.
-
La cinquième étape sous-traitée
Les pièces complexes échouent en approvisionnement lorsqu'un atelier réalise quatre opérations sur cinq et sous-traite la cinquième ; DEK garde toute la chaîne sous un même toit.
-
Alésages rectifiés après tournage
Un alésage critique pour la coaxialité, rectifié après tournage, doit tout de même rester dans ±0.005 mm, sinon l'assemblage ne se monte pas.
Une qualité pensée pour les pièces complexes
Certifiés par TUV, avec contrôle CMM en interne et traçabilité complète sur chaque projet.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Plus de 50 métaux et plastiques techniques
La complexité oriente souvent le choix des matériaux. Les procédés pour matériaux durs sont validés pour Ti-6Al-4V, Inconel 718, 17-4PH, 316LVM et PEEK.
Plastiques techniques
Besoin d'une nuance non listée ici ? Parcourir tous les matériaux d'usinage CNC
Voir les matériauxComment commander des pièces usinées complexes
Questions fréquentes
Des réponses claires sur les coûts, les tolérances et la commande de pièces usinées complexes.
Demander un devis d'usinage CNC pour pièces complexes
Envoyez vos plans 2D/3D et précisez les tolérances les plus critiques. Échangez avec nos experts au sujet de la pièce que d'autres ateliers ont refusée.
- Sans quantité minimale, dès le prototype à l'unité
- Prototypes expédiés en 3 jours seulement
- Chaque devis examiné par un ingénieur
- Tolérances jusqu'à ±0.003 mm
- ISO 9001, AS9100D et ISO 13485
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de perçage de précision sur aléseuseEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








