









Coût de l'usinage CNC : guide tarifaire complet (2026)
RÉDIGÉ PAR
Dany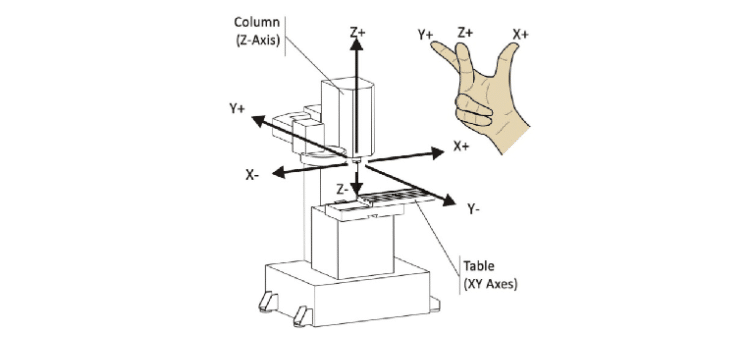
Le coût de l'usinage CNC résulte de la combinaison de sept variables : la matière, la complexité de la pièce, le volume de commande, la tolérance, la finition, le temps de réglage et la machine ou le procédé utilisé pour usiner la pièce. Les taux horaires de l'atelier, les coûts unitaires et chacune de ces sept variables se combinent pour fixer le prix final de tout devis. Il s'agit ici du coût de faire usiner une pièce par un atelier en tant que service, et non du coût d'achat d'une machine CNC, qui s'élève de 80 000 $ à plus de 500 000 $ pour une fraiseuse ou un tour capable de production, ce qui relève d'une question budgétaire tout à fait distincte.
Le coût de l'usinage CNC en un coup d'œil
Voici ce que coûte réellement l'usinage CNC sur le marché actuel, d'après les taux horaires d'atelier et les prix unitaires publiquement rapportés dans l'industrie.
| Indicateur de coût | Fourchette de marché typique |
|---|---|
| Taux horaire de l'atelier | 50 $ – 150 $ et plus |
| Frais de réglage / programmation | 50 $ – 1 000 $ et plus |
| Coût de prototype (par pièce) | 50 $ – 500 $ et plus |
| Coût de production (par pièce, en volume) | 5 $ – 100 $ et plus |
Il s'agit de fourchettes à l'échelle de l'industrie, et non d'un tarif DEK ; le prix réel dépend toujours de votre plan spécifique, de la matière et de la quantité.
7 facteurs qui déterminent le coût de l'usinage CNC
Tout devis CNC, quel que soit l'atelier ou la région, se résume à une combinaison de ces sept variables.
1. Type de matière
Le coût de la matière première au kilogramme varie énormément d'un métal ou d'un plastique à l'autre, et l'usinabilité (la vitesse à laquelle une matière se coupe et l'usure qu'elle inflige à l'outillage) creuse encore cet écart. L'usinage CNC de l'aluminium se situe dans le bas de la fourchette, car les stocks de 6061 et de 6063 sont bon marché et se coupent vite. L'acier inoxydable et le titane coûtent plus cher au kilogramme et se coupent plus lentement, ce qui ajoute du temps machine au coût de la matière. Le laiton et le PEEK se situent entre les deux, le laiton étant proche de l'aluminium et le PEEK bien au-dessus de la plupart des plastiques courants.
2. Complexité de la pièce et nombre d'axes
Une pièce réalisée en un seul montage 3 axes est presque toujours moins chère qu'une pièce nécessitant un repositionnement ou une machine multiaxes pour atteindre chaque caractéristique en une seule passe. Un travail 3 axes de base s'exécute sur l'équipement le plus simple, au taux horaire le plus bas ; l'ajout d'un axe rotatif pour des caractéristiques sur plusieurs faces augmente légèrement le taux. L'usinage 5 axes affiche le taux horaire le plus élevé du groupe, mais peut réduire le coût total sur une géométrie complexe en éliminant le repositionnement manuel et les montages secondaires.
3. Volume de commande / taille du lot
Le coût de réglage et de programmation est fixe par travail, et non par pièce ; il se répartit donc sur le nombre de pièces expédiées. L'usinage CNC en petite série absorbe ce coût de réglage sur une poignée de pièces seulement, ce qui maintient un prix unitaire élevé. Les séries de production de centaines ou de milliers d'unités répartissent ce même coût fixe sur bien plus d'unités, ce qui fait chuter fortement le prix par pièce.
4. Exigences de tolérance et de précision
Des tolérances plus serrées ralentissent les avances, ajoutent du temps d'inspection et exigent parfois une opération secondaire, autant d'éléments qui augmentent le coût. La tolérance standard d'usinage CNC est de ±0,005 in (±0,13 mm) sauf indication plus serrée sur le plan, et un atelier l'atteint par défaut sans surcoût. Indiquer une plage de tolérance de précision de ±0,025 mm sur une caractéristique ajoute du temps d'usinage pour des passes plus lentes et des contrôles en cours de fabrication plus fréquents. Des tolérances plus serrées nécessitent généralement une rectification en opération secondaire, qui tient jusqu'à ±0,005 mm. Réserver les tolérances serrées aux seules caractéristiques réellement critiques pour l'ajustement (ajustements arbre-alésage, alésages coaxiaux, surfaces d'appui) maintient le reste de la pièce à la tolérance standard et maîtrise le coût.
5. Finition de surface et post-traitement
L'anodisation, le placage et le thermolaquage ajoutent chacun une étape de traitement distincte, du temps de manutention et souvent un forfait minimum par lot ; le coût réel d'une finition tient donc aussi à la logistique supplémentaire d'acheminement des pièces vers une ligne de finition et retour, et pas seulement au procédé lui-même. L'anodisation entraîne généralement un forfait minimum de lot de l'ordre de 75 $ à 150 $, quel que soit le nombre de pièces ; un lot de 50 absorbe donc ce forfait bien plus efficacement qu'un lot de 5. Les options de finition de surface vont du simple sablage à l'anodisation dure, et chacune entraîne un surcoût différent s'ajoutant à la pièce brute usinée.
6. Temps de préparation et de programmation
Chaque nouvelle pièce exige de programmer les trajectoires d'outils, de préparer l'outillage adéquat et de valider la première pièce, un travail identique que la commande porte sur une pièce ou sur cent. Les prototypes unitaires absorbent l'intégralité des coûts de préparation ; les commandes répétées sur la même conception en évitent souvent la majeure partie, car le programme et les montages existent déjà. Re-commander une pièce inchangée est presque toujours moins cher à l'unité qu'une première série, précisément pour cette raison.
7. Type de machine/processus (fraisage vs tournage vs décolletage vs électroérosion)
Le fraisage convient aux pièces prismatiques avec poches et surfaces planes et affiche généralement le tarif horaire le plus économique pour les géométries cubiques. Le tournage et le décolletage usinent les pièces rondes de type arbre bien plus efficacement que le fraisage, souvent à un coût unitaire inférieur pour les géométries cylindriques. L'électroérosion à fil et par enfonçage découpe des géométries qu'aucun outil rotatif ne peut atteindre (matériaux trempés, angles internes vifs) à un taux d'enlèvement de matière plus lent qui fait grimper le tarif horaire au-dessus du fraisage ou du tournage ; services d'usinage par électroérosion explique où ce compromis devient rentable.
Coût horaire de l'usinage CNC : ce qui est réellement inclus
Les tarifs d'atelier se situent généralement entre 50 et 150 $ et plus de l'heure, et cet écart a de vraies raisons ; il ne s'agit pas d'une marge arbitraire. Le tarif couvre l'amortissement des machines (une fraiseuse 5 axes de production coûte bien plus cher qu'une fraiseuse 3 axes d'entrée de gamme et doit rentabiliser cet investissement), la main-d'œuvre du machiniste et du programmeur, l'usure de l'outillage (les outils de coupe s'émoussent plus vite dans les matériaux durs et sont remplacés régulièrement) et les frais généraux de l'atelier comme la maintenance, le liquide de coupe et les charges d'exploitation. Un travail simple en 3 axes sur aluminium se situe dans le bas de cette fourchette ; un travail en 5 axes sur inox ou titane, nécessitant un outillage spécialisé et une machine plus coûteuse, se situe dans le haut.
Il n'existe pas de formule universelle qui convertit les « heures » en « votre prix » sans connaître la pièce réelle ; le temps de cycle dépend de la géométrie, et deux pièces qui se ressemblent sur le papier peuvent exiger des temps machine très différents. Le moyen fiable d'obtenir un chiffre réel est d'envoyer un plan ou un fichier CAD à un atelier via services d'usinage CNC et de demander un devis plutôt que de le recalculer à partir d'un simple tarif horaire.
Coût de prototype vs coût de production
Le coût unitaire chute fortement à mesure que la quantité commandée augmente, car le coût de préparation est fixe par travail : une série de prototypes d'une à quelques pièces paie cette somme une fois, répartie sur presque rien. Une série de production de centaines ou de milliers de pièces répartit cette même somme si finement qu'elle apparaît à peine dans le prix unitaire. Les données de marché situent les pièces prototypes dans une fourchette de 50 à 500 $ et plus, et les pièces de production entre 5 et 100 $ et plus à l'unité, l'écart s'expliquant presque entièrement par le volume, et non par un changement quelconque de la pièce elle-même.
Prenons un simple support en aluminium nécessitant 45 minutes de temps machine et des frais de préparation/programmation de 150 $. À un tarif d'atelier de 75 $/heure, une unité coûte l'intégralité des 150 $ de préparation plus environ 56 $ de temps machine, soit environ 206 $ pour un prototype unique. Commandez 100 exemplaires du même support et ces mêmes 150 $ de préparation se répartissent à 1,50 $ par pièce, tandis que les 56 $ de temps machine par pièce restent identiques puisque chaque unité demande toujours 45 minutes d'usinage, pour aboutir à environ 57–58 $ l'unité, soit une baisse de plus de 70 % due uniquement à la répartition du coût de préparation fixe sur davantage de pièces.
Un arbre en aluminium tourné avec un temps de cycle de 20 minutes suit le même calcul à partir d'un autre point de départ : au même tarif d'atelier de 75 $/heure, une unité prototype unique aboutit souvent à environ 75–95 $ une fois la préparation incluse, tandis que la même pièce dans une série de production de 500 exemplaires se situe généralement plus près de 18–25 $ l'unité une fois ce coût de préparation finement réparti.
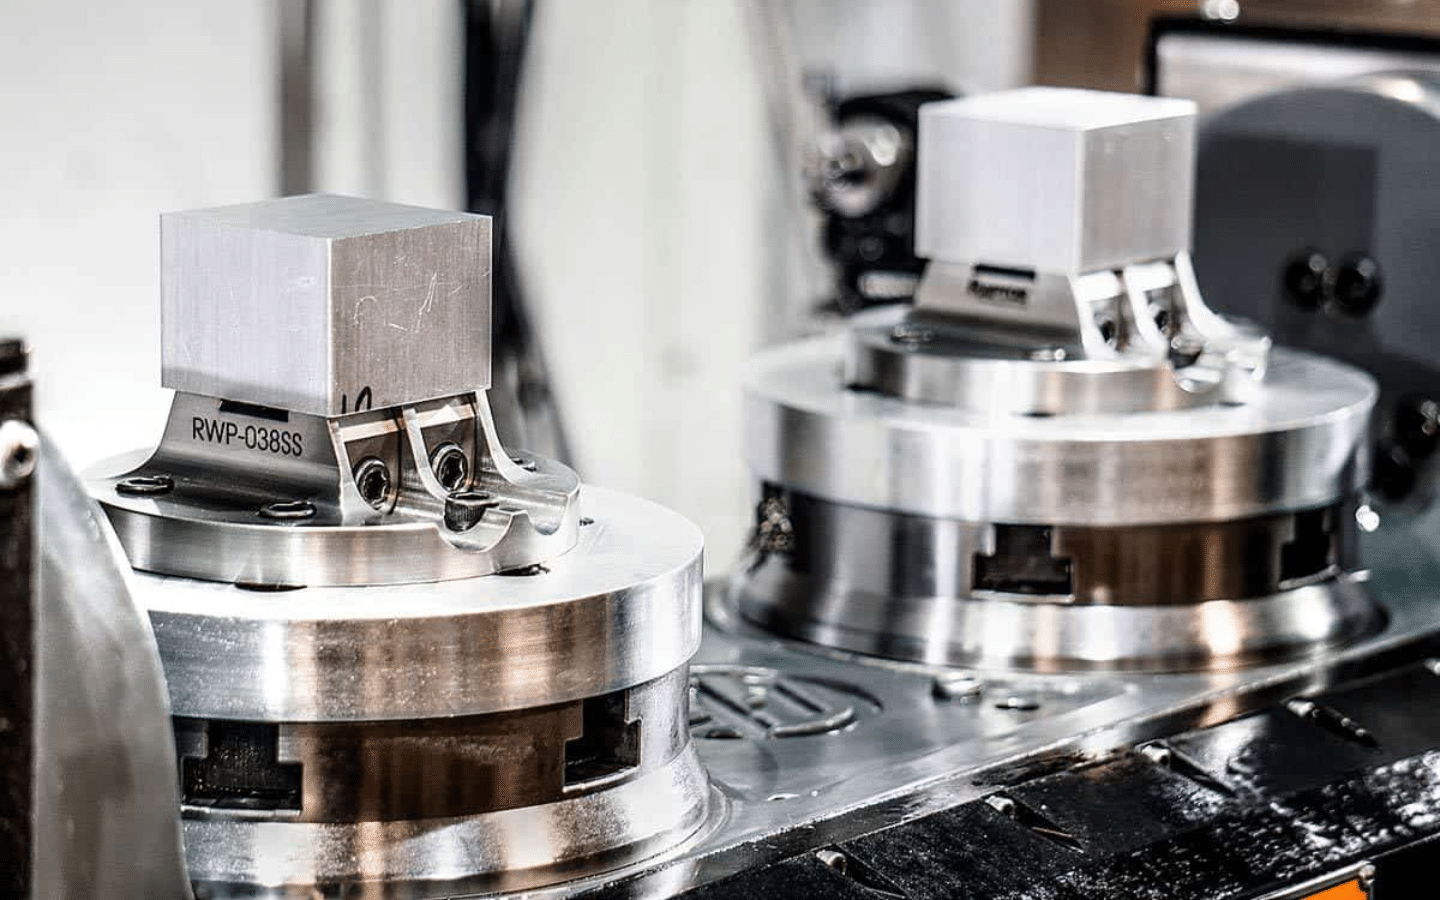
Quantité, matériau et finition interagissent le plus étroitement à faible volume : combien coûte le prototypage rapide détaille comment le prix d'un prototype unique se répartit entre préparation, matériau et finition avant que le volume ne dilue chacun de ces postes. DEK fonctionne sans quantité minimale et avec un délai de prototype de 3 jours, si bien que tester une seule pièce avant de s'engager sur un lot de production ne nécessite pas d'atteindre au préalable un seuil de volume.
Différences de coût entre fraisage, tournage et 5 axes
Le fraisage, le tournage et l'usinage 5 axes sont tarifés différemment parce que chacun résout un problème de géométrie distinct.
Le coût de fraisage évolue avec le nombre de montages et de changements d'outils qu'exigent les poches, alésages et faces d'une pièce ; coût du fraisage CNC détaille plus avant ce calcul matériau par matériau.
Le coût de tournage est avant tout déterminé par l'utilisation de la barre et le temps de broche plutôt que par la complexité du montage, car la rotation de la pièce contre un outil fixe convient efficacement aux géométries rondes de type arbre ; Coût du tournage CNC détaille entièrement ce modèle de tarification.
Le coût de l'usinage 5 axes présente le taux horaire le plus élevé des trois, mais souvent le coût total le plus bas sur les pièces complexes à faces multiples, car le mouvement simultané sur cinq axes élimine le repositionnement qui multiplierait sinon les frais de réglage ; comment calculer les prix de l'usinage CNC 5 axes quantifie cet arbitrage.
| Procédé | Principal facteur de coût |
|---|---|
| Fraisage (3/4/5 axes) | Complexité du réglage + temps d'usinage par caractéristique |
| Tournage / décolletage | Utilisation de la barre, temps de broche, longueur de pièce |
| Usinage 5 axes simultané | Complexité de programmation, taux horaire machine |
Les pièces tournées de type arbre, les équerres fraisées à faces multiples et les géométries qui n'ont de sens que sur une machine 5 axes présentent chacune des mécanismes de coût supplémentaires (chutes de barre pour le tournage, nombre de changements d'outil pour le fraisage, temps de programmation pour le 5 axes) qui éloignent encore le total d'une estimation générique. Les pièces en décolletage en petite série suivent une logique de coût entièrement différente : l'utilisation de la longueur de barre et la fréquence des changements d'outil pèsent Coût du décolletage davantage que les seuls frais de réglage.
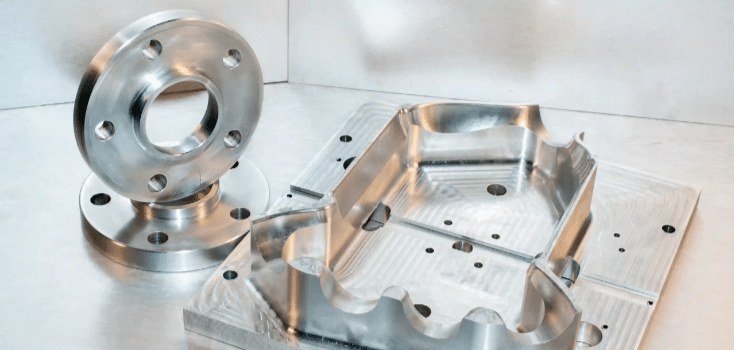
Coût de l'usinage CNC des métaux par matériau
Le choix du matériau fixe la base de coût avant même que la complexité, la tolérance ou le volume n'entrent en jeu.
| Matériau | Coût relatif par rapport à l'aluminium | Pourquoi |
|---|---|---|
| Aluminium (6061, 6063, 5052) | 1x (référence) | Usinabilité élevée, largement en stock, vitesses de coupe rapides |
| Laiton / Bronze | 1,2 – 2x | Coût de matière première modéré, usinage toujours rapide |
| Acier inoxydable (304, 316, 17-4PH) | 1,5 – 3x | Vitesses de coupe plus lentes, usure des outils plus rapide qu'avec l'aluminium |
| Titane (Ti-6Al-4V) | 3 – 8x | Faible usinabilité, outillage spécialisé, avances lentes |
| Plastiques techniques (PEEK, PTFE, Nylon) | 0,5 – 3x | Large éventail : les plastiques courants sont bon marché, le PEEK et le PTFE coûtent plus cher au kilogramme que l'aluminium |
La matière première en acier et en acier inoxydable coûte souvent moins cher au kilogramme que le lopin d'aluminium (la barre d'acier au carbone peut descendre sous 1 $ le kilogramme, contre 3 à 8 $ pour les alliages d'aluminium), mais des vitesses de coupe plus lentes et une usure des outils plus rapide sur l'inox portent le coût d'usinage final par pièce à environ 1,5 à 3 fois celui de l'aluminium, même si la matière première elle-même est moins chère.
Le surcoût du titane est l'écart le plus marqué de ce tableau : le coût du titane résulte d'une combinaison de la disponibilité des nuances d'alliage, de l'usure rapide des outils aux vitesses de coupe recommandées et de temps de cycle plusieurs fois plus longs que pour l'aluminium à géométrie identique.
Comment réduire les coûts d'usinage CNC
Quatre leviers font plus bouger les choses que tout le reste sur un devis :
- Simplifiez la géométrie. Moins de réglages, pas de cavités inutilement profondes et des diamètres de perçage standard réduisent directement le temps d'usinage.
- Assouplissez les tolérances là où elles n'ont pas d'importance. N'appliquez des tolérances serrées qu'aux caractéristiques critiques pour l'ajustement (ajustements arbre-alésage, alésages coaxiaux) et laissez le reste en tolérance standard.
- Regroupez vos commandes. Une commande de 100 pièces revient moins cher à l'unité que cinq commandes de 20, car le coût de réglage n'est payé qu'une fois au lieu de cinq.
- Choisissez un matériau plus facile à usiner lorsque l'application le permet : l'aluminium plutôt que l'inox, les alliages standard plutôt que les alliages exotiques.
L'épaisseur de paroi, la profondeur de filetage et le montage de bridage apportent d'autres économies au-delà de ces quatre leviers, détaillées dans 10 conseils éprouvés pour réduire le coût des pièces usinées CNC.
Faut-il utiliser un calculateur de coût d'usinage CNC ?
Les calculateurs de coût CNC en ligne sont utiles pour obtenir rapidement un chiffre approximatif sur des pièces simples : aluminium standard, géométrie 3 axes basique, tolérances modérées. Ils estiment raisonnablement bien le volume de matière et un temps de cycle générique pour ce type de pièce.
Ils atteignent leurs limites dès que la géométrie ou le matériau devient spécifique : tolérances serrées exigeant des avances plus lentes, trajectoires d'outil 5 axes qu'un algorithme générique ne peut pas modéliser avec précision, matériaux exotiques comme le titane ou l'Inconel aux paramètres d'usinage non standard, ou pièces nécessitant des opérations secondaires comme l'anodisation ou la rectification. Un calculateur n'a aucun moyen de connaître le plan réel, il ne peut donc qu'approximer.
Pour toute pièce plus complexe qu'une simple équerre ou une bague, un devis réel basé sur un fichier CAD ou un plan vaut mieux que n'importe quelle estimation par calculateur. Envoyer un plan directement à un atelier via contact permet d'obtenir un prix lié à la pièce réelle plutôt qu'à une estimation générique.
Obtenez un devis d'usinage CNC précis
Un atelier a besoin de cinq informations pour chiffrer une pièce avec précision : un fichier CAD ou un plan (les fichiers STEP conviennent bien), la matière, les exigences de tolérance sur les caractéristiques critiques, la quantité nécessaire et toute finition de surface spécifiée. Omettre l'un de ces éléments oblige l'atelier à deviner, ce qui soit gonfle le devis pour couvrir le risque, soit produit un prix qui changera une fois la spécification réelle reçue.
DEK travaille avec plus de 50 métaux et plastiques techniques (notamment l'aluminium, l'acier inoxydable, le titane, le laiton, le cuivre, l'Inconel, le Kovar, le PEEK et le PTFE) usinés selon les systèmes qualité ISO 9001, ISO 13485:2016 et AS9100D, sans quantité minimale et avec un délai de prototypage pouvant descendre à 3 jours. Contactez-nous avec un plan et une quantité pour obtenir un prix propre à votre projet plutôt qu'une moyenne du secteur.
FAQ
Comment estimer le coût d'un usinage CNC ?
Additionnez le coût de la matière, les frais de réglage/programmation, le temps d'usinage multiplié par le taux horaire de l'atelier, ainsi que les éventuels frais de finition ou d'inspection. Les fourchettes indicatives du secteur (50–150 $/h, 50–1 000 $ et plus pour le réglage) suffisent pour un ordre de grandeur ; un chiffre précis exige d'envoyer un fichier CAD ou un plan à un atelier pour un devis réel.
Pourquoi l'usinage CNC est-il si coûteux ?
Le coût reflète des moyens réels : des machines-outils de précision qui coûtent des dizaines de milliers de dollars, une main-d'œuvre qualifiée pour la programmation et le réglage, un outillage qui s'use et doit être remplacé, et une matière souvent plus chère que le brut destiné au moulage ou à l'emboutissage. Les tolérances serrées et les géométries complexes ajoutent du temps machine par-dessus tout cela.
Quel est le coût horaire d'un usinage CNC ?
Les taux horaires des ateliers vont généralement de 50 à 150 $ ou plus de l'heure, selon le type de machine et la précision requise. Un travail simple en 3 axes sur aluminium se situe vers le bas de cette fourchette ; un travail en 5 axes sur une matière plus dure comme l'inox ou le titane se situe vers le haut.
Existe-t-il un calculateur de coût d'usinage CNC fiable ?
Les calculateurs donnent une estimation rapide et approximative pour des pièces simples en matières standard avec des tolérances de base. Ils ne sont pas fiables pour une géométrie complexe en 5 axes, des tolérances serrées ou des métaux exotiques, car ceux-ci nécessitent un devis réel établi sur un plan plutôt qu'un algorithme générique.
Comment le coût d'usinage CNC varie-t-il selon le métal ?
L'aluminium est l'option courante la moins chère et sert de référence de prix. L'acier et l'acier inoxydable coûtent environ 1,5 à 3 fois le prix de l'aluminium, car ils s'usinent plus lentement et usent les outils plus vite. Le titane est le plus cher, à 3 à 8 fois le coût de l'aluminium. Le prix final par pièce dépend toujours fortement de la complexité, de la tolérance et de la quantité commandée.

RÉDIGÉ PAR
Dany accompagne les grands clients internationaux en assurant une communication fluide, l'interprétation des plans et la coordination des projets. Elle maîtrise les flux d'usinage en petite série et la collaboration entre équipes. Pendant son temps libre, elle aime la gastronomie, les voyages et la découverte de nouveaux lieux.
Articles liés
-
 Coût du fraisage CNC : ce que vous paierez réellement (détail des tarifs 2026)
-
 Comment optimiser la conception d'un arbre à cames pour améliorer les performances du moteur
-
 Coût du tournage CNC : prix et facteurs déterminants
-
 Usinage du cuivre : nuances, vitesses et conseils de conception
-
 Types d'ajustements : comment choisir le bon en ingénierie
-
 L'électroérosion (EDM) : fonctionnement, types, matériaux, tolérances et coûts
-
 Rouille du nickel : types, facteurs et conseils pour un nettoyage efficace
-
 Qu'est-ce que le moletage : définition, procédé, motifs et conseils
-
 Rivetage ou soudage : choisir la bonne méthode pour les pièces de tôle

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








