









Services d'usinage multiaxes
L'usinage multiaxes chez DEK finit les pièces en une seule prise, avec une tenue de ±0.005 mm entre les caractéristiques sur cinq faces. 4 axes, 3+2, usinage 5 axes simultané et tournage-fraisage, entièrement en interne.
-
±0.005 mm
Position en une seule prise
-
3–5 jours
Prototypes
-
6 heures
Devis par un ingénieur
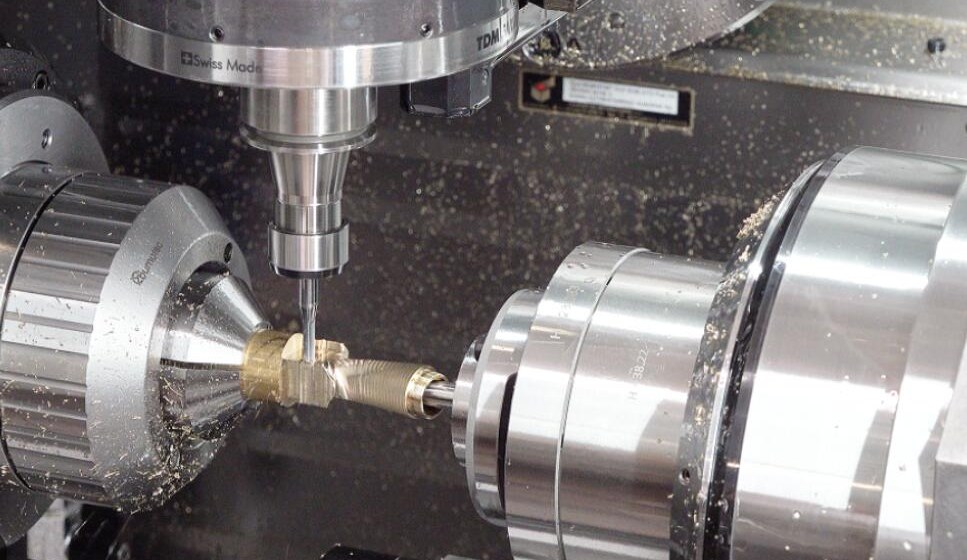

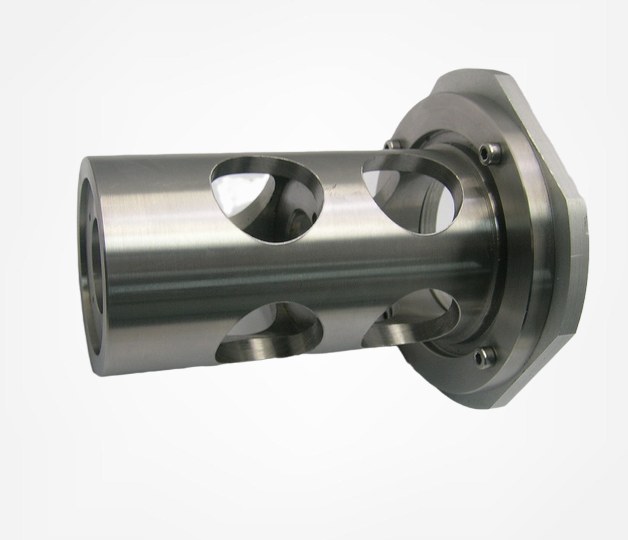
Usinage CNC multiaxes en une seule prise
L'usinage CNC multiaxes ajoute un ou deux axes rotatifs aux axes X, Y et Z, de sorte que les caractéristiques sur plusieurs faces partagent une même référence au lieu d'accumuler les erreurs lors des reprises de bridage. Voir usinage CNC 4 axes et usinage CNC 5 axes.
Les pièces typiques sont les roues, les collecteurs à orifices inclinés, les implants médicaux, les aubes de turbine et les arbres tournés avec méplats fraisés et trous transversaux. L'usinage multiaxes s'effectue aux côtés du fraisage 3 axes, du tournage, de l'électroérosion et de la rectification dans le cadre de nos services d'usinage CNC; le guide de l'usinage 5 axes explique la cinématique.
Pourquoi choisir DEK pour l'usinage multiaxes
Un seul atelier, un seul dossier qualité : d'un carter ébauché en 5 axes à un alésage rectifié, chaque pièce est examinée par un ingénieur avant le devis.
-

Tous les procédés en interne
Fraisage 3, 4 et 5 axes et tournage-fraisage aux côtés du décolletage, de l'électroérosion et de la rectification, afin qu'une pièce multi-procédés reste sous un seul dossier qualité.
-

Tolérance vérifiée au CMM
Tolérance standard de ±0.005 mm, vérifiée au CMM avec inspection de premier article (FAI) sur le premier lot avant la poursuite de la production.
-

Certifié depuis 2002
Certifié ISO 9001:2015, ISO 13485 et AS9100D par TÜV, avec plus de 20 ans d'expérience en usinage de précision depuis 2002.
-

Rapide, sans quantité minimale
Sans quantité minimale : prototypes en 3–5 jours, petites séries en 4–7 jours et livraison dans le monde entier en 3–7 jours.

Revue technique sur chaque plan
Un ingénieur examine chaque plan manuellement, afin que le devis reflète le nombre réel de prises. Les pièces sont orientées vers le procédé le plus économique qui respecte le plan, même s'il s'agit du 3 axes.


Capacités d'usinage multiaxes
Quatre configurations d'axes, un seul objectif : le minimum de prises pour respecter votre plan, des arbres indexés aux contours 5 axes continus.
Usinage multi-axes vs 3 axes et tournage
Choisissez le multi-axes dès qu'une pièce nécessite quatre prises de pièce 3 axes ou plus ou des angles composés ; les pièces simples restent moins chères en 3 axes ou en tournage standard.
| Critère | Ce procédéUsinage multi-axes | Fraisage 3 axes | Tournage CNC | Décolletage |
|---|---|---|---|---|
| Idéal pour | Angles composés, contours | Plaques, supports, couvercles | Géométrie tournée simple | Pièces longues de petit diamètre |
| Faces atteintes | Cinq faces, une seule prise de pièce | Une ou deux faces | Diamètres et faces | Diamètres et faces |
| Erreur par prise de pièce supplémentaire | Aucune (une seule prise de pièce) | 0.01–0.02 mm | Second montage nécessaire | Non précisé |
| Coût horaire | Plus élevé | Plus faible | Plus faible | Non précisé |
| Choisir quand | 4 prises de pièce ou plus en 3 axes | Pièces prismatiques simples | Aucune forme fraisée | Pièces tournées élancées |
Secteurs que nous servons
Les pièces multi-axes équipent les carters d'articulation de robots et les carters de réducteurs, les équipements de semi-conducteurs, les drones, ainsi que les programmes énergie et automobile.
-

Aérospatial
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipements industriels
-

Construction
-

Agriculture
-

Produits grand public
-

Militaire et défense
-

Mines
-
 AérospatialSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres de prototype et de production en petite à moyenne série, en aluminium, acier allié 4140 et 4340, inoxydable et laiton.En savoir plus
-
 RobotiqueCartes d'articulation, brides de réducteurs harmoniques et doigts de préhension en aluminium et acier trempé, avec fraisage 5 axes en une seule prise de pièce.En savoir plus
-
 Semi-conducteursComposants de chambre, montages de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavures.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les surfaces de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batteries, barres omnibus, boîtiers d'onduleurs et raccords de piles à combustible en aluminium, cuivre et inoxydable, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et quincaillerie de pont en inoxydable 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipements industrielsPlaques de préhension, montages de guides linéaires, galets suiveurs et bâtis de machines en aluminium et acier, avec montages conservés en dossier pour les récurrences.En savoir plus
-
 ConstructionSupports structurels, quincaillerie d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inoxydable pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits grand publicBoutons, poignées, pièces de boîtier et matériel audio dont la surface usinée reste visible, anodisée, sablée ou polie selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, boîtiers et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, pièces de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox résistant à la poussière et aux vibrations.En savoir plus
Quand l'usinage multiaxe est adapté
Le multiaxe justifie son tarif horaire plus élevé sur les géométries qui exigeraient des équerres, des cales sinus ou quatre configurations 3 axes ou plus.
-

Caractéristiques à angles composés
Orifices de collecteur inclinés, bossages inclinés, trous à 37° par rapport à deux références : une seule trajectoire d'outil 3+2 au lieu d'équerres ou de cales sinus.
-

Surfaces gauches
Turbines, hélices, aubes de turbine, noyaux de moules et implants orthopédiques usinés en mouvement 5 axes simultané avec des outils courts.
-

Pièces nécessitant 4 configurations ou plus
Chaque configuration 3 axes coûte 15 à 45 minutes et ajoute 0,01 à 0,02 mm d'erreur ; au-delà de quatre, le 5 axes est généralement plus économique et plus précis.
-

Alésages coaxiaux en une seule configuration
Alésages de roulement sur faces opposées coaxiaux à 0,01 mm près, ou perçages liés à une caractéristique en face arrière, usinés sans déplacer la pièce.
-

Pièces complexes multi-faces
Boîtiers et supports avec des caractéristiques sur cinq faces : consultez notre page usinage CNC de pièces complexes.
Conseils de conception pour pièces multiaxes
-
Dégager l'accès à l'outil
Laissez un dégagement autour des formes profondes pour que la tête puisse s'incliner ; une poche entourée de parois hautes sur tous les côtés impose des outils longs.
-
Modéliser les angles composés
Les trous et faces inclinés doivent indiquer leurs angles et une référence claire sur le plan ; « selon modèle » convient pour la géométrie mais pas pour les tolérances.
-
Garder les tolérances en une seule configuration
Si deux caractéristiques doivent être à moins de 0,01 mm l'une de l'autre, rendez-les toutes deux accessibles en un seul serrage ; notre revue DFM signale les cas contraires.
-
Prévoir une surface de serrage
Prévoyez une face ou un bossage pour le maintien ; une patte sacrificielle retirée ensuite convient et coûte souvent moins cher qu'un montage sur mesure.
Qualité multiaxe certifiée
Certifié ISO 9001:2015, ISO 13485 et AS9100D par TÜV, avec contrôle CMM et FAI sur les premiers lots.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matériaux pour pièces multiaxes
Aluminium, aciers, titane, Inconel, alliages de cuivre et plastiques techniques, ainsi que plus de 40 autres matériaux, usinés sur toutes les configurations d'axes.
Plastiques techniques
Besoin d'un autre de nos 40+ matériaux ? Parcourir tous les matériaux
Tout voirComment commander des pièces multiaxes
FAQ sur l'usinage multiaxe
Des réponses claires sur le 3+2 par rapport au 5 axes, les coûts, le tournage-fraisage et les tolérances.
Demander un devis d'usinage multiaxe
Envoyez votre plan avec les tolérances et la quantité ; un ingénieur choisit la configuration d'axes et renvoie un devis sous 6 heures pour la plupart des pièces.
- STEP, STP, IGES, SLDPRT ou PDF acceptés
- sans quantité minimale, de 1 à 10 000 pièces et plus
- Prototypes en 3 à 5 jours
- Petites séries en 4 à 7 jours
- Revue technique manuelle sur chaque plan
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de pointage de précision sur aléseuseEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








