









Services d'usinage du cuivre
Les services d'usinage du cuivre de DEK couvrent le fraisage CNC, le tournage CNC et l'électroérosion pour les pièces électriques et thermiques, avec des tolérances de ±0.005 mm. Un outillage affûté et des paramètres de coupe ajustés évitent l'étalement du métal et les bavures.
-
±0.005mm
Tolérance au meilleur cas
-
3 jours
Délai de prototypage
-
98,6 %+
Livraison dans les délais
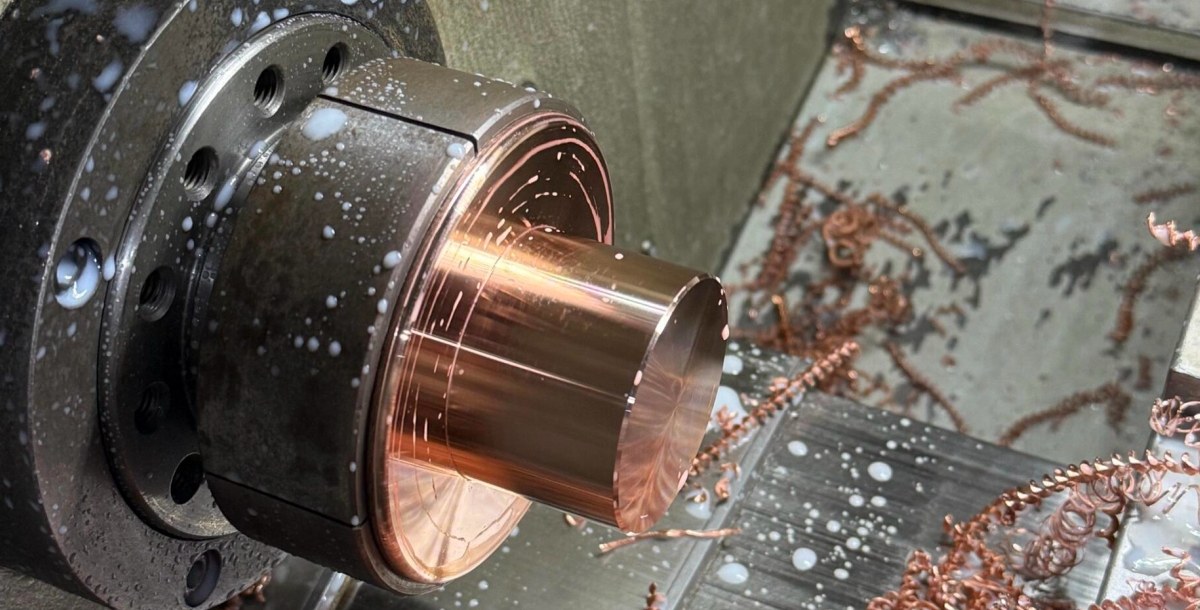

Ce que nos services d'usinage du cuivre maîtrisent
La malléabilité du cuivre le rend facile à former mais difficile à bien usiner : sans outillage affûté, paramètres de coupe ajustés et contrôle rigoureux des copeaux, il s'étale, encrasse les fraises et projette des bavures dans les zones qui doivent rester propres.
DEK intègre cette maîtrise à chaque projet, du prototype à la production, sans quantité minimale. Nous usinons le cuivre par fraisage CNC, tournage CNC et électroérosion pour les pièces électriques et thermiques.
-

Certifié ISO 9001, AS9100D et ISO 13485
-

Plus de 20 ans d'expérience en usinage de précision
-

Plus de 2 300 clients OEM dans le monde
-

Prototypes en 3 jours seulement, sans quantité minimale
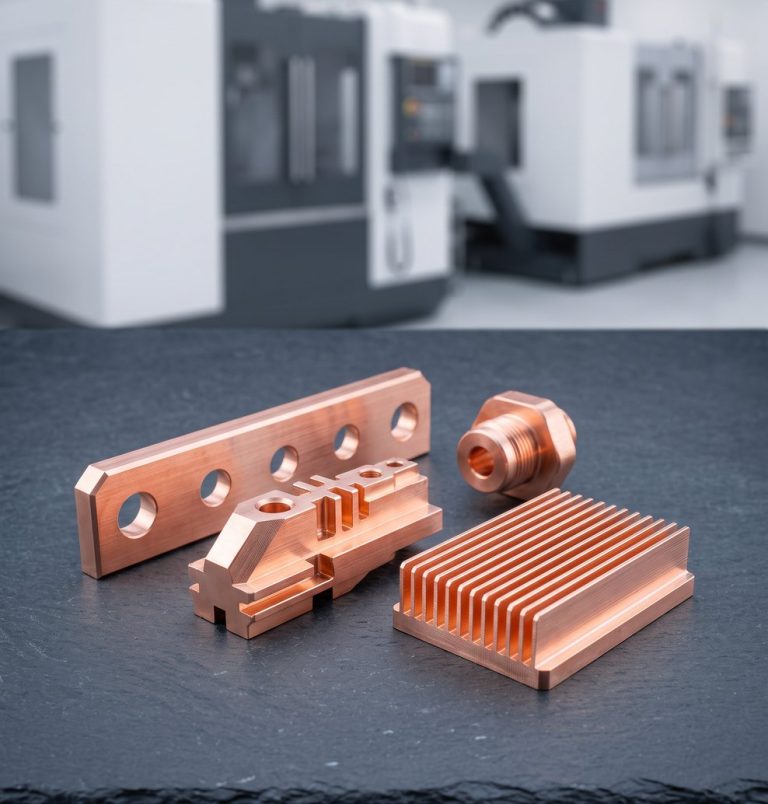
Nuances de cuivre que nous usinons
Les cuivres 101 et 110 sont disponibles en stock ; le cuivre au béryllium et le cuivre au tellure (C145) sont chiffrés à la commande, car l'approvisionnement du stock allonge le délai.
-

Cuivre 101
Pureté 99,99 %Conductivité électrique et thermique maximale pour guides d'ondes, barres omnibus et pièces RF. Barres, plaques, tôles. Consultez la fiche technique C101.
-

Cuivre 110
Pureté 99,90 %Haute conductivité à moindre coût pour connecteurs, bornes et pièces électriques. Barres, profilés, tôles. Consultez le Cuivre C110.
-

Cuivre au béryllium
Allié pour la duretéUsinage du cuivre au béryllium pour ressorts, contacts et pièces électriques résistantes à l'usure ; conductivité modérée au profit de la résistance. Sur demande uniquement.
-
±0,05 mm
Tolérance typique
-
±0,01 mm
Tolérance de précision
-
~1000 mm
Taille maximale des pièces
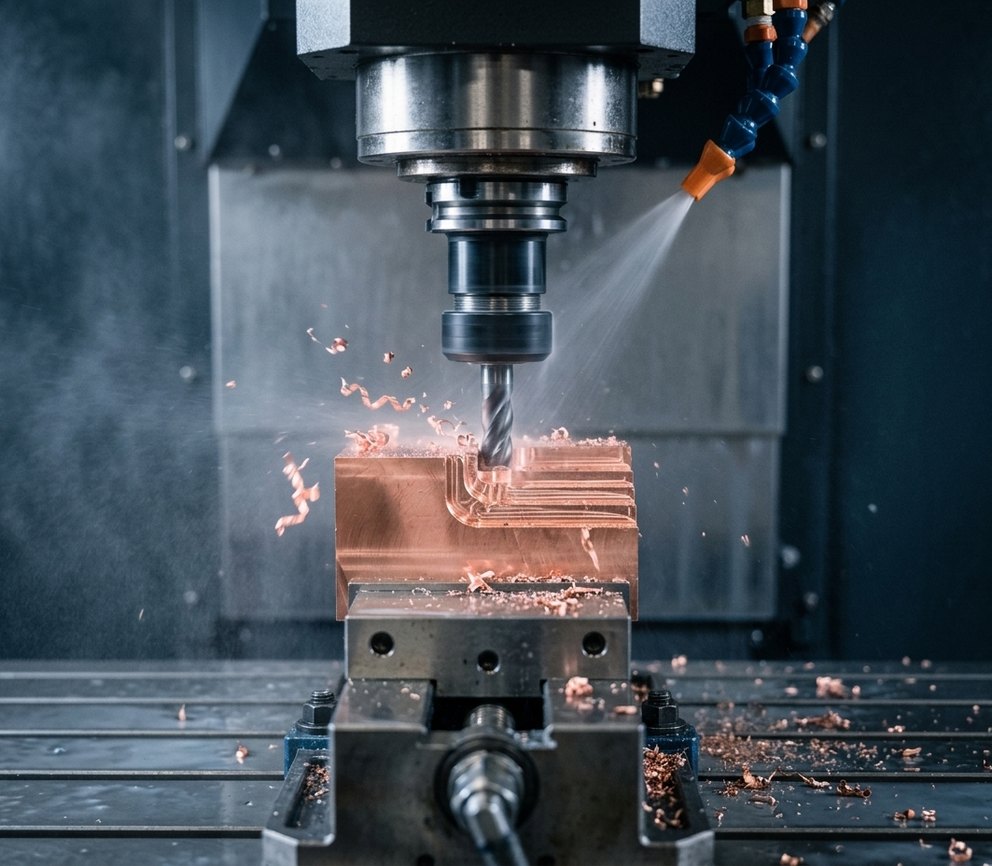
Capacités d'usinage CNC du cuivre
L'usinage CNC du cuivre repose davantage sur la rigueur du procédé que sur la puissance brute : outillage dédié, paramètres de coupe ajustés et évacuation régulière des copeaux.
-
1
Fraisage multiaxes
Centres de fraisage 3, 4 et 5 axes avec usinage multiaxes pour les géométries complexes en cuivre, avec ±0,01 mm sur les caractéristiques contrôlées.
-
2
Tournage CNC et décolletage
Tournage CNC et décolletage pour connecteurs, bornes et raccords, avec un contrôle des copeaux qui empêche le cuivre de se ressouder sur l'arête.
-
3
Usinage par électroérosion
électroérosion pour les détails fins en cuivre, atteignant ±0,005 mm sur certaines micro-caractéristiques sans traîner de bavures sur les surfaces finies.
-
4
Contrôle CMM
Contrôle CMM en interne avec traçabilité complète via IQC, IPQC, FAI, OQC, SPC et CAPA dans le cadre de notre système qualité.
Ce qui distingue l'usinage du cuivre
Les facteurs clés que nos ingénieurs maîtrisent pour qu'un cuivre tendre et collant tienne la tolérance et la finition, du prototype à la production.
-
1
Outillage affûté et dédié
Le cuivre s'étale et encrasse les outils émoussés. Un outillage affûté réservé au cuivre garde des arêtes nettes et empêche le matériau de se ressouder à l'outil.
-
2
Vitesses et avances pour le cuivre
Des vitesses de coupe plus faibles avec des avances plus élevées empêchent le cuivre d'arracher, le même contrôle qui maintient des tolérances serrées sur les parois minces et les petits détails.
-
3
Évacuation des copeaux
Une évacuation régulière des copeaux empêche ceux-ci de traîner des bavures sur les surfaces finies, ce qui est critique sur les zones qui doivent rester propres.
-
4
Lots minimums de traitement de surface
Les traitements de surface sont soumis à une taille de lot minimale de l'atelier : un prototype unique coûte donc plus cher à traiter par unité qu'un lot de production. Anticipez-le lors du passage à l'échelle.
Nuances de cuivre usinées chez DEK
Fiches techniques de nos nuances de cuivre en stock : Cuivre C101 (OFE, 99,99 %) et Cuivre C110 (ETP, 99,90 %), avec données de composition et de propriétés.
-
Le cuivre C110, aussi appelé cuivre électrolytique tough pitch (ETP), est un alliage de cuivre commercialement pur à haute conductivité thermique et électrique.Obtenir le prix
-
Le cuivre C101, également appelé cuivre OFE (oxygen-free electronic), est un alliage de cuivre à haute pureté offrant une excellente conductivité électrique et thermique.Obtenir le prix
Applications des pièces usinées en cuivre
Connecteurs, barres omnibus, dissipateurs thermiques et pièces RF usinés en cuivre pour l'électronique, les semi-conducteurs, l'automatisation, l'énergie et bien plus.
-
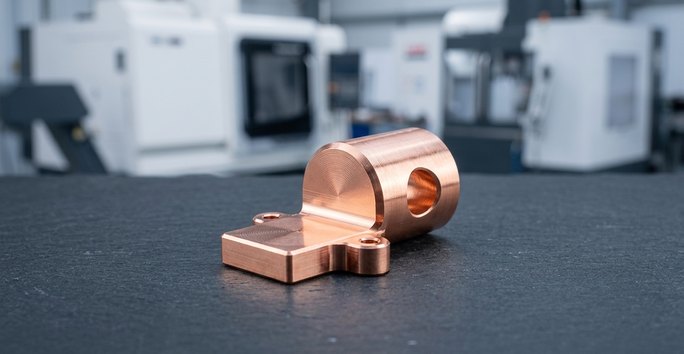 ÉlectroniqueConnecteurs électriques, bornes et boîtiers électroniques qui reposent sur la conductivité électrique du cuivre.
-
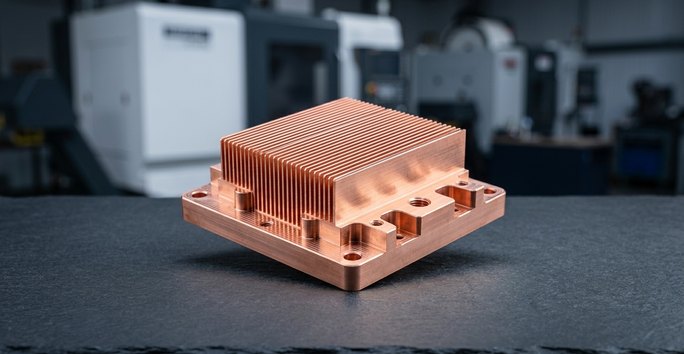 Équipements pour semi-conducteursComposants en cuivre à haute conductivité et pièces de gestion thermique pour les programmes d'équipements pour semi-conducteurs.
-
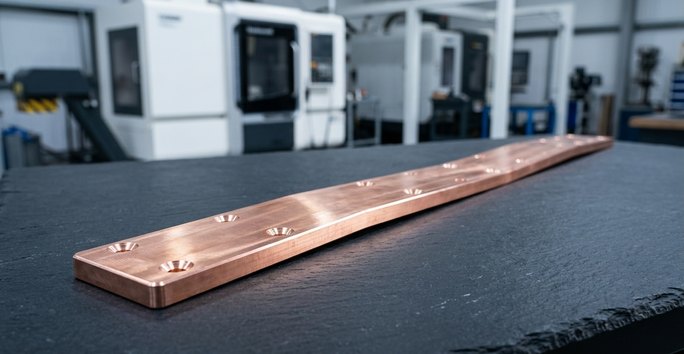 ÉnergieBarres omnibus et composants structurels en cuivre de plus grande taille jusqu'à ~1000 mm pour l'énergie et la distribution électrique.
-
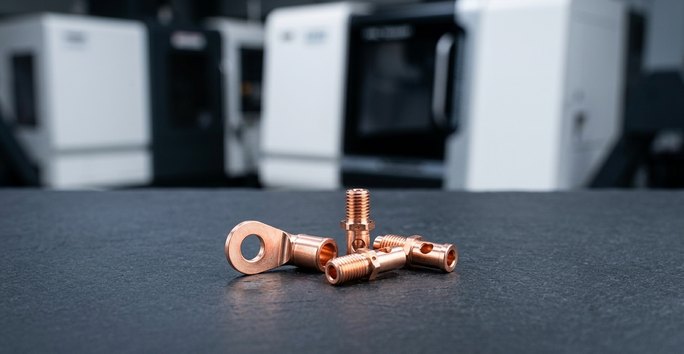 Automatisation industrielleBornes, connecteurs et matériel électrique en cuivre pour les équipements d'automatisation industrielle.
-
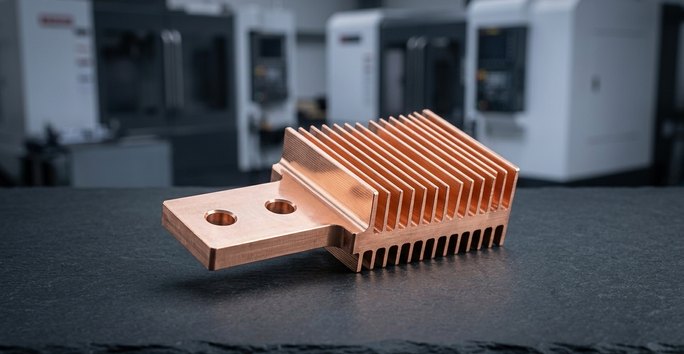 AutomobileBarres omnibus, connecteurs et dissipateurs thermiques en cuivre usinés pour les systèmes électriques et thermiques automobiles.
-
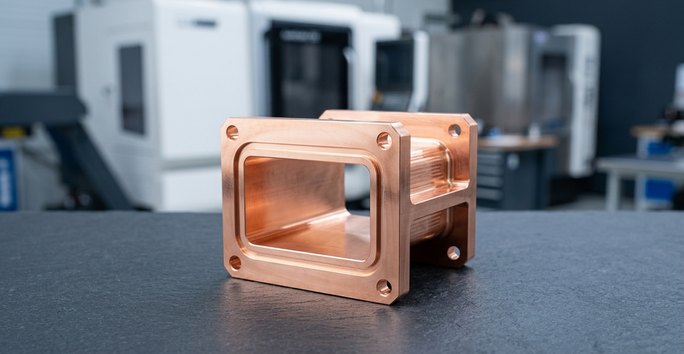 Aérospatial (hors vol)Composants RF et guides d'ondes pour programmes aérospatiaux non critiques au vol, usinés sous AS9100D.
Usinage CNC + finition pour pièces en cuivre
Associez l'usinage CNC du cuivre à une finition pour la brasabilité, la résistance à la corrosion ou une surface propre avant assemblage.
Besoin d'une autre finition ? Voir toutes les options de finition de surface
-
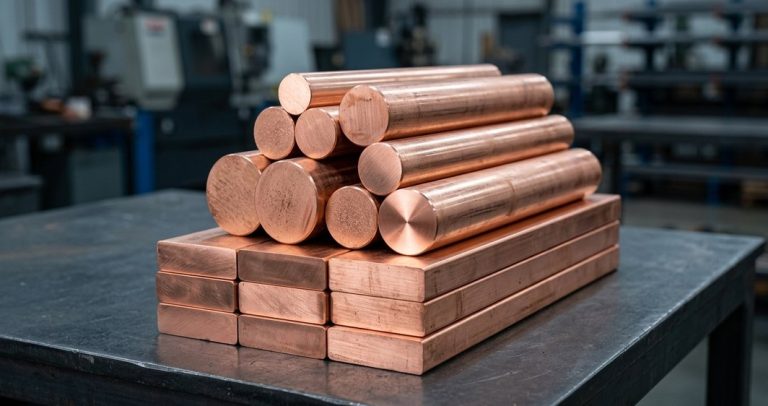 Étamage ou nickelageLe plus populaireLe choix standard pour les pièces en cuivre à braser : protège de l'oxydation et de la corrosion tout en restant mouillable pour les joints brasés.Demander un devis
-
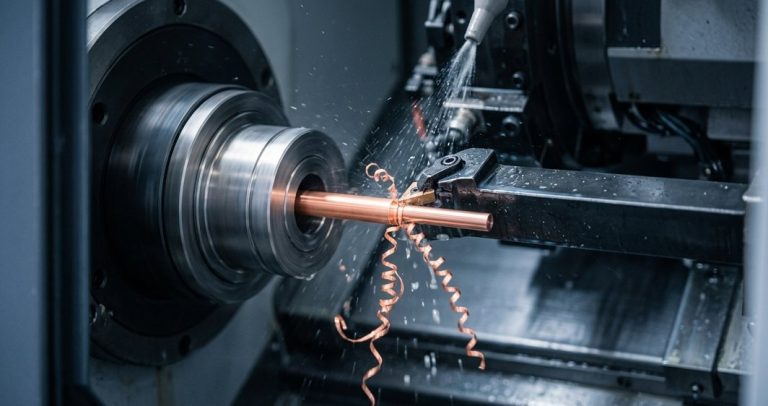 ÉlectropolissageLe plus populaireCrée une surface lisse et résistante à la contamination sur les pièces en cuivre usinées pour les applications propres.Demander un devis
-
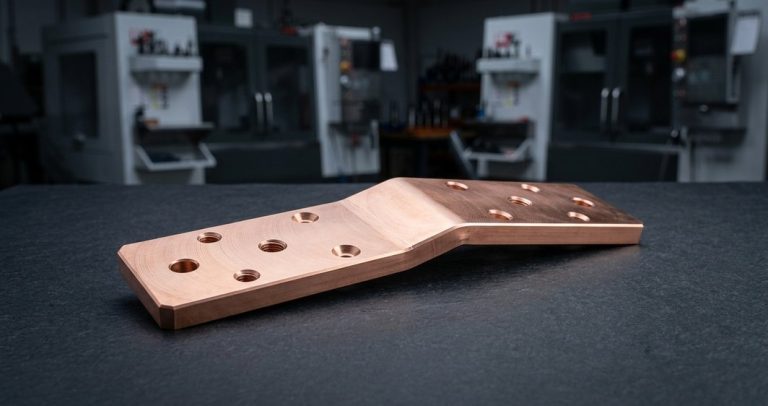 PassivationLe plus populaireStabilise les surfaces en cuivre usinées avant assemblage ; prévoyez des minimums de lot pour le placage et la finition.Demander un devis
FAQ sur le cuivre
Questions fréquentes sur l'usinage des pièces en cuivre, les finitions et le choix de nuance.
Autres matériaux
-
 Acier alliéNuances d'acier allié 4140, 4340, 8620, 4130 et A514 pour arbres, engrenages et pièces structurelles nécessitant une meilleure résistance à la fatigue que l'acier au carbone ordinaire.En savoir plus
-
 LaitonLaiton de décolletage C260, C360 et Cz121 usiné pour raccords, pièces de vannes, engrenages et connecteurs, du prototype unique aux volumes de production.En savoir plus
-
 BronzeBronze phosphoreux C544, C841 fritté, bronze pour paliers 932 et bronze d'aluminium 954 pour bagues, paliers lisses, engrenages, connecteurs et raccords marins.En savoir plus
-
 InconelSuperalliages au nickel Inconel 600, 625 et 718, usinés pour pièces aérospatiales, énergétiques, médicales et industrielles exposées à la chaleur et à des environnements chimiques corrosifs.En savoir plus
-
 InvarInvar 36 et alliages de la famille Invar à faible dilatation, coefficient de dilatation thermique d'environ 1,2 ppm/°C, usinés pour les supports optiques, les fixations pour semi-conducteurs et l'outillage de mesure.En savoir plus
-
 MagnésiumLe métal structurel le plus léger en usage industriel. AZ31B, AZ61B et AZ91D usinés avec un contrôle des copeaux et du liquide de refroidissement contre les risques d'incendie, pour les pièces à poids critique.En savoir plus
-
 Acier douxAcier à faible teneur en carbone 1018, à teneur moyenne 1045 et aciers de décolletage 1215 et 12L14 : un acier économique pour les arbres, supports, goupilles, bagues et engrenages.En savoir plus
-
 TitaneTitane Grade 1, Grade 2 et Grade 5 (Ti-6Al-4V), fraisé, tourné et découpé par électroérosion à fil pour les pièces destinées à l'aérospatiale, au médical, à la robotique et aux semi-conducteurs. Sans quantité minimale.En savoir plus
-
 Acier à outilsA2, D2, H13, O1, S7 et A3 usinés en poinçons, matrices, inserts de moule et pièces d'usure, recuits ou trempés jusqu'à 60+ HRC.En savoir plus
-
 Acier au tungstèneNuances de tungstène et de carbure de tungstène (YG6, YG8, YG10X, YG15, YL10.2) pour les pièces d'usure, matrices, poinçons et blindages, fraisées, tournées, usinées par électroérosion et rectifiées.En savoir plus
-
 Aluminium6061, 6063, 5083 et 5052 en stock pour les supports, boîtiers, pièces marines et de manutention de fluides, tenus à ±0.005 mm sur les portées critiques d'ajustement, sans quantité minimale.En savoir plus
-
 Acier inoxydable303, 304, 316L, 17-4PH et 2205 duplex usinés pour les pièces destinées au médical, à la robotique, aux semi-conducteurs et à l'aérospatiale, du prototype à la production, ±0.005 mm.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








