









Usinage de l'acier allié
DEK réalise l'usinage de l'acier allié dans les nuances 4140, 4340, 8620, 4130, 1215 et A514, avec des tolérances générales de ±0.005 mm et des micro-détails à ±0.003 mm. Sans quantité minimale : un arbre prototype unique et un lot de production d'engrenages suivent le même processus de devis.
-
6
Nuances usinées
-
±0.005mm
Tolérance générale
-
3 jours
Délai prototype
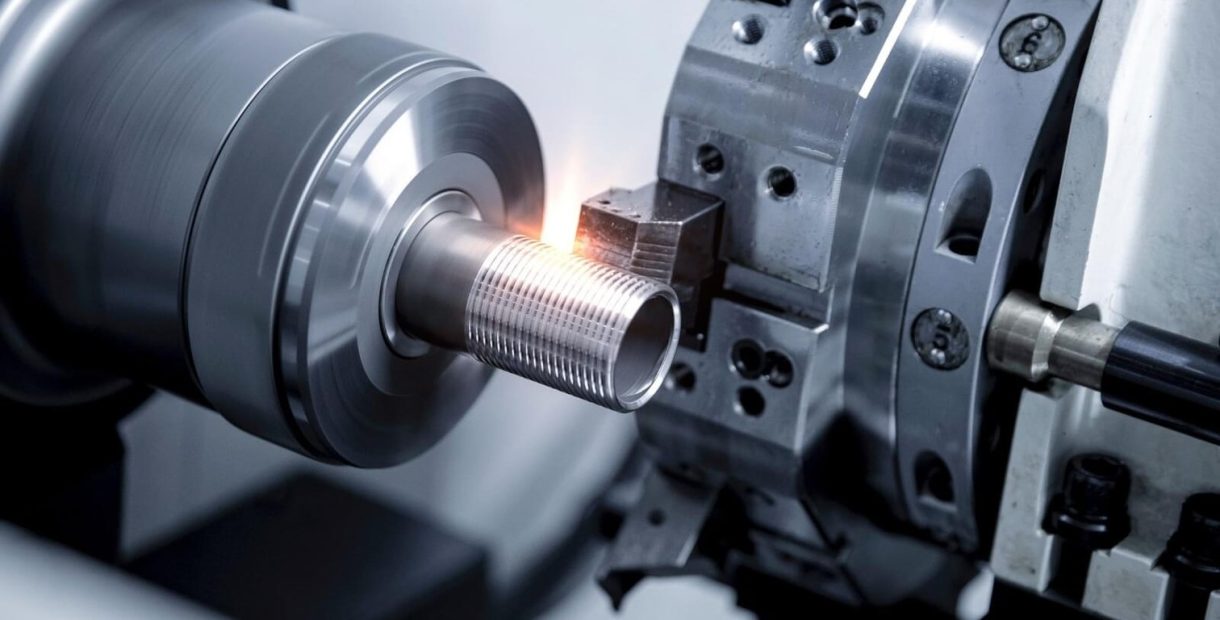

Usinage de l'acier allié : quand il mérite sa place
L'acier allié mérite sa place sur une nomenclature lorsqu'une pièce exige une meilleure résistance à la fatigue, à l'usure ou à la ténacité que l'acier au carbone ordinaire, généralement après un traitement thermique qui révèle le chrome, le nickel ou le molybdène ajoutés. Voir acier allié vs acier au carbone pour les compromis sur le coût et l'usinabilité.
Le compromis : l'acier allié coûte plus cher que l'acier au carbone, et de nombreuses nuances nécessitent un traitement thermique pour atteindre leur pleine résistance. Lorsqu'une pièce exige une dureté à chaud ou une résistance à l'usure supérieure à ce qu'offre toute nuance d'acier allié, notre service d' usinage de l'acier à outils couvre les nuances A2, D2, H13, O1 et S7.
-

Certifié ISO 9001, AS9100D et ISO 13485
-

Contrôle CMM en interne avec traçabilité
-

Taux de livraison à temps supérieur à 98,6 %
-

Plus de 2 300 clients OEM en 20+ ans
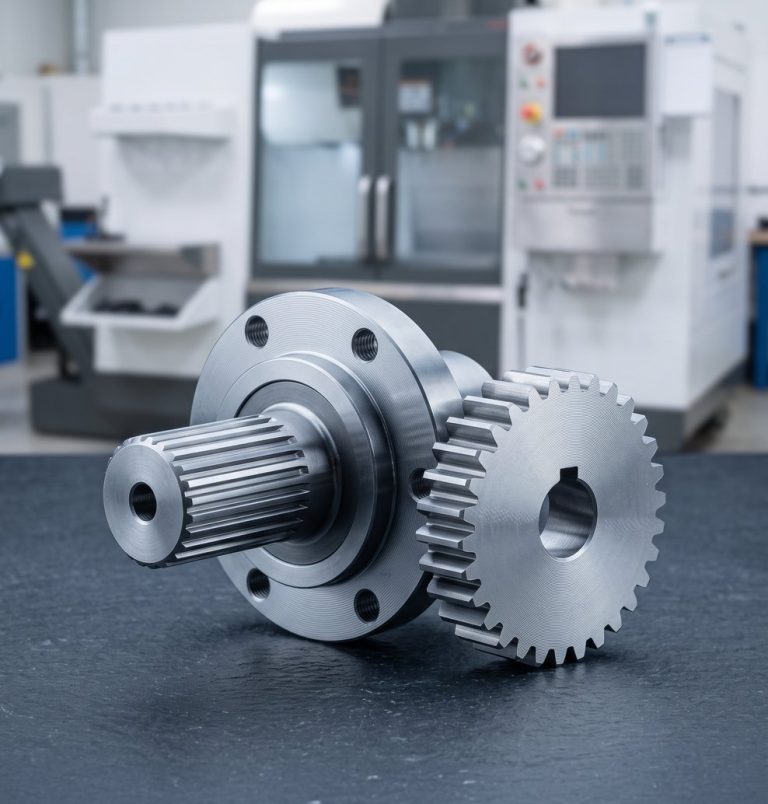
Nuances d'acier allié que nous usinons
Six nuances couvrent les arbres, engrenages, supports et tôles structurelles que nous chiffrons le plus souvent. Chaque fiche indique les désignations courantes et le domaine d'application de la nuance.
-

1215
G12150, EN1A, 11SMn301215 est un acier de décolletage (resulfuré) pour goupilles, arbres, raccords et pièces tournées en grande série, souvent commandé avec des nuances alliées.
-

4130
AISI 4130, 25CrMo4, SCM430Choisissez 4130 (1.7218) pour les tubes, supports et raccords qui doivent être soudés après usinage.
-

4140
EN19, 42CrMo4, SCM440L'usinage de l'acier allié 4140 couvre les arbres, engrenages et pièces structurelles à haute résistance, recuits, normalisés ou trempés et revenus.
-

4340
EN24, 36CrNiMo4, 817M40Précisez 4340 (1.6511) pour les arbres à haute fatigue et les composants structurels soumis à des charges répétées en service.
-

8620
G86200, 1.65238620 est la nuance pour les engrenages cémentés, roulements et surfaces d'usure où la surface reprend la charge.
-

A514
ASTM A514, acier T-1A514 couvre les tôles structurelles lourdes et les pièces résistantes à l'usure, avec des dimensions de pièce jusqu'à ~1000 mm.
-
±0.005mm
Usinage CNC général
-
±0.01mm
Profil complexe 5 axes
-
±0.003mm
Micro-pièces (moins de 10 mm)
-
~1000mm
Taille max. de pièce
Capacités et tolérances d'usinage CNC de l'acier
Nous tenons chaque détail à la tolérance que son procédé permet, et non à un chiffre unique : un diamètre extérieur tourné, une poche fraisée et un alésage foré ont chacun la leur.
-
1
Fraisage 3/4/5 axes
Les pièces prismatiques en acier allié sont réalisées sur des fraiseuses 3, 4 et 5 axes ; les profils complexes usinés par usinage 5 axes tiennent ±0.01 mm.
-
2
Tournage CNC et décolletage
Les arbres, goupilles et bagues sont réalisés sur des tours CNC et à décolletage ; l'acier de décolletage 1215 brise proprement les copeaux pour le tournage CNC.
-
3
Électroérosion à fil et par enfonçage
L'électroérosion à fil et par enfonçage s'inscrit dans la même chaîne de procédés que nos fraiseuses et nos tours, appliquée à l'acier allié comme à toute autre famille de métaux.
-
4
Rectification et taillage d'engrenages
La rectification de précision ainsi que le taillage d'engrenages pour pignons et cannelures complètent les arbres et engrenages usinés en 4140 ou 8620.
Usinabilité et notes de procédé de l'acier allié
Ce que nos ingénieurs ajustent en outillage, avances et séquençage lorsqu'une pièce passe de l'acier au carbone à une nuance alliée.
-
1
Écrouissage et usure des outils
Les aciers alliés durcissent plus vite que l'acier au carbone ordinaire sous l'arête de coupe ; nous utilisons donc un outillage plus résistant, des avances maîtrisées et une gestion du liquide de coupe plus stricte pour éviter l'usure prématurée des outils.
-
2
L'état de traitement thermique dicte les conditions de coupe
Le 4140 recuit ou normalisé s'usine raisonnablement bien avec du carbure standard. Trempé et revenu, les efforts de coupe et l'usure des outils augmentent, et les avances, vitesses et nuances d'outil évoluent en conséquence.
-
3
Décolletage 1215
Le soufre ajouté 1215 fragmente les copeaux proprement, ce qui simplifie l'usinage de pièces tournées en grande série comme les goupilles et les bagues.
-
4
Soudage des nuances fortement alliées
Certaines nuances fortement alliées sont plus difficiles à souder sans traitement thermique avant ou après soudage ; pour les tubes, supports et raccords soudés, le 4130 est le choix habituel.
Fiches techniques des nuances d'acier allié
Ouvrez la page du 4130, 4140, 4340, 8620 ou A514 pour vérifier les désignations et demander un prix pour votre pièce avant d'envoyer le plan.
-
L'acier A514 est un matériau haute performance au rapport coût-efficacité avantageux, reconnu pour sa résistance, sa soudabilité et sa ténacité, notamment à basse température.Obtenir un prix
-
L'acier allié 8620 est un acier faiblement allié contenant du nickel, du chrome et du molybdène, à haute résistance et haute ténacité. C'est un acier couramment utilisé qui peut être cémenté.Obtenir un prix
-
L'acier allié 4340 appartient à la série AISI 4000, un acier faiblement allié trempable à haute résistance et haute ténacité.Obtenir un prix
-
L'acier allié 4130 est un matériau polyvalent et largement utilisé en usinage CNC, notamment dans les industries aéronautique et automobile.Obtenir un prix
-
4140Acier au chrome-molybdèneL'usinage de l'acier 4140 chez DEK couvre les barres recuites à environ 200 HB, les stocks pré-trempés à 28–32 HRC et les pièces trempées et revenues rectifiées à 50+ HRC. Nous tournons, fraisons, rectifions et traitons thermiquement arbres, engrenages et outillage à ±0.005 mm sur demande, sans quantité minimale et avec des prototypes en 3–5 jours.Obtenir un prix
Acier allié vs acier au carbone, acier à outils ou Inconel
Lorsque l'acier au carbone ordinaire ne suffit plus, l'acier allié est l'étape suivante habituelle ; lorsque les nuances alliées ne suffisent plus en dureté à chaud ou en corrosion, l'acier à outils ou l'Inconel prennent le relais.
| Critères | Ce matériauAcier allié | Acier au carbone | Acier à outils | Inconel |
|---|---|---|---|---|
| Choisir pour | Fatigue, ténacité | Coût inférieur | Dureté à chaud | Corrosion, chaleur |
| Usure | Plus élevée | Plus faible | Supérieure à l'allié | – |
| Coût | Plus élevée | Plus faible | – | – |
| Usinage | Durcit vite | Plus facile | Plus difficile | – |
Où sont utilisées les pièces en acier allié
Des composants de transmission aux pièces d'outils de fond de puits, l'acier allié s'impose là où la résistance à la fatigue, la résistance à l'usure et la ténacité déterminent la durée de vie des pièces.
-
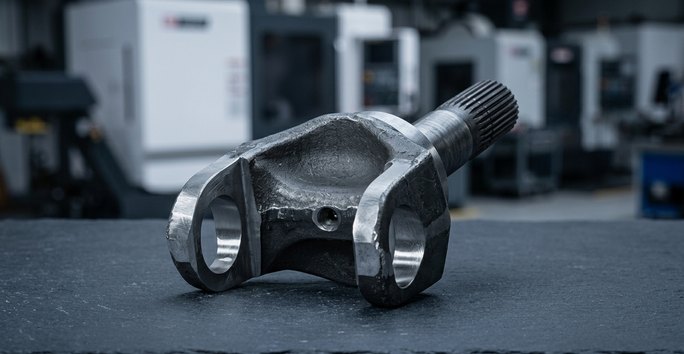 AéronautiquePièces structurelles et supports de cabine non critiques pour le vol, usinés selon notre système qualité certifié AS9100D.
-
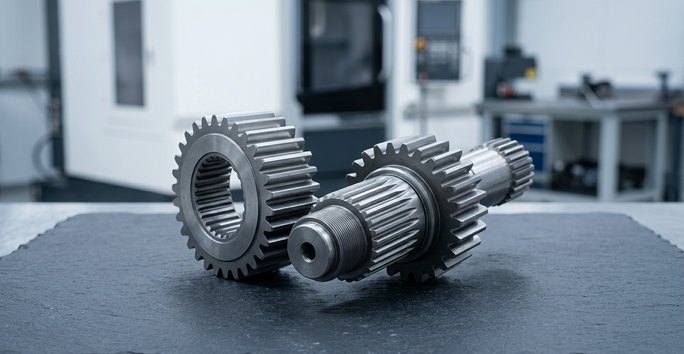 AutomobileComposants de transmission et structurels où la résistance à la fatigue et la ténacité de l'acier allié surpassent l'acier au carbone ordinaire.
-
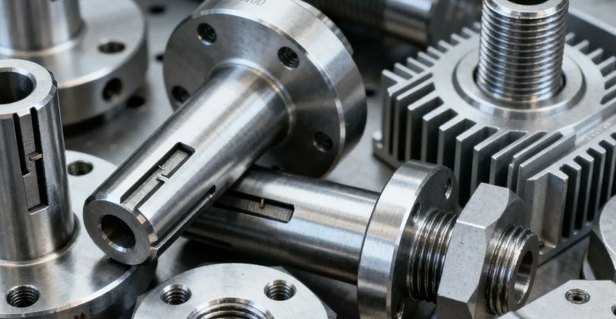 Équipement industrielArbres, engrenages et pièces d'usure pour machines industrielles, souvent en 4140 pour la résistance ou en 8620 pour les surfaces d'usure.
-
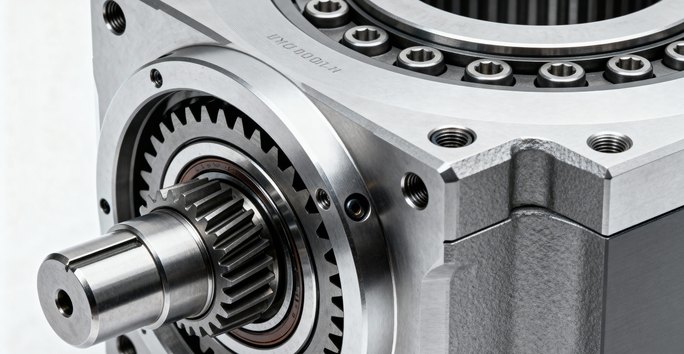 AutomatisationArbres, engrenages et pièces d'usure pour équipements automatisés, du prototype unique aux lots de production sans quantité minimale.
-
 ÉnergieTiges de vannes, composants d'outils de fond de puits et raccords sous pression nécessitant ténacité et résistance à l'usure.
-
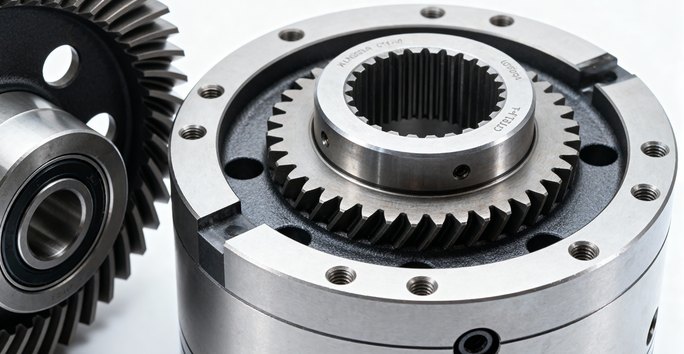 RobotiqueCarters de réducteurs harmoniques, arbres d'engrenages et articulations porteuses soumis à des charges répétées en mouvement.
Options de finition de surface pour l'acier allié
Chaque finition est appliquée à votre pièce usinée CNC et choisie selon les exigences d'usure et de corrosion, sans finition universelle.
Besoin d'une finition non listée ici ? Voir toutes les finitions de surface
-
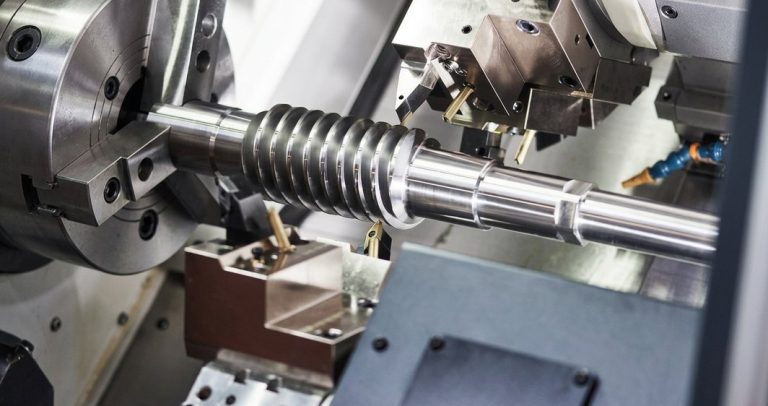 Oxydation noireLe plus populaireUsinage CNC plus oxydation noire pour pièces en acier allié, sélectionnés selon les exigences d'usure et de corrosion de votre pièce.Demander un devis
-
 Zingage ou nickelageLe plus populaireUsinage CNC plus zingage ou nickelage, spécifiés lorsque les exigences de corrosion guident le choix de finition sur les pièces en acier.Demander un devis
-
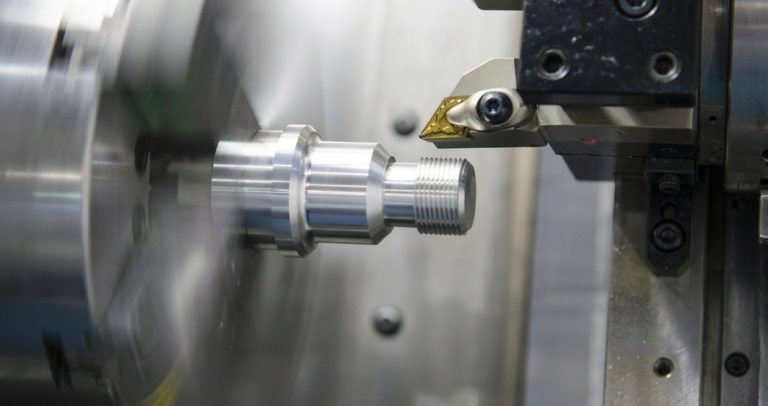 NitrurationLe plus populaireUsinage CNC plus nitruration, choisis lorsque les exigences d'usure de la pièce orientent la décision de finition.Demander un devis
-
 ThermolaquageLe plus populaireUsinage CNC et poudrage pour pièces en acier allié, sélectionnés selon les exigences d'usure et de corrosion.Demander un devis
-
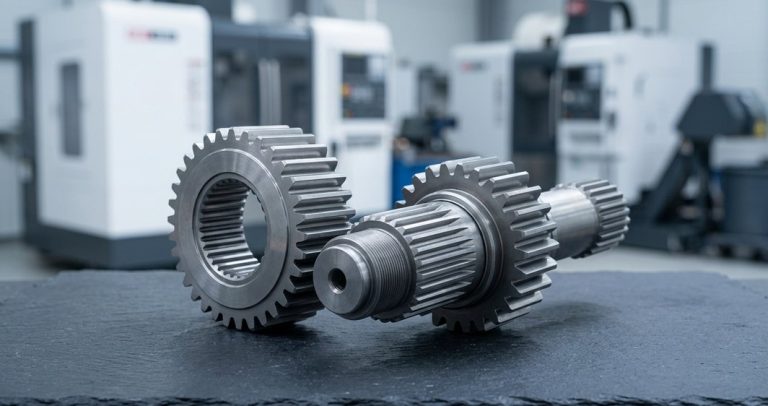 Traitement thermiqueLe plus populaireUsinage CNC et traitement thermique, qui révèle le chrome, le nickel ou le molybdène ajoutés pour une résistance maximale.Demander un devis
FAQ sur l'usinage des aciers alliés
Réponses aux questions que se posent les ingénieurs avant de spécifier une nuance d'acier allié.
Autres matériaux
-
 LaitonLaiton de décolletage C260, C360 et Cz121 usiné pour raccords, pièces de robinetterie, engrenages et connecteurs, du prototype à la production en série.En savoir plus
-
 BronzeBronze phosphoreux C544, C841 fritté, bronze pour paliers 932 et bronze d'aluminium 954 pour bagues, paliers lisses, engrenages, connecteurs et raccords marins.En savoir plus
-
 CuivreCuivre 101 et 110 en stock pour guides d'ondes, barres omnibus, connecteurs et dissipateurs thermiques ; cuivre au béryllium et au tellure usiné sur demande.En savoir plus
-
 InconelSuperalliages de nickel Inconel 600, 625 et 718, usinés pour des pièces aérospatiales, énergétiques, médicales et industrielles exposées à la chaleur et à des environnements chimiques corrosifs.En savoir plus
-
 InvarInvar 36 et alliages de la famille Invar à faible dilatation, environ 1,2 ppm/°C de CTE, usinés pour supports optiques, fixations pour semi-conducteurs et outillage de mesure.En savoir plus
-
 MagnésiumLe métal structurel le plus léger en usage industriel. AZ31B, AZ61B et AZ91D usinés avec des contrôles de copeaux et de liquide de refroidissement adaptés à la sécurité incendie, pour des pièces où le poids est critique.En savoir plus
-
 Acier doux1018 à faible teneur en carbone, 1045 à teneur moyenne et 1215 et 12L14 de décolletage : acier économique pour arbres, supports, goupilles, bagues et engrenages.En savoir plus
-
 TitaneTitane Grade 1, Grade 2 et Grade 5 (Ti-6Al-4V), fraisé, tourné et découpé par électroérosion pour des pièces aérospatiales, médicales, robotiques et pour semi-conducteurs. Sans quantité minimale.En savoir plus
-
 Acier à outilsA2, D2, H13, O1, S7 et A3 usinés en poinçons, matrices, inserts de moule et pièces d'usure, recuits ou trempés jusqu'à 60+ HRC.En savoir plus
-
 Acier au tungstèneNuances de tungstène et de carbure de tungstène (YG6, YG8, YG10X, YG15, YL10.2) pour pièces d'usure, matrices, poinçons et blindages, fraisées, tournées, usinées par électroérosion et rectifiées.En savoir plus
-
 Aluminium6061, 6063, 5083 et 5052 en stock pour supports, boîtiers, pièces marines et de manutention de fluides, tenus à ±0.005 mm sur les caractéristiques critiques d'ajustement, sans quantité minimale.En savoir plus
-
 Acier inoxydable303, 304, 316L, 17-4PH et 2205 duplex usinés pour des pièces médicales, robotiques, pour semi-conducteurs et aérospatiales, du prototype à la production, ±0.005 mm.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








