









Services d'usinage de l'Invar
DEK réalise l'usinage de l'Invar pour les pièces qui ne tolèrent aucune dérive thermique, en tenant ±0.005 mm sur des alliages dont le CTE est d'environ 1,2 ppm/°C entre 20 et 100 °C. La certification matière et la documentation de traçabilité complète accompagnent chaque commande.
-
±0.005mm
Capacité de tolérance
-
3 jours
Délai de prototypage
-
~1000mm
Taille max. des pièces
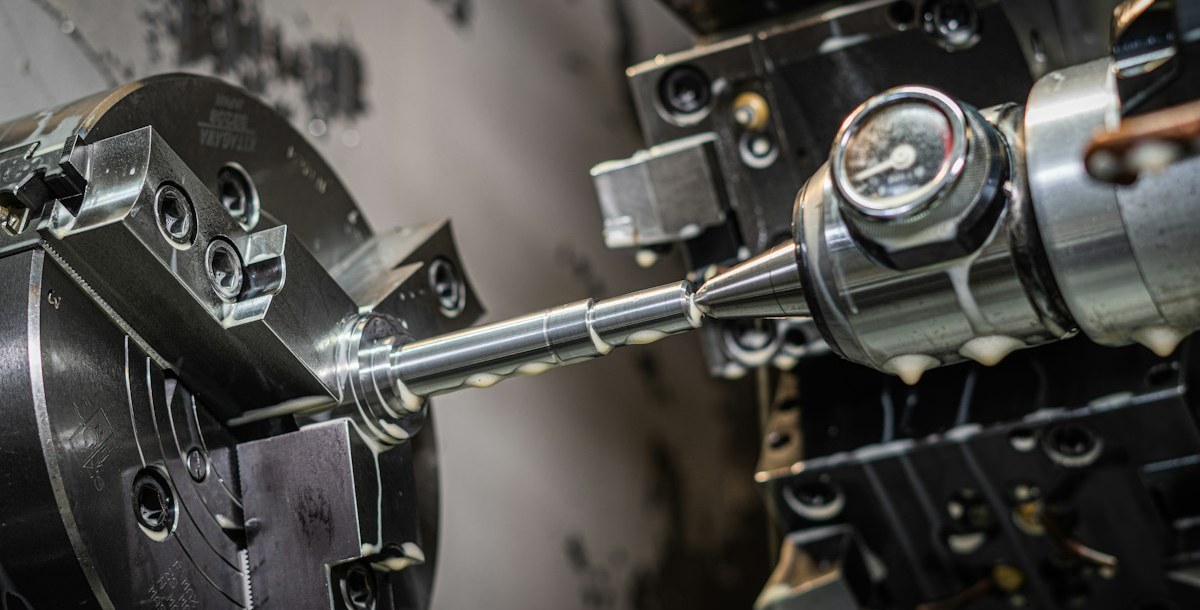

Pourquoi l'usinage de l'Invar convient aux pièces à faible CTE
L'Invar est un alliage fer-nickel à faible dilatation, typiquement environ 1,2 ppm/°C entre 20 et 100 °C. DEK usine l' Invar 36 et d'autres matières de la famille Invar, de la barre à la plaque, en pièces usinées jusqu'à environ 1000 mm de côté.
Nous usinons l'Invar selon la même chaîne de procédés que nos autres alliages à forte teneur en nickel : fraisage 3, 4 et 5 axes, tournage CNC et décolletage, électroérosion à fil et par enfonçage, et rectification de précision. Le résultat : des pièces Invar CNC pour montures optiques, fixations pour semi-conducteurs et outillage de mesure qui conservent leur alignement lorsque la température varie.
-

Plus de 20 ans d'usinage de précision
-

Plus de 1,2 M de pièces produites par an
-

Taux de livraison à temps supérieur à 98,6 %
-

Certifié ISO 9001, ISO 13485 et AS9100D
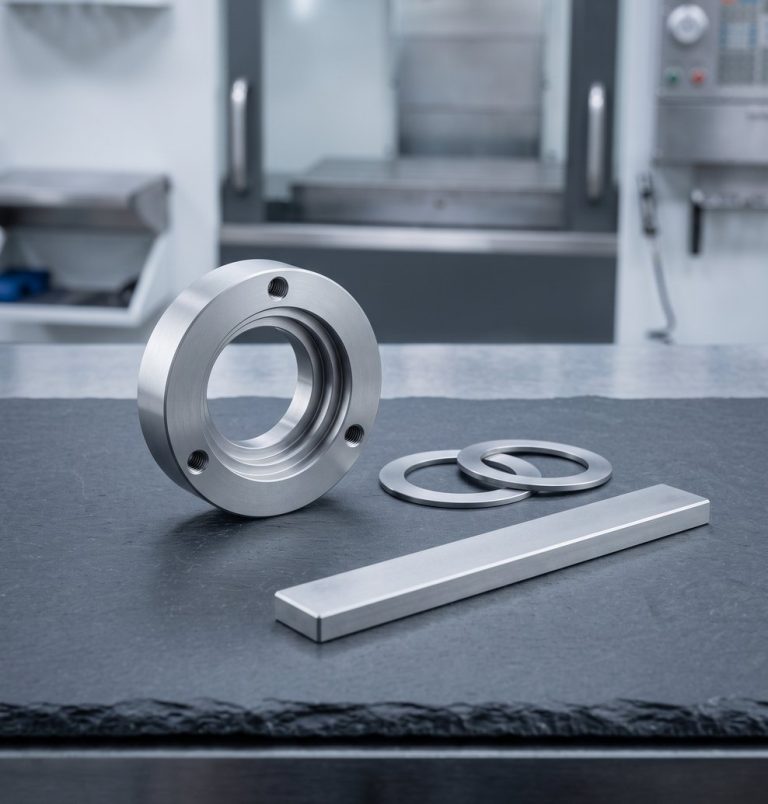
Nuances d'Invar que nous usinons
L'Invar 36 est la nuance que DEK usine le plus ; d'autres matières à faible dilatation de la famille Invar sont usinées sur demande, en barre ou en plaque.
-

Invar 36
UNS K93600, ~36 % de nickelEnviron 36 % de nickel, le reste en fer. Les vitesses, avances et tolérances sont indiquées sur la page Invar 36 .
-

Alliages de la famille Invar
Matières à faible dilatation sur demandeD'autres alliages à faible dilatation de la famille Invar sont usinés sur demande lorsqu'un plan exige une nuance ou une forme spécifique.
-

Kovar
Meilleure étanchéité verre-métalLe Kovar échange une partie de la faible dilatation de l'Invar contre l'étanchéité verre-métal des sorties électroniques. Voir l'usinage du Kovar.
-
±0.005mm
CNC général et ajustements critiques
-
±0.003mm
Micro-pièces de moins de 10 mm
-
±0.01mm
Contrôle de profil 5 axes
-
Ra 0.4μm
Alésages et faces rectifiés
Usinage de précision de l'Invar chez DEK
Chaque procédé est soumis aux mêmes points de contrôle IQC, IPQC, FAI et OQC que DEK applique à toutes les matières qu'il usine.
-
1
Fraisage 3, 4 et 5 axes
Façonne les montures profilées, supports et boîtiers optiques avec un contrôle de profil de ±0.01 mm sur les géométries complexes grâce au fraisage 5 axes.
-
2
Tournage CNC et décolletage
Produit les arbres, manchons et composants de fixation de petit diamètre, en utilisant le décolletage pour une régularité diamétrale serrée.
-
3
Électroérosion à fil et par enfonçage
Électroérosion à fil et par enfonçage découpe les sections trempées ou écrouies qui résistent à l'outillage conventionnel.
-
4
Rectification de précision
Affine les alésages critiques et les faces d'appui planes jusqu'à Ra 0.4 μm ou mieux grâce à la rectification cylindrique.
Ce qui rend l'usinage de l'Invar différent
L'Invar s'écrouit rapidement ; une seule passe glacée peut faire sortir une pièce des tolérances. Nos ingénieurs maîtrisent ces quatre facteurs.
-
1
Écrouissage rapide
L'Invar durcit rapidement sous l'outil. Une passe glacée peut faire sortir une pièce des tolérances, anéantissant l'intérêt de choisir un alliage à faible CTE.
-
2
Outillage affûté à angle de coupe positif
Des outils affûtés à angle de coupe positif coupent proprement au lieu de frotter, empêchant l'alliage de durcir en surface glacée en cours d'usinage.
-
3
Bris de copeaux et avances
L'Invar forme de longs copeaux collants. Des brise-copeaux actifs et des avances régulières comptent plus que la vitesse, le même soin que celui requis pour les nuances d'acier inoxydable à forte teneur en nickel.
-
4
Contrôle à chaque étape
Les points de contrôle IQC, IPQC, FAI et OQC s'appliquent à chaque commande, appuyés par notre système qualité ISO 9001, ISO 13485 et AS9100D.
Nuances d'alliage Invar que nous usinons
L'Invar 36 (UNS K93600) est notre nuance la plus usinée. Consultez sa page pour les vitesses de coupe, les avances et les tolérances dimensionnelles, ou demandez d'autres matières de la famille Invar.
Quand choisir l'Invar plutôt que le Kovar ou l'inox 316
Comparaison de l'Invar avec le Kovar pour les travaux d'étanchéité et avec l'inox 316 pour le coût d'usinage.
| Critères | Ce matériauInvar | Kovar | Inox 316 |
|---|---|---|---|
| Le choisir pour | Absence de dérive thermique | Étanchéité verre-métal | – |
| Dilatation thermique | ~1,2 ppm/°C | Supérieure à l'Invar | – |
| Écrouissage | Rapide | – | Plus lent que l'Invar |
| Coût d'usinage | Plus élevé | – | Plus faible |
| Prix de la matière première | Comparable à l'inox 316 | – | Comparable |
Fabrication de pièces en Invar par secteur
L'Invar est spécifié partout où une pièce doit conserver son alignement ou son étalonnage lorsque la température ambiante varie.
-
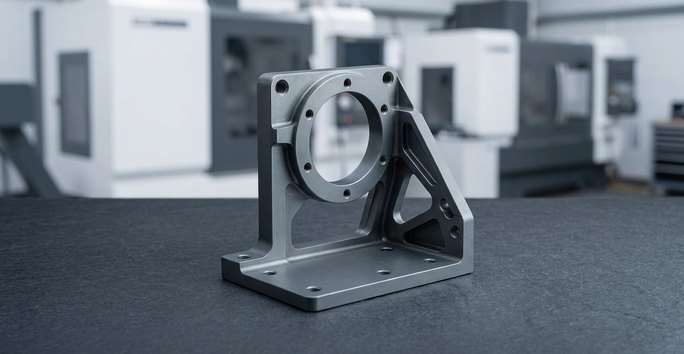 AérospatialSupports structurels et fixations d'instruments non critiques pour le vol qui maintiennent l'alignement malgré les variations de température en cabine.
-
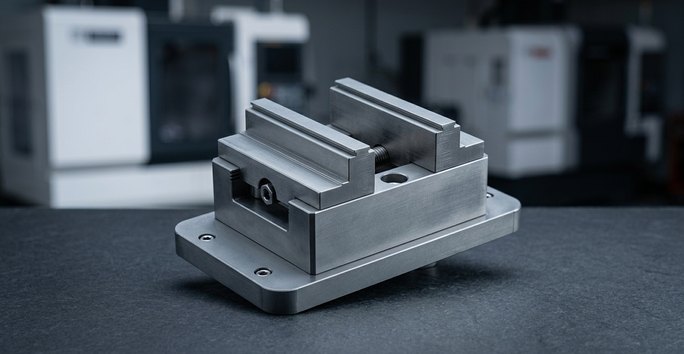 Équipements pour semi-conducteursFixations de manipulation de wafers et outillage d'étalonnage qui ne doivent pas dériver avec la chaleur ambiante pendant le traitement.
-
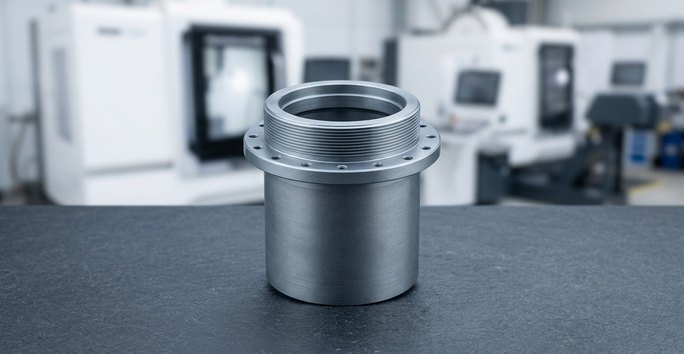 Optique et métrologieBarillets d'objectifs, montures de miroirs et corps d'instruments de mesure qui suivent les taux de dilatation du verre ou de la céramique.
Options d'usinage CNC et de rectification pour l'Invar
Les caractéristiques critiques d'ajustement en Invar sont usinées, puis rectifiées à Ra 0.4 μm ou plus fin pour les alésages et les faces planes d'appui.
Besoin d'une autre finition sur l'Invar ? Consultez nos ingénieurs
-
 Rectification de précisionLe plus populaireL'usinage CNC associé à la rectification de précision affine les caractéristiques critiques d'ajustement à Ra 0.4 μm ou plus fin.Demander un devis
-
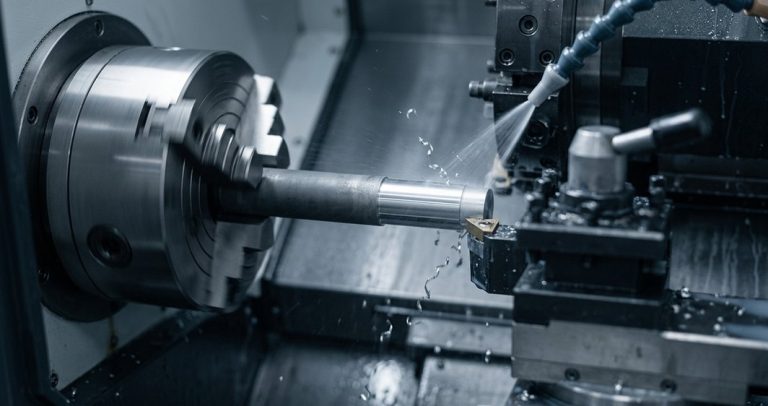 Rectification cylindriqueLe plus populaireL'usinage CNC associé à la rectification cylindrique finit les alésages critiques d'ajustement pour des ajustements arbre-alésage tenus à ±0.005 mm.Demander un devis
-
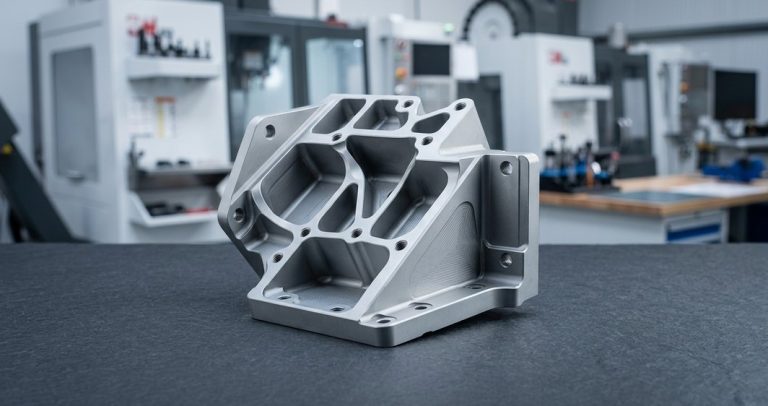 Faces planes d'appuiLe plus populaireUsinage CNC associé à la rectification des faces planes d'appui à Ra 0.4 μm ou plus fin pour des assemblages stables.Demander un devis
FAQ sur l'usinage de l'Invar
Questions fréquentes des ingénieurs qui spécifient des pièces en Invar à faible CTE.
Autres matériaux
-
 Acier alliéNuances d'acier allié 4140, 4340, 8620, 4130 et A514 pour arbres, engrenages et pièces structurelles nécessitant une meilleure résistance à la fatigue que l'acier au carbone ordinaire.En savoir plus
-
 LaitonLaiton de décolletage C260, C360 et Cz121 usiné pour raccords, pièces de robinetterie, engrenages et connecteurs, du prototype à la production en série.En savoir plus
-
 BronzeBronze phosphoreux C544, C841 fritté, bronze à roulements 932 et bronze d'aluminium 954 pour bagues, paliers lisses, engrenages, connecteurs et raccords marins.En savoir plus
-
 CuivreCuivre 101 et 110 en stock pour guides d'ondes, barres omnibus, connecteurs et dissipateurs thermiques ; cuivre au béryllium et au tellure usiné sur demande.En savoir plus
-
 InconelSuperalliages de nickel Inconel 600, 625 et 718, usinés pour des pièces aérospatiales, énergétiques, médicales et industrielles exposées à la chaleur et à des environnements chimiques corrosifs.En savoir plus
-
 MagnésiumLe métal structurel le plus léger en usage industriel. AZ31B, AZ61B et AZ91D usinés avec des contrôles de copeaux et de liquide de refroidissement ignifuges pour les pièces critiques en poids.En savoir plus
-
 Acier douxAcier bas carbone 1018, acier à teneur moyenne en carbone 1045 et aciers de décolletage 1215 et 12L14 : un acier économique pour les arbres, supports, goupilles, bagues et engrenages.En savoir plus
-
 TitaneTitane Grade 1, Grade 2 et Grade 5 (Ti-6Al-4V), fraisé, tourné et découpé par électroérosion à fil pour des pièces destinées à l'aérospatiale, au médical, à la robotique et aux semi-conducteurs. Sans quantité minimale.En savoir plus
-
 Acier à outilsA2, D2, H13, O1, S7 et A3 usinés en poinçons, matrices, inserts de moule et pièces d'usure, recuits ou trempés jusqu'à 60+ HRC.En savoir plus
-
 Acier au tungstèneNuances de tungstène et de carbure de tungstène (YG6, YG8, YG10X, YG15, YL10.2) pour pièces d'usure, matrices, poinçons et blindages, fraisées, tournées, usinées par électroérosion et rectifiées.En savoir plus
-
 Aluminium6061, 6063, 5083 et 5052 en stock pour supports, boîtiers, pièces marines et de manutention de fluides, tenues à ±0.005 mm sur les portées critiques d'ajustement, sans quantité minimale.En savoir plus
-
 Acier inoxydable303, 304, 316L, 17-4PH et duplex 2205 usinés pour des pièces destinées au médical, à la robotique, aux semi-conducteurs et à l'aérospatiale, du prototype à la production, ±0.005 mm.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








