







Options de finition de surface pour l'usinage CNC
Chez DEK, chaque finition de surface fait partie de la commande d'usinage : anodisation, passivation, PVD, DLC et autres, appliquées uniquement aux pièces que nous usinons, avec une tolérance planifiée en amont.
-
16Options de finition
-
0,05 µmRa poli à partir de
-
6hDélai de devis
Des services de finition de surface intégrés à votre commande CNC
Nos services de finition de surface constituent une étape de la commande d'usinage : DEK n'accepte pas les commandes de finition seule.
La tolérance, l'épaisseur du revêtement et le contrôle sont planifiés ensemble dès le plan. Les pièces sortent de la machine à Ra 0,8–1,6 µm, la rectification et le polissage atteignent Ra 0,2–0,4 µm, et les revêtements sont chiffrés avec leur épaisseur afin que les ajustements restent fonctionnels. Les finitions sont disponibles sur chaque commande via notre service d'usinage CNC.
- Finition planifiée avec l'usinage, pour que les tolérances tiennent après revêtement
- Épaisseur de revêtement, Ra et masquage vérifiés au contrôle final
- ISO 9001:2015, ISO 13485 et AS9100D, certifiés par TÜV
- Sans quantité minimale, devis sous 6 heures, photos avant expédition
-

Revêtements
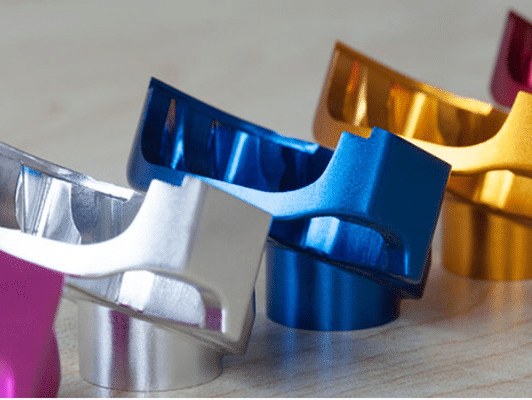
Anodisation, chem film, oxydation noire, PVD et plus
-

Dépôts électrolytiques
Zingage, nickel chimique, nickelage
-

Mécanique
Sablage aux billes, polissage, ébavurage, marquage laser
-

Traitements
Passivation, électropolissage, traitement thermique


Finitions de surface disponibles
Chaque finition est appliquée aux pièces usinées par DEK, chiffrée avec son épaisseur ou son Ra et contrôlée avant expédition.
-
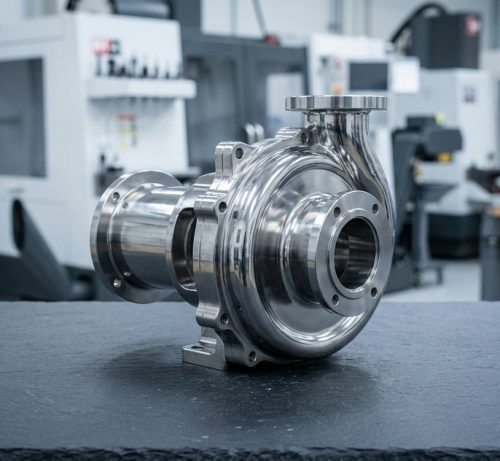 MécaniquePolissageSurfaces brossées, satinées, polies ou miroir sur les pièces usinées par DEK, de Ra 0,8–1,6 µm à l'état usiné jusqu'à Ra 0,02–0,05 µm sur inox, aluminium, laiton, titane et acier à outils.En savoir plus
-
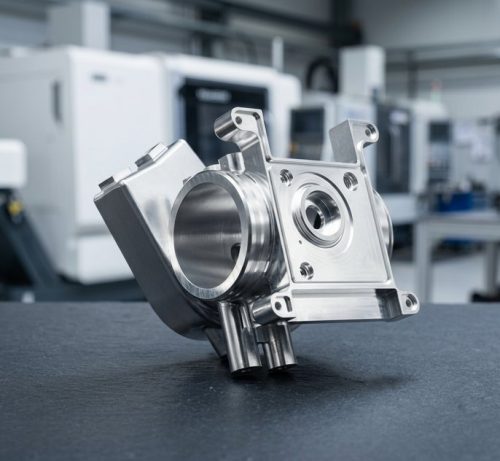 TraitementsPassivationUn traitement acide contrôlé qui élimine le fer libre laissé par l'usinage et restaure la couche d'oxyde de chrome sur les pièces en inox, sans modification des dimensions ni de la finition.En savoir plus
-
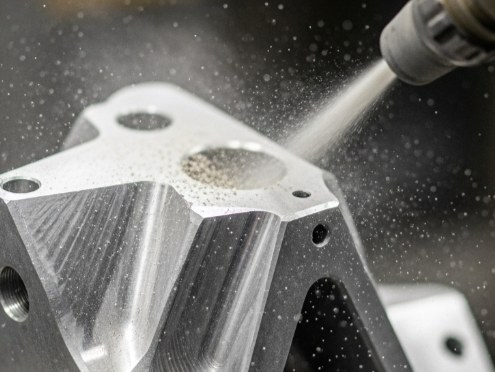
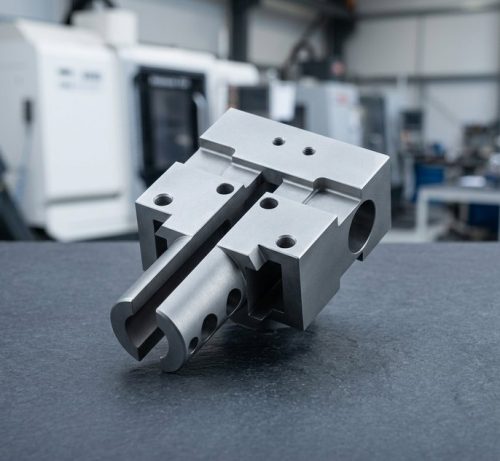 MécaniqueSablage aux billes et grenaillage de précontrainteLe sablage aux billes, à l'oxyde d'aluminium et le grenaillage de précontrainte donnent aux pièces usinées en aluminium, inox, titane et acier un aspect mat uniforme, une accroche peinture ou une durée de fatigue prolongée, dans la même commande.En savoir plus
-
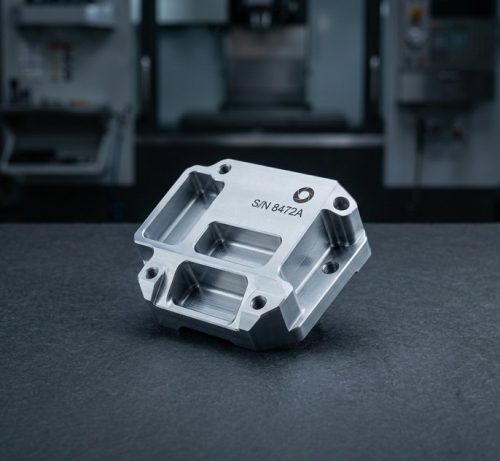 MécaniqueMarquage laserNuméros de pièce, numéros de série, logos et codes UDI marqués au laser de façon permanente sur les pièces en inox, titane, aluminium et plastique usinées par DEK, sans profondeur ni bavure en mode recuit.En savoir plus
-
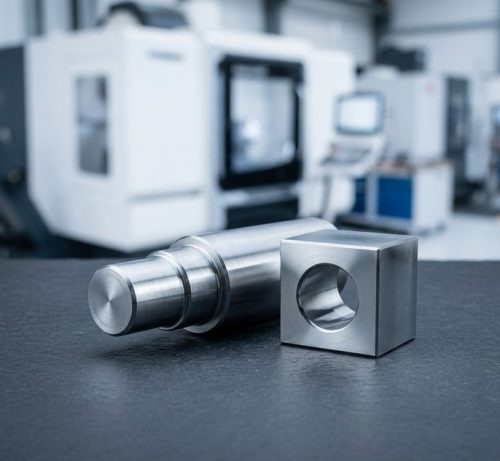 TraitementsTraitement thermiqueLe traitement thermique durcit, adoucit ou nitrure les pièces en acier usinées par DEK, en ajoutant résistance et usure tout en conservant la tolérance finale de ±0,005 mm par rectification de finition.En savoir plus
-
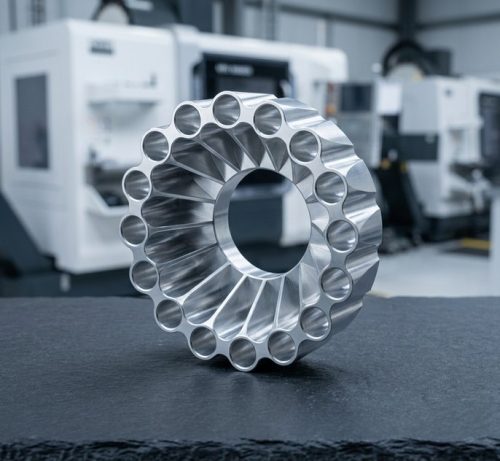 MécaniqueÉbavurage et finition des arêtesÉbavurage et cassage d'arêtes en interne sur les pièces usinées par DEK, des arêtes cassées à la main de 0,1 mm à l'ébavurage thermique et par flux abrasif des trous croisés internes en acier et en aluminium.En savoir plus
Finition et tolérance : le revêtement affecte l'ajustement
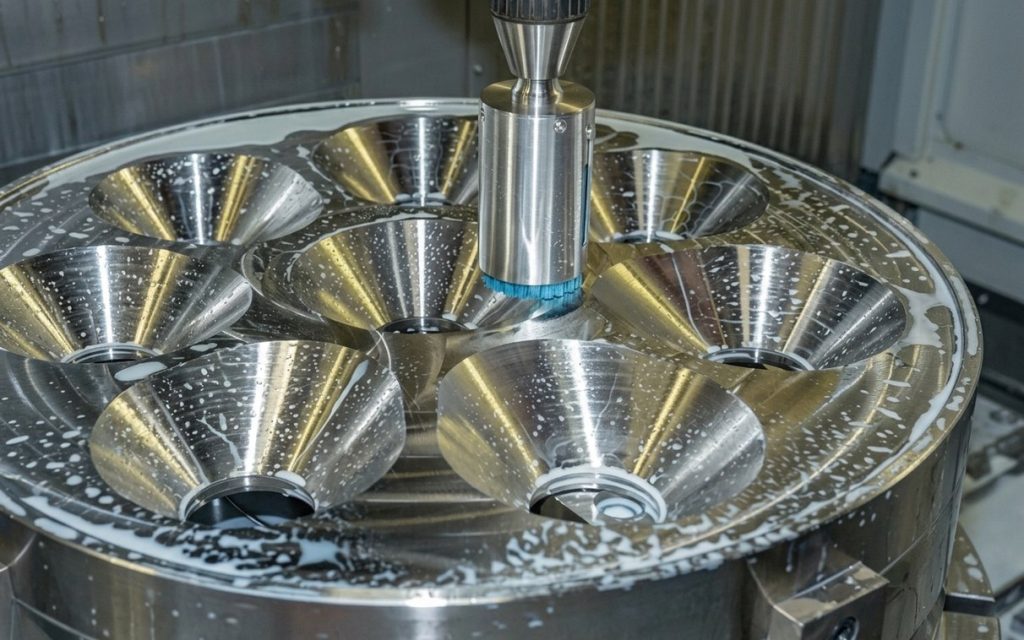
Un revêtement ajoute de la matière, deux fois sur le diamètre d'un alésage. DEK planifie la finition avec l'usinage pour que les ajustements restent fonctionnels après traitement.
-

Épaisseur de revêtement dans les alésages
Une anodisation dure de 25 µm sur un alésage Ø10 H7 le ferme d'environ 0,05 mm, hors tolérance. Le nickel chimique et le zingage agissent de même ; l'électropolissage retire de la matière.
-

Dimensions après finition
Si le plan indique que les dimensions s'appliquent après finition, le programme d'usinage compense ; s'il est muet, l'ingénieur demande. La passivation, l'oxydation noire et le marquage laser ne changent rien de mesurable.
-

Masquage ou rectification
Sur les ajustements de précision, le masquage ou la rectification après revêtement est généralement moins coûteux que de tenir une cote revêtue. Les pièces en 4140 ou 17-4 PH trempées reçoivent une surépaisseur de rectification après traitement thermique.
Quelle finition pour quel matériau
La finition de surface des métaux dépend d'abord du matériau de base. Voici les finitions que DEK recommande pour chaque famille de matériaux.
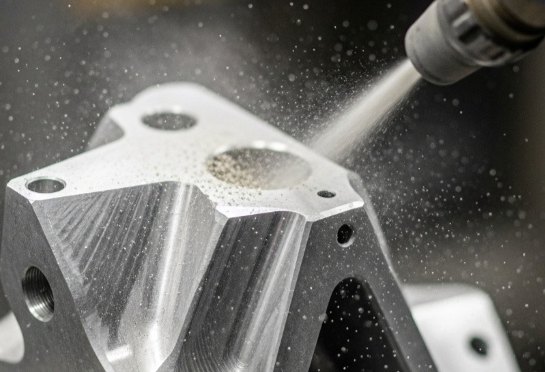
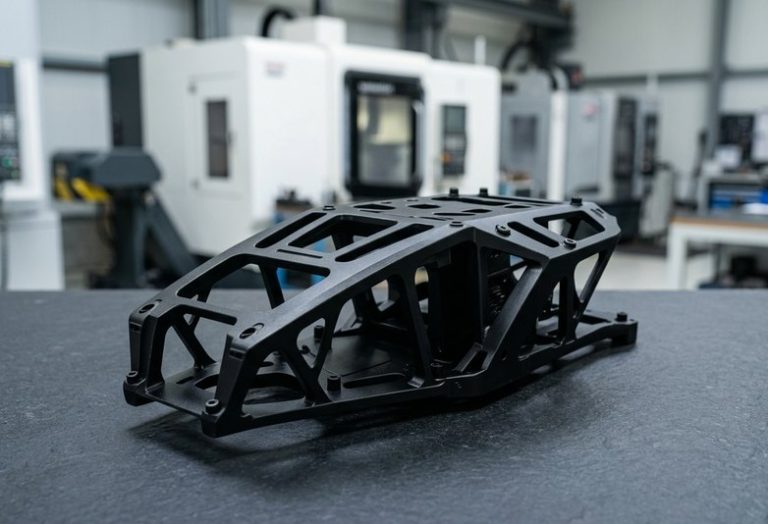
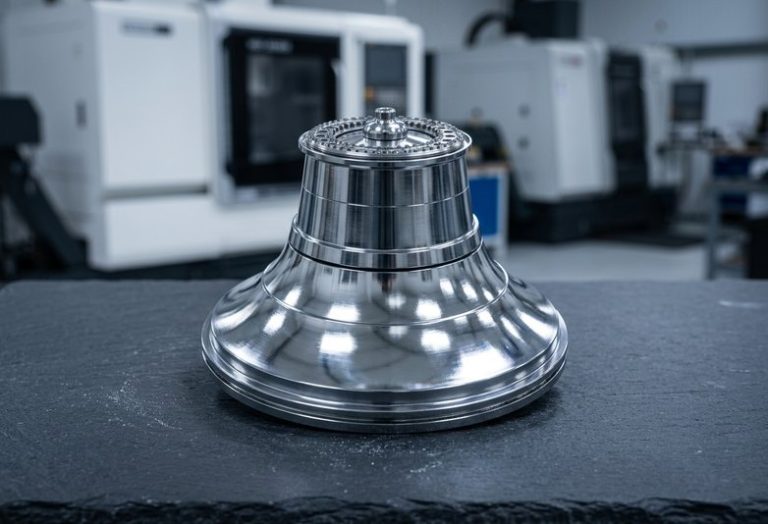
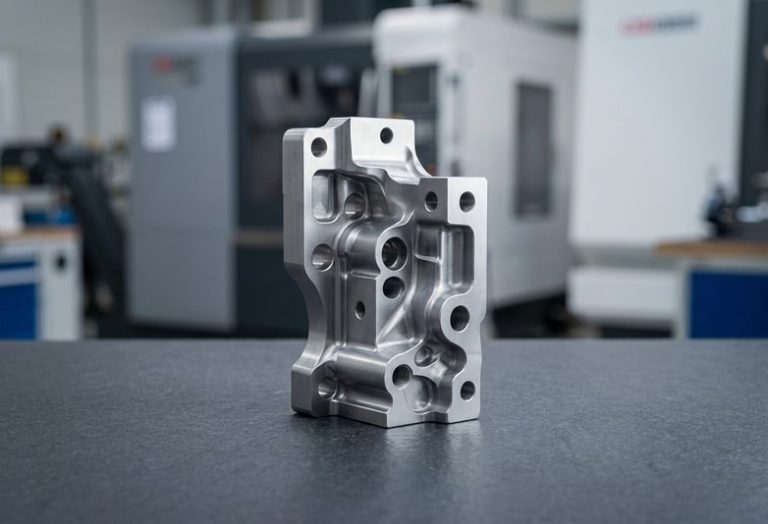
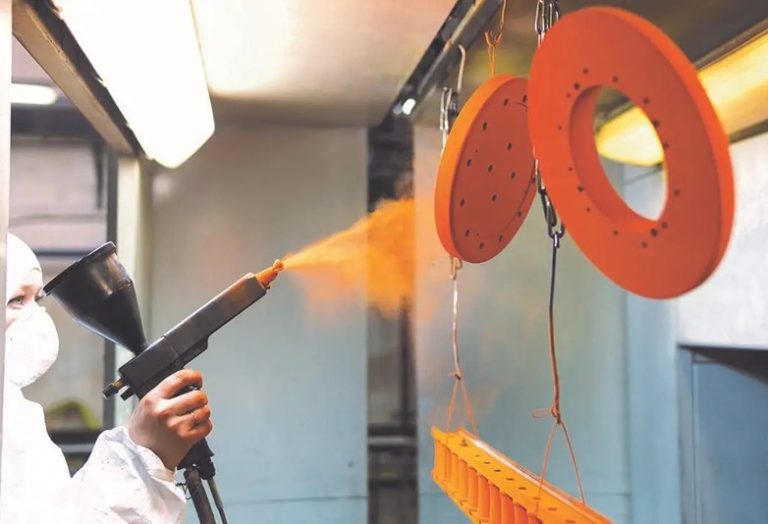

Anodisation pour la couleur et la corrosion, anodisation dure pour l'usure, chem film lorsque la conductivité est requise, et poudrage pour les pièces extérieures. Voir notre usinage de l'aluminium page.

Passivation a minima, électropolissage pour les pièces médicales et semi-conducteurs, et PVD pour la couleur. Voir notre usinage de l'acier inoxydable page.

Oxydation noire pour les pièces intérieures, zingage pour l'extérieur, nickel chimique pour une protection uniforme et traitement thermique pour la dureté.
Nickelage ou le nickel chimique protège les pièces en cuivre et en laiton contre le ternissement et améliore la brasabilité.
Sablage à billes pour la texture, polissage ou polissage vapeur pour la transparence, et marquage laser pour l'identification. Voir le usinage CNC des plastiques hub.
Tableau de sélection des finitions
Matériaux, objectif et épaisseur ou Ra typique pour chaque finition que DEK applique aux pièces qu'elle usine.
| Finition | Matériaux | Objectif | Épaisseur / Ra typique |
|---|---|---|---|
| Anodisation (Type II) | Aluminium, titane | Résistance à la corrosion, couleur | 5–25 µm |
| Anodisation dure (Type III) | Aluminium | Résistance à l'usure, 400+ HV | 25–75 µm |
| Électropolissage | Acier inoxydable, titane | Douceur, facilité de nettoyage | Retire 10–40 µm ; Ra 0.2–0.4 µm |
| Passivation | Acier inoxydable, titane | Restaure la couche passive | Aucune épaisseur mesurable |
| Film chimique (Alodine) | Aluminium, magnésium | Protection anticorrosion conductrice, base pour peinture | 0.5–4 µm |
| Oxydation noire | Acier au carbone et allié, inoxydable | Résistance à la corrosion légère, couleur noire | 1–2 µm |
| Revêtement DLC | Acier, inoxydable, titane, carbure | Frottement très faible, 2000+ HV | 1–5 µm |
| Revêtement PVD (TiN, TiCN, TiAlN, CrN) | Acier, inoxydable, titane, carbure | Résistance à l'usure, couleur or ou noire | 1–5 µm |
| Marquage laser | Tous métaux, la plupart des plastiques | Références de pièces, logos, codes 2D | Aucun changement d'épaisseur |
| Sablage à billes | Tous métaux, plastiques | Texture mate uniforme | Ra 1.0–3.0 µm |
| Sablage et grenaillage de précontrainte | Tous métaux | Texture ; le grenaillage ajoute une contrainte de compression | Ra 1.5–6 µm |
| Polissage et finition brossée | Métaux, plastiques transparents | Finition cosmétique miroir ou directionnelle | Ra 0.05–0.8 µm |
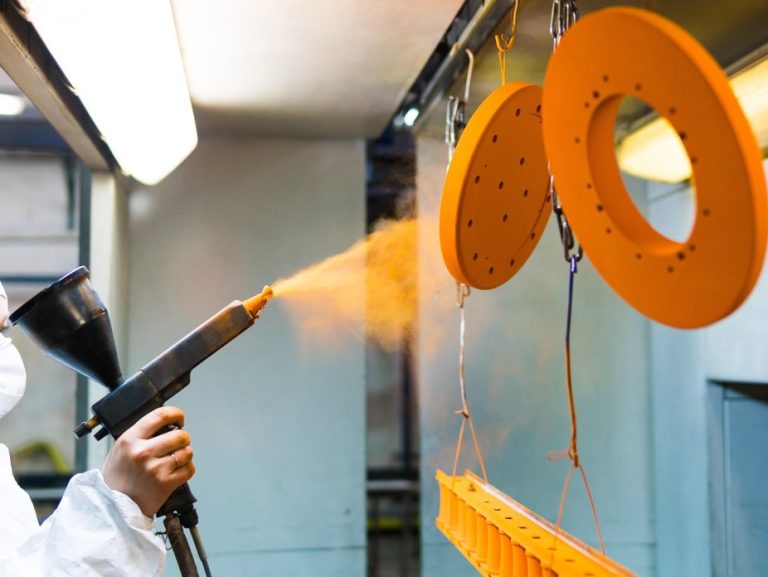
| Poudrage | Aluminium, acier | Revêtement coloré durable pour pièces extérieures | 50–100 µm |
| Zingage | Acier au carbone et allié | Protection anticorrosion sacrificielle économique | 5–15 µm |
| Nickel chimique | Acier, aluminium, cuivre, laiton | Résistance uniforme à la corrosion et à l'usure | 5–50 µm |
| Traitement thermique | Acier allié, à outils et inoxydable | Dureté, résistance | Selon spécification |
| Ébavurage | Tous matériaux | Élimination des bavures, cassage d'angles | Rayon de bord 0.1–0.5 mm |

Demandez un devis pour vos pièces, finition incluse
Le traitement de surface des pièces usinées est chiffré avec l'usinage, sur un seul délai : envoyez votre plan avec l'indication, ou décrivez l'environnement et un ingénieur la spécifiera.


Spécifier une finition de surface en usinage CNC
Ra typique à chaque étape de process DEK, et les normes à référencer pour que votre indication de finition soit complète.
Questions fréquentes
Réponses courtes sur le périmètre des finitions, le Ra par défaut, les cotes et les normes de désignation.

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








