









Services de marquage laser pour pièces usinées CNC
Les services de marquage laser de DEK apposent numéros de série, logos et codes UDI sur les pièces que nous usinons en interne, dans la même commande. Le marquage par recuit ne crée aucune profondeur : les pièces tenues à ±0.005 mm sont livrées inchangées.
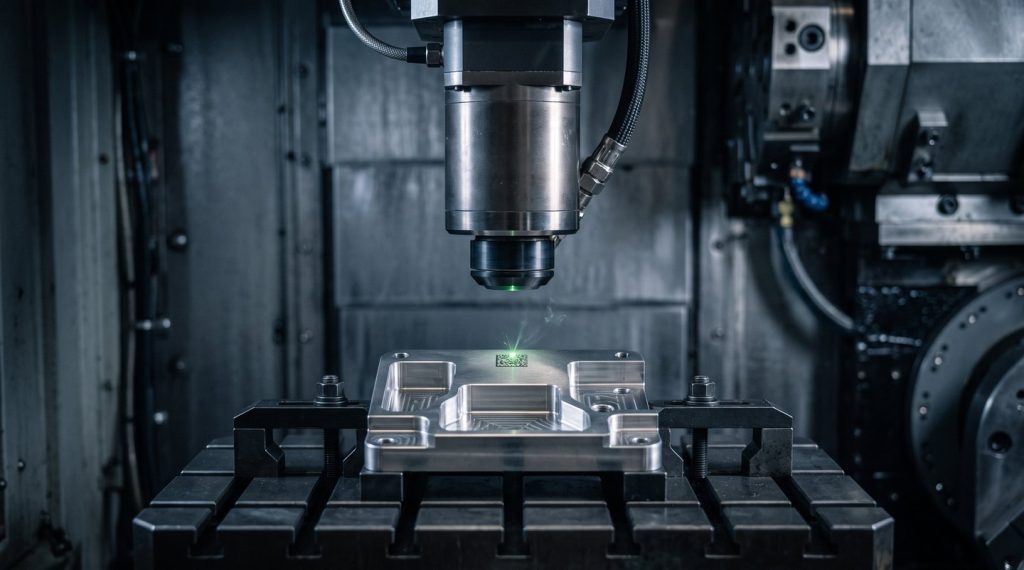
- 0 µm Profondeur du marquage par recuit
- 10–100 µm Profondeur de gravure
- 0.15 mm Cellule DataMatrix


Comment fonctionnent nos services de marquage laser
Un laser à fibre inscrit un marquage permanent sur la pièce finie. Le marquage est la dernière étape de la même commande d'usinage CNC, séquencée avec nos autres finitions.
Ce que le marquage laser apporte et les points de vigilance
Chaque type de marquage se comporte différemment en service : connaître ses atouts et ses limites vous aide à désigner le bon type sur le plan.
-

Principaux avantages
- Aucune profondeur, aucune bavure : le recuit n'enlève aucune matière, une pièce tenue à ±0.005 mm est donc livrée inchangée
- Permanent et rapide : le marquage ajoute quelques heures à un travail, sans quantité minimale
- Résiste aux étapes ultérieures : les marques par recuit résistent à la manutention, au nettoyage, aux cycles d'autoclave et à la passivation
- Contraste maximal sur anodisation : l'ablation donne une marque blanche nette sur aluminium anodisé noir ou coloré
- Contenu de traçabilité complet : numéros de série, codes QR et DataMatrix, logos à partir de fichiers vectoriels et graduations
-

Limites et alternatives
- Le recuit a ses limites : les marques par recuit ne résistent pas à la rectification ni à un sablage aux billes intensif ; gravez plutôt sur 20–50 µm
- L'aluminium nu offre un faible contraste : le 6061 ou le 7075 se marque en gris clair, on utilise donc l'attaque ou la gravure
- La chaleur réduit la résistance locale : sur l'inox, la marque thermique nécessite une passivation pour la rétablir
- Les revêtements durs exigent une ouverture: Le DLC n'est marqué que là où le plan autorise une ouverture du revêtement
- Certains matériaux se marquent mal : le PTFE et l'acrylique transparent donnent des marques faibles ; le laiton et le cuivre ne peuvent pas être recuits
- Texte profond ou en relief : au-delà d'environ 0.2 mm, usinez-le dans le programme par fraisage de texte
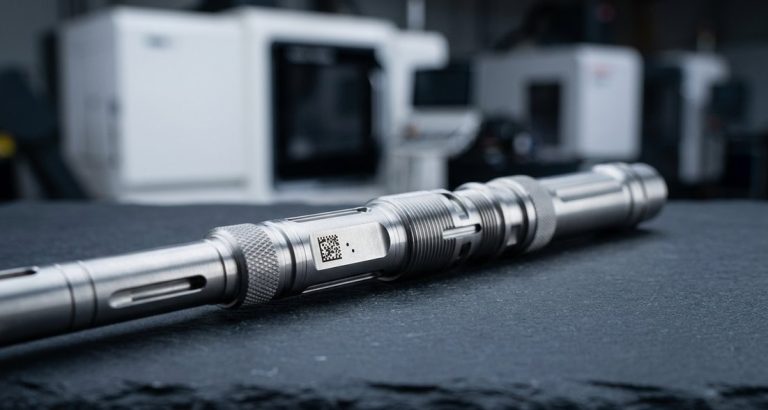
Gravure laser de pièces métalliques et résultats de marquage
Le marquage laser à fibre produit des marques lisibles et permanentes dont la profondeur et le contraste correspondent à la finition et à l'usage de la pièce.
-

Marquage laser à fibre
La puissance, la vitesse et la focalisation permettent d'obtenir des marques par recuit, gravure, ablation ou attaque avec le même laser à fibre, chacune étant indiquée sur le plan.
-

Résistance sous revêtement
Les marques gravées sur 20–50 µm résistent au sablage aux billes et aux revêtements minces ; sur 80–100 µm, elles résistent au placage et à la peinture poudre.
-

Le contraste avant la profondeur
Un code noir par recuit sur du 316L satiné se lit plus fiablement qu'une gravure profonde sur acier poli.
-

Petites tailles de code
Tailles minimales lisibles sur métal : hauteur de texte de 0.3 mm et cellules DataMatrix de 0.15 mm, soit un code 12 × 12 d'environ 2 mm de côté.
-

Qualité pour lecteur
Spécifiez une qualité minimale, par exemple ISO 29158 qualité B pour les codes lus par scanner, et DEK vérifie les codes par rapport à cette exigence.
-

Surfaces propres
Le recuit forme une couche d'oxyde sous le point de fusion sans enlèvement de matière (0 µm), adapté aux pièces en contact alimentaire qui doivent rester lisses.
Types de marquage : recuit, gravure, ablation
| Type de marquage | Ce qui se produit | Profondeur | Contraste | Idéal pour |
|---|---|---|---|---|
| Recuit (marque thermique) | La surface est chauffée sous le point de fusion ; une couche d'oxyde se forme | 0 µm, aucune matière enlevée | Noir sur inox et titane ; gris sur acier à outils | UDI médical, pièces au contact alimentaire, surfaces lisses résistantes à la corrosion |
| Gravure | Matière vaporisée par passes | 10–100 µm, plus profond sur demande | Creux sombre, lisible au toucher | Pièces sablées, peintes ou traitées après marquage ; identification en usure sévère |
| Ablation (retrait de couche) | Une couche de surface est retirée pour révéler le substrat | Épaisseur de couche uniquement (5–25 µm) | Marque blanche ou brillante sur anodisation noire, peinture ou oxydation noire | Marques à fort contraste sur aluminium anodisé et pièces revêtues |
| Attaque (fusion légère) | Surface fondue puis resolidifiée | 1–10 µm | Gris clair ou dépoli | Logos et textes sur aluminium brut, laiton, plastiques |
Matériaux et comportement au marquage
Pièces CNC compatibles avec le marquage laser acier inoxydable, titane, aluminium, aciers au carbone, alliés et à outils, et plastiques techniques.
Les aciers au carbone et à outils recuisent en gris-noir ; le laiton et le cuivre exigent une puissance plus élevée et sont gravés ou attaqués. Les plastiques se marquent par moussage ou changement de couleur ; le PTFE et l'acrylique transparent se marquent mal.
-
Inox 316LLe recuit donne une marque noire profonde et sûre face à la corrosion ; passivation ensuite si le plan l'exige.Recommandé
-
Ti-6Al-4VLe recuit donne du gris foncé à noir ; courant sur les instruments orthopédiques et dentaires.Recommandé
-
Aluminium 6061Le 6061 brut se marque en gris clair à faible contraste ; anodisé, il s'ablate en une marque blanche nette.Anodiser d'abord
-
PEEKLe PEEK naturel se marque en gris foncé par changement de couleur et sert pour les manches d'instruments.Bon
Applications typiques du marquage laser
Les services de marquage de pièces pour la traçabilité sont désormais la norme dans les chaînes d'approvisionnement médicales et aéronautiques, aux côtés des numéros de série, codes et graduations sur les pièces courantes.
-
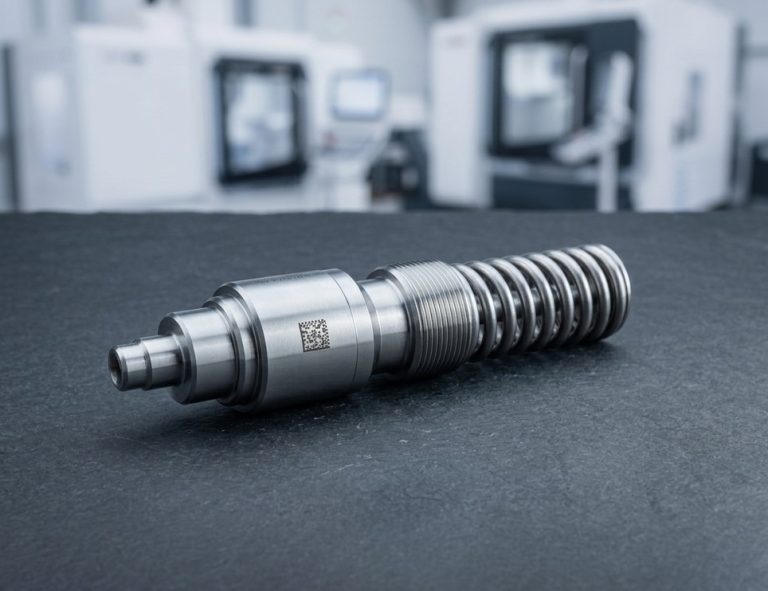 Codes UDI médicauxCodes DataMatrix GS1 ou HIBCC recuits sur instruments en 316L, 17-4 PH, titane et PEEK fabriqués sous ISO 13485.Demander un devis
-
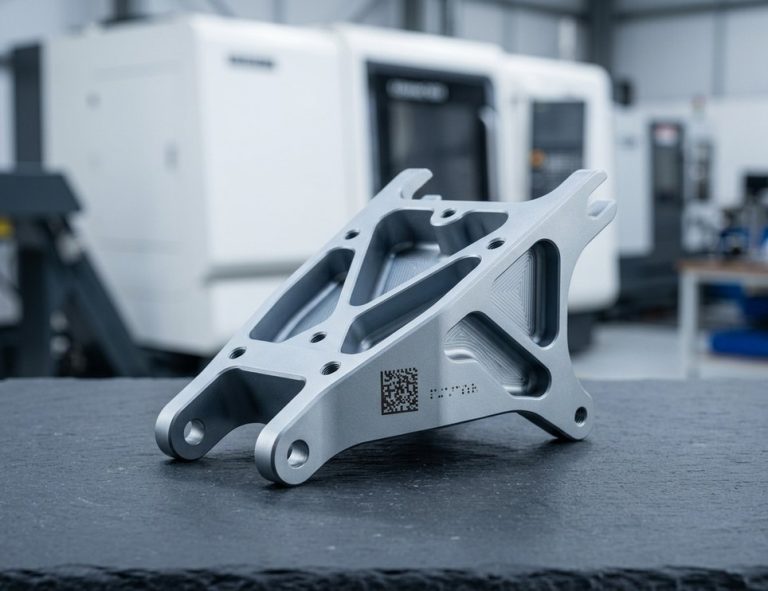 Aéronautique et défenseNuméro de pièce, lot, cage code et date selon les exigences de type MIL-STD-130 sur supports, raccords et boîtiers sous AS9100D.Demander un devis
-
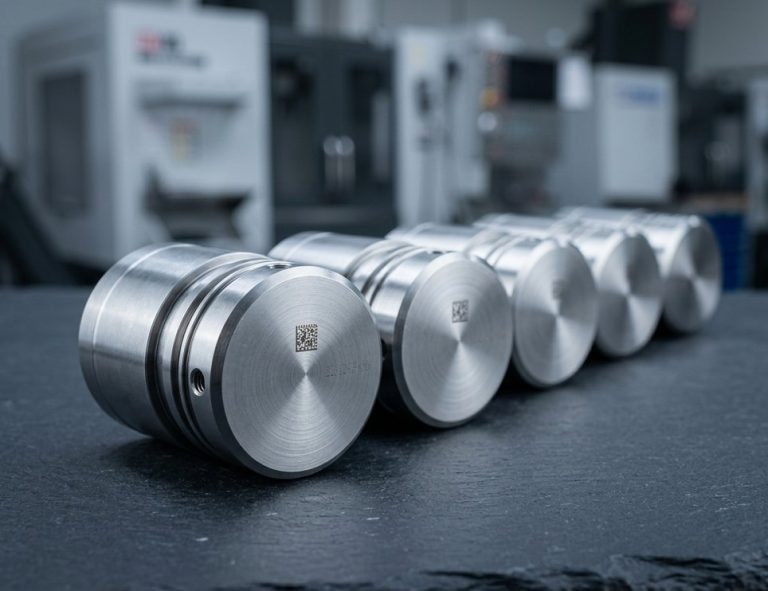 Numéros de série et QR codesNuméros de série séquentiels à partir de votre liste ou de notre système de lots, plus QR codes, DataMatrix et logos à partir de fichiers vectoriels.Demander un devis
-
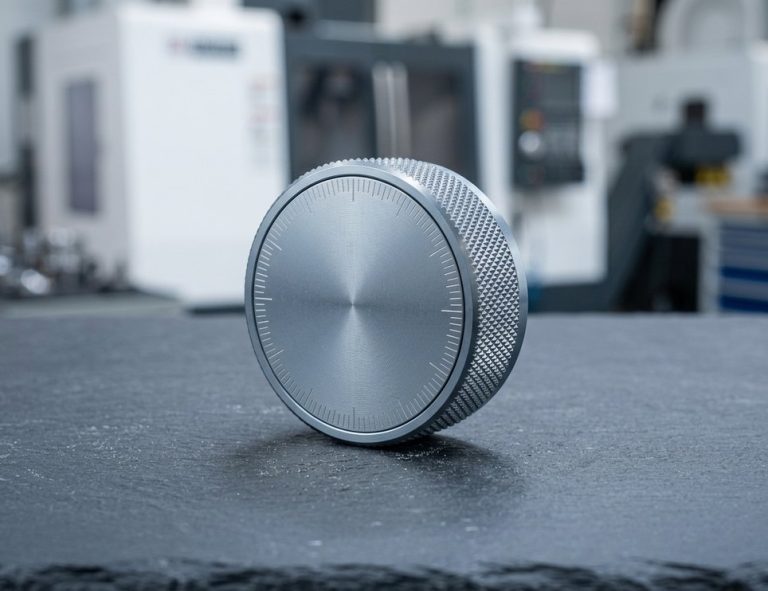 Graduations sur boutonsGraduations marquées au laser sur boutons et cadrans, lisibles sans ajouter de profondeur à la surface usinée.Demander un devis
Comment spécifier le marquage laser
Indiquez sur le plan la zone de marquage, le contenu, le type, la norme et la séquence afin que la marque survive à toutes les étapes ultérieures et se lise de façon fiable.
-
Emplacement et taille
Représentez une zone encadrée avec une ligne de repère, ou une position référencée à un datum, ainsi que la hauteur de texte.
-
Contenu et type de code
Indiquez la chaîne exacte ou une variable telle que « SN: XXXXXX » avec la liste à la commande ; précisez DataMatrix ou QR et la structure GS1 ou HIBCC.
-
Callout de marquage laser UDI
Écrivez « UDI per 21 CFR 801, verify to ISO 29158 grade B » ou « Mark per MIL-STD-130 », ainsi que le type de marque et le sens de lecture.
-
Séquence avec l'anodisation
Ablater après anodisation pour un blanc sur noir, ou graver avant afin que le creux prenne la teinture et se lise en sombre.
-
Oxydation noire et revêtements
Ablater après oxydation noire pour le contraste ; précisez « Mark after anodize » ou « Mark before passivation ».
Spécifications du marquage laser
- Profondeur de recuit 0 µm, aucune matière enlevée
- Profondeur de gravure 10–100 µm, plus profond sur demande
- Profondeur d'ablation Couche uniquement (5–25 µm)
- Profondeur d'attaque 1–10 µm
- Hauteur de texte min. 0,3 mm
- Cellule DataMatrix min. 0.15 mm
- Types de codes DataMatrix, QR (GS1, HIBCC)
- Notation des codes ISO/IEC 29158 (AIM DPM)
- Normes 21 CFR 801, MIL-STD-130
- Tolérance conservée ±0.005 mm (recuit)
- Certifications ISO 9001:2015, ISO 13485, AS9100D
- Quantité minimale Aucune
Questions fréquentes
Réponses sur les types de marquage, les codes UDI, les pièces anodisées et les tolérances.

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








