









Services d'usinage EDM de précision
Les services d'usinage EDM de DEK couvrent l'électroérosion à fil et l'électroérosion par enfonçage à ±0.005 mm, du prototype unique à la production sans quantité minimale. Un seul envoi de plan et une seule revue technique permettent de chiffrer les deux procédés.
-
±0.005mm
Tolérance générale
-
±0.003mm
Micro-détails
-
3 jours
Délai prototype
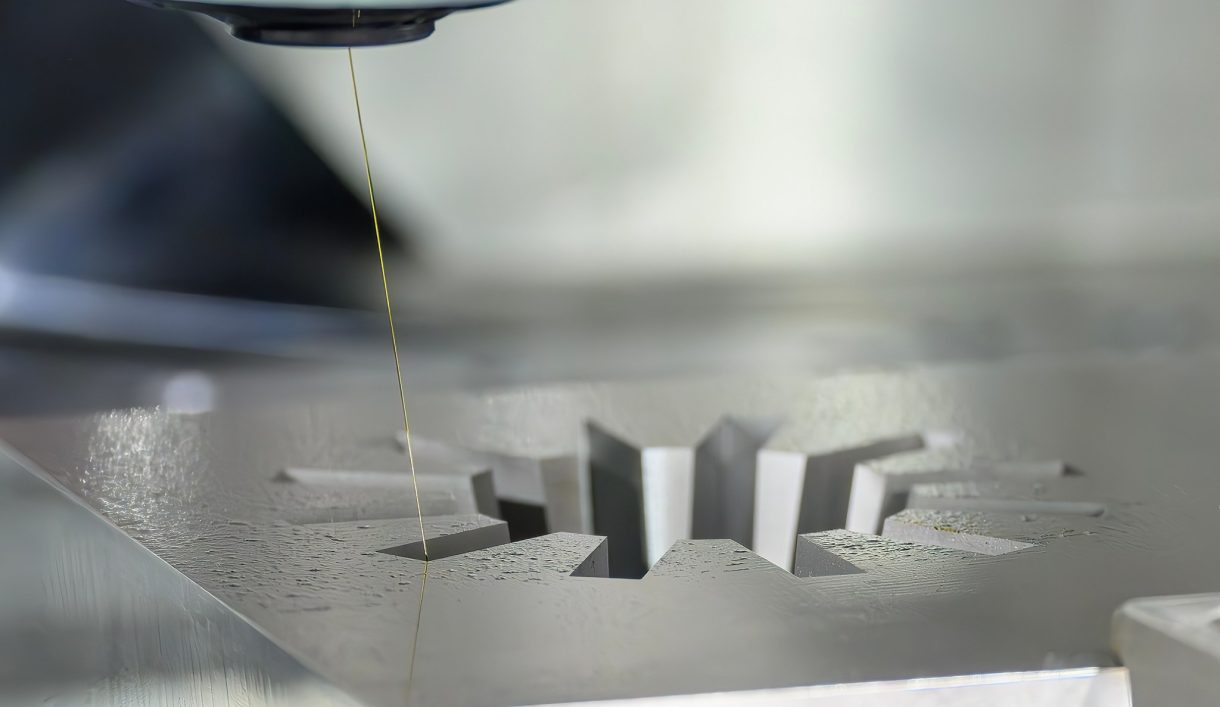

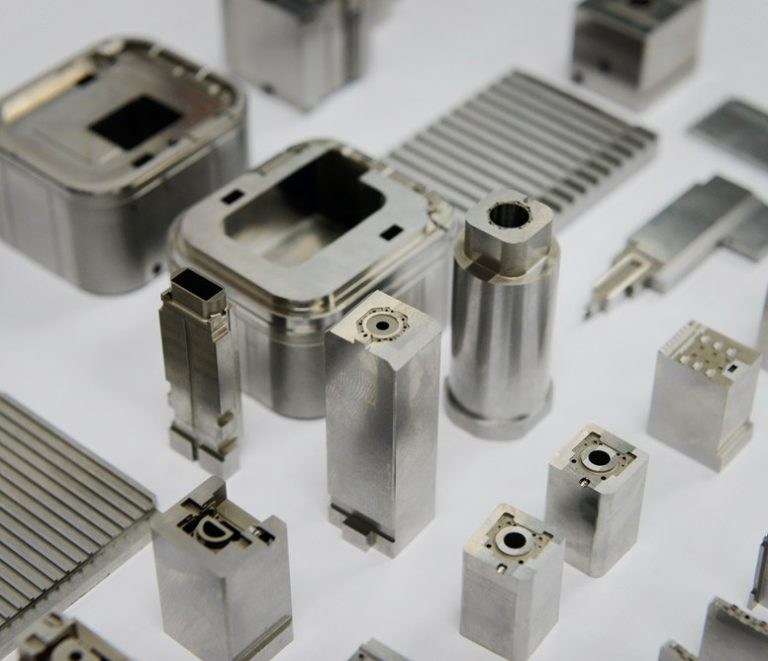
Usinage par électroérosion à fil et services d'électroérosion par enfonçage
Électroérosion à fil découpe des profils 2D et 3D complexes dans des matériaux conducteurs à l'aide d'un fil défilant en continu dans de l'eau déminéralisée, adapté aux parois minces et aux angles internes vifs. Électroérosion par enfonçage plonge une électrode profilée dans un fluide diélectrique pour usiner des cavités 3D, des poches profondes et des formes borgnes inaccessibles au fil.
S'approvisionner auprès de deux fournisseurs implique deux revues de plans, deux délais et deux passages de contrôle qualité. Chez DEK, tout se réduit à une seule revue technique et une seule date de livraison. Le mécanisme commun d'érosion par étincelage est expliqué dans Qu'est-ce que l'usinage par électroérosion.
Pourquoi choisir DEK pour vos services d'usinage EDM
Un seul atelier, un seul système qualité et un seul devis pour l'électroérosion à fil, l'électroérosion par enfonçage et les petits trous, du prototype à la production.
-

Un fournisseur, deux procédés
L'électroérosion à fil et par enfonçage sont réalisées en interne sur un seul devis : une seule revue technique et une seule date de livraison au lieu de deux fournisseurs et deux passages de contrôle qualité.
-

Précision des micro-détails
Tolérance générale de ±0.005 mm et ±0.003 mm sur les micro-détails inférieurs à 10 mm, la valeur finale étant définie selon votre plan, sans devis à l'aveugle.
-

Sans quantité minimale
Un prototype unique et une série de production suivent le même parcours de devis, les prototypes étant expédiés en 3 jours seulement après confirmation du devis.
-

Qualité documentée
Étapes IQC, IPQC, FAI, OQC, SPC et CAPA, avec contrôle CMM en interne et traçabilité de la matière première à l'expédition.

Revue technique incluse
Chaque plan est vérifié au regard de l'électroérosion à fil, de l'électroérosion par enfonçage ou des deux avant devis. La machine, le montage des électrodes, le diamètre du fil et la conicité sont confirmés selon votre pièce, car la profondeur de cavité et la longueur de coupe varient d'un travail à l'autre.


Capacités et spécifications EDM
Profils au fil, cavités par enfonçage et petits trous sur des équipements EDM dédiés en interne, avec tolérances confirmées lors de la revue DFM.
EDM vs usinage CNC conventionnel
Choisissez l'EDM lorsqu'un détail est trempé, borgne ou trop fin pour un outil de coupe ; les détails ne nécessitant pas d'érosion par étincelage passent par services d'usinage CNC.
| Critère | Ce procédéUsinage EDM | Fraisage CNC | Tournage CNC |
|---|---|---|---|
| Méthode d'enlèvement | Érosion par étincelage, sans contact | Outil de coupe rotatif | Tourné sur un tour |
| Idéal pour | Cavités, profils, trous fins | Détails sans besoin d'EDM | Détails sans besoin d'EDM |
| Trous profonds et petits | 100:1 et au-delà | Limites du foret hélicoïdal | Limites du foret hélicoïdal |
| Pièces traitées thermiquement | Sans écrouissage | Selon la page matière | Selon la page matière |
| Choisir quand | Cavité borgne, angle vif | Érosion par étincelage non nécessaire | Érosion par étincelage non nécessaire |
Pièces EDM pour des industries exigeantes
Les équipes de l'aérospatiale, des dispositifs médicaux, des équipements semi-conducteurs et de l'automobile utilisent notre EDM pour les cavités, les rainures et les inserts d'outillage.
-

Aérospatiale
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipement industriel
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialeSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres pour prototypes et production en petite à moyenne série, en aluminium, acier allié 4140 et 4340, inoxydable et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhension en aluminium et acier trempé, avec fraisage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les détails de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, barres omnibus, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inoxydable, usinés plans et sans bavure.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et quincaillerie de pont en inoxydable 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipement industrielPlaques de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec gabarits conservés pour les rééditions.En savoir plus
-
 ConstructionSupports structurels, quincaillerie d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteur, arbres, corps de buses de pulvérisateur et supports de capteurs en fonte, acier et inoxydable pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtier et matériel audio dont la surface usinée reste visible, anodisée, sablée ou polie selon l'échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, boîtiers et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, pièces de concasseur et raccords hydrauliques en acier allié trempé, bronze et inox, résistants à la poussière et aux vibrations.En savoir plus
Caractéristiques et défis de l'EDM que nous résolvons
L'électroérosion atteint des géométries qu'un outil de coupe ne peut pas réaliser : cavités borgnes, angles internes vifs et trous fins profonds dans des matières trempées.
-

Parois minces et angles vifs
L'électroérosion à fil découpe des parois minces et des angles internes vifs lorsque la précision du profil prime sur la profondeur de cavité.
-

Cavités borgnes et poches
L'électroérosion par enfonçage réalise des cavités 3D et des poches profondes sans passage traversant, pour les pièces de moules et les matrices.
-

Trous de départ pour l'électroérosion à fil
Le perçage par électroérosion de petits trous réalise les trous de départ afin que les profils au fil puissent démarrer à l'intérieur de contours fermés dans l'acier à outils trempé.
-

Passages de refroidissement et de lubrification
Passages fins dans l'outillage avec des rapports profondeur/diamètre de 100:1 et plus, sans déviation du foret.
-

Trous transversaux dans les pièces décolletées
Trous transversaux dans les pièces décolletées médicales ou aéronautiques, sans bavure en sortie.
-
Orifices d'injecteurs et de buses
Orifices précis d'environ 0,2 à 3 mm de diamètre dans le carbure, le titane et l'Inconel à l'aide d'une électrode creuse rotative.
Défis courants que nous maîtrisons
-
Usure des électrodes
L'usure des électrodes dans les cavités profondes par enfonçage constitue la limite de tolérance habituelle ; la valeur finale est donc définie par rapport à votre plan lors de la revue.
-
Déviation du fil
La déviation du fil sur les parois hautes et minces est évaluée pour chaque travail, le diamètre du fil étant dimensionné selon la longueur de coupe et le rayon d'angle requis.
-
Pièces traitées thermiquement
L'électrode ne touche jamais la pièce : aucun écrouissage autour des trous, ce qui compte lorsque la pièce est déjà traitée thermiquement.
-
Alliages difficiles à usiner
L'acier à outils trempé, le carbure de tungstène et l' Inconel 718 s'érodent avec la même précision que les métaux conducteurs plus tendres.
Contrôle qualité EDM certifié
Étapes IQC, IPQC, FAI, OQC, SPC et CAPA, avec inspection CMM en interne et traçabilité complète.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Métaux pour l'EDM et l'usinage CNC
L'EDM s'applique aux métaux conducteurs, au sein d'un portefeuille de plus de 50 métaux et plastiques techniques. Choisissez l'alliage adapté à votre pièce.
Besoin d'un autre alliage conducteur ? Parcourir tous les matériaux
Voir tous les métauxComment obtenir un devis d'usinage EDM
FAQ sur l'usinage EDM
Délais, contrôles de tolérance et types d'EDM, expliqués par nos ingénieurs.
Demander un devis d'usinage par électroérosion
Téléchargez votre plan avec les indications de matière et de tolérances. Un ingénieur le vérifie pour l'électroérosion à fil, par enfonçage ou les deux avant d'établir le devis.
- Électroérosion à fil et par enfonçage sur un seul devis
- Prototypes en 3 jours seulement
- ±0.005 mm général, ±0.003 mm micro
- Sans quantité minimale
- Contrôle CMM avec traçabilité complète
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de pointage de précision sur aléseuseEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








