









Services d'usinage de l'Inconel 718
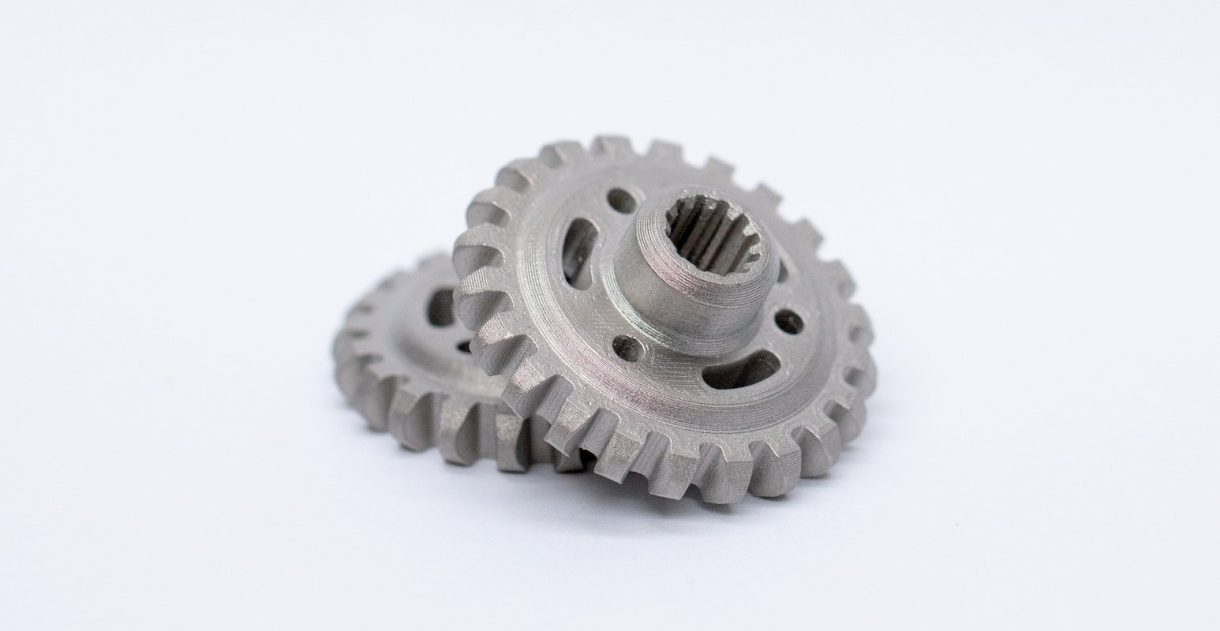
Également désigné UNS N07718 · 2.4668 · ASTM B637L'usinage de l'Inconel 718 chez DEK couvre les pièces en UNS N07718 / 2.4668, du prototype à la série, sans quantité minimale et avec un délai de prototypage de 3 jours. Ce superalliage de nickel à durcissement par précipitation est fraisé sur des plateformes 3/4/5 axes avec outils à refroidissement interne et contrôlé sur CMM interne.
-
~1275 MPaRésistance à la traction (vieilli)
-
~1035 MPaLimite d'élasticité (vieilli)
-
40–45 HRCDureté (vieilli)
-
≤650°CTempérature de service max.
Capacités d'usinage CNC de l'Inconel 718
Tolérances que DEK tient dans l'usinage de l'alliage à durcissement par précipitation 718, de l'ISO 2768-f/m à ±0.003 mm sur les micropièces.
-

Tolérance générale
±0.013 mmtypique, ISO 2768-f/m
-

Caractéristiques critiques
±0.005 mmajustements d'alésage, coaxialité
-

Profil 5 axes
±0.01 mmgéométrie complexe
-

Microcomposants
±0.003 mmpièces de moins de 10 mm
-

État de surface brut d'usinage
Ra 0.8–1.6 µmtypique
-

État de surface rectifié
Ra 0.4 µmou mieux, rectifié/rodoir
-

Taille max. de pièce
~1000 mmgrandes pièces structurelles
-

Délai de prototypage
3 joursexpédition en 1 jour possible
Propriétés et désignations de l'Inconel 718
Données de propriétés à l'état hypertrempé et à l'état vieilli pour l'Inconel 718, le superalliage nickel-chrome renforcé par le niobium et le molybdène.

- Résistance à la traction 900–930 MPa
- Limite d'élasticité 490–510 MPa
- Allongement à la rupture 40–45%
- Dureté ≤35 HRC

- Résistance à la traction ~1275 MPa
- Limite d'élasticité ~1035 MPa
- Allongement à la rupture 12–20%
- Dureté 40–45 HRC

- Module de Young 190–200 GPa
- Conductivité thermique 11–11.4 W/(m·°C)
- Service continu max. ≤650°C (1200°F)
- Fluage-rupture, court terme 700°C (1300°F)

- UNS N07718
- W.Nr. 2.4668
- Norme ASTM B637
- État de livraison Hypertrempé
- Spécification de vieillissement AMS 2774
- Soudabilité Excellente (hypertrempé)
- Formes en stock Barre/tôle/feuille/pièce forgée
Pourquoi l'Inconel 718 est difficile à usiner
Comment DEK maîtrise l'écrouissage, la chaleur et l'usure des outils dans l'usinage des superalliages de nickel, avec données d'outillage et d'avance.
L'Inconel 718 s'écrouit rapidement sous la pression de coupe et conduit peu la chaleur, si bien que l'arête de coupe supporte la charge. DEK l'usine sur des plateformes rigides 3/4/5 axes avec du carbure revêtu affûté et des avances constantes et positives.
La pratique au carbure monobloc tourne autour de 20–40 SFM à 0.002–0.004 in/dent, une fraction des 300+ SFM courants sur l'aluminium. Cet écart explique des temps de cycle plus longs et un coût unitaire plus élevé, et pourquoi le 718 figure sur la liste des procédés validés de DEK pour les alliages difficiles à usiner.
- Usinage avec refroidissement interne dirigé vers l'interface outil-pièce, et non un arrosage seul
- Vérification CMM interne et points de contrôle SPC qui détectent les dérives sur la pièce, pas après expédition
- La liste validée couvre aussi le Ti-6Al-4V, le 17-4PH, le 316LVM et le PEEK
-
Vitesse de coupe
20–40 SFMoutillage carbure monobloc
-
Charge par dent (in/dent)
0.002–0.004pratique au carbure monobloc
-
Indice d'usinabilité
~12%de l'acier de décolletage
-
Conductivité thermique
11–11.4 W/(m·°C)la chaleur part dans l'outil
-
Écrouissage
Rapidedurcit sous la pression de coupe
Pièces Inconel 718 sur mesure par secteur
Secteurs qui comptent sur les pièces en Inconel 718 de DEK pour leur résistance à haute température et leur résistance à la corrosion.
-
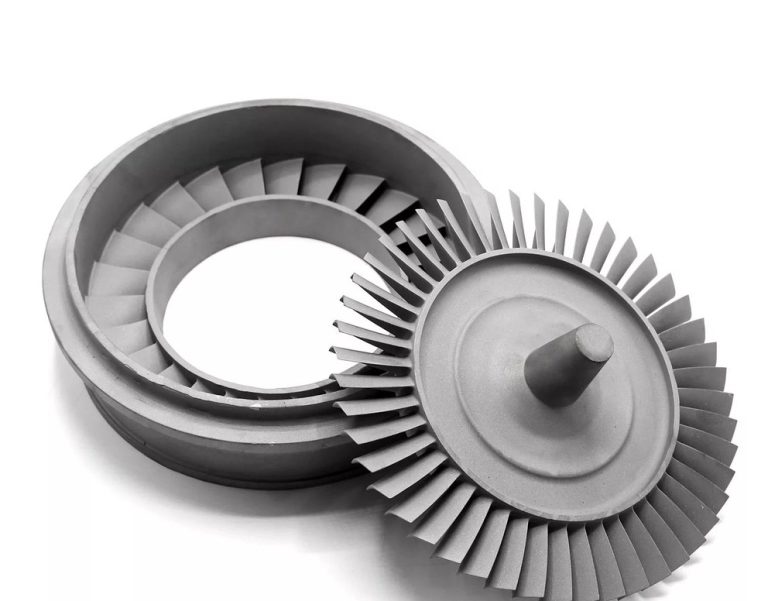
 Composants aérospatiauxPièces structurelles et de support de cabine non critiques pour le vol, qui doivent conserver leurs dimensions après des cycles thermiques répétés.
-
 Composants pour l'énergieComposants exposés à une chaleur prolongée et à des fluides de process corrosifs, où le 718 conserve sa résistance à haute température.
-
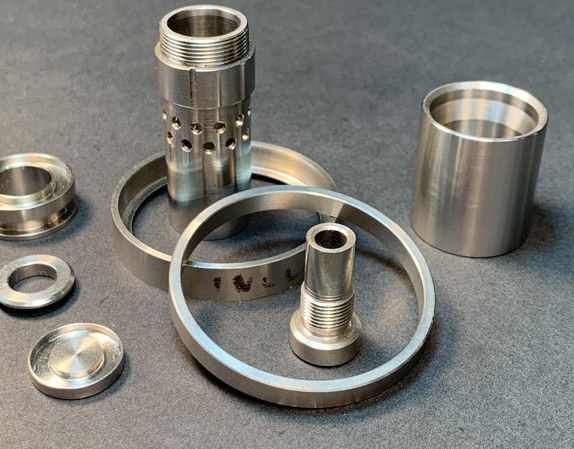
 Matériel pour semi-conducteursComposants de chambre et de process, où la résistance à la corrosion du 718 convient aux environnements de service exigeants.
-
 Composants pour la robotiqueComposants à haute résistance où le poids est mis en balance avec la capacité de charge, usinés du prototype à la production.
Inconel 718 vs Inconel 625 et 17-4 PH
Choisissez le 718 lorsque les pièces nécessitent ses propriétés mécaniques après vieillissement à température. L'Inconel 625 est plus soudable pour les services fortement corrosifs ; le 17-4 PH coûte moins cher lorsque le plafond de température du 718 n'est pas nécessaire.
| Critères | Cette nuanceInconel 718 | Inconel 625 | 17-4 PH |
|---|---|---|---|
| Type d'alliage | Superalliage Ni-Cr | Nuance Inconel | Inoxydable |
| Résistance | ~1275 MPa (après vieillissement) | Plus faible | – |
| Soudabilité | Excellente (hypertrempé) | Plus soudable | – |
| Propriétés après vieillissement | Oui | Non requises | – |
| Plafond de température | ≤650°C en continu | – | Plus faible |
| Coût | Plus élevé | – | Plus faible |
| Usage typique | Résistance à chaud | Service en milieu corrosif | Nuance aéronautique |
Traitement thermique et finitions de l'Inconel 718
Usinage CNC + options de finition pour l'Inconel 718, y compris le cycle de mise en solution + vieillissement selon AMS 2774 et les finitions de surface.
-
Cycle de mise en solution + vieillissement DisponibleDEK coordonne le cycle de mise en solution + vieillissement selon AMS 2774 après l'usinage CNC, afin de livrer les pièces en 718 avec les propriétés après vieillissement plutôt qu'à l'état recuit plus tendre.
-
Passivation DisponibleUsinage CNC + passivation pour les pièces en Inconel 718, proposé comme option de finition sur le même devis validé par un ingénieur que l'usinage.
-
Revêtement électrolytique DisponibleL'usinage CNC + revêtement électrolytique est disponible sur les pièces en 718 ; précisez le type de revêtement sur votre plan et il est chiffré avec l'usinage.
-
Thermolaquage DisponibleL'usinage CNC + thermolaquage figure parmi les options de finition pour les pièces en Inconel 718, chiffré avec les travaux d'usinage.
-
Rectification DisponibleLes surfaces en 718 rectifiées ou rodées atteignent Ra 0,4 µm ou mieux lorsque le cahier des charges l'exige, contre Ra 0,8–1,6 µm typique en sortie d'usinage.
Demander un devis pour l'usinage CNC de l'Inconel 718
Sans quantité minimale : une seule pièce de validation bénéficie du même devis et du même parcours qualité qu'une série de production. Prototypes en 3 jours, expédition en 1 jour après inspection.
Pourquoi choisir DEK pour l'usinage de l'Inconel 718
DEK accompagne les pièces en 718 du prototype à la production selon un plan de process unique, avec des points de contrôle qualité certifiés et les facteurs de coût signalés avant que vous ne soumettiez un plan.
Pour les programmes d'usinage UNS N07718 et 2.4668, DEK opère sous ISO 9001, AS9100D et ISO 13485, toutes obtenues via TUV. Chaque travail passe par les points de contrôle IQC, IPQC, FAI, OQC, SPC et CAPA, appuyés par une inspection CMM interne et une traçabilité matière complète.
Les rapports de coulée peuvent référencer AMS 5662 (barre, forgeage, anneau) et AMS 5663 (barre et forgeage vieillis), avec des rapports d'inspection de première pièce selon AS9102 lorsque le programme l'exige. Consultez notre système qualité.
Le 718 use les arêtes de coupe plus vite que l'aluminium ou l'acier doux, si bien que les changements d'outils et les réindexations ajoutent du temps improductif qu'un devis réaliste prend en compte dès le départ.
- Les parois minces fléchissent sous l'effort de coupe, ce qui impose des avances plus lentes et davantage de passes de finition
- Les poches profondes et les rapports profondeur/diamètre élevés limitent la rigidité de l'outil et imposent des pas de recouvrement plus petits
- Les volumes de prototype supportent un coût de réglage par pièce plus élevé ; les quantités de production le répartissent une fois validées
-
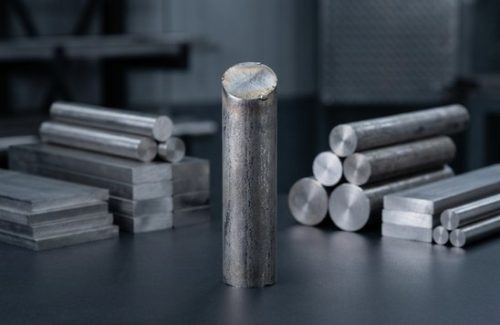 Matière brute
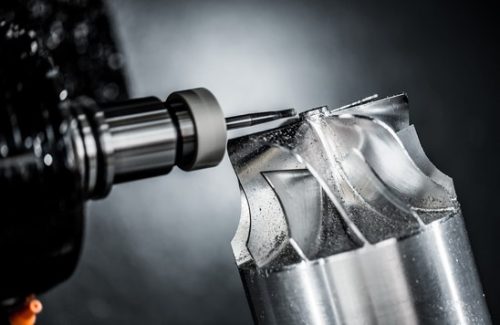 Usiné CNC
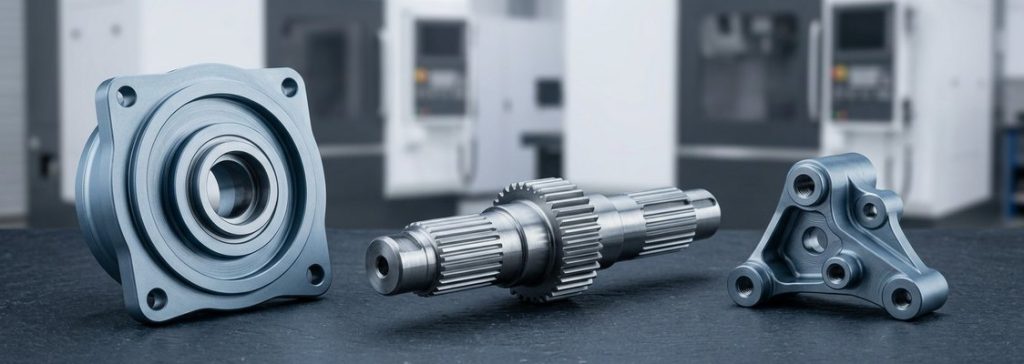 Pièces finies
-
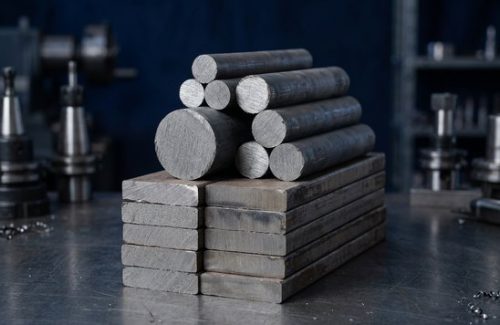 Matière brute
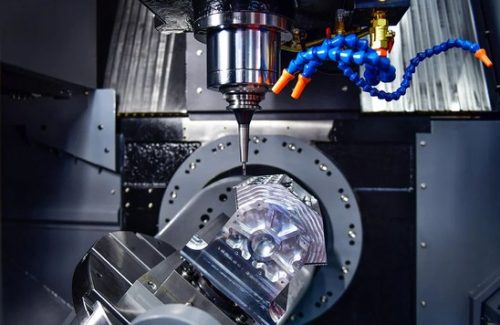 Usiné CNC
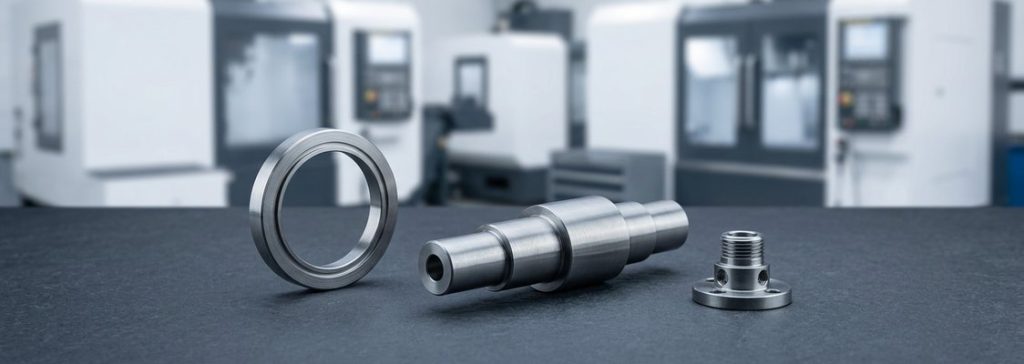 Pièces finies
FAQ sur l'usinage de l'Inconel 718
Questions fréquentes des ingénieurs et acheteurs qui sourcent des pièces en Inconel 718.
Autres matériaux
-
 Acier inoxydable 316LAcier inoxydable 316L is a popular austenitic stainless steel in CNC machining due to its excellent corrosion resistance, high strength, and versatility.En savoir plus
-
 Acier inoxydable Nitronic 60Nitronic 60 is a type of stainless steel strengthened with nitrogen throughout its structure, providing enhanced strength across the entire material.En savoir plus
-
 Magnesium AZ91DMagnesium AZ91D is a high-purity magnesium die-casting alloy that offers a good balance of strength and weight, providing strength comparable to many aluminum alloys.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








