









Services de perçage CNC de précision
Les services de perçage CNC de DEK garantissent une position réelle des trous de goujon à ±0.005 mm dans plus de 50 métaux et plastiques. Les trous sont percés dans le même montage que le fraisage ou le tournage, sans quantité minimale.
-
±0.005mm
Position réelle
-
3 jours
Prototype le plus rapide
-
98,6 %+
Livraison dans les délais
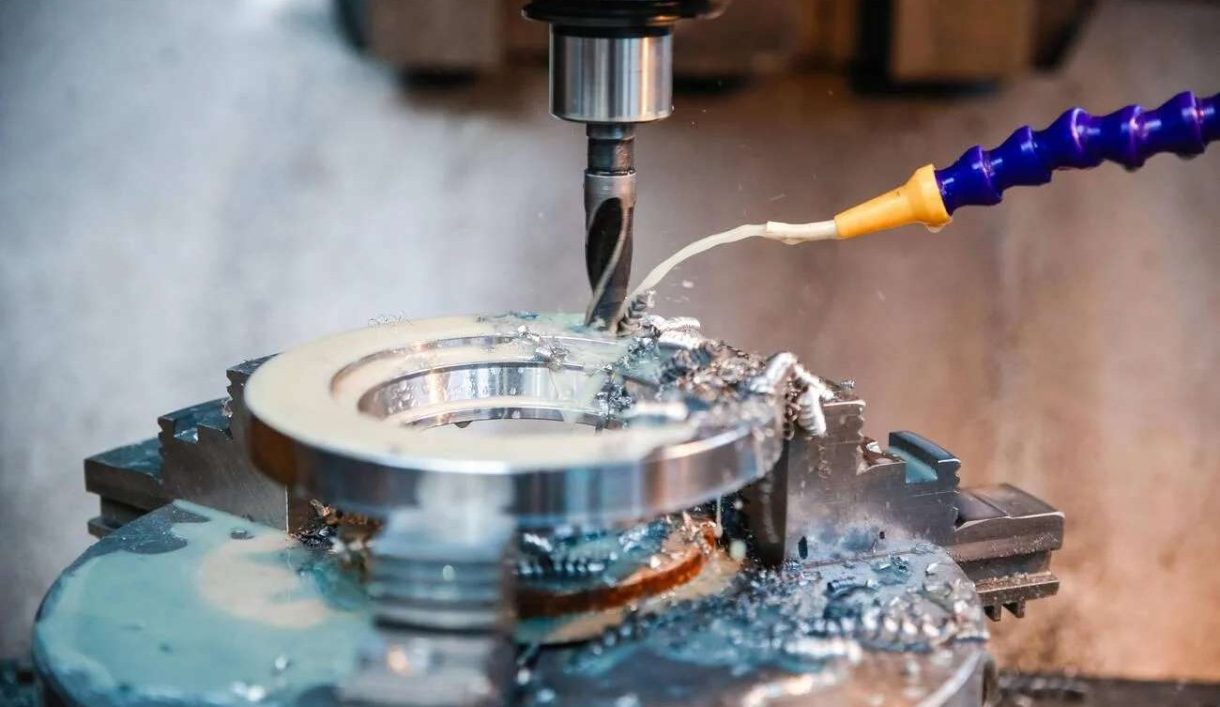

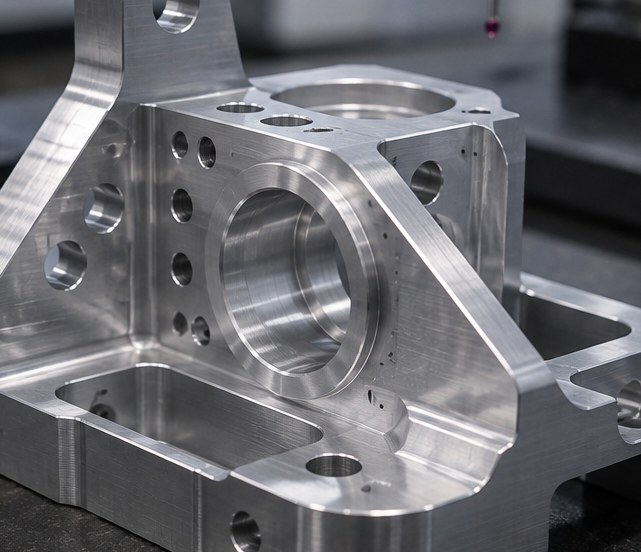
Perçage de précision pour pièces fraisées et tournées
DEK perce des trous débouchants, des trous borgnes, des trous de positionnement/goujons, ainsi que des chambrages ou fraisures dans plus de 50 métaux et plastiques techniques. Les trous sont percés sur la même référence que la fraisage CNC ou l' tournage CNC environnant.
La tolérance de position est maintenue sur toute la pièce au lieu d'être réinitialisée pour une passe de perçage séparée. Il n'y a pas de quantité minimale, les prototypes sont expédiés en aussi peu que 3 jours, et nos ingénieurs confirment la tolérance des trous, la matière et le délai avant votre engagement, avec des dimensions générales selon ISO 2768.
Pourquoi choisir DEK pour le perçage CNC
Les trous percés constituent généralement une caractéristique au sein d'une pièce fraisée ou tournée plus grande. Voici pourquoi les acheteurs OEM font confiance à DEK pour ces opérations.
-

Plus de 20 ans d'usinage
DEK pratique l'usinage de précision depuis plus de 20 ans, produisant plus de 1,2 M de pièces par an pour plus de 2300 clients OEM mondiaux en Europe et en Amérique du Nord.
-

98,6 %+ de livraisons dans les délais
Le délai de prototype peut descendre à 3 jours ; le délai de production est confirmé une fois le nombre de trous, la matière et la tolérance définis.
-

Même montage, même référence
Le perçage s'effectue sur le même montage, la même référence et la même passe d'inspection que le reste du composant, sans erreur d'alignement distincte à surveiller.
-

Sans quantité minimale de commande
Commandez un seul prototype ou une série de production : il n'y a pas de quantité minimale, et chaque quantité bénéficie du même contrôle du plan validé par un ingénieur.

Plans validés par des ingénieurs
Nos ingénieurs signalent les trous dépassant un rapport profondeur/diamètre de 10:1, les très petits diamètres dans les alliages durs et les trous croisés près des parois minces, puis confirment la tolérance, la matière et le délai avant la tarification.


Capacités des services de perçage CNC
Le type de trou détermine l'outillage, le montage et la méthode d'inspection. Nous sélectionnons la séquence de perçage en fonction de ce que demande votre plan.
Perçage CNC vs autres procédés de perçage
Choisissez le perçage CNC pour des trous simples jusqu'à environ 10:1 de profondeur ; changez de procédé pour des trous plus profonds, des filetages ou des alésages ajustés H7.
| Critères | Ce procédéPerçage CNC | Perçage de trous profonds | Taraudage | Alésage / rectification |
|---|---|---|---|---|
| Idéal pour | Trous débouchants, borgnes, de goupille | Trous longs et droits | Filetages internes | Alésages d'ajustement H7 |
| Profondeur/diamètre | Jusqu'à ~10:1 | Au-delà de ~10:1 | Selon le filetage spécifié | Reprise sur alésage percé |
| Tolérance typique | ±0.005 mm de position réelle | Confirmé lors de la revue | Confirmé lors de la revue | Classe d'ajustement H7 |
| Facteur limitant | Accès de l'outil, matière | Rectitude, lubrifiant de coupe | Outillage de filetage | Classe d'ajustement sur le plan |
| Choisir quand | Trou simple dans le même montage | Le trou dépasse 10:1 | Le trou nécessite des filets | L'alésage nécessite un ajustement serré |
Pièces percées pour chaque industrie
Nous perçons des pièces pour l'aérospatiale (hors vol critique), les dispositifs médicaux, la robotique, les équipements semi-conducteurs, l'automatisation et les programmes automobiles.
-

Aérospatiale
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipement industriel
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialeSupports, quincaillerie de cabine et raccords hors vol critique sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres de prototype et de production en petite à moyenne série, en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhension en aluminium et acier trempé, avec fraisage 5 axes en un seul montage.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavures.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les portées de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, jeux de barres, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inox, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipement industrielPlaques de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec outillages conservés pour les rééditions.En savoir plus
-
 ConstructionSupports structurels, matériel d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtiers et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, enceintes et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Caractéristiques de perçage et défis que nous relevons
Des micro-perçages aux grandes plaques, voici les caractéristiques de perçage que nos ingénieurs réalisent et les risques de plan que nous signalons en amont.
-

Trous borgnes
Trous à profondeur contrôlée pour entretoises et portées d'étanchéité. Fond conique par défaut, fond plat lorsque le plan le précise.
-

Fraisures cylindriques et coniques
Logements noyés pour têtes de fixation affleurantes : fraisures cylindriques définies par diamètre et profondeur, fraisures coniques par angle inclus et profondeur.
-

Trous de goupilles et de positionnement
Position vraie et coaxialité entre trous de goupilles et de pions de positionnement tenues à ±0.005 mm pour un alignement reproductible.
-

Micro-perçages
Trous dans des pièces de moins de 10 mm jusqu'à ±0.003 mm grâce à notre micro-usinage configuration.
-

Trous dans les grandes pièces
Perçage sur des pièces jusqu'à environ 1000 mm, réalisé avec notre usinage CNC de grandes pièces capacité.
-
Motifs de trous multi-faces
Trous sur plusieurs faces réalisés sur des plateformes 4 et 5 axes avec des caractéristiques de profil tenues à ±0.01 mm.
Caractéristiques de perçage que nous signalons en amont
-
Trous au-delà de 10:1
Les rapports profondeur/diamètre au-delà d'environ 10:1 limitent la rectitude et l'amenée du liquide de coupe, ils sont donc orientés vers perçage de trous profonds.
-
Petits trous dans les alliages durs
Les très petits diamètres dans le titane ou l'Inconel s'usinent plus lentement et usent l'outillage plus vite ; nous confirmons la tolérance et le délai avant de chiffrer.
-
Trous transversaux près des parois minces
Les trous transversaux situés près de parois minces sont examinés sur le plan afin que la tolérance et le délai soient confirmés avant le devis.
-
Alésages sans finition
Les trous pour ajustement serré ou filetés qui doivent rester non revêtus sont signalés avant l'application de l'anodisation, du placage ou du thermolaquage.
Une qualité certifiée sur chaque trou
Le perçage est réalisé sous notre système qualité certifié ISO 9001, AS9100D et ISO 13485.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Plus de 50 matières pour les pièces percées
Les alliages durs tiennent des positions plus serrées mais s'usinent plus lentement que l'aluminium ou les plastiques. Nous perçons toute notre gamme de métaux et de plastiques.
Finitions de surface
Plastiques techniques
Besoin d'un autre matériau ou d'une autre finition ? Échangez avec nos ingénieurs.
Tous les matériauxComment commander des pièces percées CNC
FAQ sur le perçage CNC
Réponses sur la tolérance des trous, la revue de conception et les délais des pièces percées.
Demander un devis pour des services de perçage CNC
Envoyez votre fichier CAD 3D et votre plan 2D. Nos ingénieurs confirment la tolérance des trous, le matériau et le délai avant d'établir un prix.
- Prototypes en 3 jours seulement
- Sans quantité minimale, d'une pièce à la production
- Position vraie tenue à ±0.005 mm
- Plus de 50 métaux et plastiques percés
- Contrôle CMM avec traçabilité complète
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de perçage d'alésage de précisionEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








