









Services d'usinage du bronze
DEK réalise l'usinage du bronze à ±0.005 mm sur les nuances C544, C841, 932 et 954 pour les bagues, engrenages et pièces marines. Fort de plus de 20 ans d'expérience en usinage de précision et de plus de 1,2 M de pièces usinées par an.
-
±0.005mm
Capacité de tolérance
-
4
Nuances de bronze
-
1000 mm
Taille max. de pièce
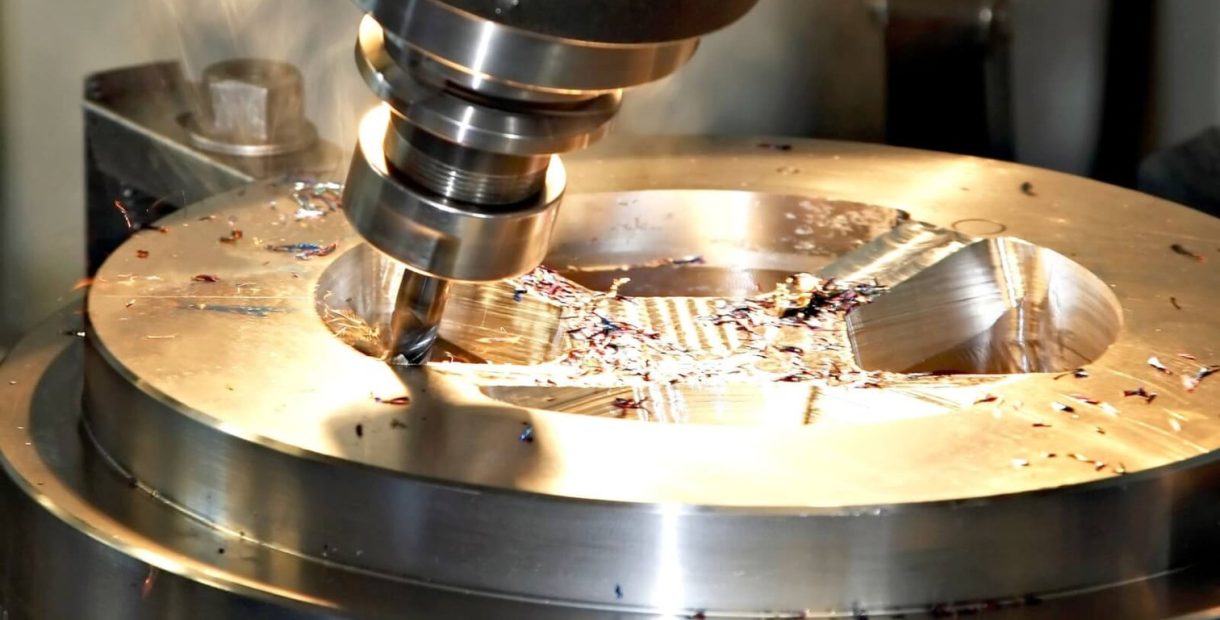

Pourquoi les industriels choisissent l'usinage du bronze
Le bronze est une famille d'alliages cuivre-étain (ou cuivre-aluminium) qui associe les performances antifriction d'un palier à une véritable résistance à la corrosion. Il est spécifié lorsqu'une pièce doit glisser, assurer l'étanchéité ou résister à un environnement marin ou chimique sans grippage ni piqûres, ce qui explique sa prédominance pour les bagues et les paliers lisses.
L'usinabilité varie fortement selon la nuance : les bronzes frittés s'usinent facilement, le bronze aluminium sollicite davantage l'outillage. Le bronze phosphoreux apporte de la conductivité pour les connecteurs et les ressorts. Notre équipe d' usinage de métaux associe la nuance à votre cycle de service avant d'établir le devis.
-

Pouvoir lubrifiant naturel pour les bagues et paliers
-

Résiste à l'eau salée et aux fluides industriels
-

Stabilité dimensionnelle sous charge cyclique
-

Certifié ISO 9001, AS9100D et ISO 13485
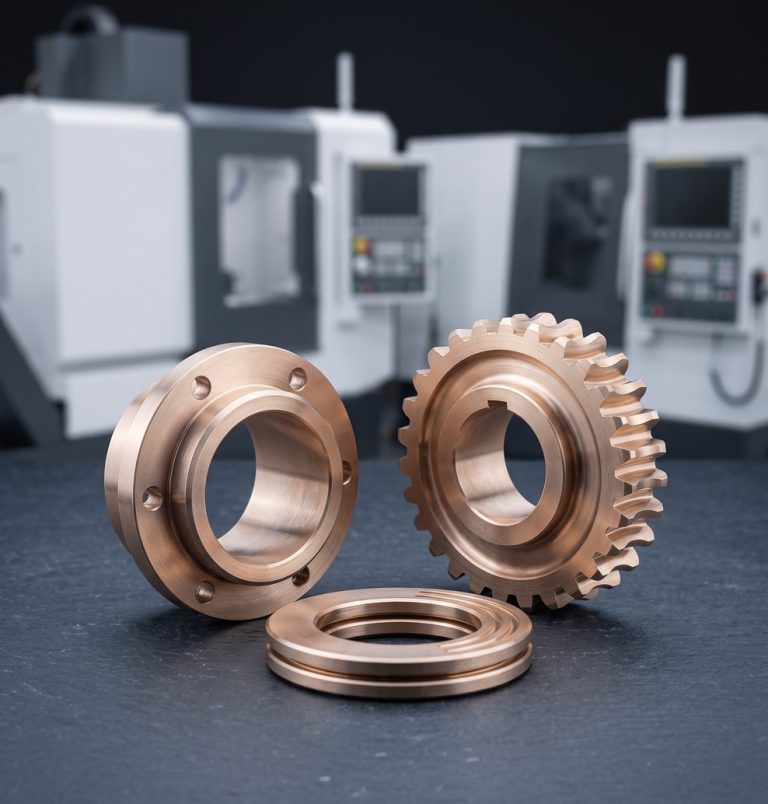
Alliages de bronze que nous usinons
Quatre nuances de bronze couramment spécifiées en milieu industriel et de précision ; chacune se comporte différemment sous l'outil et convient à une application distincte.
-

C544
Bronze phosphoreux, grain finPour les connecteurs électriques, ressorts, plaques d'usure et engrenages exigeant des spécifications de surface serrées. Voir le bronze phosphoreux C544.
-

C841 / Bronze 932
Bronze fritté et bronze pour paliersC841 à usinage libre et 932 classique pour les bagues autolubrifiantes, bagues d'usure et paliers lisses. Voir bronze fritté C841.
-

Bronze 954
Bronze aluminium, plus durPour les raccords marins, composants de vannes et engrenages structurels ; prévoir des cycles plus longs. Voir Bronze 954.
-
±0.005mm
Tolérances générales du bronze
-
±0.003mm
Micro-pièces de moins de 10 mm
-
1000 mm
Plus grandes pièces structurelles
Comment nous usinons les pièces CNC en bronze
Les avances, vitesses et outils sont définis par alliage afin de maîtriser la formation des copeaux et l'accumulation de chaleur, qui peut dilater un alésage en cours d'usinage.
-
1
Tournage CNC du bronze
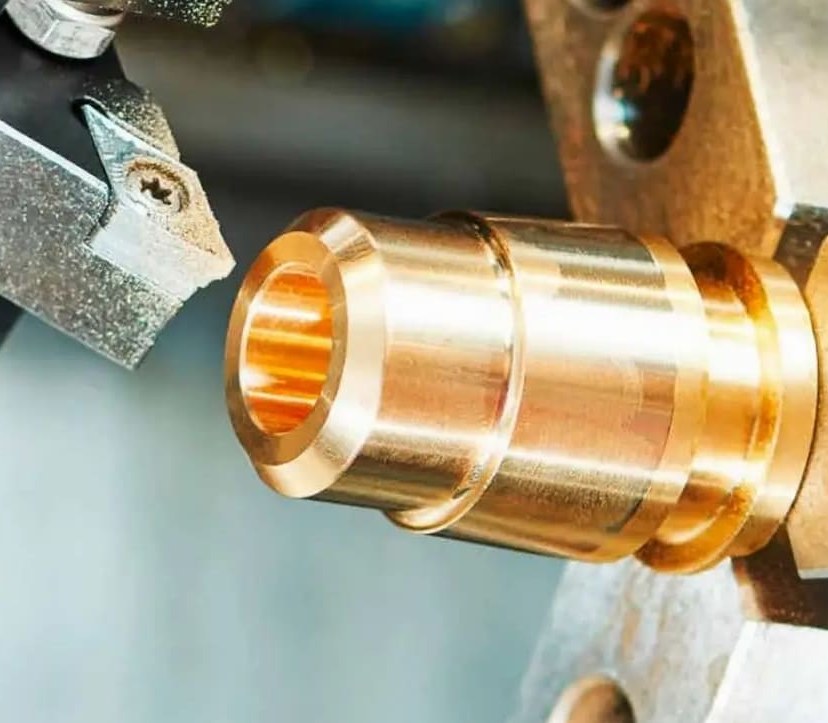
Les alésages, diamètres extérieurs et filetages des bagues et connecteurs sont réalisés sur tours CNC, où l'on exploite les propriétés antifriction du bronze. Voir tournage CNC.
-
2
Fraisage CNC du bronze
Les méplats, rainures et géométries de fixation des supports, engrenages et corps de vannes sont réalisés sur centres 3, 4 et 5 axes. Voir fraisage CNC.
-
3
Décolletage
Les petits connecteurs, bagues et goupilles de précision sont réalisés sur tours de décolletage, avec un soutien proche de l'outil pour éviter toute déflexion. Voir décolletage.
-
4
Contrôle CMM
Contrôlé sur CMM au premier article puis à nouveau au contrôle final, qu'il s'agisse de bagues C841 ou de pièces de vannes marines C954. Voir équipements de contrôle qualité.
Points d'attention pour l'usinage du bronze
Facteurs clés que nos ingénieurs évaluent pour associer une nuance de bronze et un procédé à la charge, au matériau antagoniste et à l'environnement de votre pièce.
-
1
La nuance détermine le coût
L'adéquation de l'alliage au cycle de service est le principal levier sur le coût. Le C841 ou le C544 s'usinent plus vite et à moindre coût que le C954 ; sous-spécifier un raccord marin dans une nuance plus tendre risque la défaillance.
-
2
Chaleur et croissance de l'alésage
Le bronze génère plus de chaleur que l'aluminium à avances comparables, ce qui peut dilater un alésage en cours d'usinage et le faire sortir des tolérances une fois la pièce refroidie.
-
3
Tolérances du bronze critiques pour l'ajustement
Les ajustements arbre-alésage et la coaxialité des bagues et paliers sont tenus à ±0.005 mm, ce qui détermine le comportement d'une bague par rapport à son arbre antagoniste.
-
4
Usure des outils en bronze aluminium
Le C954 est plus dur et use plus vite l'outillage ; il est donc usiné à des avances plus prudentes et avec des temps de cycle plus longs, avec les mêmes étapes de contrôle.
Nuances de bronze que nous usinons
Découvrez nos pages de nuances de bronze : bronze fritté C841, bronze pour paliers 932 et bronze aluminium 954, chacune avec ses notes d'usinage et ses tarifs.
-
Le Bronze 954 est un alliage de bronze aluminium à haute résistance offrant une excellente résistance à l'usure et à la corrosion.Obtenir le prix
-
Le bronze 932, également appelé bronze pour paliers, est un alliage de bronze résistant à l'usure, à haute résistance et doté d'une bonne résistance à la corrosion.Obtenir le prix
-
Le bronze 841, également appelé C84100, est un bronze à l'étain plombé dont les principaux composants sont le cuivre, l'étain et le plomb.Obtenir le prix
Bronze vs laiton, cuivre ou Delrin
Comment le bronze se compare aux alternatives que nos ingénieurs suggèrent souvent lorsque la résistance à l'usure, la conductivité ou le coût guident le choix.
| Critères | Ce matériauBronze | Laiton | Cuivre | Delrin |
|---|---|---|---|---|
| À choisir pour | Usure, corrosion | Coût réduit | Conductivité | Paliers légers |
| Vitesse d'usinage | Plus lente | Plus rapide | – | – |
| Résistance | Élevée | Plus faible | Bien moindre | – |
| Résistance à l'usure | Élevée | Plus faible | Bien moindre | – |
| Coût | Plus élevé | Plus faible | – | Plus faible |
Où sont utilisées les pièces en bronze sur mesure
Les pièces en bronze usinées chez DEK servent les programmes d'équipements industriels, de robotique, d'énergie, d'aérospatiale, d'automobile et de semi-conducteurs.
-
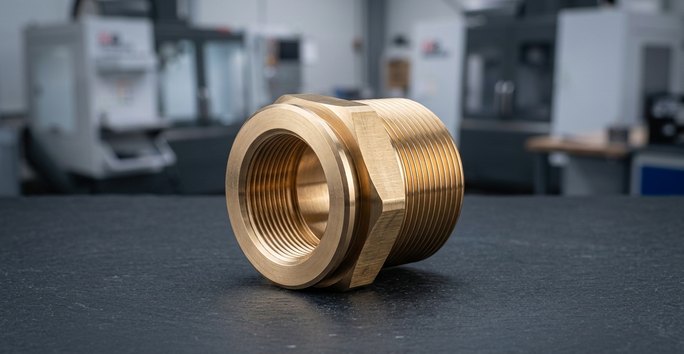 MarineRaccords et quincaillerie exposés à l'eau salée, où la résistance à la corrosion l'emporte sur le surcoût par rapport à l'acier.
-
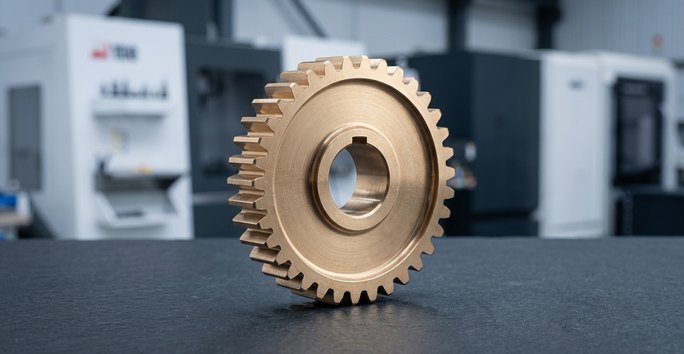 Équipements industrielsEngrenages et pièces d'usure dans les machines industrielles, où la stabilité dimensionnelle sous charge cyclique est essentielle.
-
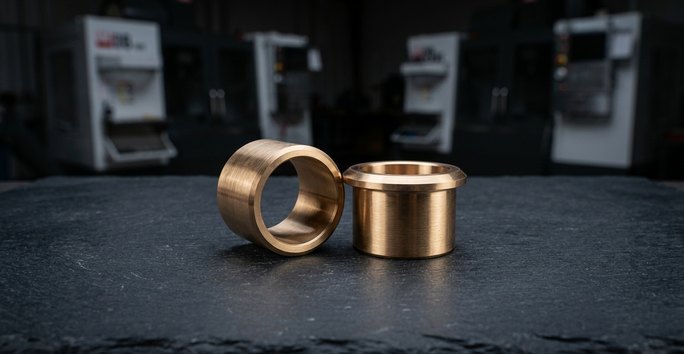 RobotiqueDouilles et paliers lisses dans les moteurs et actionneurs, où le faible frottement et la durée de vie à l'usure priment sur la dureté brute.
-
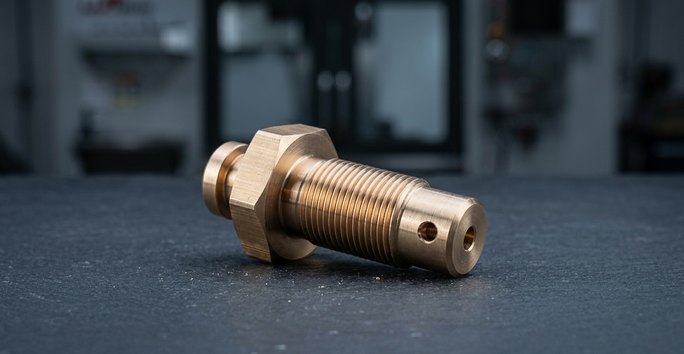 ÉnergieComposants de vannes et matériel de manutention des fluides, où la résistance à la corrosion est non négociable et les arrêts coûteux.
-
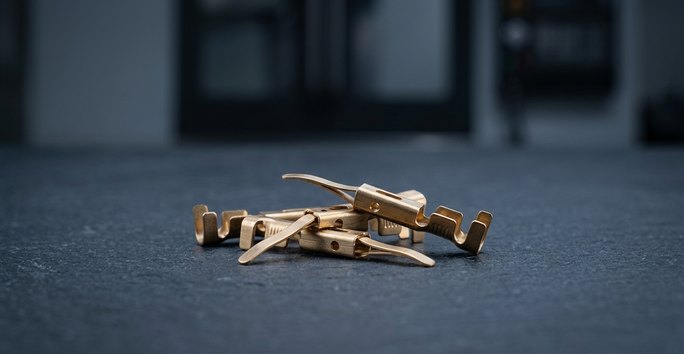 ÉlectroniqueConnecteurs et quincaillerie de bornes en bronze phosphoreux, où la conductivité et les propriétés de ressort comptent toutes deux.
-
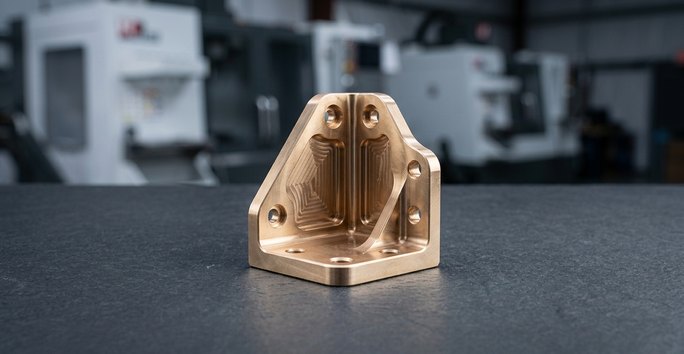 AérospatialeStructures aérospatiales non critiques pour le vol, usinées selon le même système qualité AS9100D que chaque pièce en bronze.
Usinage CNC + finitions pour le bronze
Les pièces en bronze quittent DEK usinées et plaquées ou polies ; l'anodisation est spécifique à l'aluminium et ne s'applique pas au bronze.
Besoin d'une autre finition ? Voir toutes les options de finition de surface
-
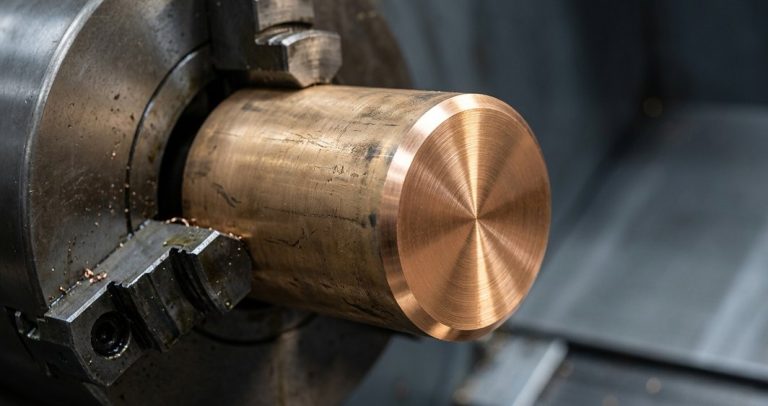 PlaquageLe plus populaireUsinage CNC plus plaquage pour la résistance à l'usure ou l'aspect sur les douilles, connecteurs et quincaillerie en bronze.Demander un devis
-
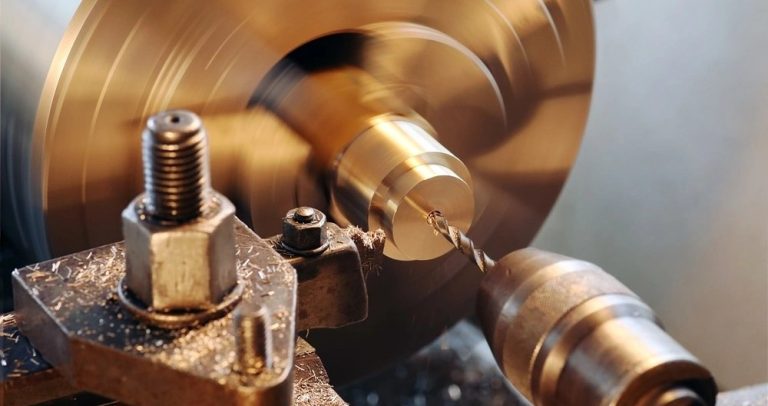 PolissageLe plus populaireUsinage CNC plus polissage pour une surface de frottement plus lisse sur les portées de palier et d'étanchéité afin de réduire l'usure de la pièce antagoniste.Demander un devis
-
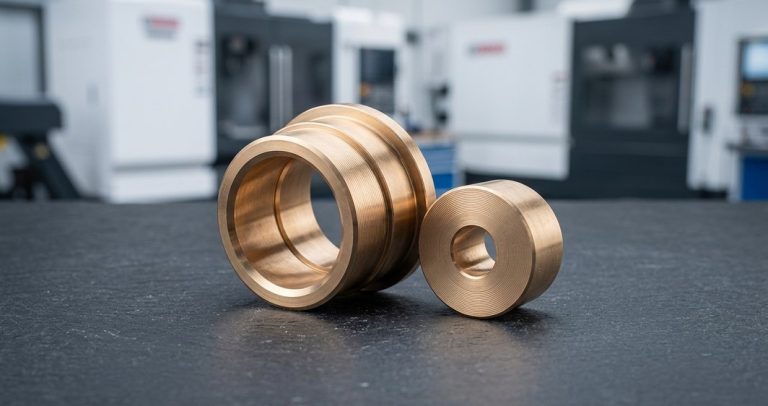 ThermolaquageLe plus populaireUsinage CNC plus thermolaquage pour les pièces en bronze de plus grande taille et non de précision nécessitant une finition protectrice.Demander un devis
FAQ sur l'usinage du bronze
Questions fréquentes des ingénieurs qui s'approvisionnent en pièces en bronze sur mesure.
Autres matériaux
-
 Acier alliéNuances d'acier allié 4140, 4340, 8620, 4130 et A514 pour arbres, engrenages et pièces structurelles nécessitant une meilleure résistance à la fatigue que l'acier au carbone ordinaire.En savoir plus
-
 LaitonLaiton de décolletage C260, C360 et Cz121 usiné pour raccords, pièces de vannes, engrenages et connecteurs, du prototype à la production en série.En savoir plus
-
 CuivreCuivre 101 et 110 en stock pour guides d'ondes, barres omnibus, connecteurs et dissipateurs thermiques ; cuivre au béryllium et au tellure usiné sur demande.En savoir plus
-
 InconelSuperalliages de nickel Inconel 600, 625 et 718, usinés pour des pièces aérospatiales, énergétiques, médicales et industrielles exposées à la chaleur et à des environnements chimiques corrosifs.En savoir plus
-
 InvarInvar 36 et alliages de la famille Invar à faible dilatation, CTE d'environ 1,2 ppm/°C, usinés pour supports optiques, fixations pour semi-conducteurs et outillage de mesure.En savoir plus
-
 MagnésiumLe métal structurel le plus léger en usage industriel. AZ31B, AZ61B et AZ91D usinés avec une gestion ignifuge des copeaux et du liquide de refroidissement pour des pièces où le poids est critique.En savoir plus
-
 Acier douxAcier à bas carbone 1018, à moyen carbone 1045 et aciers de décolletage 1215 et 12L14 : acier économique pour arbres, supports, goupilles, bagues et engrenages.En savoir plus
-
 TitaneTitane Grade 1, Grade 2 et Grade 5 (Ti-6Al-4V), fraisé, tourné et découpé par électroérosion pour des pièces aérospatiales, médicales, robotiques et pour semi-conducteurs. Sans quantité minimale.En savoir plus
-
 Acier à outilsA2, D2, H13, O1, S7 et A3 usinés en poinçons, matrices, inserts de moule et pièces d'usure, recuits ou trempés jusqu'à 60+ HRC.En savoir plus
-
 Acier au tungstèneNuances de tungstène et de carbure de tungstène (YG6, YG8, YG10X, YG15, YL10.2) pour pièces d'usure, matrices, poinçons et blindages, fraisées, tournées, usinées par électroérosion et rectifiées.En savoir plus
-
 Aluminium6061, 6063, 5083 et 5052 en stock pour supports, boîtiers, pièces marines et de traitement des fluides, tenus à ±0.005 mm sur les portées critiques, sans quantité minimale.En savoir plus
-
 Acier inoxydable303, 304, 316L, 17-4PH et duplex 2205 usinés pour des pièces médicales, robotiques, pour semi-conducteurs et aérospatiales, du prototype à la production, ±0.005 mm.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








