









Usinage de l'acier au carbone
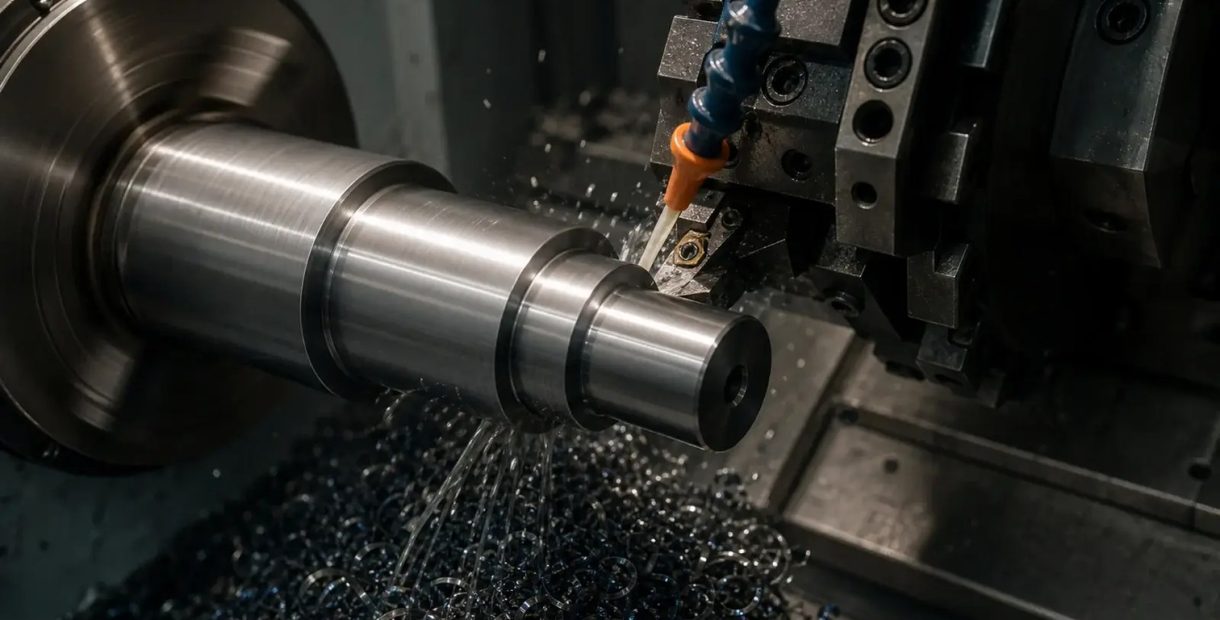
DEK réalise l'usinage de l'acier au carbone en 1018, 1045, 1215 et 12L14 à ±0.005 mm sur centres de fraisage CNC, tours et tours de décolletage. Notre point fort : les nuances de décolletage à usinabilité améliorée pour les petites pièces de haute précision.
-
±0.005mm
Tolérance générale
-
3 jours
Délai prototype
-
sans quantité minimale
À partir d'une seule pièce

Pourquoi choisir DEK pour l'usinage de l'acier au carbone
L'acier doux n'est que le terme commercial désignant les nuances à bas carbone : un plan mentionnant « acier doux » ou « acier au carbone » relève donc de cette catégorie. L'acier au carbone coûte moins cher et s'usine plus vite que l' acier allié, ce qui en fait le choix par défaut pour les pièces de résistance courante.
Nous exploitons des centres de fraisage CNC3, 4 et 5 axes, le tournage CNC et le décolletage (notre point fort pour le 1215 et le 12L14), l'électroérosion, la rectification et le taraudage. Un prototype unique en 1018 ou 1045 est expédié en 3 jours seulement, et le même procédé passe en production sans nouveau devis. 1215 et 12L14), l'électroérosion, la rectification et le taraudage. Un prototype unique en 1018 ou 1045 est expédié en 3 jours seulement, et le même procédé passe en production sans nouveau devis.
-

±0.005 mm sur les caractéristiques générales
-

Plus de 1,2 M de pièces critiques usinées par an
-

Taux de livraison à temps supérieur à 98,6 %
-

ISO 9001, AS9100D, ISO 13485 via TÜV
Nuances d'acier au carbone que nous usinons
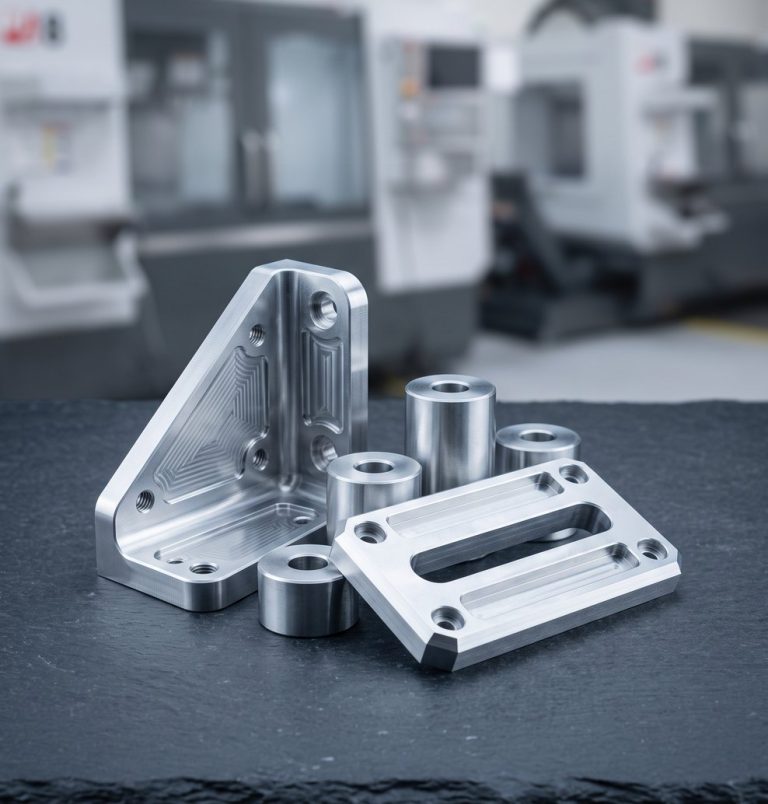
Trois groupes de nuances couvrent la plupart des pièces sur mesure en acier au carbone, de la barre à bas carbone ductile à la barre de décolletage plombée et resurfrée.
-

1018
~440 MPa (étiré à froid), ~126 HBUsinage de l'acier au carbone 1018 adapté aux arbres, supports et goupilles courants ; usinabilité ~78 %.
-

1045
~565–625 MPa, ~170–200 HBUsinage de l'acier au carbone 1045 pour engrenages, essieux et arbres à résistance plus élevée ; barre et plaque.
-

1215 / 12L14
usinabilité ~136 % / ~170 %1215 resurfré et 12L14 plombé, ~150 HB, pour bagues, raccords et pièces de décolletage. Voir usinage du 12L14.
-
±0.003mm
Micro-pièces de moins de 10 mm
-
±0.01mm
Contrôle de profil 5 axes
-
~1000 mm
Enveloppe dimensionnelle
Usinage CNC de précision de l'acier au carbone
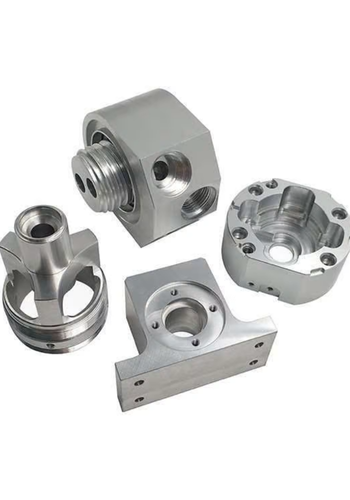
Chaque pièce en acier au carbone est orientée vers le procédé adapté à sa géométrie, du bloc prismatique fraisé au composant de décolletage de petit diamètre.
-
1
Fraisage multiaxe
Poches, faces planes et profils complexes sur pièces prismatiques sur centres 3, 4 et 5 axes, avec un contrôle de profil de ±0.01 mm sur les géométries profilées.
-
2
Tournage CNC et décolletage
Pièces rondes de type arbre sur tours CNC, avec des tolérances serrées sur les petits diamètres extérieurs grâce au décolletage.
-
3
Perçage, taraudage et électroérosion
Trous taraudés dans le même montage, sans opération secondaire ; rainures, angles internes et caractéristiques trempées réalisés par électroérosion.
-
4
Rectification cylindrique
Diamètres extérieurs d'arbres et de goupilles rectifiés à une circularité inférieure à 0,005 mm par rectification cylindrique après tournage.
Considérations DFM pour l'acier au carbone
Quatre points que nos ingénieurs signalent avant d'usiner l'acier au carbone, afin que la nuance, l'outillage et la séquence correspondent au plan.
-
1
Le 1018 encrasse en coupe légère
Le bas carbone et la ductilité provoquent un arête rapportée en finition ; un outillage affûté et revêtu et des avances plus élevées gardent la surface propre.
-
2
Le 12L14 soulève des questions de conformité
Son additif au plomb peut l'exclure du contact avec les implants médicaux et de certaines applications soumises à RoHS/REACH. Confirmez l'usage final avant de le prescrire.
-
3
Déformation après trempe
Prévoyez un surdimensionnement de l'ébauche avant le traitement thermique, puis finissez ou rectifiez les dimensions critiques ensuite pour compenser le gauchissement.
-
4
Finition plus rugueuse sur les nuances resurfées
Le 1215 et le 12L14 ont une finition plus rugueuse que le 1018. Si le plan exige une finition de surface fine, signalez-le tôt afin que nous définissions la nuance et les paramètres de coupe.
Nuances d'acier au carbone et acier doux que nous usinons
Pages détaillées pour le 1018, le 1045, le 1215 et le 12L14, ainsi que les nuances d'acier doux de structure, avec propriétés, applications et options de devis.
-
L'acier doux S355J2 est un acier de structure à bas carbone doté d'une excellente soudabilité et usinabilité.Obtenir le prix
-
45 % de carbone. Il offre une bonne résistance mécanique, une bonne ténacité et une bonne résistance à l'usure.Obtenir le prix
-
L'acier doux 1018, dit acier à faible teneur en carbone, se perce, se tourne, se fraise et se taraude facilement.Obtenir le prix
-
L'acier au carbone 12L14 est un acier au carbone à usinabilité améliorée. On l'appelle aussi « acier de décolletage » et c'est le produit en barre le plus rapide à usiner.Obtenir le prix
-
L'acier 1215 est un acier CNC connu pour sa composition chimique à base de soufre, de fer, de phosphore, de carbone et de manganèse. Sa forte teneur en soufre en fait un acier de décolletage.Obtenir le prix
Acier au carbone ou acier allié : lequel choisir ?
L'acier au carbone est le choix par défaut pour les pièces de résistance courante ; l'acier allié justifie son coût lorsque la trempabilité est déterminante. Tous les compromis dans acier allié vs acier au carbone.
| Critère | Ce matériauAcier au carbone | Acier allié |
|---|---|---|
| À choisir pour | Pièces de résistance courante | Engrenages, outillage |
| Coût | Plus bas | Plus élevé |
| Vitesse de coupe | Coupe plus rapide | – |
| Éléments d'alliage | Carbone simple | Ajout de Cr, Mo ou Ni |
| Trempabilité | – | Plus élevé |
| Nuances courantes | 1018, 1045, 12L14 | 4140, 4340 |
Où sont utilisées les pièces sur mesure en acier au carbone
L'acier au carbone s'impose là où la maîtrise des coûts et la résistance comptent plus que la résistance à la corrosion, des transmissions aux montages de ligne de production.
-
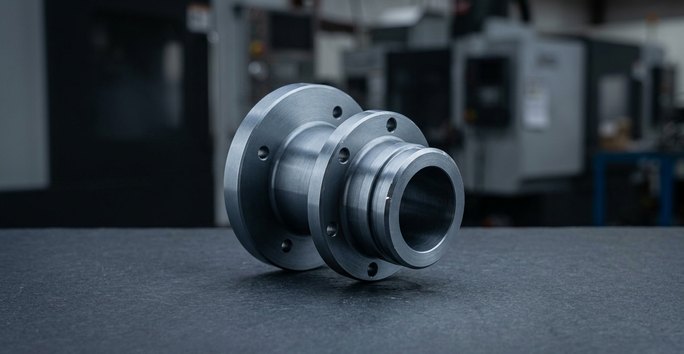 AutomobileSupports, composants de liaison et pièces de transmission où la maîtrise des coûts prime sur la résistance à la corrosion.
-
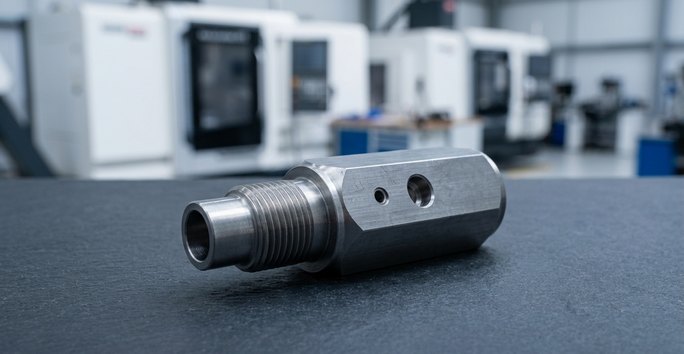 Équipement industrielBâtis de machines, supports structurels et visserie de fixation pour lignes de production automatisées.
-
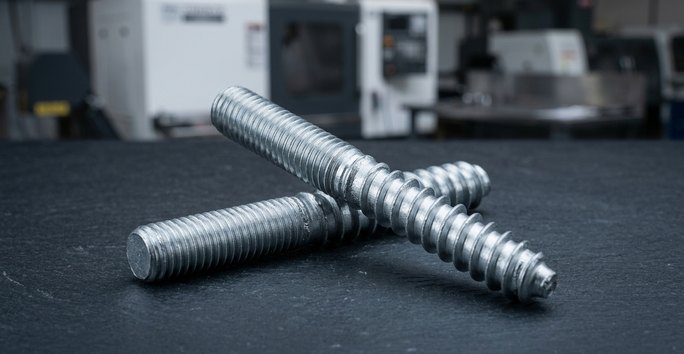 Fixations et outillageBoulons, goupilles et goujons usinés sur spécification, ainsi que montages, gabarits et pièces d'outillage à faible usure qui ne nécessitent pas d'acier allié trempé.
Finition de surface des pièces en acier au carbone
L'acier au carbone nu rouille plus vite que l'inox ; une spécification usinage CNC + finition adaptée à un usage intérieur, extérieur ou avec lavage résout le problème.
Besoin d'une autre finition ? Voir toutes les options usinage CNC + finition
-
 ZingageLe plus populaireCouche de 5–25 µm, résistance au brouillard salin de 96–200 h (ASTM B117) pour une protection antirouille générale des fixations et de la visserie.Demander un devis
-
 Oxydation noireLe plus populaireMoins de 1 µm, 12–24 h de brouillard salin avec huile : légère résistance à la corrosion et finition peu brillante sur les pièces usinées.Demander un devis
-
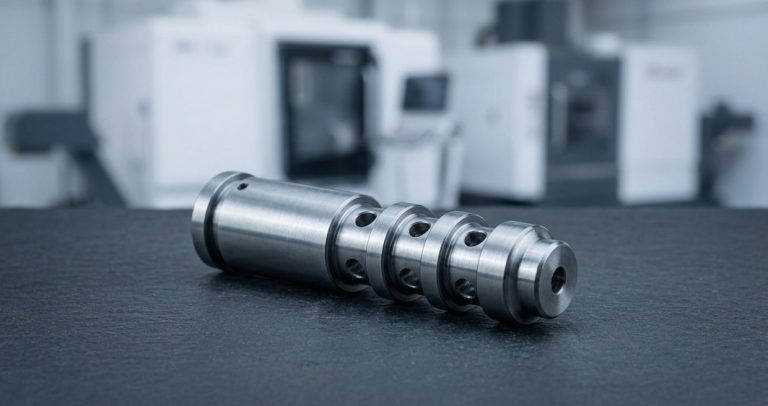 PhosphatationLe plus populaire2–15 µm, 12–100 h de brouillard salin avec huile ; base pour peinture et apprêt avec une légère protection antirouille.Demander un devis
-
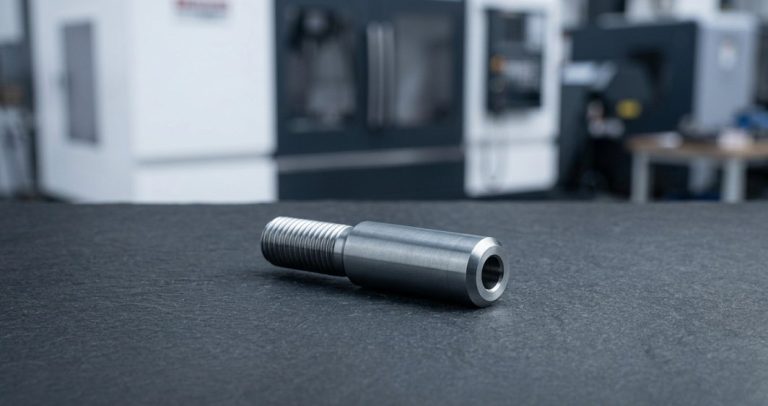 ThermolaquageLe plus populaire60–120 µm, 500–1000+ h de brouillard salin : résistance à la corrosion renforcée avec une finition colorée.Demander un devis
FAQ sur l'usinage de l'acier au carbone
Réponses sur la protection antirouille, le traitement thermique et les tolérances des pièces usinées en acier au carbone.
Autres matériaux
-
 Acier alliéNuances d'acier allié 4140, 4340, 8620, 4130 et A514 pour les arbres, engrenages et pièces structurelles nécessitant une meilleure résistance à la fatigue que l'acier au carbone simple.En savoir plus
-
 LaitonLaitons de décolletage C260, C360 et Cz121 usinés pour raccords, pièces de vannes, engrenages et connecteurs, du prototype à la production en série.En savoir plus
-
 BronzeBronze phosphoreux C544, C841 fritté, bronze à roulements 932 et bronze d'aluminium 954 pour bagues, paliers lisses, engrenages, connecteurs et raccords marins.En savoir plus
-
 CuivreCuivre 101 et 110 en stock pour guides d'ondes, barres omnibus, connecteurs et dissipateurs thermiques ; cuivre au béryllium et au tellure usinés sur demande.En savoir plus
-
 InconelSuperalliages au nickel Inconel 600, 625 et 718, usinés pour des pièces aérospatiales, énergétiques, médicales et industrielles exposées à la chaleur et aux environnements chimiques corrosifs.En savoir plus
-
 InvarInvar 36 et alliages de la famille Invar à faible dilatation, CTE d'environ 1,2 ppm/°C, usinés pour supports optiques, fixations pour semi-conducteurs et outillage de mesure.En savoir plus
-
 MagnésiumLe métal structurel le plus léger utilisé en production. AZ31B, AZ61B et AZ91D usinés avec gestion des copeaux et du liquide de coupe adaptée au risque incendie, pour des pièces où le poids est critique.En savoir plus
-
 TitaneTitane Grade 1, Grade 2 et Grade 5 (Ti-6Al-4V), fraisé, tourné et découpé par électroérosion pour des pièces aérospatiales, médicales, robotiques et pour semi-conducteurs. Sans quantité minimale.En savoir plus
-
 Acier à outilsA2, D2, H13, O1, S7 et A3 usinés en poinçons, matrices, inserts de moule et pièces d'usure, recuits ou trempés jusqu'à 60+ HRC.En savoir plus
-
 Acier au tungstèneNuances de tungstène et de carbure de tungstène (YG6, YG8, YG10X, YG15, YL10.2) pour pièces d'usure, matrices, poinçons et blindages, fraisées, tournées, usinées par électroérosion et rectifiées.En savoir plus
-
 Aluminium6061, 6063, 5083 et 5052 en stock pour supports, carters, pièces marines et de traitement des fluides, tenus à ±0.005 mm sur les portées critiques, sans quantité minimale.En savoir plus
-
 Acier inoxydable303, 304, 316L, 17-4PH et duplex 2205 usinés pour des pièces médicales, robotiques, pour semi-conducteurs et aérospatiales, du prototype à la production, ±0.005 mm.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








