









Usinage CNC du magnésium
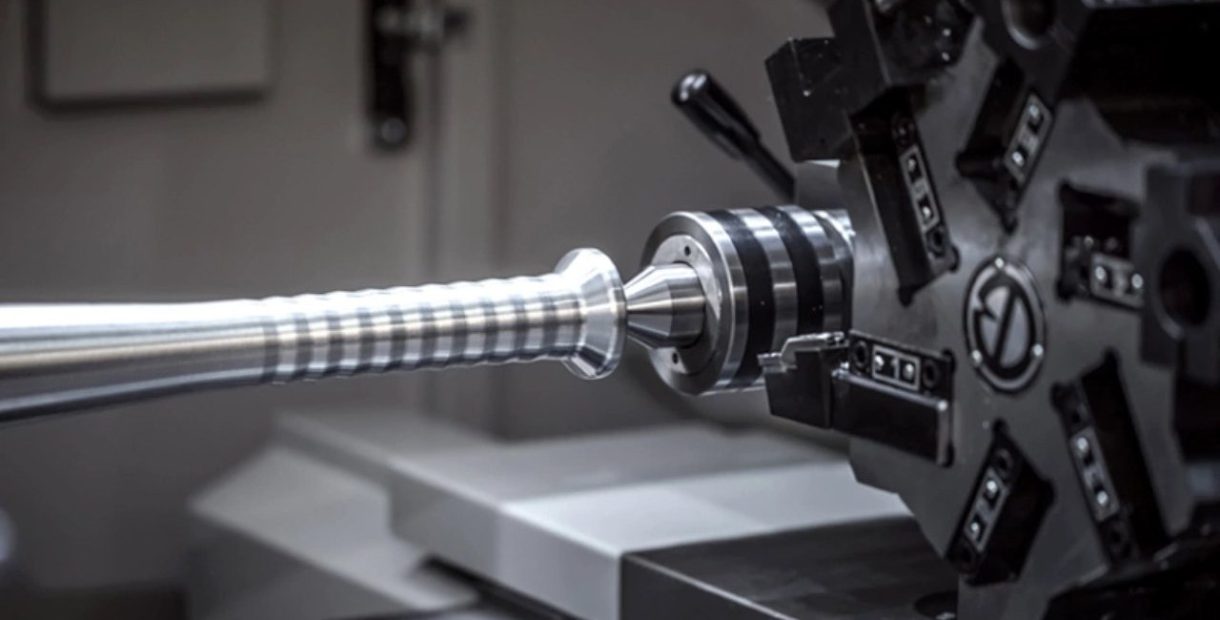
L'usinage CNC du magnésium chez DEK transforme les alliages AZ31B, AZ61B et AZ91D en pièces de précision tenues à ±0.005 mm, du prototype unique à la production de série. Le magnésium s'usine vite et proprement, mais ses copeaux sont inflammables : chaque travail est donc réalisé sous contrôle de sécurité incendie.
-
3
Nuances AZ usinées
-
±0.005 mm
Capacité de tolérance
-
sans quantité minimale
Quantité minimale de commande

Pourquoi choisir DEK pour l'usinage CNC du magnésium
Le magnésium est le métal structurel le plus léger en usage industriel. Sa faible résistance à la coupe offre des temps de cycle courts et une formation de copeaux propre, ce qui en fait un excellent choix pour les supports et boîtiers où le poids est critique, à condition de gérer correctement les copeaux et le liquide de coupe.
DEK cumule plus de 20 ans d'expérience en usinage de précision et plus de 1,2 M de pièces critiques produites chaque année, avec les certifications ISO 9001, AS9100D et ISO 13485 obtenues via TUV (voir notre système qualité). Nous travaillons sans quantité minimale en quantités prototypes ou de production, avec des délais de prototypage pouvant descendre à 3 jours.
-

98,6 %+ de livraisons à temps, plus de 2 300 clients OEM
-

Tolérances jusqu'à ±0.005 mm, ±0.01 mm en 5 axes
-

sans quantité minimale pour les prototypes comme pour la production
-

Traçabilité : IQC, IPQC, FAI, OQC, SPC, CAPA
Alliages de magnésium que nous usinons
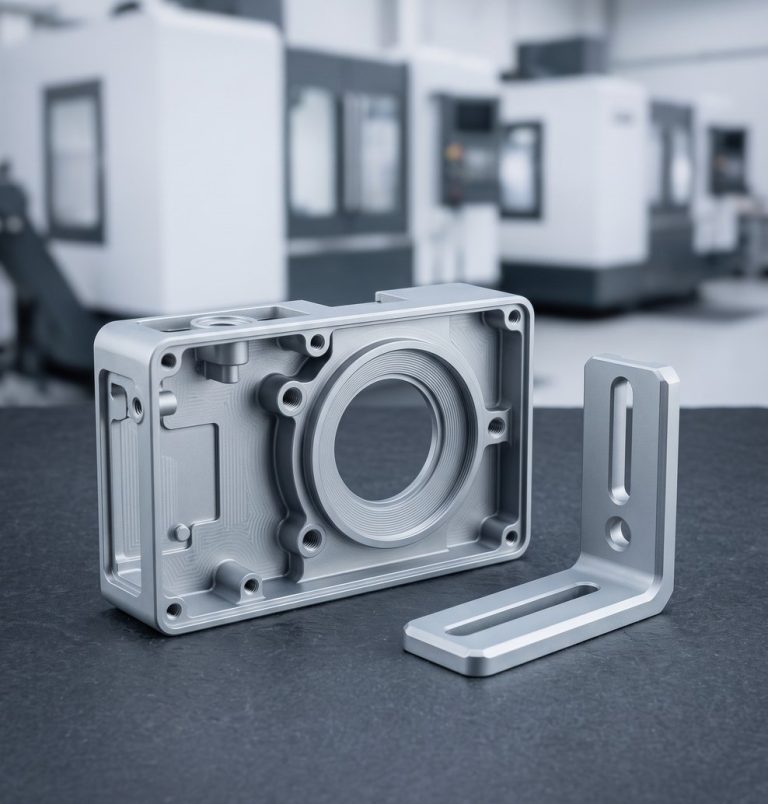
Trois nuances de la série AZ couvrent la plupart des besoins, de la matière soudable d'usage général aux options plus résistantes et résistantes à la corrosion.
-

AZ31B
Usage général, soudableLe choix par défaut pour les supports et boîtiers : soudable et d'usage général. Détails de la nuance sur Magnésium AZ31B.
-

AZ61B
Résistance accrueÀ privilégier lorsqu'une pièce reprend des charges : cette nuance offre plus de résistance que l'AZ31B pour les pièces porteuses. Détails de la nuance sur Magnésium AZ61B.
-

AZ91D
Meilleure résistance à la corrosion des troisÀ choisir lorsque la résistance à la corrosion prime ; elle offre le meilleur des trois nuances. Données complètes sur Magnésium AZ91D.
-
±0.005 mm
Tolérance générale
-
±0.01 mm
Tolérance de profil 5 axes
-
±0.003 mm
Micro-précision, pièces de moins de 10 mm
-
1000 mm
Encombrement maximal des pièces
Capacités d'usinage AZ31B AZ61B AZ91D
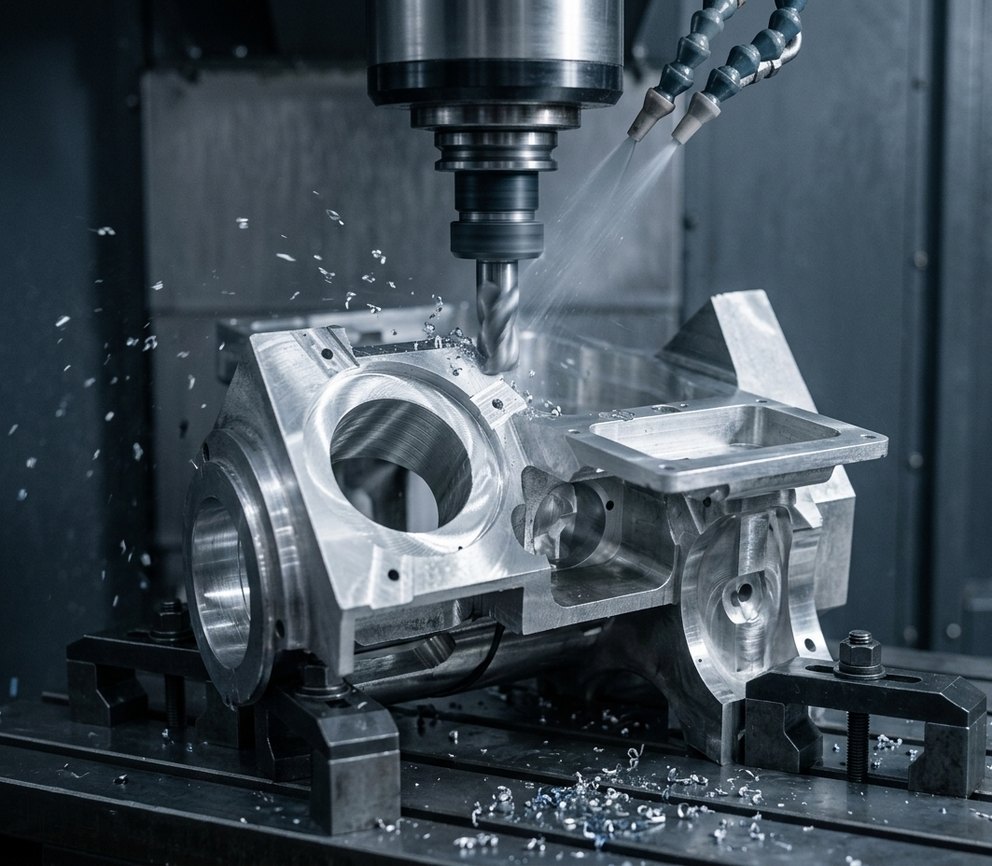
Fraisage, tournage et opérations secondaires pour le magnésium, tenus à ±0.005 mm, avec Ra 0.8–3.2 µm brut d'usinage et des parois dès 0,5 mm en 5 axes.
-
1
Fraisage multi-axes
5 axes de fraisage CNC aux côtés du fraisage 3 axes et 4 axes, atteignant un contrôle de profil de ±0.01 mm et des parois dès 0,5 mm sur des géométries complexes.
-
2
Tournage CNC
Tournage CNC pour les pièces de magnésium cylindriques, avec des tolérances générales de ±0.005 mm et des surfaces Ra 0.8–3.2 µm brut d'usinage.
-
3
Décolletage
Décolletage pour les profils élancés de haute précision ; les travaux de micro-précision atteignent ±0.003 mm sur des pièces de moins de 10 mm.
-
4
Usinage par électroérosion
Électroérosion complète les pièces de magnésium nécessitant des formes au-delà du fraisage et du tournage, avec la même gestion sécurisée des copeaux et les mêmes étapes de SMQ.
Contrôles de sécurité pour l'usinage du magnésium
Comment notre atelier maîtrise le risque d'inflammation des copeaux et d'hydrogène sur chaque travail de magnésium, ainsi que les étapes qualité associées.
-
1
Coupe à sec ou en brouillard d'huile minérale
Le magnésium est usiné à sec ou avec un léger brouillard d'huile minérale. Le liquide de coupe aqueux n'entre jamais en contact avec les copeaux, ce qui évite la génération d'hydrogène au niveau de la coupe.
-
2
Extraction continue des copeaux
L'extraction par aspiration fonctionne en continu pendant la coupe afin que les fines de magnésium ne s'accumulent jamais au niveau de l'outil, car copeaux et poussières s'enflamment facilement.
-
3
Outillage carbure affûté
Des outils carbure affûtés à grand angle de dépouille limitent l'accumulation de chaleur par frottement, gardant la coupe propre et froide sur les trois nuances AZ.
-
4
Extincteurs classe D
Chaque poste habilité au magnésium dispose d'extincteurs classe D homologués pour les feux de métaux combustibles, la classe adaptée aux copeaux de magnésium en combustion.
-
5
Stockage des copeaux en conteneurs scellés
Les copeaux sont placés dans des conteneurs secs et scellés, stockés séparément des autres rebuts, afin que les déchets de magnésium restent secs et isolés des autres métaux.
-
6
Étapes d'inspection du SMQ
Les étapes IQC, IPQC, FAI, OQC, SPC et CAPA sont menées dans le cadre de nos certifications ISO 9001, AS9100D et ISO 13485 QMS sur chaque projet en magnésium.
Pages des nuances de magnésium : AZ31B, AZ61B, AZ91D
Chaque nuance ci-dessous dispose de sa propre page avec les désignations et les notes d'usinage : AZ31B pour un usage général, AZ61B pour la résistance, AZ91D pour la résistance à la corrosion.
-
Le magnésium AZ91D est un alliage de moulage sous pression en magnésium à haute pureté qui offre un bon équilibre entre résistance et poids, avec une résistance comparable à celle de nombreux alliages d'aluminium.Obtenir un prix
-
Le magnésium AZ61B est un alliage de magnésium corroyé de la série AZ61. Il présente une faible densité, un bon rapport résistance/poids et une excellente usinabilité.Obtenir un prix
-
Le magnésium AZ31B fait partie de la famille des alliages magnésium-aluminium-zinc, légers, dotés d'une excellente usinabilité et d'un bon rapport résistance/poids.Obtenir un prix
Magnésium vs aluminium, acier et titane
Le magnésium l'emporte sur le poids et l'amortissement des vibrations, mais reste derrière l'acier et le titane en résistance absolue et nécessite une finition pour égaler l'aluminium en matière de corrosion.
| Critères | Ce matériauMagnésium | Aluminium | Acier | Titane |
|---|---|---|---|---|
| Poids | Un tiers plus léger | Plus lourd | – | – |
| Rapport résistance/poids | Comparable | Comparable | – | – |
| Résistance absolue | Plus faible | – | Plus élevée | Plus élevée |
| Amortissement des vibrations | Meilleur | Plus faible | – | – |
| Corrosion à nu | Plus rapide | Plus lente | – | – |
| Copeaux | Inflammables | – | – | – |
Où sont utilisées les pièces en magnésium
La faible masse du magnésium convient aux pièces où chaque gramme compte, des pièces de cabine aéronautiques aux boîtiers de robotique et aux enveloppes électroniques.
-
 AéronautiquePièces structurelles et de cabine non critiques pour le vol, usinées selon des contrôles qualité certifiés AS9100D pour les programmes sensibles au poids.
-
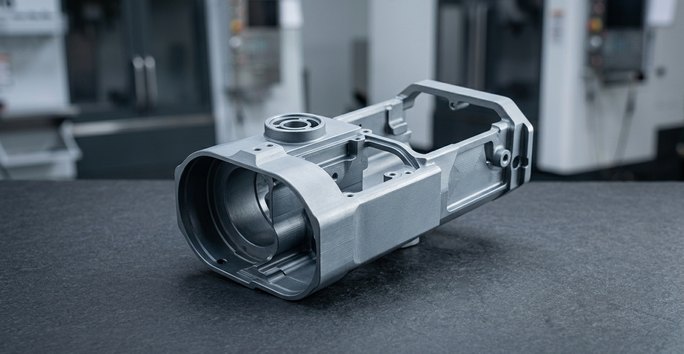 Dispositifs médicauxBoîtiers en magnésium légers pour dispositifs médicaux, produits dans le cadre de notre système de management de la qualité certifié ISO 13485.
-
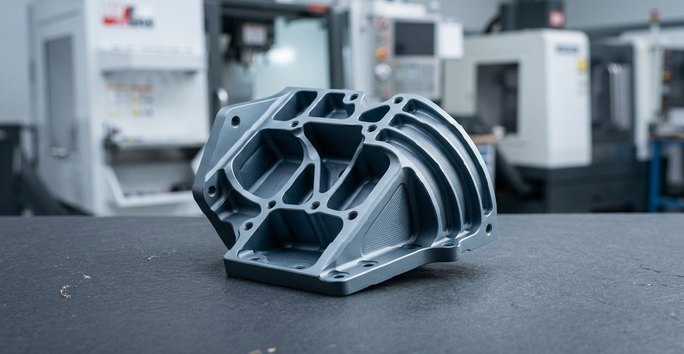 RobotiqueBoîtiers de robotique où une faible masse et un meilleur amortissement des vibrations aident les ensembles mobiles, du prototype à la production.
-
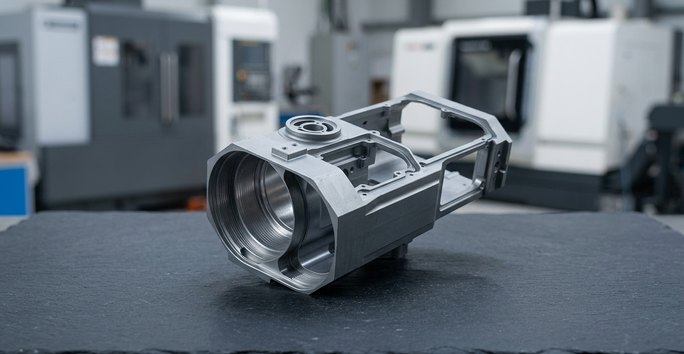 Semi-conducteurs et industriePièces en magnésium pour équipements semi-conducteurs et industriels, tenues à ±0.005 mm avec une traçabilité QMS complète sur chaque projet.
-
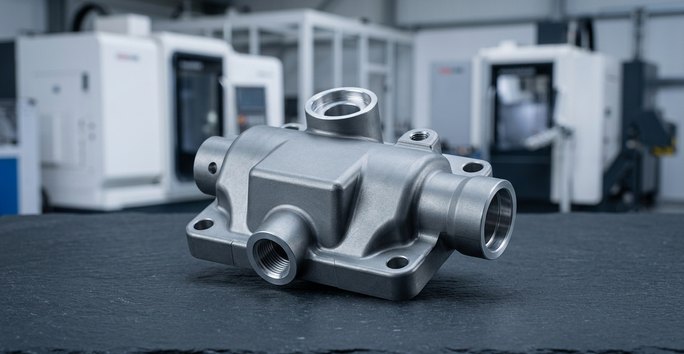 AutomobileComposants automobiles où les gains de poids comptent, du prototype unique aux séries complètes sans quantité minimale.
-
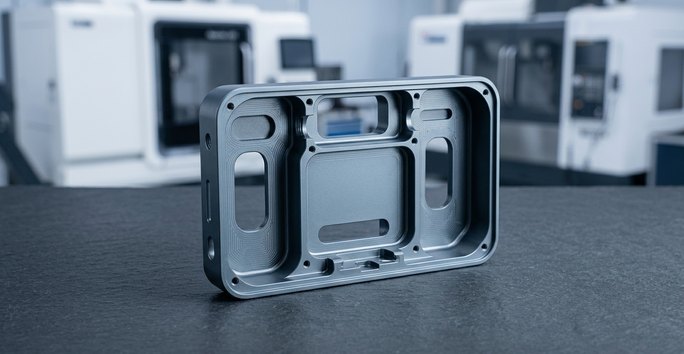 Électronique grand publicEnveloppes électroniques grand public légères, généralement expédiées anodisées, plaquées ou thermolaquées pour la protection contre la corrosion.
Usinage CNC + finition pour le magnésium
Les pièces en magnésium sont généralement expédiées anodisées, plaquées ou thermolaquées après usinage CNC, car les surfaces à nu se corrodent plus vite que l'aluminium.
Besoin d'une autre finition ? Demandez à nos ingénieurs de l'étudier.
-
 AnodiséLe plus populaireUsinage CNC + anodisation : résout le problème de corrosion du magnésium à nu sur les boîtiers et supports usinés.Demander un devis
-
 PlaquéLe plus populaireUsinage CNC + placage : une alternative à l'anodisation qui résout la corrosion sur les pièces en magnésium finies.Demander un devis
-
 ThermolaquéLe plus populaireUsinage CNC + thermolaquage : une finition revêtue qui protège les pièces en magnésium contre la corrosion en service.Demander un devis
FAQ d'achat sur l'usinage CNC du magnésium
Questions fréquentes des ingénieurs qui s'approvisionnent en pièces en magnésium usinées.
Autres matériaux
-
 Acier alliéNuances d'acier allié 4140, 4340, 8620, 4130 et A514 pour arbres, engrenages et pièces structurelles nécessitant une meilleure résistance à la fatigue que l'acier au carbone ordinaire.En savoir plus
-
 LaitonLaiton de décolletage C260, C360 et Cz121 usiné pour raccords, pièces de vannes, engrenages et connecteurs, du prototype aux volumes de production.En savoir plus
-
 BronzeBronze phosphoreux C544, C841 fritté, bronze à roulements 932 et bronze d'aluminium 954 pour douilles, paliers lisses, engrenages, connecteurs et raccords marins.En savoir plus
-
 CuivreCuivre 101 et 110 en stock pour guides d'ondes, barres omnibus, connecteurs et dissipateurs thermiques ; cuivre au béryllium et au tellure usinés sur demande.En savoir plus
-
 InconelSuperalliages de nickel Inconel 600, 625 et 718, usinés pour des pièces aérospatiales, énergétiques, médicales et industrielles exposées à la chaleur et à des environnements chimiques corrosifs.En savoir plus
-
 InvarInvar 36 et alliages de la famille Invar à faible dilatation, CTE d'environ 1,2 ppm/°C, usinés pour supports optiques, fixations pour semi-conducteurs et outillage de mesure.En savoir plus
-
 Acier douxAcier à faible teneur en carbone 1018, à teneur moyenne 1045 et de décolletage 1215 et 12L14 : acier économique pour arbres, supports, goupilles, douilles et engrenages.En savoir plus
-
 TitaneTitane Grade 1, Grade 2 et Grade 5 (Ti-6Al-4V), fraisé, tourné et découpé par électroérosion pour des pièces aérospatiales, médicales, robotiques et pour semi-conducteurs. Sans quantité minimale.En savoir plus
-
 Acier à outilsA2, D2, H13, O1, S7 et A3 usinés en poinçons, matrices, inserts de moule et pièces d'usure, recuits ou trempés à 60+ HRC.En savoir plus
-
 Acier au tungstèneNuances de tungstène et de carbure de tungstène (YG6, YG8, YG10X, YG15, YL10.2) pour pièces d'usure, matrices, poinçons et blindages, fraisées, tournées, usinées par électroérosion et rectifiées.En savoir plus
-
 Aluminium6061, 6063, 5083 et 5052 en stock pour supports, boîtiers, pièces marines et de manutention de fluides, tenus à ±0.005 mm sur les portées critiques d'ajustement, sans quantité minimale.En savoir plus
-
 Acier inoxydable303, 304, 316L, 17-4PH et duplex 2205 usinés pour des pièces médicales, robotiques, pour semi-conducteurs et aérospatiales, du prototype à la production, ±0.005 mm.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








