









Services de rectification centerless de précision
Les services de rectification centerless de DEK finissent les goupilles, arbres et barres à ±0,002 mm sur le diamètre et 0,001–0,002 mm de circularité, de Ø1 à 80 mm. Sans pointes, sans mandrins, sans quantité minimale.
-
±0,002 mm
Tolérance sur diamètre
-
Ra 0,2 µm
État de surface brut de rectification
-
Ø1–80 mm
Plage de diamètre
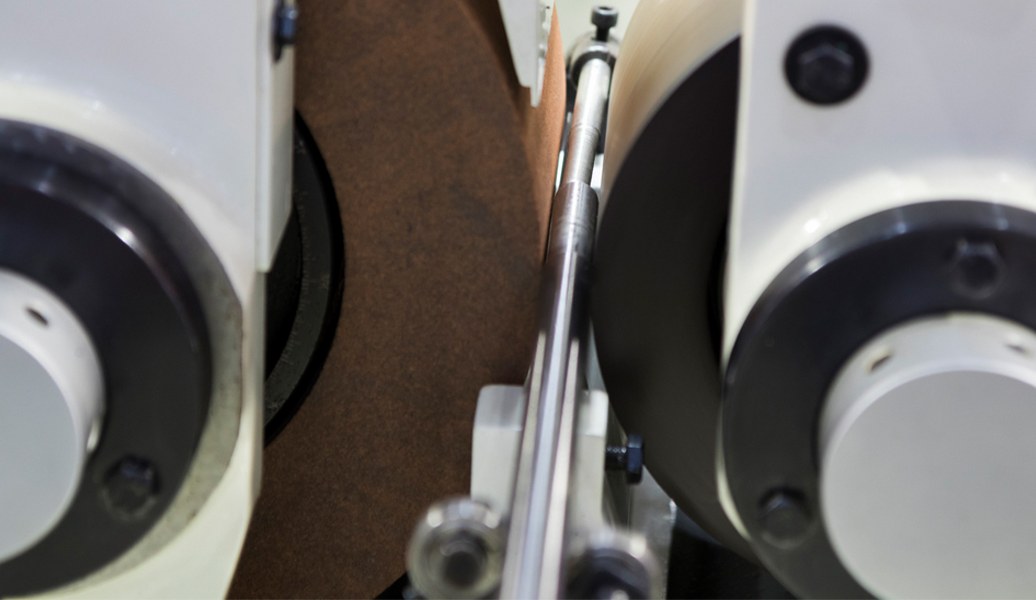

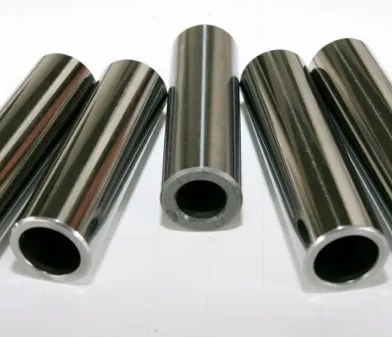
Rectification centerless pour goupilles, arbres et barres
La rectification centerless prend appui sur le diamètre extérieur de la pièce, entre une meule et une meule régulatrice. Sans trous de centre ni mandrin, il n'y a ni erreur de centrage, ni faux rond dû au maintien de la pièce, ni flexion sur les pièces longues et élancées.
DEK la réalise en interne sur les pièces que nous usinons et traitons thermiquement, dans le cadre de nos services de rectification de précision : goupilles cylindriques, arbres trempés, galets, tiges de soupape et barres rectifiées qui alimentent nos décolletage tours. Les pièces démarrent en tournage CNC, de quelques unités à plusieurs dizaines de milliers.
Pourquoi choisir DEK pour la rectification centerless
La rectification est le métier d'origine de DEK : un seul atelier usine, trempe, rectifie et contrôle vos pièces cylindriques sur une seule commande.
-

En interne depuis 2002
Les premiers produits de DEK en 2002 étaient des broches d'éjection, des broches de noyau et des bagues de guidage rectifiées à ±0,002 mm. La rectification centerless est restée en interne depuis.
-

Une commande, tout le parcours
La rectification centerless côtoie la rectification cylindrique et plane, le tournage CNC et le décolletage, le fraisage, l'électroérosion et le traitement thermique : une goupille trempée est fabriquée de A à Z ici.
-

Qualité certifiée
Certifié ISO 9001:2015, ISO 13485 et AS9100D par TÜV. Les diamètres rectifiés sont contrôlés au micromètre, à la jauge pneumatique et au banc de circularité.
-

Sans quantité minimale, de 1 à 10 000+
D'une goupille prototype à plus de 10 000 pièces, sans quantité minimale. La confiance de plus de 2 300 clients dans le monde.

Devis validés par un ingénieur
Envoyez un plan avec la tolérance sur diamètre, la circularité, la finition, la dureté et la quantité. Un ingénieur confirme le mode d'avance (axiale ou radiale), la surépaisseur de rectification et la séquence de traitement thermique, et établit un devis sous 6 heures pour la plupart des pièces.


Capacités de rectification centerless
Deux méthodes de rectification, une seule fiche de capacités : choisissez la configuration adaptée à la géométrie, à la tolérance et au volume de votre pièce.
Rectification sans centre vs rectification cylindrique
Sans centre pour le diamètre, la circularité, la finition et le volume ; cylindrique pour la concentricité, le faux rond et les faces d'épaulement. Voir ce qu'est la rectification cylindrique.
| Critère | Ce procédéRectification sans centre | Rectification cylindrique |
|---|---|---|
| Maintien de la pièce | Pièce sur son propre diamètre extérieur | Entre pointes ou en mandrin |
| Idéal pour | Diamètre, circularité, finition | Concentricité, faux rond |
| Diamètres concentriques | Non garanti | Portées alignées à 0,003 mm près |
| Épaulements et faces | Plongée uniquement, sans faces | Épaulements, faces, conicités |
| Volume | Le plus élevé, en continu | Plus faible |
| Choisir quand | Axes simples, barres, arbres longs | Portées de roulement, alignement d'alésages |
Pièces rectifiées pour des industries exigeantes
Arbres d'instruments médicaux, axes en titane aéronautiques, tiges de vannes hydrauliques et galets pour équipements alimentaires : un seul procédé de rectification, de nombreux secteurs.
-

Aéronautique
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipements industriels
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AéronautiqueSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres pour prototypes et production en petite à moyenne série, en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteurs harmoniques et doigts de préhension en aluminium et acier trempé, avec fraisage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavures.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et axes de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les surfaces de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, barres omnibus, boîtiers d'onduleurs et raccords de piles à combustible en aluminium, cuivre et inox, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et quincaillerie de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipements industrielsPlaques de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec outillages conservés pour les séries répétées.En savoir plus
-
 ConstructionSupports structurels, matériel d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteur, arbres, corps de buses de pulvérisateur et supports de capteurs en fonte, acier et inox résistant à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtier et matériel audio dont la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, boîtiers et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, pièces de concasseur et raccords hydrauliques en acier allié trempé, bronze et inox résistant à la poussière et aux vibrations.En savoir plus
Pièces rectifiées sans centre typiques
Des goupilles cylindriques Ø2 mm aux barres rectifiées de 3 m, voici les pièces rondes que nos rectifieuses sans centre produisent chaque semaine.
-

Goupilles cylindriques et de positionnement
Ø2–20 mm, trempées et tenues à ±0.002 mm sur le diamètre. Voir nos goupilles sur mesure.
-

Arbres rectifiés de précision
Arbres moteur lisses et étagés rectifiés pour ajustement de roulement et faux rond. Voir nos arbres sur mesure.
-

Galets et aiguilles
Galets à passage continu et aiguilles pour roulements, convoyeurs et équipements d'impression, constants sur des milliers de pièces.
-

Tiges de soupape et plongeurs
Tiges de soupape, plongeurs et ébauches de tiroirs pour ensembles hydrauliques et pneumatiques, souvent rectifiés en plongée avec épaulements.
-

Ébauches d'éjecteurs et de broches de noyau
Ébauches d'éjecteurs et de broches de noyau trempées pour composants de moules, notre première gamme de produits depuis 2002.
-
Barres rectifiées pour tours à décolleter
Les tours à douille de guidage exigent des barres rondes au micron près ; nous rectifions les barres pour notre propre décolletage.
Conseils de conception pour pièces rectifiées
-
Surépaisseur de rectification
Laissez 0,1–0,3 mm sur le diamètre pour la rectification après trempe : moins sur les petites goupilles, plus sur les longues barres.
-
Pièces courtes
Le passage continu convient aux pièces très longues, mais les pièces plus courtes que leur diamètre sont instables sur la lame de travail. Gardez le rapport longueur/diamètre à l'esprit.
-
Méplats et trous transversaux
Les méplats, rainures de clavette ou trous transversaux sur une section en passage continu rompent le contact de la meule régulatrice et provoquent du broutement. Usinez-les après rectification, ou utilisez la plongée.
-
Chanfreins et longueur d'épaulement
Chanfreinez les deux extrémités pour que les pièces entrent dans les meules sans éclats, et gardez les longueurs étagées dans une largeur de meule pour une seule plongée.
Qualité de rectification certifiée
Certifié ISO 9001:2015, ISO 13485 et AS9100D par TÜV, avec rapports de circularité sur demande.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Métaux que nous rectifions sans centre
Les aciers trempés constituent l'essentiel de notre travail sans centre ; inox, carbure et métaux non ferreux sont rectifiés pour le diamètre et la finition.
Un métal à rectifier absent de cette liste ? Consultez nos ingénieurs.
Tout voirComment commander des pièces rectifiées sans centre
FAQ sur la rectification sans centre
Des réponses claires sur les tolérances, les méthodes de rectification et ce que nous pouvons rectifier pour vous.
Demander un devis de rectification sans centre
Envoyez un plan avec la tolérance de diamètre, la circularité, l'état de surface, la dureté et la quantité. Un ingénieur l'examine et établit un devis sous 6 heures pour la plupart des pièces.
- Avance continue ou en plongée confirmée par un ingénieur
- Surépaisseur de rectification et traitement thermique séquencés
- Diamètre ±0.002 mm, Ra 0.2–0.4 µm
- De 1 à 10 000+ pièces, sans quantité minimale
- ISO 9001:2015, ISO 13485, AS9100D
Capacités associées
-
 Raccords de précision à très haute puretéEn savoir plus
-
 Services de pointage de précision sur aléseuseEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








