









Services de rectification cylindrique de précision
Les services de rectification cylindrique de DEK amènent les arbres, goupilles et alésages à une circularité et une coaxialité de ±0.005 mm après tournage ou fraisage. La rectification est réalisée dans le même ordre de fabrication, si bien que les pièces ne quittent jamais l'atelier.
-
±0.005mm
Circularité
-
~1000 mm
Taille max. des pièces
-
50+
Matériaux
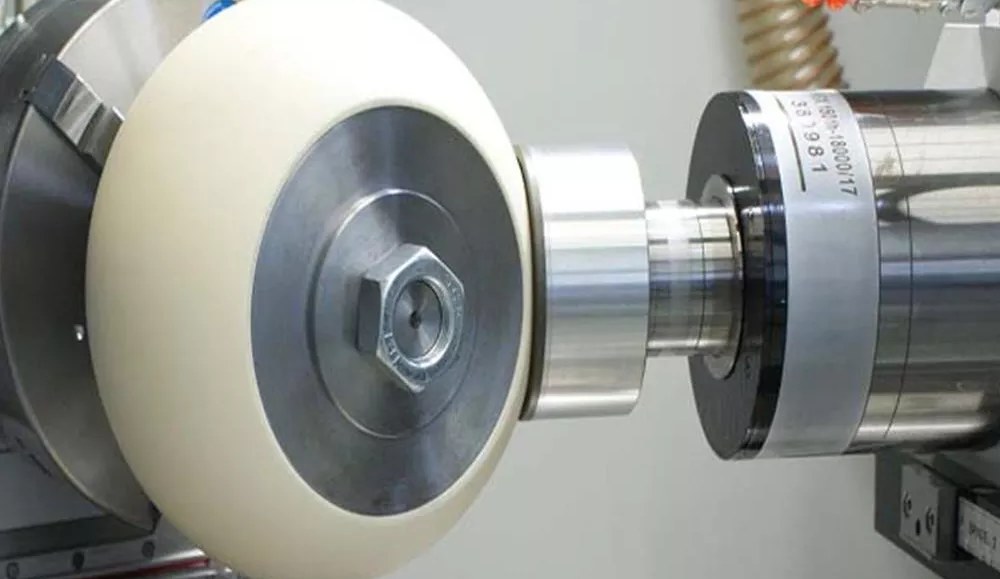

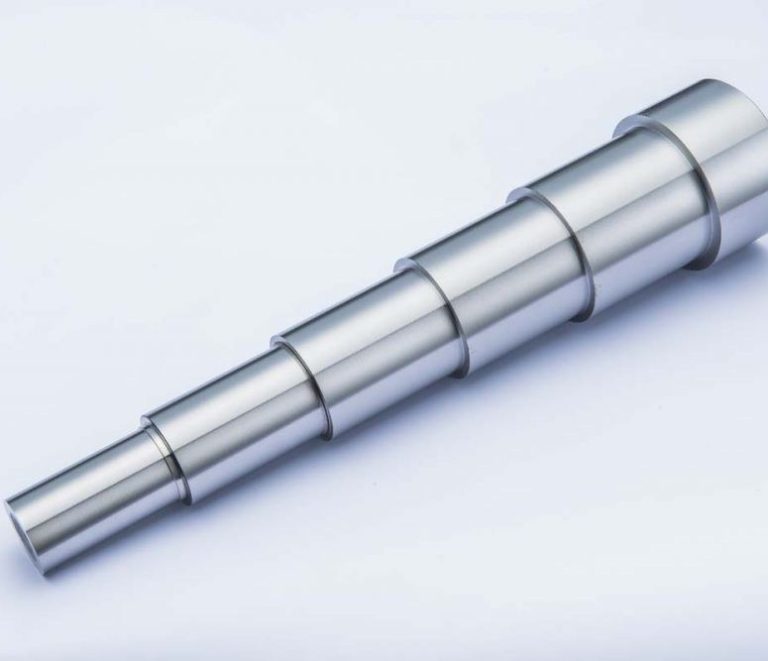
Rectification cylindrique de précision après usinage
La rectification cylindrique utilise une meule abrasive en rotation, en plongée ou en va-et-vient, pour amener le diamètre d'une pièce ronde à sa cote finale, à sa circularité et à sa finition de surface. Notre guide Qu'est-ce que la rectification cylindrique couvre le choix de la meule, le dressage et les configurations de rectification extérieure et intérieure.
Chez DEK, la rectification intervient comme étape de finition directement en aval de nos lignes de tournage CNC et de fraisage CNC . Les pièces arrivent proches de leur cote finale, si bien que la rectification n'enlève qu'une faible surépaisseur, et une spécification critique d'ajustement n'exige jamais de recourir à un sous-traitant externe.
Pourquoi choisir DEK pour vos services de rectification cylindrique
La rectification fait partie de notre production CNC ; elle n'est pas une étape sous-traitée avec son propre délai et son propre dossier qualité.
-

Un seul ordre de fabrication, un seul délai
La rectification prolonge l'ordre de tournage et de fraisage qui l'alimente ; elle est donc chiffrée dans un seul délai de traitement au lieu d'être suivie comme une ligne distincte.
-

Système qualité certifié
Certifié ISO 9001, ISO 13485 et AS9100D, obtenu par l'intermédiaire de TUV, couvrant les surfaces rectifiées ainsi que l'usinage primaire.
-

Traçabilité complète du SMQ
Chaque ordre de fabrication passe par IQC, IPQC, FAI, OQC, SPC et CAPA, offrant un dossier de contrôle unique du tournage jusqu'à la rectification finale.
-

Sans quantité minimale
La même ligne traite aussi bien un arbre prototype unique qu'une série de boîtiers, sans quantité minimale de commande (sans quantité minimale).

Contrôle CMM en interne
Les surfaces rectifiées sont contrôlées sur notre propre CMM, et pas seulement les opérations d'usinage primaire. Un même jeu de références est conservé tout au long du tournage, du fraisage et de la rectification, si bien que la coaxialité intérieur/extérieur est vérifiée sans re-montage chez un autre atelier.


Capacités et tolérances de rectification extérieure et intérieure
Des diamètres extérieurs sur arbres aux alésages intérieurs et aux aciers trempés, voici ce que notre cellule de rectification maîtrise sur les pièces rondes critiques d'ajustement.
Rectification cylindrique vs tournage et rectification sans centre
Choisissez la rectification cylindrique lorsqu'une tolérance, une circularité ou une finition ne peut être tenue par le tournage seul ; pour des arbres en grande série sans perçage de centres, la rectification sans centre convient mieux.
| Critères | Ce procédéRectification cylindrique | Tournage CNC | Rectification sans centre |
|---|---|---|---|
| Idéal pour | OD et ID critiques pour l'ajustement | Pièces rondes proches de la cote finale | Pièces d'arbre en grande série |
| Caractéristiques | Diamètres extérieurs et intérieurs | Diamètres tournés | Diamètres extérieurs |
| Tolérance typique | ±0.005 mm | Extrémité haute de la plage standard | Confirmé lors du devis |
| Support de la pièce | Centres fixes | Montage sur tour | Lame de repos, sans centres |
| Volume | Du prototype à la production | Du prototype à la production | Grande série |
| Choisir quand | Ajustement, circularité ou finition | Tolérances plus larges | Aucun perçage de centres nécessaire |
Pièces rectifiées pour chaque industrie
Les équipes de l'aérospatiale, des dispositifs médicaux, de la robotique et des semi-conducteurs comptent sur des pièces rondes rectifiées là où le tournage seul ne peut tenir l'ajustement.
-

Aérospatiale
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipement industriel
-

Construction
-

Agriculture
-

Produits grand public
-

Militaire et défense
-

Mines
-
 AérospatialeSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en inox 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres pour prototypes et petites à moyennes séries, en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhension en aluminium et acier trempé, avec fraisage 5 axes en un seul montage.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les surfaces de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre de rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, barres omnibus, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inox, usinés plans et sans bavure.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompe et quincaillerie de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipement industrielPlaques de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés pour les rééditions.En savoir plus
-
 ConstructionSupports structurels, matériel d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteur, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inox résistant à l'abrasion et à l'humidité.En savoir plus
-
 Produits grand publicBoutons, poignées, pièces de boîtier et matériel audio dont la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, boîtiers et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, pièces de concasseur et raccords hydrauliques en acier allié trempé, bronze et inox résistant à la poussière et aux vibrations.En savoir plus
Pièces rectifiées typiques et défis associés
La rectification cylindrique finit les portées tournantes et critiques pour l'ajustement qui exigent des tolérances plus serrées que le tournage seul.
-

Arbres et broches
Arbres de transmission, arbres d'instrument et broches rectifiés au diamètre extérieur final pour que les portées de roulement et les ajustements serrés tiennent de façon fiable.
-

Goupilles et rouleaux
Goupilles et rouleaux rectifiés après tournage ; les arbres et rouleaux en aluminium passent directement au calibrage du diamètre extérieur final.
-

Alésages et bagues
Diamètres intérieurs des bagues et carters finis pour l'ajustement d'arbre qui conditionne le fonctionnement de l'ensemble.
-

Douilles et corps de distributeur
Alésages de tiroirs hydrauliques et douilles rectifiés pour que le joint fonctionne, avec un diamètre intérieur maintenu coaxial au diamètre extérieur correspondant.
-

Micro-caractéristiques
Caractéristiques sur pièces de moins de 10 mm tenues à ±0.003 mm, finies dans la même opération que l'usinage en amont.
-
Arbres et rouleaux en aluminium
Tournés et fraisés de bout en bout usinage CNC de l'aluminium, puis rectifiés sans second cycle de devis.
Défis courants que nous traitons
-
Déformation au traitement thermique
La trempe déplace les alésages et les diamètres extérieurs ; une rectification après traitement thermique sur acier à outils et acier allié les ramène à la tolérance du plan.
-
Coaxialité intérieur/extérieur
Les roulements tournent rond uniquement lorsque le diamètre intérieur et le diamètre extérieur sont alignés ; un seul fournisseur et un seul jeu de références à travers tournage, fraisage et rectification facilitent le maintien.
-
Finition au-delà du tournage
Lorsqu'une finition de surface ne peut être garantie par fraisage ou tournage, la rectification retire une petite surépaisseur pour l'atteindre.
-
Éviter le remontage en montage
Rectifier dans le même atelier que l'opération CNC évite de transférer la pièce chez un autre fournisseur et de la remonter en montage.
Qualité certifiée sur pièces rectifiées
Certifié ISO 9001, ISO 13485 et AS9100D par TÜV, avec contrôles CMM sur les portées rectifiées.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Métaux pour la rectification cylindrique de précision
Nous rectifions les mêmes métaux que nous usinons, issus d'une bibliothèque de plus de 50 métaux et plastiques techniques.
Vous devez rectifier un autre alliage ou une pièce trempée ? Envoyez-nous votre plan.
Tous les métauxComment commander des pièces rectifiées
FAQ sur la rectification cylindrique
Réponses rapides sur le procédé, les types de rectifieuses et les cas où la rectification mérite d'être spécifiée.
Demander un devis de rectification cylindrique
Envoyez le plan et le fichier CAD avec les tolérances, les références et les notes de post-traitement thermique. Nous chiffrons la rectification avec l'usinage qui réalise le reste de la pièce.
- Un seul délai pour l'usinage et la rectification
- Un seul rapport de contrôle, CMM sur les caractéristiques rectifiées
- Circularité et coaxialité de ±0.005 mm
- Sans quantité minimale, dès un arbre prototype
- Certifié ISO 9001, ISO 13485, AS9100D
Capacités associées
-
 Raccords de précision à très haute puretéEn savoir plus
-
 Services de pointage de précision sur aléseuseEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








