









Fabrication de bagues sur mesure
Fabrication de bagues sur mesure avec ±0.005 mm sur l'alésage et le diamètre extérieur et 0.005 mm de concentricité. Sans quantité minimale, devis validés par un ingénieur sous 6 heures, prototypes en 3 à 5 jours.
-
±0.005 mm
Alésage et diamètre extérieur
-
Ra 0.2 µm
Finition d'alésage rectifié
-
3 à 5 jours
Expédition des prototypes
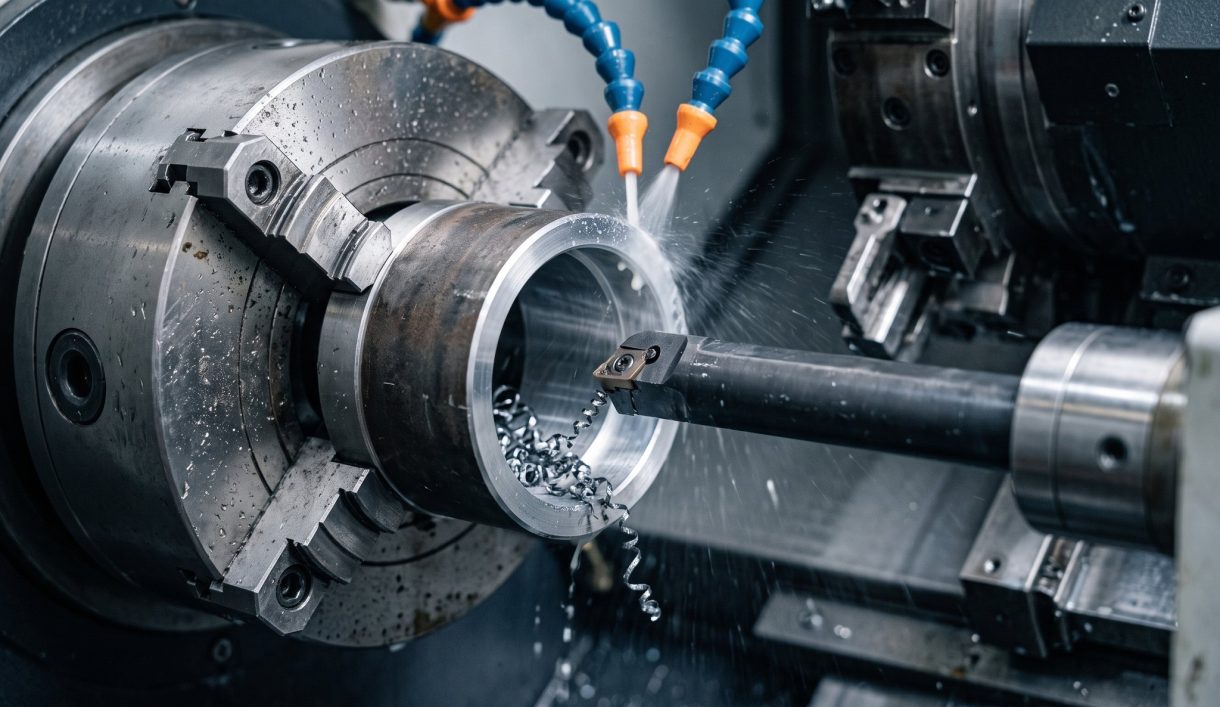

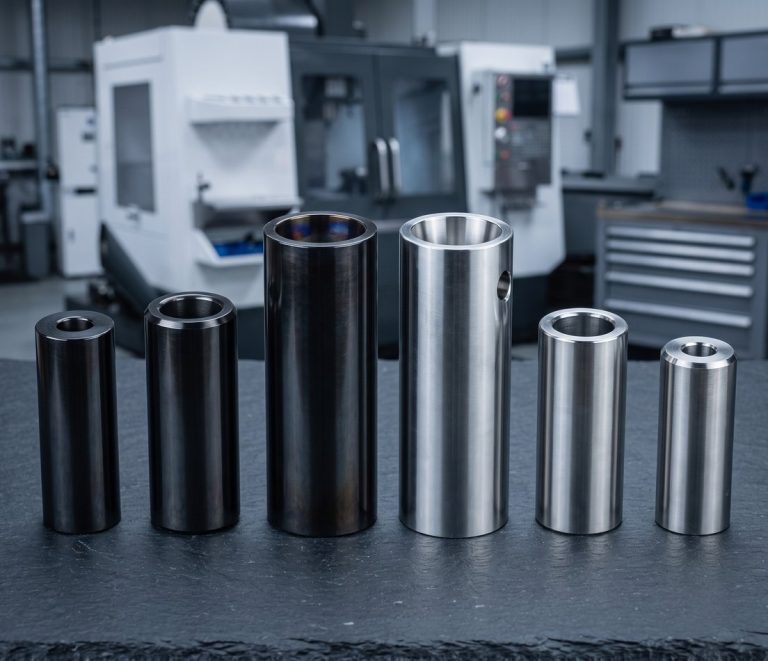
Bagues et douilles usinées sur mesure
DEK tourne des bagues lisses, des bagues à collerette, des bagues de guidage, des douilles de réduction et des bagues d'usure en bronze, laiton, acier, inox et plastiques techniques. Le diamètre d'alésage et la concentricité déterminent si un arbre tourne sans à-coups ou se grippe.
Nous tenons ±0.005 mm sur l'alésage et le diamètre extérieur, avec des alésages rectifiés à Ra 0.2–0.4 µm lorsque le plan l'exige. Les bagues côtoient arbres et broches dans notre catalogue de pièces usinées CNC sur mesure .
Types de bagues que nous usinons
Des douilles lisses aux bagues autolubrifiantes, tournées dans des barres de bronze, laiton, acier, inox et plastique selon votre plan.
-
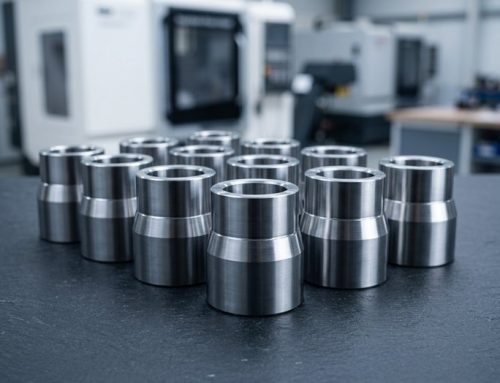 Bagues lissesDouilles de palier lisse pour arbres en rotation ou en translation.
-
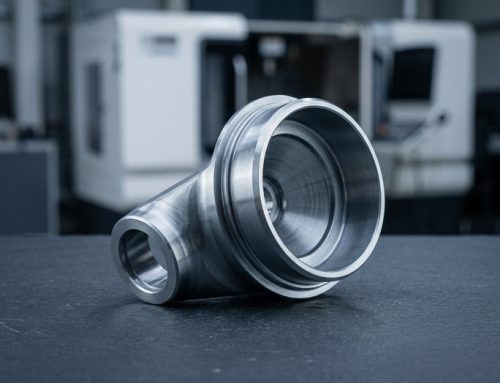 Pièces CNC à bague à colleretteLa collerette reprend la poussée axiale et positionne la bague dans le logement.
-
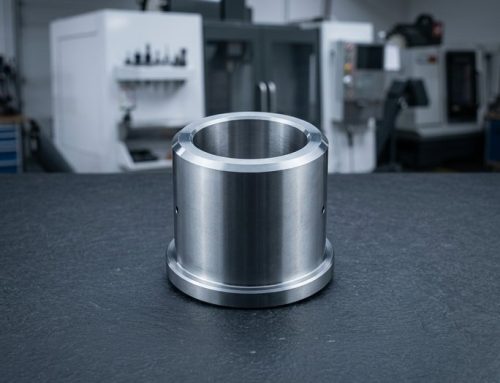 Bagues de guidage et de colonnePour moules, matrices et montages ; trempées et rectifiées.
-
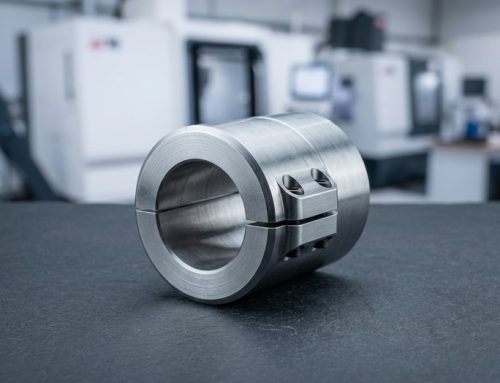 Bagues fendues et à serrageConceptions fendues et à serrage qui s'installent sans presse.
-
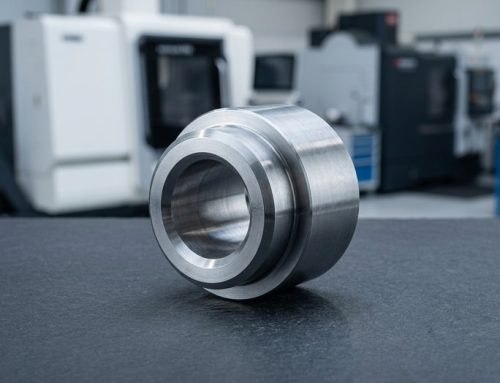 Douilles de réduction et d'adaptationDouilles qui adaptent un petit arbre dans un grand alésage.
-
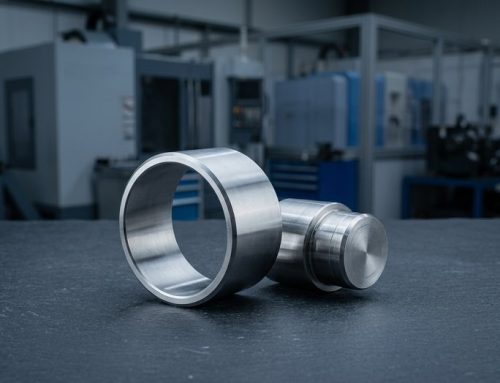 Bagues d'usure et de réparationBagues d'usure et de réparation d'arbre en acier trempé ou inox.
-
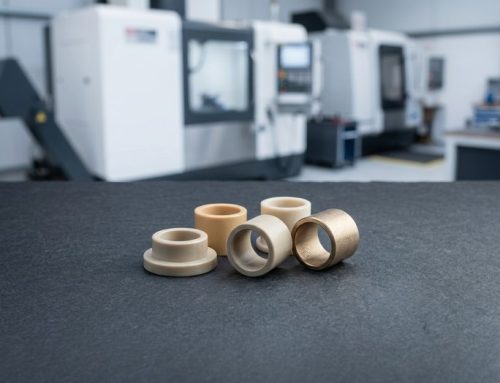 Bagues plastique et autolubrifiantesIsolants en Delrin, PTFE ou PEEK ; bronze fritté autolubrifiant.


Matériaux, procédés et tolérances des bagues
Des bronzes antifriction à l'acier trempé et au PTFE, tournés en un seul serrage et rectifiés lorsque l'ajustement exige H6.
Conseils de conception pour bagues sur mesure
Les ajustements, les parois et les chanfreins déterminent si une bague s'installe proprement et reste ronde en service.
-

Ajustement serré par classe de tolérance
Indiquez le serrage par classe (Ø20 s6). En bronze, l'alésage se referme d'environ 70–90 % du serrage.
-

Épaisseur de paroi en bronze
Maintenez une épaisseur de paroi de 8–12 % du diamètre de l'arbre en bronze pour que la bague reste ronde une fois pressée.
-

Chanfreins d'entrée
Ajoutez un chanfrein d'entrée de 0,5 × 45° sur l'alésage et le diamètre extérieur pour éviter d'arracher le logement à l'installation.
-

Faux-rond de la collerette par rapport à l'alésage
Sur les bagues à collerette, tolérez le faux-rond de la collerette par rapport à l'alésage (0,02 mm est réalisable), pas seulement l'épaisseur de la collerette.
-

Extrémités des rainures d'huile
Arrêtez les rainures d'huile à 1–2 mm des deux extrémités pour garder le lubrifiant à l'intérieur de la bague en service.
-
Jeu de fonctionnement en plastique
Prévoyez 0,5–1 % de jeu de fonctionnement en plus pour les bagues plastique que pour le métal, en raison de la dilatation thermique et de l'absorption d'humidité.
Ce qu'il faut indiquer sur votre plan
-
Classe d'alésage et de diamètre extérieur
Indiquez la classe de tolérance de l'alésage et du diamètre extérieur, par exemple alésage H7 ou H6 et diamètre extérieur p6, s6 ou h6, pour que l'ajustement soit sans ambiguïté.
-
Ajustement avant ou après
Précisez si l'ajustement de l'alésage s'applique avant ou après l'installation ; si l'alésage installé importe, cotez-le en conséquence.
-
Matière et dureté
Nommez la nuance et la dureté : 4140 à 28–32 HRC, 440C à 56–58 HRC ou 8620 cémenté à 58–62 HRC.
-
Quantité à commander
Indiquez la quantité : une seule bague de rechange ou une série de 10 000 pièces bénéficie du même devis validé par un ingénieur.
Applications et secteurs
Usinage de bagues pour pivots agricoles et de construction, douilles de guidage pour l'automatisation, bagues de gouvernail et de bossoir marines, et bagues médicales à fonctionnement à sec.
-

Aérospatial
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipement industriel
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en inox 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres pour prototypes et production en petite à moyenne série, en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueCarters d'articulation, brides de réducteur harmonique et doigts de préhenseur en aluminium et acier trempé, avec fraisage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les surfaces de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, jeux de barres, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inox, usinés plans et sans bavure.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis d'abord pour leur résistance à la corrosion.En savoir plus
-
 Équipement industrielPlaques de préhenseur, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec outillages conservés pour les rééditions.En savoir plus
-
 ConstructionÉquerres structurelles, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteur, arbres, corps de buses de pulvérisateur et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtiers et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, enceintes et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour la poussière et les vibrations.En savoir plus
Pourquoi choisir DEK pour la fabrication de bagues sur mesure
Une exigence d'alésage rectifié depuis 2002, des matières vérifiées et un contrôle documenté sur chaque commande de bagues.
-

Fabrication de bagues depuis 2002
Les bagues de guidage pour moulistes figuraient parmi les premières pièces fabriquées par DEK en 2002 ; la même exigence d'alésage rectifié s'applique aujourd'hui.
-

Matières contrôlées au spectromètre
Les bronzes et aciers reçus sont contrôlés au spectromètre avant usinage : la nuance indiquée sur le plan est celle que vous recevez.
-

Jauges de vérification et CMM
Les alésages sont vérifiés avec des jauges de vérification et une CMM, et les rapports de contrôle sont disponibles avant expédition.
-

Sans quantité minimale, devis en 6 heures
Une bague ou 10 000 pièces : devis validé par un ingénieur sous 6 heures ; expédition des prototypes en 3 à 5 jours.

Qualité certifiée par TÜV
DEK est certifié ISO 9001:2015, ISO 13485 et AS9100D par TÜV. Chaque bague est tenue à ±0.005 mm sur l'alésage et le diamètre extérieur, avec une concentricité de 0.005 mm, documentée dans des rapports que vous pouvez consulter avant expédition.
Une qualité certifiée pour chaque bague
Les bagues sont fabriquées selon ISO 9001:2015, ISO 13485 et AS9100D, certifiés par TÜV.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matières et finitions des bagues
Bronzes antifriction, aciers et plastiques à faible frottement, associés à la finition requise pour chaque bague après usinage.
Finitions de surface
Plastiques techniques
Vous hésitez sur la matière de bague adaptée ? Consultez nos ingénieurs.
Tout afficherQuestions fréquentes
Réponses sur les dimensions sur mesure, les douilles et les bagues, et les petites commandes de bagues à collerette.
Demander un devis pour des bagues usinées sur mesure
Envoyez votre plan et recevez un devis validé par un ingénieur sous 6 heures, pour une bague de remplacement ou une série de 10 000 pièces.
- Classe de tolérance de l'alésage et du diamètre extérieur
- Matériau et dureté
- Quantité, sans quantité minimale
- Ajustement de l'alésage avant ou après montage
- Prototypes expédiés en 3 à 5 jours
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de perçage de précision sur machine à pointerEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








