









Usinage du Delrin
Le service d'usinage du Delrin de DEK produit des engrenages, des bagues, des corps de vannes et des pièces en contact alimentaire en POM-H et POM-C, avec une tolérance typique de ±0.01 mm. Prototypes en 3 à 5 jours, sans quantité minimale, de 1 à 10 000 pièces et plus.
-
±0.01 mm
Tolérance typique
-
3–5 jours
Délai prototype
-
Sans quantité minimale
De 1 à 10 000+ pièces

Pourquoi l'usinage CNC du Delrin est si prévisible
L'acétal est le plastique technique le plus prévisible sur une machine CNC : il se coupe proprement, tient ses cotes, absorbe presque pas d'eau et ne nécessite aucun liquide de coupe spécifique. C'est le premier matériau que nous suggérons lorsqu'une pièce métallique peut être remplacée par du plastique sans perte de précision.
Le Delrin est usiné sur les mêmes fraiseuses, tours et machines de décolletage que l'acier et l'aluminium. C'est l'un des polymères phares de nos services d'usinage CNC de plastiques ; retrouvez toute la famille sous usinage CNC de plastiques.
-

Usinage de l'acétal aux côtés des métaux depuis 2002
-

ISO 9001:2015, ISO 13485 et AS9100D
-

Devis validé par un ingénieur sous 6 heures
-

Pièces métalliques conjuguées usinées, ajustement vérifié
Nuances de Delrin que nous usinons
Nuances d'acétal homopolymère, copolymère et chargé, choisies selon la rigidité, l'épaisseur de section, le frottement et les exigences de contact alimentaire.
-

Delrin 150
Résistance à la traction de 70 MPaPOM-H extrudé, pour engrenages, bagues et cames exigeant la rigidité et la résistance à la fatigue les plus élevées. Delrin 150.
-

Copolymère d'acétal
Service continu à 100 °CPOM-C pour sections épaisses et usage en eau chaude ou alcalin ; aucune porosité en cœur, absorption d'eau 0,20 % / 0,8 %.
-

Delrin 30 % fibre de verre
Rigidité doubléePièces structurelles nécessitant une rigidité doublée et un fluage réduit. Delrin 30 % fibre de verre.
-

Delrin AF (13 % PTFE)
Frottement le plus faible de la famillePaliers, glissières et patins d'usure au frottement le plus faible des acétals. Delrin AF.
-

POM-C naturel et bleu
Conforme FDA / EU 10/2011Machines de transformation et de conditionnement alimentaire ; nuance bleue détectable pour le contrôle des contaminations, certificats matière sur demande.
-

Delrin 150 (POM-H)
Densité 1,42 g/cm³Contre 1,41 g/cm³ pour le POM-C ; les deux partagent une dilatation de 110 × 10⁻⁶/K et un frottement à sec sur acier de 0,20–0,25. Le POM-H tient jusqu'à 85 °C, le POM-C jusqu'à 100 °C.
-
±0.005 mm
Diamètres tournés courts
-
±0.01 mm
Caractéristiques jusqu'à 100 mm
-
Ra 0.4 µm
État de surface brut de tournage
Capacités et tolérances CNC pour le Delrin
Que le plan indique Delrin, usinage POM ou usinage acétal, le procédé est le même, limité par la dilatation thermique plutôt que par l'outil.
-
1
Fraisage CNC
3, 4 et 5 axes Fraisage CNC pour collecteurs, plaques de came, boîtiers et blocs de guidage, Ra 0.8–1.6 µm brut de fraisage.
-
2
Tournage CNC et décolletage
Tournage CNC pour bagues, rouleaux, pistons et tiges de soupape ; décolletage pour axes et raccords de moins de 20 mm de diamètre, Ra 0.4–0.8 µm.
-
3
Taillage d'engrenages
Taillage d'engrenages par fraisage-mère pour engrenages droits, hélicoïdaux et à vis sans fin en POM-H, matériau standard des transmissions silencieuses fonctionnant à sec.
-
4
Perçage et filetage
Perçage, taraudage, alésage et filetages pleine forme tenant le couple sans inserts. Les alésages d'étanchéité sont alésés ou forés-alésés, jamais percés à la cote.
Conseils de conception et d'usinage pour le Delrin
Les facteurs clés que nos ingénieurs vérifient sur les plans en acétal avant devis, des contraintes résiduelles aux ajustements et à l'épaisseur de paroi.
-
1
Recuit avant finition
Nous recuisons les ébauches à 150 °C dans un bain d'huile ou un four avant l'usinage de finition des pièces à enlèvement asymétrique ; sinon les poches s'ouvrent de 0,02–0,05 mm en une semaine.
-
2
Dilatation thermique
Une pièce en acétal de 100 mm s'allonge de 0,11 mm par 10 °C. Contrôlez à 23 °C et concevez les ajustements métal-acétal avec du jeu ou une fonction conforme.
-
3
Tolérances réalistes
±0.01 mm typique, ±0.005 mm sur les diamètres tournés courts et les alésages. Des plans surtolérés augmentent le coût sans améliorer la pièce.
-
4
Angles vifs
L'acétal est sensible aux entailles sous impact et fatigue : utilisez des rayons internes de 0,5 mm ou plus et des chanfreins de 0,2 mm sur les bords des dents d'engrenage.
-
5
Parois minces
0,8 mm minimum, 1,2 mm pour les parois de plus de 30 mm de long. Le Delrin se déforme moins que le nylon, ce qui permet des parois plus fines que dans la plupart des plastiques.
-
6
Filetages et ajustements serrés
Filetez à pleine forme ; limitez l'interférence d'ajustement serré à 0,5–1 % du diamètre, car l'acétal fluage sous contrainte circonférentielle soutenue.
Nuances de Delrin disponibles chez DEK
Pages de nuances pour le Delrin 150, le Delrin 30 % fibre de verre et le Delrin AF (13 % PTFE), avec propriétés et pièces usinées typiques.
-
Le Delrin AF (13 % PTFE) est un type de plastique qui combine les propriétés de l'acétal (polyoxyméthylène) avec l'avantage d'une charge de polytétrafluoroéthylène (PTFE).Obtenir le prix
-
Le Delrin (30 % fibre de verre) est un type spécifique de Delrin renforcé par une charge de 30 % de fibre de verre. Le Delrin est également connu sous le nom de polyoxyméthylène (POM), un thermoplastique technique haute performance.Obtenir le prix
-
Le Delrin 150 est une nuance spécifique de Delrin qui offre des propriétés mécaniques améliorées par rapport à la nuance standard.Obtenir le prix
Quand choisir le Delrin plutôt que le nylon, le PEEK ou le laiton
Le Delrin face à ses alternatives habituelles. Comparaison complète dans notre nylon vs Delrin guide.
| Critères | Ce matériauDelrin | Nylon | PEEK | Laiton |
|---|---|---|---|---|
| Choisissez-le pour | Engrenages de précision | Poulies, patins d'usure | Chaleur, produits chimiques | Forte charge |
| Temp. max | 85 °C | – | 250 °C | – |
| Humidité | Un cinquième du nylon | Plus élevée | – | – |
| Tolérances | Plus serrées | Plus larges | – | Les plus serrées |
| Poids | Un sixième du laiton | – | – | Plus lourd |
| Coût | Un dixième du PEEK | Plus faible | Plus élevée | – |
Où sont utilisées les pièces usinées en Delrin
L'acétal usiné remplace le métal dans les trains d'engrenages, les dispositifs médicaux et les machines alimentaires où un faible frottement et une stabilité dimensionnelle sont essentiels.
-
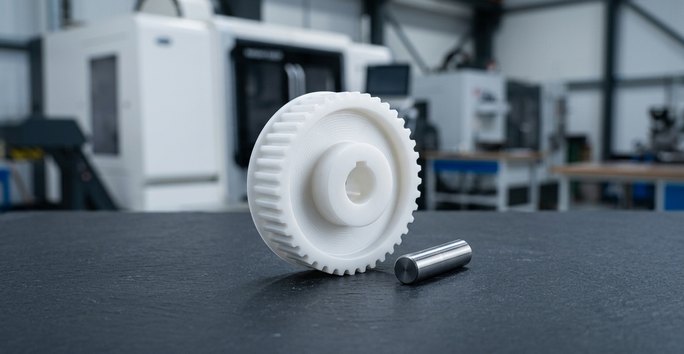 Automatisation et robotiqueEngrenages, galets de came, doigts de préhension, guides linéaires et poulies crantées fonctionnant à sec et silencieusement contre l'acier.
-
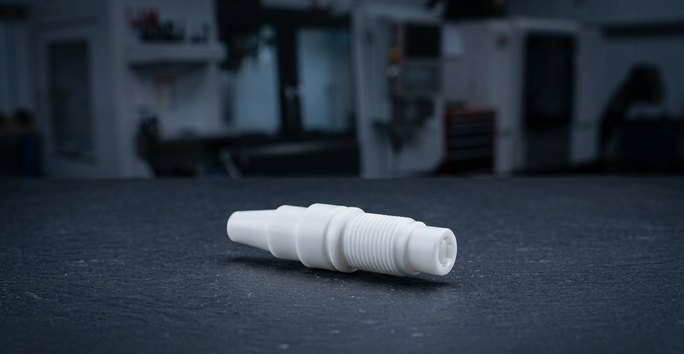 Dispositifs médicauxComposants de stylos à insuline, sièges de soupape et poignées d'instruments usinés sous contrôles ISO 13485.
-
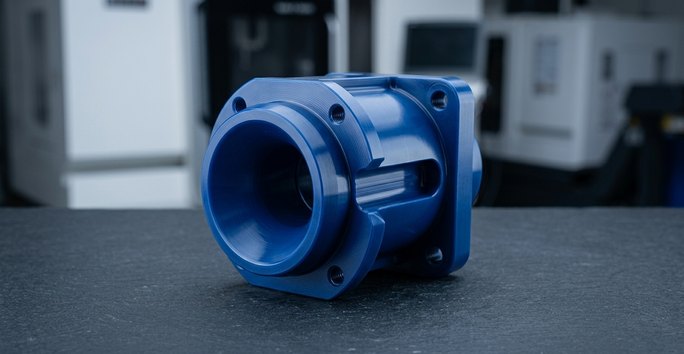 Alimentaire et emballageRoues étoiles, guides de convoyeur et buses de remplissage en nuances d'acétal naturel et bleu détectable conformes FDA.
Options de finition pour les pièces en Delrin
Les pièces en Delrin CNC sont livrées brutes d'usinage ou avec une finition mate, marquée ou peinte. L'anodisation, le placage et le polissage à la vapeur ne s'appliquent pas à l'acétal.
Besoin d'une finition non listée ici ? Demandez conseil à nos ingénieurs.
-
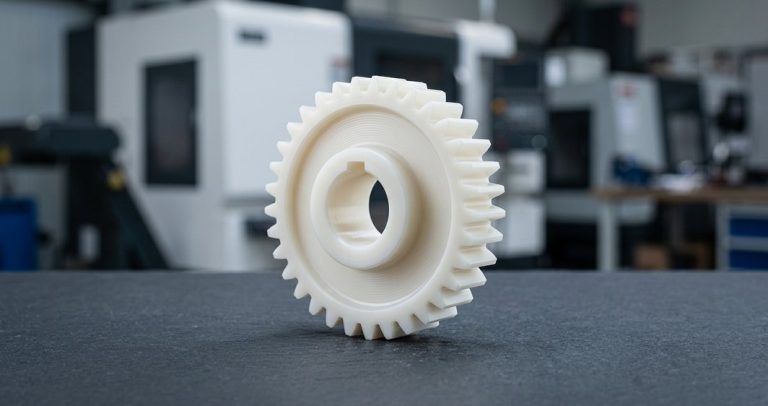 Brut d'usinageStandardLe standard pour l'acétal : les surfaces tournées atteignent Ra 0,4 µm sans post-traitement, souvent suffisant pour les faces d'étanchéité.Demander un devis
-
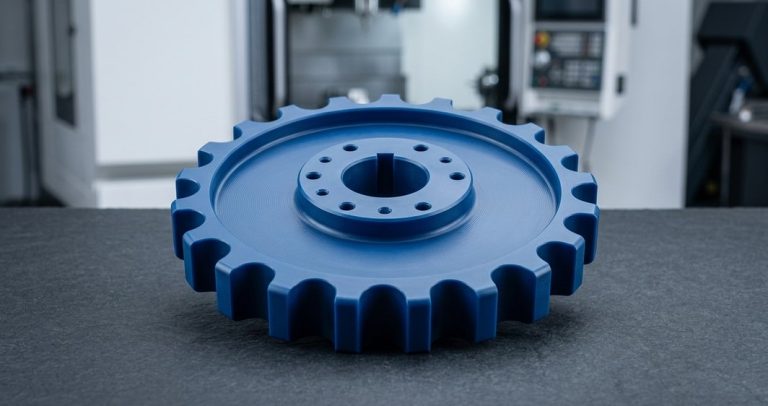 Sablage aux billesLe plus populaireL'usinage CNC associé au sablage aux billes donne un mat uniforme pour les pièces manipulées et masque les marques d'outil sur les faces esthétiques.Demander un devis
-
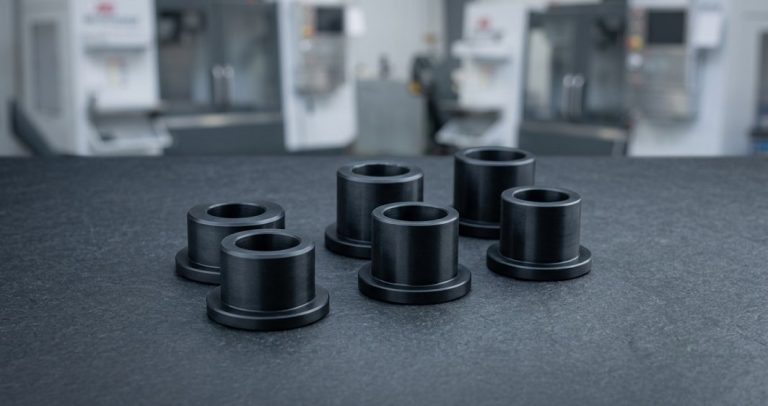 PeintureLe plus populaireNécessite une gravure plasma ou chimique ; la surface cireuse de l'acétal repousse la plupart des peintures, ne spécifiez donc que si nécessaire.Demander un devis
-
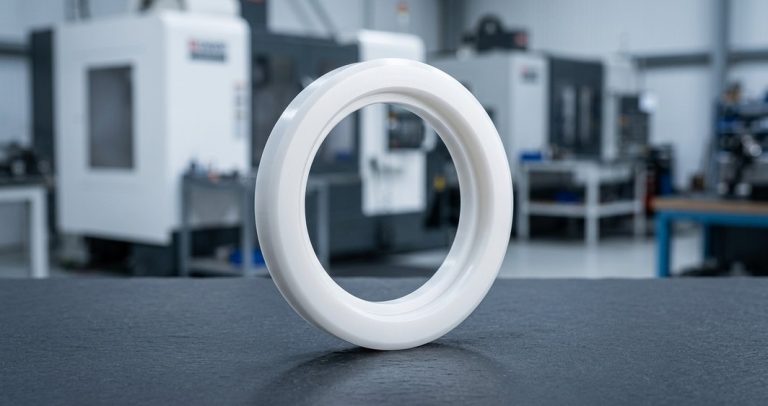 Marquage laserLe plus populaireMarques sombres sur acétal naturel et noir pour les numéros de pièce et les logos, appliquées après l'usinage CNC.Demander un devis
-
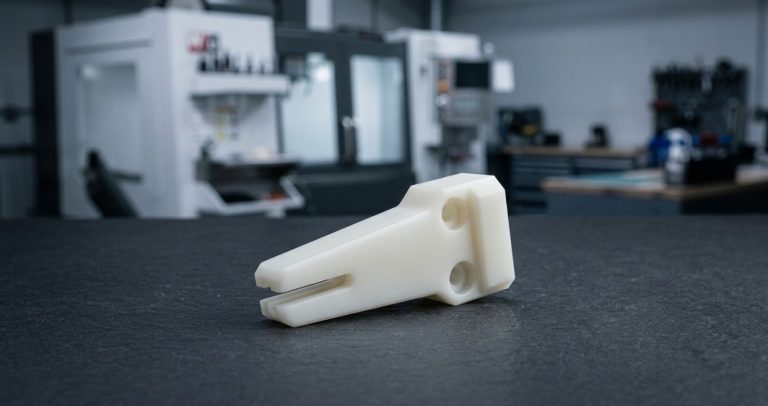 ÉbavurageLe plus populaireBords usinés ébavurés et cassés à la main ou par tonneau pour des surfaces de manipulation propres et sûres.Demander un devis
FAQ sur l'usinage du Delrin
Réponses aux questions courantes sur les nuances d'acétal, la porosité et le POM de qualité alimentaire.
Autres matériaux
-
 NylonNylon PA6, PA66, chargé verre 30 % et MoS2, tenace, silencieux et autolubrifiant, pour engrenages, bagues, patins d'usure, rouleaux et isolateurs.En savoir plus
-
 PEIPEI Ultem 1000 non chargé et Ultem 2300 chargé verre 30 % pour supports de test, plateaux de stérilisation et fixations aéronautiques : 170 °C en continu, UL 94 V-0.En savoir plus
-
 PolyéthylèneUHMW-PE et HDPE : le plastique de grande diffusion au plus faible frottement et à la meilleure résistance à l'abrasion, conforme FDA en qualités naturelles, pour bandes d'usure et guides de chaîne.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








