









Services d'usinage Ultem
Le service d'usinage Ultem de DEK transforme l'Ultem 1000 et l'Ultem 2300 chargé à 30 % de fibre de verre en supports de test, plateaux de stérilisation et supports aéronautiques, avec une précision de ±0.01 mm et des prototypes en 3 à 5 jours. Chaque pièce est recuite pour éviter les fissures et est produite en parallèle de vos pièces métalliques.
-
±0.01 mm
Tolérance typique
-
170 °C
Service continu
-
3–5 jours
Délai prototype
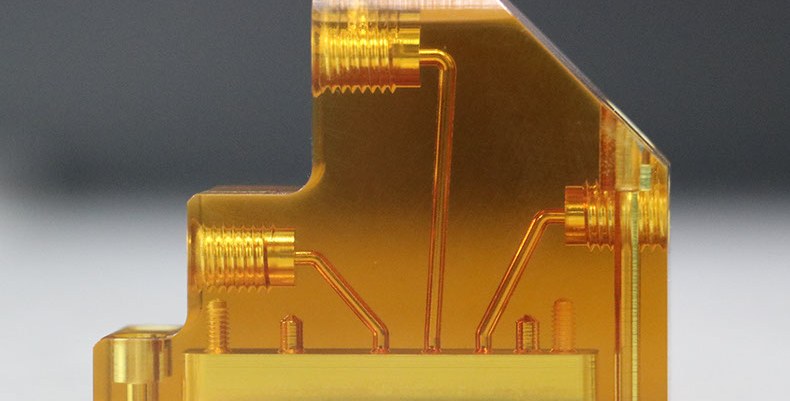

Pourquoi l'Ultem est-il idéal pour les pièces à haute température ?
L'Ultem est un polyétherimide (PEI), un plastique haute performance amorphe de couleur ambre qui conserve une résistance à la traction de 105 MPa à température ambiante, fonctionne en continu à 170 °C et passe UL 94 V-0 sans additifs. Sa dilatation thermique est la plus faible des plastiques techniques non chargés.
Il est également sensible aux entailles et conserve les contraintes résiduelles de l'extrusion : l'usinage du PEI exige donc un recuit et un process rigoureux. Nous l'usinons sur les mêmes fraiseuses 3, 4 et 5 axes que les pièces métalliques, dans le cadre de nos services d'usinage CNC de plastiques.
-

ISO 9001:2015, ISO 13485 et AS9100D
-

Devis validés par un ingénieur sous 6 heures
-

IQC, IPQC, FAI et OQC sur CMM
-

Lots de 1 à 10 000+ pièces
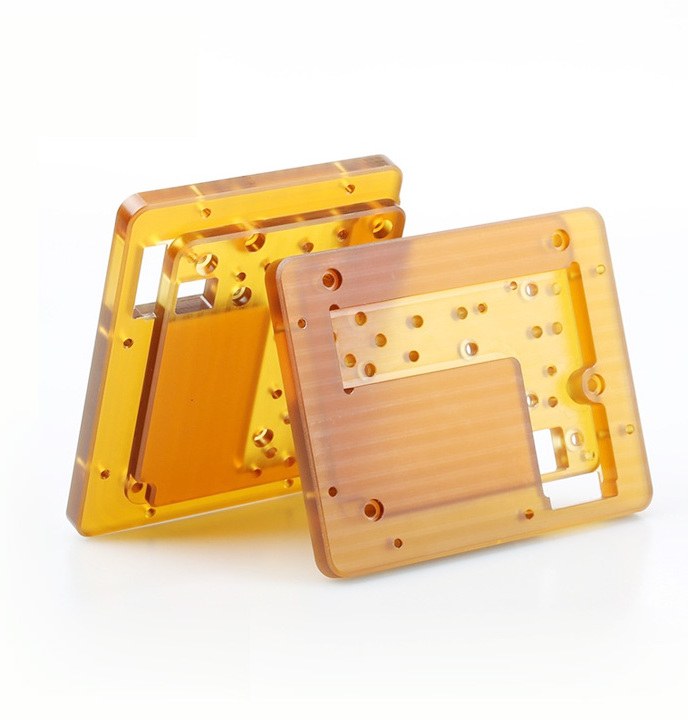
Nuances d'Ultem que nous usinons
Trois familles de PEI couvrent la plupart des plans d'Ultem : non chargé pour la polyvalence, chargé de fibre de verre pour la rigidité, nuances santé pour la stérilisation.
-

Ultem 1000
105 MPa en traction, 170 °CNuance non chargée pour isolateurs, plateaux médicaux et hublots ambrés ; Ultem 1000 l'usinage se fait avec du carbure standard.
-

Ultem 2300
30 % fibre de verre, 160 MPaPour les supports de test et les supports aéronautiques nécessitant rigidité et résistance au fluage ; Ultem 2300 l'usinage nécessite un outillage diamant.
-

Ultem 1010 / HU1000
Biocompatible ISO 10993Nuances santé pour les pièces soumises à des stérilisations vapeur répétées ; leur coût matière est plus élevé que l'Ultem 1000 standard.
-
±0.005 mm
Cavités et alésages de supports
-
±0.02 mm
Longues sections chargées de fibre de verre
-
Ra 0.8–1.6
État de surface brut d'usinage (µm)
-
56 µm/m·K
Dilatation de l'Ultem 1000
Capacités d'usinage CNC de l'Ultem
Nous usinons le PEI sur les mêmes fraiseuses 3, 4 et 5 axes que le métal, avec un outillage carbure ou diamant affûté et un recuit entre l'ébauche et la finition.
-
1
Fraisage CNC
3, 4 et 5 axes Fraisage CNC pour supports de test, collecteurs, supports, plateaux de stérilisation et plaques isolantes, avec bridage adapté aux plateaux à parois minces.
-
2
Tournage CNC et décolletage
Tournage CNC pour bagues, bobines, corps de connecteurs et hublots ; décolletage pour broches et sondes de moins de 20 mm.
-
3
Micro-fraisage
Micro-fraisage de matrices de pogo-pins et de cavités de supports au pas de 0,3 à 0,6 mm, avec une précision de positionnement de ±0.005 mm.
-
4
Perçage et taraudage
Perçage, alésage et taraudage avec du carbure affûté ; les filetages PEI nécessitent rarement des inserts. Un nettoyage aux ultrasons suit pour les pièces semi-conducteurs et médicales.
Conseils de conception et d'usinage pour l'Ultem
Ce que nos ingénieurs vérifient sur chaque plan d'Ultem pour prévenir les fissures, l'usure des outils et la dérive des tolérances en service.
-
1
Recuire avant la finition
Les barres et plaques de PEI extrudé présentent des contraintes résiduelles élevées. Nous recuisons à 150–160 °C pendant une heure par 3 mm d'épaisseur, nous ébauchons, recuisons à nouveau, puis nous finissons, afin que les pièces ne se fissurent pas au niveau des trous des semaines plus tard.
-
2
Usure des outils sur les nuances chargées de fibre de verre
L'Ultem 2300 abrase le carbure environ cinq fois plus vite que la matière non chargée. Nous utilisons des fraises PCD ou à revêtement diamant, remplaçons les outils selon le planning et remesurons les alésages critiques en cours de lot.
-
3
Dilatation thermique
56 µm/m·K, soit environ 2,5 fois l'aluminium : une base de support Ultem de 100 mm s'allonge de 0,06 mm de plus que son châssis aluminium sur 10 °C. Tolérancez les champs de broches à chaud à la température de service.
-
4
Angles vifs et entailles
La sensibilité aux entailles est la principale faiblesse du PEI. Spécifiez des rayons internes d'au moins 0,5 mm, des chanfreins de 0,3 mm sur les arêtes, et jamais de sortie de filetage vive sous charge.
-
5
Épaisseur de paroi minimale
Maintenez une épaisseur de paroi minimale de 1,0 mm pour l'Ultem non chargé et de 1,5 mm pour la version chargée de fibres de verre ; les parois plus fines en Ultem 2300 s'écaillent aux extrémités des fibres.
-
6
Liquide de refroidissement et nettoyage
Évitez les solvants chlorés et les alcalis forts lors de l'usinage et du nettoyage ; un liquide de refroidissement aqueux est sans danger. Sur les plans, ne mentionnez que les références et les ajustements qui comptent.
Pages des nuances Ultem 1000 et Ultem 2300
Fiches techniques de l'Ultem 1000 non chargé et de l'Ultem 2300 chargé à 30 % de fibres de verre, côte à côte : 105 MPa contre 160 MPa en traction, densité de 1,27 contre 1,51 g/cm³.
-
Le PEI Ultem 2300 est un thermoplastique haute performance renforcé de 30 % de fibres de verre, qui améliore la résistance et la rigidité.Obtenir un prix
-
Le PEI Ultem 1000 est un thermoplastique haute performance offrant une excellente résistance, une résistance élevée à la chaleur et une résistance chimique. Il appartient à la famille des polymères polyétherimides (PEI).Obtenir un prix
Quand choisir l'Ultem plutôt que le PEEK, le PPSU ou le polycarbonate
L'Ultem se situe entre le polycarbonate et le PEEK en termes de tenue à la chaleur et de coût ; lorsqu'il s'agit de poids ou d'isolation, il remplace aussi l'acier inoxydable pour un sixième de la densité.
| Critère | Ce matériauUltem | PEEK | PPSU | Polycarbonate |
|---|---|---|---|---|
| À choisir pour | Supports, plateaux | Produits chimiques | Poignées chirurgicales | Résistant, transparent |
| Temp. max. | 170 °C | 250 °C | – | 120 °C |
| Coût | Référence | Environ le double | Plus élevé | Un cinquième |
| Rigidité | Plus rigide | Plus faible | Plus faible | – |
| Impact | Plus faible | – | Bien meilleur | Plus résistant |
| Cycles de vapeur | Des centaines | – | Davantage | – |
| Classement au feu | UL 94 V-0 | – | – | – |
Où sont utilisées les pièces en Ultem
Les pièces en Ultem s'emploient là où la chaleur, le classement au feu et la stérilisation excluent les plastiques moins chers, et sont généralement vissées sur du métal usiné réalisé dans la même commande.
-
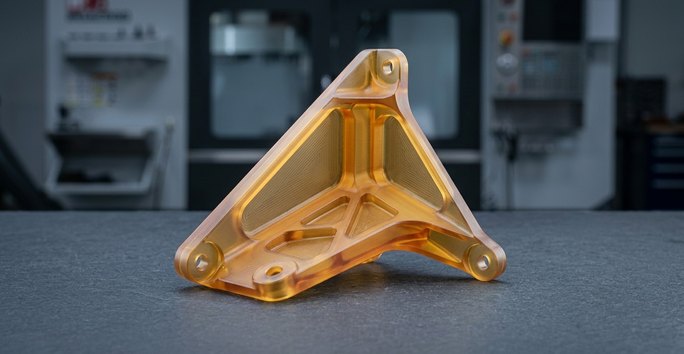 AérospatialeSupports d'aménagement de cabine, brides de gaines, boîtiers de connecteurs et composants d'éclairage conformes aux exigences de flammes et de fumées FAR 25.853.
-
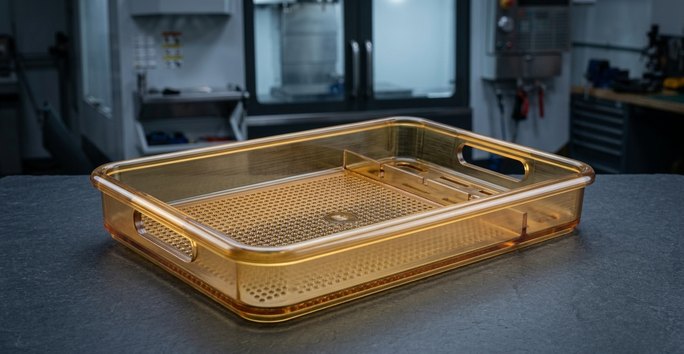 MédicalPlateaux de stérilisation, poignées d'instruments, composants de dispositifs d'imagerie et boîtiers réutilisables soumis à des autoclaves répétés.
-
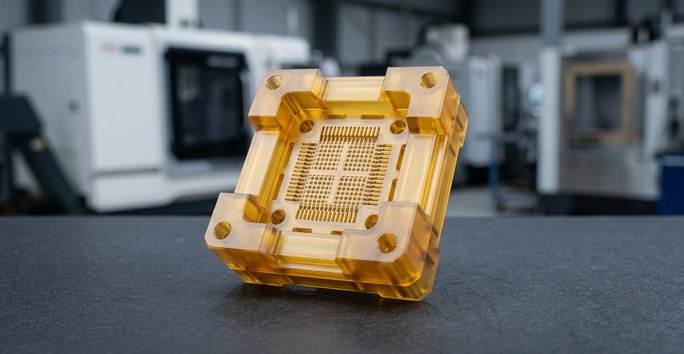 Semi-conducteurs et électroniqueSupports de burn-in et de test final, alvéoles de manipulateurs et isolateurs pour tests à chaud jusqu'à 150 °C, souvent micro-fraisés avec un pas de 0,3 à 0,6 mm.
Options de finition pour les pièces en Ultem
Chaque finition est appliquée après l'usinage CNC. L'anodisation et le placage ne s'appliquent pas au PEI ; les options portent donc sur la texture, la transparence et le marquage.
Besoin d'une finition non listée ? Demandez l'avis de nos ingénieurs
-
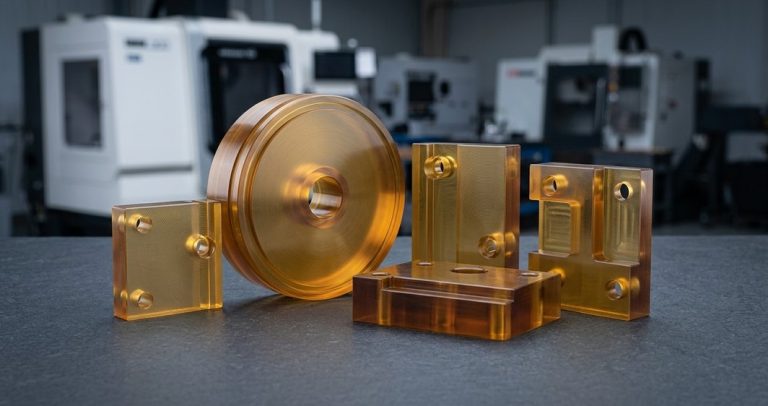 Brut d'usinageStandardRa 0,8–1,6 µm directement en sortie de machine CNC ; la finition standard pour les supports de test et les montages.Demander un devis
-
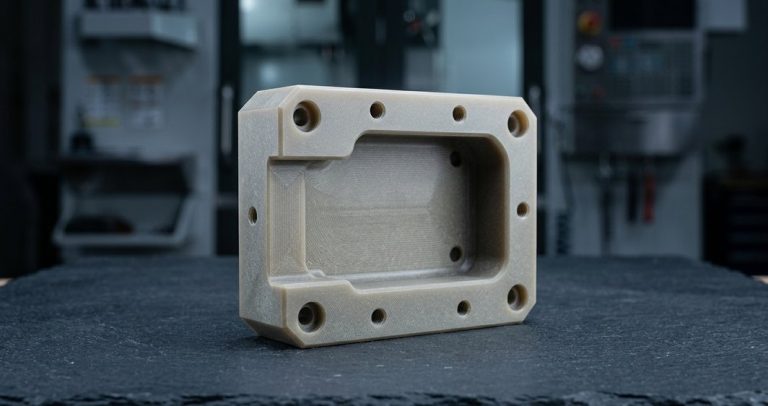 Sablage aux billesLe plus populaireL'usinage CNC suivi d'un sablage aux billes donne un mat uniforme sur les surfaces esthétiques aérospatiales et médicales.Demander un devis
-
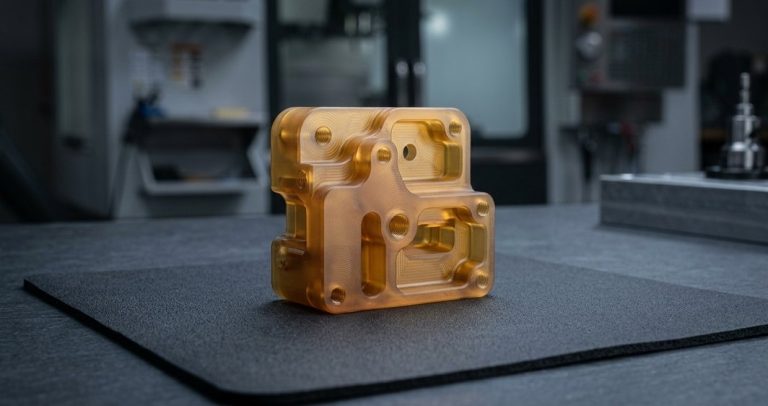 PeintureLe plus populaireLes revêtements de qualité aérospatiale adhèrent bien au PEI après une légère abrasion ; peintures conformes FST disponibles.Demander un devis
-
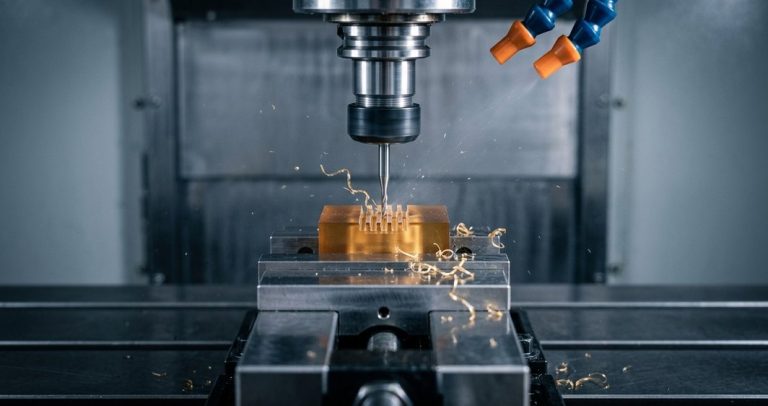 Polissage à la vapeurLe plus populaireClarifie les surfaces usinées des voyants et capots transparents ambrés en Ultem 1000.Demander un devis
-
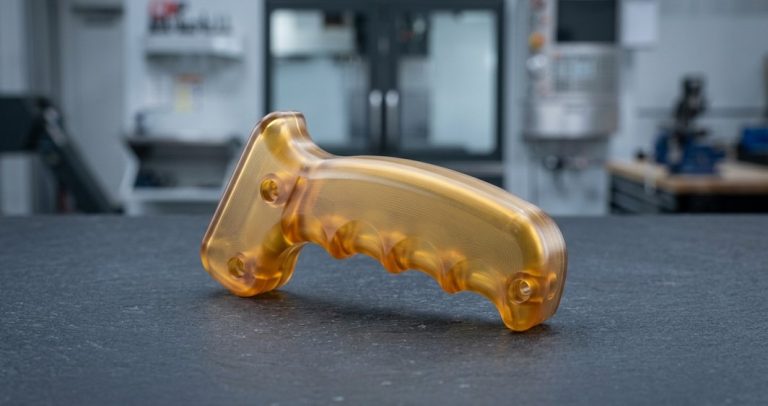 Marquage laserLe plus populaireAjoute les numéros de pièce et les codes UDI directement sur les pièces usinées en Ultem 1000 et Ultem 2300.Demander un devis
FAQ sur l'usinage de l'Ultem
Réponses sur l'usinabilité, les nuances, la stérilisation et les tolérances des pièces en PEI.
Autres matériaux
-
 DelrinHomopolymère acétal (Delrin 150) et copolymère pour engrenages, bagues, corps de vannes et pièces en contact alimentaire : copeaux nets, faible reprise d'humidité, ±0.01 mm typique.En savoir plus
-
 NylonPA6, PA66, versions chargées à 30 % de fibre de verre et nylon MoS2, tenaces, silencieux et autolubrifiants, pour engrenages, bagues, patins d'usure, galets et isolateurs.En savoir plus
-
 PolyéthylèneUHMW-PE et HDPE : le plastique de grande diffusion au plus faible frottement et le plus résistant à l'abrasion, conforme FDA dans les nuances naturelles, pour bandes d'usure et guides de chaîne.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








