









Services d'usinage PEEK
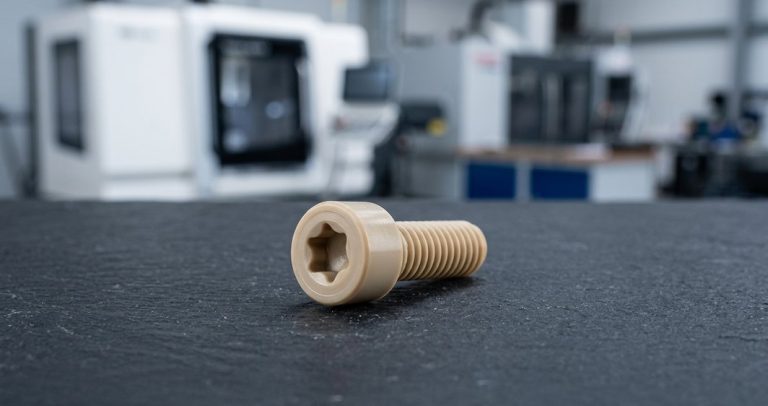
Les services d'usinage PEEK de DEK transforment le PEEK non chargé, chargé à 30 % de verre, chargé à 30 % de carbone et de qualité roulement en pièces jusqu'à environ 1000 mm à ±0,005 mm. Sans quantité minimale : une pièce de validation ou un lot complet suivent le même processus, avec des prototypes en 3 jours seulement.
-
±0,005 mm
Capacité de tolérance
-
3 jours
Délai de prototypage
-
Sans quantité minimale
De la pièce unique au lot

Pourquoi choisir DEK pour vos services d'usinage PEEK
Le PEEK conserve sa stabilité à haute température et sa résistance chimique là où les plastiques courants échouent, ce qui justifie son coût parmi nos plastiques techniques. DEK exécute chaque commande sous ISO 9001, ISO 13485 et AS9100D, avec IQC, IPQC, inspection de la première pièce, OQC, SPC et CAPA.
Chaque commande PEEK fait l'objet d'un contrôle CMM avec traçabilité dimensionnelle complète et est livrée avec un rapport d'inspection conforme à votre plan. Avec plus de 1,2 M de pièces usinées par an, DEK usine également des pièces en acier inoxydable et des montages en acier à outils dans le même programme.
-

Certifié ISO 9001, ISO 13485 et AS9100D
-

Rapport d'inspection CMM avec chaque commande
-

Plus de 20 ans en usinage de précision
-

Taux de livraison à temps de 98,6 % et plus
Les nuances de PEEK que nous usinons
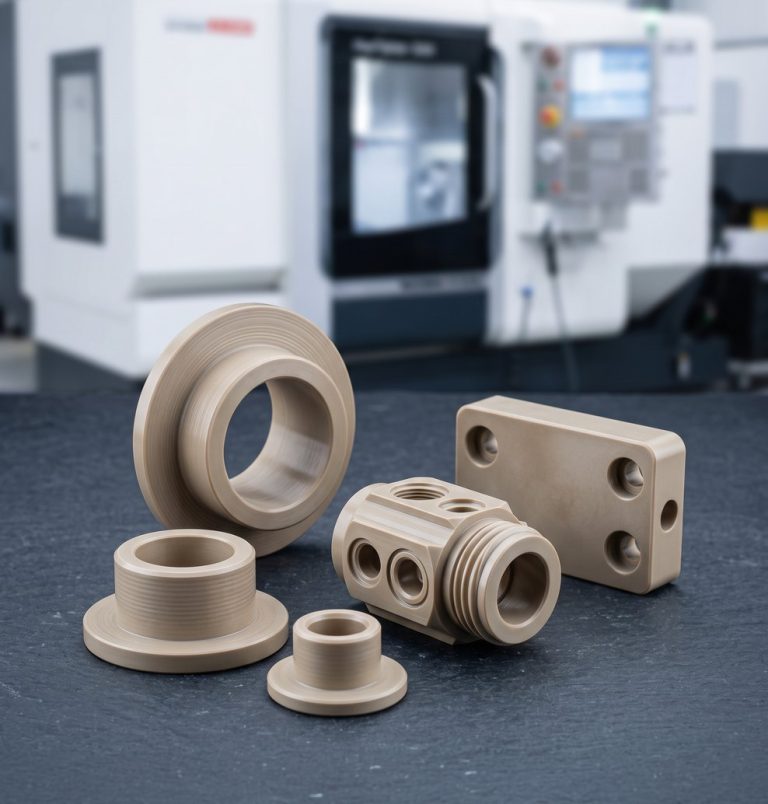
Le choix de la nuance détermine à la fois l'approche d'usinage et les performances de la pièce. Voici les nuances de PEEK que nous usinons, du stock à la pièce finie.
-

PEEK non chargé
Faible absorption d'humiditéPièces d'usage général nécessitant une résistance chimique. Le stock non chargé s'usine le plus prévisiblement et tient la tolérance pratique la plus serrée.
-

Chargé verre / carbone
30 % verre ou 30 % carboneLe verre ajoute de la rigidité et de la stabilité dimensionnelle sous charge ; le carbone ajoute la résistance à l'usure, le rapport rigidité-poids et la conductivité électrique.
-

Qualité roulement
AutolubrifiantSurfaces d'usure à faible frottement fonctionnant sans lubrifiant ajouté, et le choix naturel pour les engrenages PEEK autolubrifiants.
-
±0,005 mm
Tolérance générale typique
-
±0,003 mm
Micro-pièces de moins de 10 mm
-
±0,01 mm
Profils 5 axes complexes
-
~1000 mm
Taille maximale de pièce
Comment fonctionne l'usinage CNC du PEEK chez DEK
Le fraisage et le tournage coupent le polymère ; la rectification et l'électroérosion prennent en charge les surfaces critiques d'ajustement et les montages, avec des plages de tolérance définies par la nuance.
-
1
Fraisage CNC
Poches, bossages et contours 3D complexes dans du stock chargé ou non chargé sur centres de fraisage CNC ; les profils 5 axes complexes tiennent à ±0,01 mm.
-
2
Tournage CNC et décolletage
Pièces de révolution par tournage CNC; le décolletage à barre alimentée contrôle la déflexion sur les composants de micro-diamètre, tenus à ±0,003 mm sous 10 mm.
-
3
Outillage pour nuances chargées
Les fibres de verre et de carbone abrasent les arêtes de coupe, c'est pourquoi nous utilisons un outillage à revêtement diamant et des avances plus lentes pour maîtriser l'interface fibre-matrice et éviter le délaminage.
-
4
Rectification et taillage d'engrenages
La rectification de précision finit les surfaces planes et cylindriques aux dimensions critiques d'ajustement ; le taillage façonne les engrenages PEEK à faible frottement. L'électroérosion ne sert qu'aux montages.
Considérations sur l'usinage du PEEK
Ce que nos ingénieurs évaluent en matière de nuance, de tolérance et de taille de lot avant qu'une pièce PEEK ne passe à la machine.
-
1
Nuances chargées et tolérance
L'orientation des fibres influe sur la relaxation du PEEK chargé verre et carbone après la coupe ; prévoyez donc la limite haute des plages de tolérance, sauf si votre application exige un contrôle plus serré.
-
2
Mouvement après usinage
Les plastiques bougent davantage que le métal après la coupe. L'équilibrage en humidité et l'inspection à température ambiante contrôlée rendent ±0,005 mm reproductible plutôt qu'un résultat isolé.
-
3
La nuance détermine le coût
Le stock chargé coûte plus cher que le non chargé, tant en matière qu'en usure d'outillage ; spécifiez donc uniquement le renfort réellement nécessaire à vos exigences de charge, d'usure ou de conductivité.
-
4
Tolérance et taille de lot
Toute tolérance plus serrée que ±0,005 mm ajoute du temps d'inspection et de cycle, et le prix des prototypes diffère de celui de la production. Indiquez la nuance, la tolérance et la taille de lot pour accélérer l'examen du devis.
Quand choisir le PEEK plutôt que le Delrin, le PTFE ou l'ABS
Comment le PEEK se compare aux plastiques techniques que les acheteurs lui opposent le plus souvent. Toutes les options figurent sous notre page usinage CNC de plastiques matières.
| Critère | Cette matièrePEEK | Delrin | PTFE | ABS |
|---|---|---|---|---|
| À choisir pour | Pièces structurelles | Faible chaleur | Joints, garnitures | Pièces économiques |
| Chaleur | La plus élevée | Plus faible | – | Plus faible |
| Produits chimiques | Large gamme | Plus restreinte | Le plus inerte | – |
| Charge, fluage | La plus élevée | Plus faible | Plus faible | Plus faible |
| Frottement | Supérieur PTFE | – | Le plus bas | – |
| Coût | La plus élevée | Plus faible | – | Une fraction |
Où sont utilisées les pièces PEEK usinées
Le PEEK s'impose là où la stabilité à haute température et la résistance chimique justifient le coût de la matière, des aménagements de cabine aux équipements de process.
-
 AérospatialComposants non critiques pour le vol tels que les aménagements de cabine et les pièces de support structurel, où la stabilité thermique justifie le coût du PEEK.
-
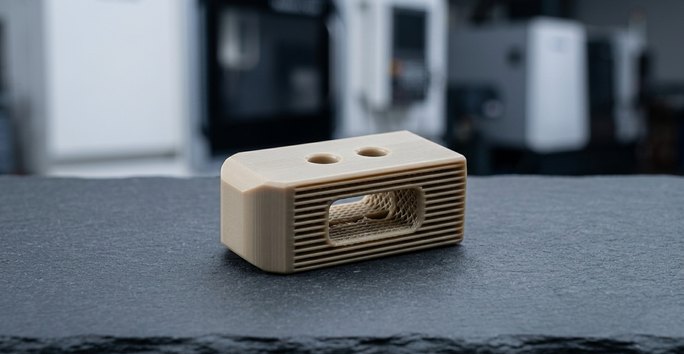 Dispositifs médicauxPièces de dispositifs médicaux produites sous ISO 13485, exploitant la résistance chimique et la faible reprise d'humidité du PEEK pour des dimensions stables.
-
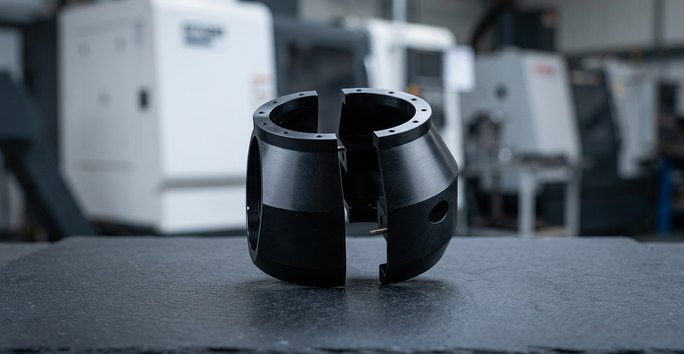 Semi-conducteurs et automatisationÉquipements de process pour semi-conducteurs ainsi que systèmes de robotique et d'automatisation industrielle nécessitant stabilité thermique et résistance chimique.
Étapes de finition pour les pièces PEEK usinées
Les pièces PEEK sont livrées en usinage CNC + une étape de finition lorsque les caractéristiques critiques d'ajustement exigent plus de maîtrise que l'usinage seul ne peut en offrir.
Besoin d'une finition différente sur votre pièce PEEK ? Consultez nos ingénieurs
-
 La rectification de précisionLe plus populaireUsinage CNC + rectification de précision : finit les surfaces planes et cylindriques en PEEK aux dimensions critiques d'ajustement après l'usinage.Demander un devis
-
 Taillage de denturesLe plus populaireUsinage CNC + taillage de dentures : façonne les engrenages PEEK pour des applications autolubrifiantes à faible frottement, souvent en matière de qualité roulement.Demander un devis
-
 Équilibrage en humiditéLe plus populaireUsinage CNC + équilibrage en humidité avant contrôle à température ambiante maîtrisée pour garantir une répétabilité de ±0.005mm.Demander un devis
FAQ sur l'usinage du PEEK
Questions fréquentes des ingénieurs et acheteurs de pièces PEEK usinées.
Autres matières
-
 DelrinHomopolymère d'acétal (Delrin 150) et copolymère pour engrenages, bagues, corps de vannes et pièces au contact alimentaire : copeaux propres, faible humidité, ±0.01 mm typique.En savoir plus
-
 NylonPA6, PA66, nylon 30 % fibre de verre et MoS2 robustes, silencieux et autolubrifiants pour engrenages, bagues, patins d'usure, galets et isolateurs.En savoir plus
-
 PEIPEI Ultem 1000 non chargé et Ultem 2300 30 % fibre de verre pour supports de test, plateaux de stérilisation et fixations aéronautiques : 170 °C en continu, UL 94 V-0.En savoir plus
-
 PolyéthylèneUHMW-PE et HDPE : le plastique courant le plus antifriction et le plus résistant à l'abrasion, conforme FDA en grades naturels, pour bandes d'usure et guides de chaîne.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








