









Services d'usinage UHMW
L'usinage UHMW de DEK transforme des plaques, barres et blocs d'UHMW-PE et de HDPE en bandes d'usure, guides de chaîne et roues étoiles, avec une tolérance de ±0.01 mm sur les petites caractéristiques. Un outillage affûté et un bridage à faible effort maintiennent le PE souple et élastique bien plat après la coupe.
-
±0.01 mm
Petites caractéristiques
-
3–5 jours
Délai de prototypage
-
sans quantité minimale
De 1 à 10 000+ pièces
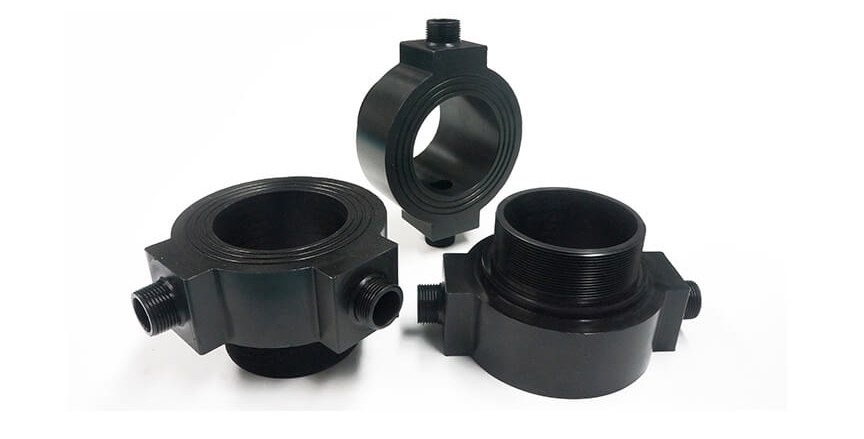

Ce qui distingue l'usinage de l'UHMW et du HDPE
Le polyéthylène est le plastique de grande diffusion le plus résistant à l'abrasion et celui qui offre le plus faible frottement ; il n'absorbe pas l'eau et les nuances nature sont conformes FDA. Nous usinons le UHMW-PE et le HDPE dans le cadre de nos services d'usinage CNC de plastiques.
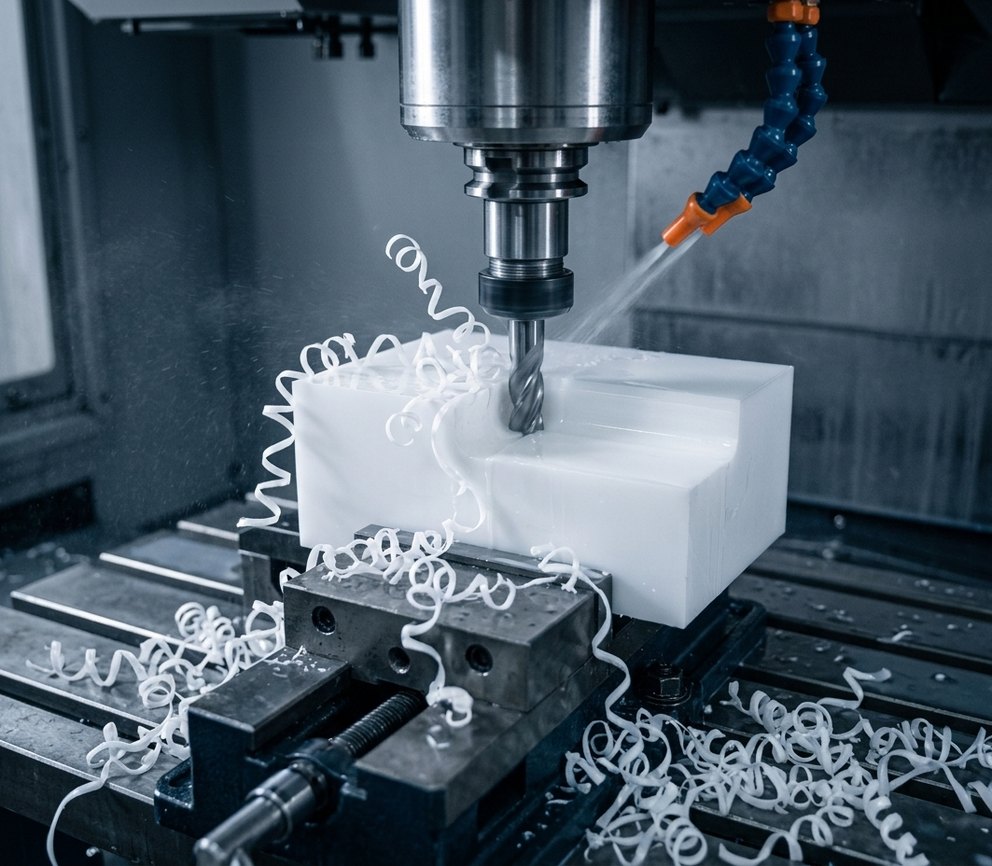
Le PE est également souple, élastique et se dilate de 150–200 µm/m·K : il se déforme sous le bridage et bouge après la coupe plus que tout autre plastique que nous usinons. Nous le découpons sur les mêmes fraiseuses 3, 4 et 5 axes que l'inox et l'aluminium, avec un réaliste ±0.05 mm sur les grandes pièces.
-

Usinage de plastiques aux côtés des métaux depuis 2002
-

ISO 9001:2015, ISO 13485 et AS9100D
-

Devis validé par un ingénieur sous 6 heures
-

IQC, IPQC, FAI et OQC à 23 °C
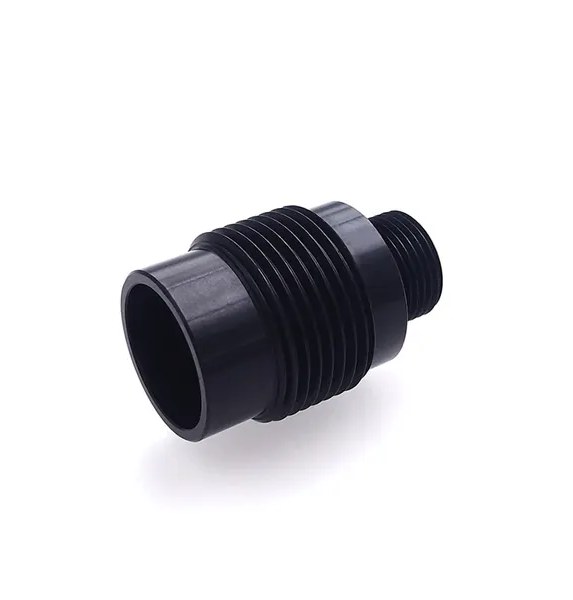
Nuances de polyéthylène que nous usinons
Quatre familles de nuances de polyéthylène couvrent les pièces d'usure au contact alimentaire, les garnitures économiques, les glissières non lubrifiées et les composants HDPE soudés.
-

UHMW-PE naturel/vierge
Conforme FDAPour les bandes d'usure, guides de chaîne, roues étoiles et composants de transformation alimentaire conformes FDA. Voir UHMW-PE.
-

UHMW-PE recyclé
Noir ou vert, coût réduitPour les pièces d'usure non alimentaires, plaques de garniture, revêtements de benne et de trémie lorsque le matériau vierge n'est pas exigé et que le coût compte.
-

UHMW chargé d'huile
Frottement réduit de 30–50 %Nuances d'UHMW chargées d'huile et à lubrifiant sec pour les glissières et guides fonctionnant là où toute lubrification est impossible.
-

HDPE naturel / coloré
0.95 g/cm³Pour les planches à découper, raccords de réservoirs, joints, capots usinés et composants marins. Voir HDPE.
-

UHMW-PE
Frottement de 0.10–0.20 sur acierRésistance à la traction de 40 MPa à la rupture et 21 MPa à la limite d'élasticité, 0.93 g/cm³, service continu max. 80 °C, absorption d'eau inférieure à 0.01 % en 24 h.
-

HDPE
Traction de 25–30 MPaFrottement de 0.20–0.25 à sec sur acier, service max. 80 °C ; légèrement plus rigide et plus net à l'usinage que l'UHMW, avec la même dilatation de 150–200 × 10⁻⁶/K.
-
±0.05 mm
Réaliste sur les grandes pièces
-
500 mm
Diamètre de tournage max.
-
3 m
Profilage de longs guides
-
Ra 0.8–1.6
État de surface brut d'usinage, µm
Comment DEK aborde l'usinage CNC de l'UHMW
Le PE se coupe facilement mais est difficile à tenir avec précision : chaque procédé repose donc sur un outillage affûté, un faible effort de bridage et une mesure à 23 °C.
-
1
Fraisage CNC
3, 4 et 5 axes Fraisage CNC pour les bandes d'usure, guides de chaîne et de courroie, plaques de garniture, roues étoiles et carters de machine.
-
2
Tournage CNC
Tournage CNC pour les rouleaux, poulies, bagues et pignons jusqu'à 500 mm de diamètre, avec une tolérance de ±0.01 mm sur les diamètres tournés courts.
-
3
Profilage de longs guides
Les guides jusqu'à 3 m sont profilés avec un bridage sectionnel pour que la bande reste plane ; les longues pièces sont laissées au repos entre l'ébauche et la finition. Voir usinage de grandes pièces.
-
4
Perçage et taraudage
Perçage, fraisage de logements et taraudage avec des forets à forte hélice affûtés ; les poches fraisées sont standard sur les bandes d'usure.
Conseils de conception et d'usinage pour le polyéthylène
Ce que nos ingénieurs vérifient sur chaque plan de PE avant devis, pour que les tolérances restent réalisables sur des pièces souples à forte dilatation.
-
1
Dilatation et bridage
Le PE se dilate huit fois plus que l'acier : spécifiez 23 °C et des trous de fixation oblongs sur un guide de 2 m. Nous utilisons des montages à vide ou des mors doux et mesurons après débridage.
-
2
Outillage affûté
Des arêtes émoussées repoussent et déchirent l'UHMW, laissant des bavures et une dérive dimensionnelle. Nous utilisons du carbure poli à forte dépouille, des vitesses de broche élevées et une soufflette d'air.
-
3
Contraintes de peau dans les plaques épaisses
Les plaques extrudées et moulées par compression se déforment lorsqu'une face est usinée. Nous ébauchons les deux faces, laissons la pièce se détendre, puis finissons ; un recuit à 80 °C aide les pièces de plus de 50 mm d'épaisseur.
-
4
Tolérances selon la taille de la pièce
±0.01 mm sur les petits éléments bien supportés, ±0.05 mm sur les grandes pièces, ±0.1 mm sur les pièces de plus de 1 m. Spécifiez les tolérances sur la surface de roulement et les trous de fixation, pas sur les bords libres.
-
5
Parois minces
Maintenez des parois d'au moins 1,5 mm sur l'UHMW et 1,0 mm sur le HDPE ; les parois plus fines fléchissent sous l'effort de l'outil et sortent avec une dépouille.
-
6
Filetages et fixations
Les filetages taraudés dans le PE s'arrachent facilement : privilégiez des boulons traversants à tête fraisée avec rondelles ou des inserts métalliques à sertir, avec un jeu de 0,3 mm pour la dilatation.
Quand choisir l'UHMW plutôt que le HDPE, le nylon ou le Delrin
Comment l'UHMW-PE se compare au HDPE et aux autres plastiques de frottement. Lorsque la charge et la température dépassent les capacités du PE, acier inoxydable 304 comporte une bande d'usure en UHMW remplaçable.
| Critères | Ce matériauUHMW-PE | HDPE | Nylon | Delrin |
|---|---|---|---|---|
| À choisir pour | Bandes d'usure | Réservoirs, raccords | Engrenages chargés | Pièces de précision |
| Abrasion | 10x HDPE | Plus faible | – | Plus faible |
| Frottement | 0,10–0,20 | 0,20–0,25 | Plus élevé | – |
| Absorption d'eau | < 0,01 % | < 0,01 % | Absorbe | – |
| Temp. max. | 80 °C | 80 °C | 100 °C | – |
| Rigidité | Souple, élastique | Plus rigide | – | Bien plus rigide |
| Coût | Faible | Moins cher | – | Plus élevé |
Où sont utilisées les pièces en polyéthylène usinées
Faible frottement, résistance à l'abrasion et absorption d'eau nulle placent le PE partout où des pièces glissent, s'usent ou restent humides.
-
 Agroalimentaire et emballageBandes d'usure de convoyeurs, guides de chaînes, roues étoiles, vis de synchronisation et planches à découper usinés en UHMW conforme FDA.
-
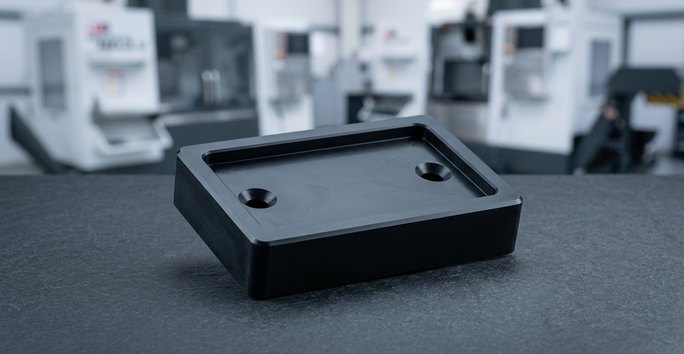 Industrie, agriculture et minesPlaques de glissement, guides de courroies, pignons, revêtements de goulottes et de trémies et blocs pare-chocs pour l'équipement industriel, l'agriculture et les mines.
-
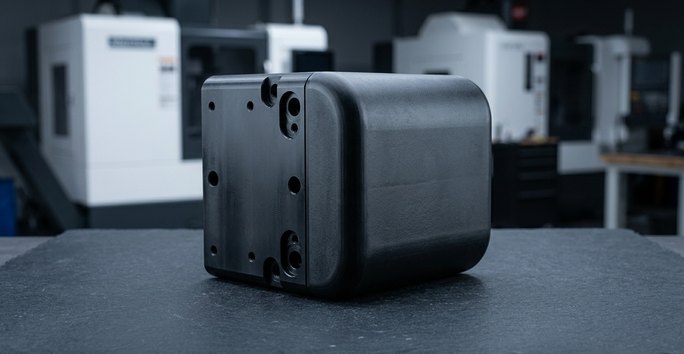 Marine et constructionDéfenses de quai, listons de frottement, bagues d'usure de pompes, raccords de réservoirs en HDPE et patins de stabilisateurs pour la marine, le traitement des eaux et la construction.
Options de finition pour le polyéthylène usiné
Usinage CNC + finition pour les pièces en PE. Le polissage à la vapeur, l'anodisation et le placage ne s'appliquent pas au polyéthylène.
Besoin d'une pièce colorée plutôt que peinte ? Consultez nos ingénieurs.
-
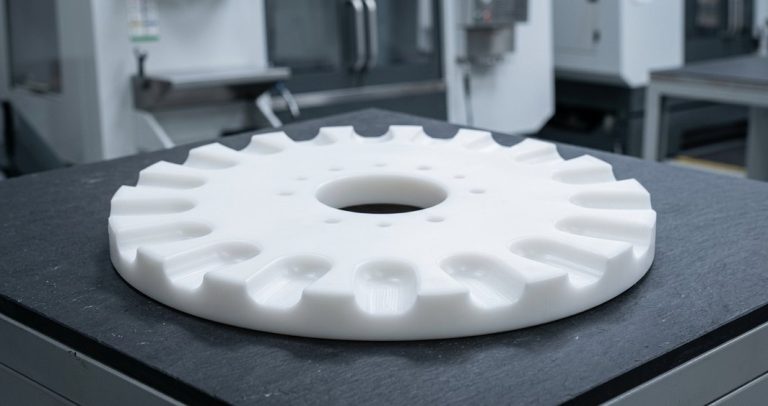 Brut d'usinageStandardRa 0.8–1.6 µm avec une surface scellée et cireuse qui résiste à la prolifération bactérienne ; la référence pour les pièces d'usure et au contact des aliments.Demander un devis
-
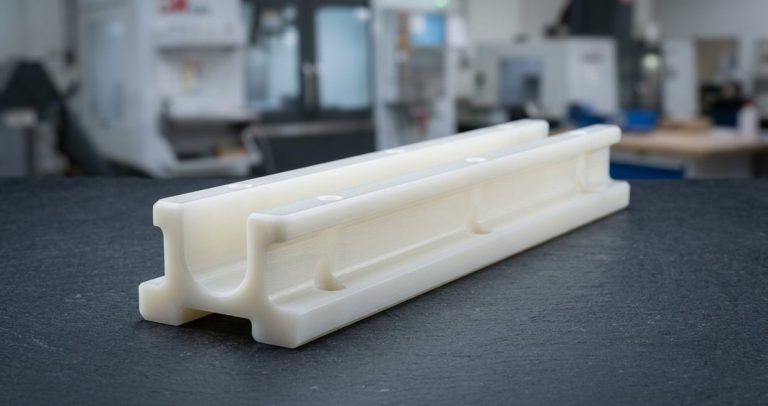 Sablage aux billesLe plus populaireUsinage CNC + sablage aux billes pour une texture mate sur les protections et les composants manipulés.Demander un devis
-
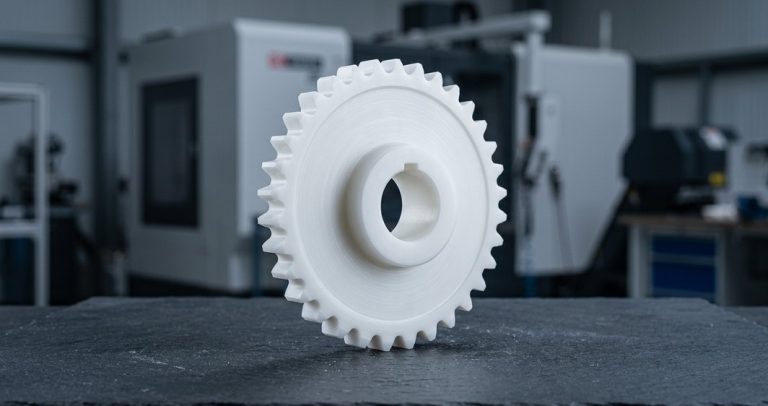 Marquage laserLe plus populaireUsinage CNC + marquage laser et gravure pour les numéros de pièce ; le contraste est meilleur sur matière noire.Demander un devis
-
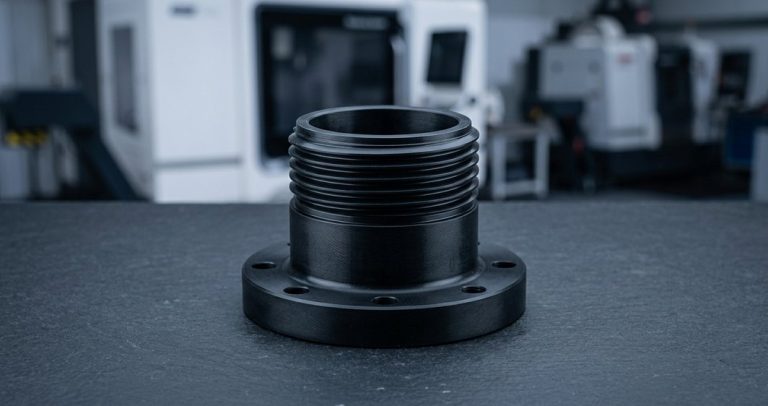 Soudage au gaz chaudLe plus populaireComposants en HDPE usinés soudés au gaz chaud en ensembles, réservoirs et trémies après usinage CNC.Demander un devis
FAQ sur l'usinage de l'UHMW
Questions fréquentes des ingénieurs qui spécifient des pièces en UHMW et en HDPE.
Autres matériaux
-
 DelrinAcétal homopolymère (Delrin 150) et copolymère pour engrenages, bagues, corps de vannes et pièces en contact alimentaire : copeaux propres, faible humidité, ±0.01 mm typique.En savoir plus
-
 NylonPA6, PA66, nylon 30 % fibre de verre et nylon MoS2 robustes, silencieux et autolubrifiants pour engrenages, bagues, patins d'usure, galets et isolateurs.En savoir plus
-
 PEIPEI Ultem 1000 non chargé et Ultem 2300 30 % fibre de verre pour supports de test, plateaux de stérilisation et fixations aéronautiques : 170 °C en continu, UL 94 V-0.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








