









Thermolaquage pour pièces usinées CNC
DEK livre des pièces en aluminium thermolaquées que nous usinons en interne, dans la même commande : un revêtement électrostatique de 60–80 µm pour la couleur, la résistance à la corrosion et aux chocs.
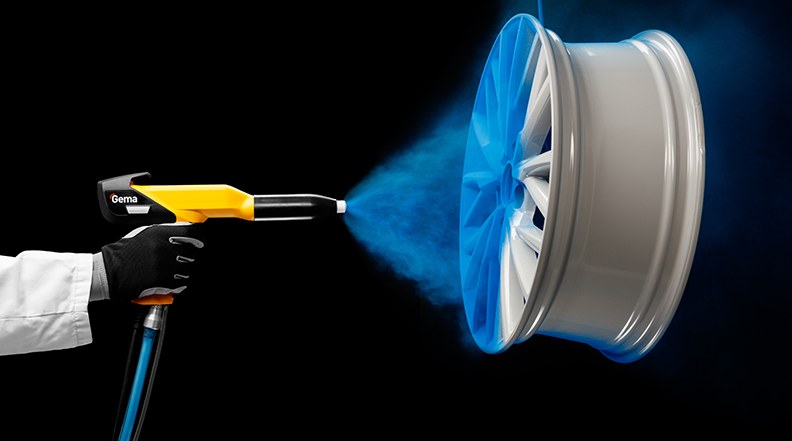
- 60–80 µm Épaisseur typique
- 400 °F Température de cuisson
- 9 Types de poudres


Le procédé de thermolaquage
Le thermolaquage est une finition sèche, sans solvant : une poudre chargée est pulvérisée sur la pièce, puis fondue au four. DEK le planifie avec l'usinage de votre pièce, dans la même commande ; aucune commande de revêtement seul.
Ce que le thermolaquage apporte et ses limites
Le thermolaquage est plus épais et plus résistant aux chocs que la peinture, mais ajoute bien plus d'épaisseur que l'anodisation ou le film chimique. Sachez où il convient le mieux.
-

Principaux avantages
- Finition durable : un film épais et cuit qui résiste mieux aux rayures, à l'écaillage et à l'usure que la peinture liquide
- Résistance à la corrosion : le revêtement bloque l'humidité et l'air et empêche la rouille sur les pièces exposées
- Couleurs et textures : un large choix de couleurs, de niveaux de brillance et de finitions texturées
- Sans solvants : poudre sèche, aucun solvant nocif libéré pendant l'application ou la cuisson
- Surpulvérisation recyclable : la poudre qui n'adhère pas est récupérée et réutilisée, si bien que peu de matière est gaspillée
- Cuisson courte : 10 à 20 minutes au four pour une étape de finition rapide
-

Limites et alternatives
- Ajustements serrés et filetages : une épaisseur de 60–80 µm nécessite un masquage ; pour une absence d'épaisseur, choisissez le revêtement par film chimique
- Surface d'usure fine et dure : spécifiez une anodisation de Type II ou de Type III à la place
- Peau d'orange et dérive de couleur : de légères différences de texture et de teinte entre les lots sont normales ; convenez d'une tolérance de couleur
- Corrosion filiforme près des joints : de fines lignes de corrosion peuvent apparaître aux joints lorsque le prétraitement est insuffisant
- Farine blanche au soleil : les poudres époxy farinent sous les UV ; utilisez des poudres polyester ou TGIC en extérieur
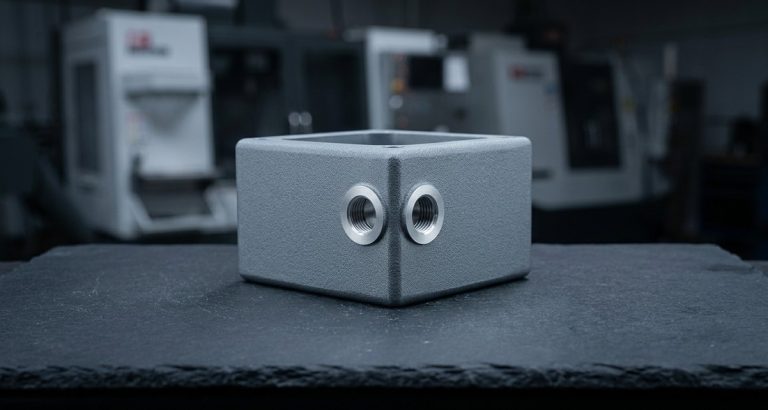
Résultats du thermolaquage sur les pièces
Un thermolaquage cuit confère à l'aluminium usiné une couleur durable et une surface résistante et protectrice, dont les performances dépendent de la chimie de la poudre et de l'épaisseur.
-

Protection contre la corrosion
Un film continu qui bloque l'humidité et l'air. Une épaisseur plus importante améliore la protection contre la rouille sur les pièces exposées à la pluie ou à la pollution.
-

Couleur et texture
Une large gamme de couleurs et de niveaux de brillance, lisses ou texturés. Les poudres acryliques offrent la couleur la plus pure et la finition la plus lisse.
-

Résistance aux chocs et aux rayures
Résiste mieux à l'usure, à l'écaillage et aux chocs que la peinture. Les pièces de machines soumises à une forte usure reçoivent 100 à 150 µm pour une protection supplémentaire.
-

Stabilité aux UV et aux intempéries
Les poudres polyester, TGIC et fluoropolymère conservent couleur et brillance en extérieur ; l'époxy est réservé aux pièces intérieures et industrielles.
-

Résistance chimique
Les poudres époxy, polyuréthane et fluoropolymère résistent aux produits chimiques, pour les pièces exposées aux fluides, aux agents de nettoyage ou aux carburants.
-

Options à faible frottement
Les revêtements en poudre de nylon réduisent le frottement et résistent à l'usure sur les engrenages et les roulements ; les poudres antimicrobiennes conviennent aux zones hygiéniques.
Thermolaquage vs peinture vs anodisation
| Finition | Revêtement | Usure et chocs | Corrosion | Environnement | Quand choisir |
|---|---|---|---|---|---|
| Thermolaquage | Film épais, généralement 60–80 µm ; moins uniforme que l'anodisation | Résiste mieux à l'usure, à la corrosion et aux chocs que la peinture | Barrière efficace contre l'humidité et l'air | Sans solvants ; les projections sont recyclées | Pièces colorées et durables lorsque l'épaisseur de dépôt est acceptable |
| Peinture | Revêtement liquide, choix de couleurs le plus large | S'écaille et s'use plus vite ; retouches plus fréquentes | Inférieur au thermolaquage | Émet des solvants dans l'air | Pièces esthétiques à faible coût et travaux de retouche |
| Anodisation | Couche d'oxyde fine et uniforme qui atteint les zones difficiles d'accès | Surface plus dure que le thermolaquage, mais moins bonne protection aux chocs | Excellent | Procédé par bain électrochimique | Ajustements serrés, surfaces d'usure et finitions fines et dures |
Thermolaquage des alliages d'aluminium
Le thermolaquage convient à tous les alliages d'aluminium usinés par DEK. Le choix de l'alliage dépend de la pièce : 6061 pour les roues et pièces moteur, 3003 et 5052 pour les pièces architecturales formées, 7075 pour les pièces aérospatiales fortement sollicitées.
L'aluminium n'étant pas magnétique, l'épaisseur du revêtement est contrôlée par courants de Foucault ; les pièces en acier utilisent des jauges magnétiques. Le choix des alliages est détaillé sur notre page d'usinage de l'aluminium .
-
Aluminium 6061Fort, léger et résistant à la corrosion ; le choix habituel pour les roues et composants moteur thermolaqués.Recommandé
-
Aluminium 5052Facile à former et résistant aux intempéries, comme le 3003 ; utilisé pour les panneaux, châssis et boîtiers thermolaqués.Recommandé
-
Aluminium 7075Alliage à haute résistance pour les pièces soumises à des contraintes extrêmes, comme les cadres d'aéronefs, thermolaqués pour protection.Compatible
-
Acier doux 1018Les supports et châssis en acier reçoivent un thermolaquage après prétraitement phosphatant ; épaisseur contrôlée par jauge magnétique.Compatible
Applications du thermolaquage
Les pièces usinées thermolaquées servent l'automobile, l'aérospatiale, l'électronique et les équipements industriels, là où la couleur doit durer et la surface résister à l'usure.
-
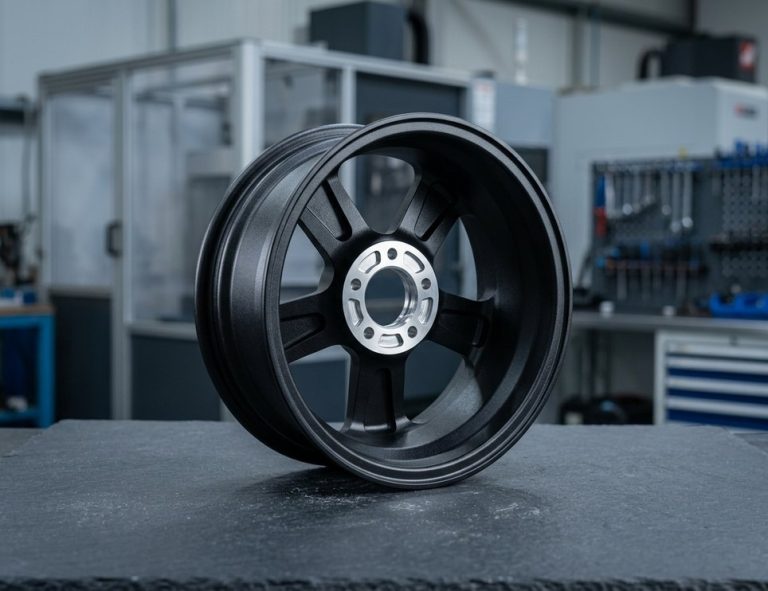 Roues et garnituresLes roues et garnitures en 6061 thermolaquées restent légères et durables, avec une finition colorée qui résiste à l'écaillage et au sel de déneigement.Demander un devis
-
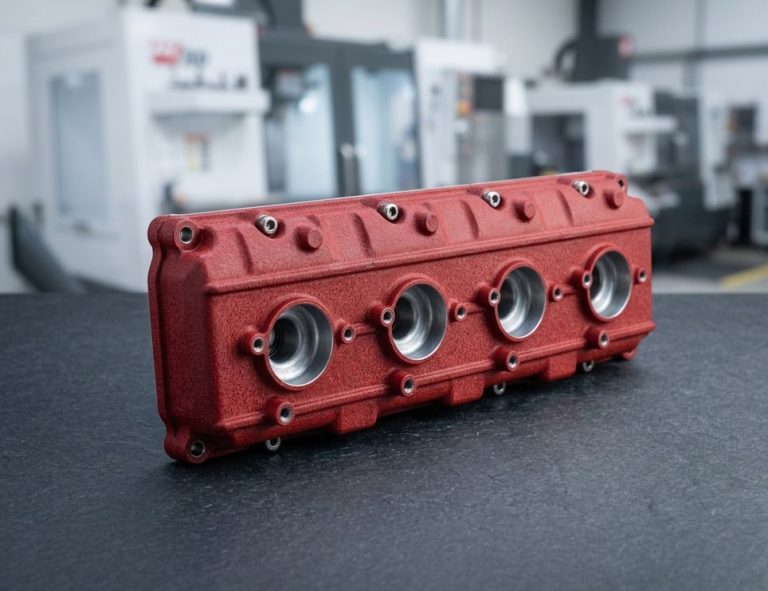 Composants moteurBlocs moteur, carters et boîtiers usinés thermolaqués pour la couleur et la protection contre la corrosion ; alésages et portées masqués.Demander un devis
-
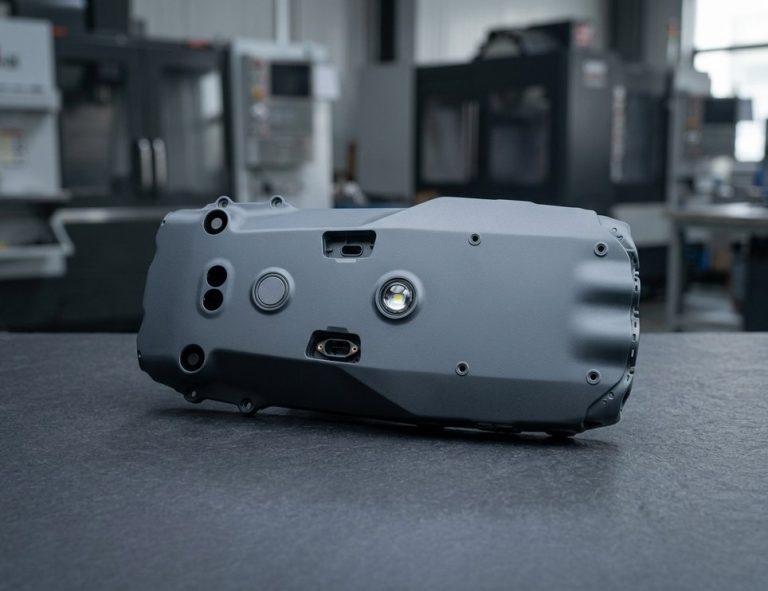 Pièces aérospatiales et UAVCadres 7075 et boîtiers de drones qui doivent rester résistants sous contrainte, avec un thermolaquage protecteur sur l'alliage.Demander un devis
-
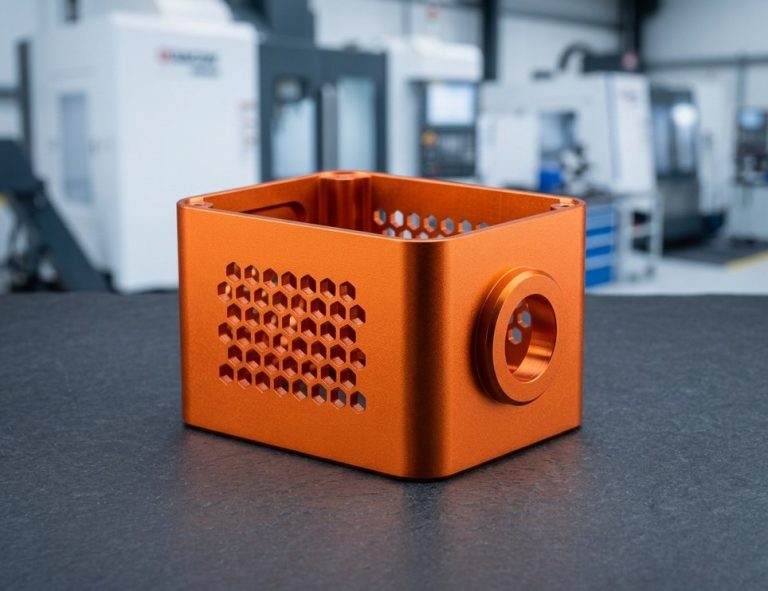 Boîtiers électroniquesBoîtiers et enceintes en aluminium ventilés, thermolaqués aux couleurs de la marque, avec des poudres acryliques ou polyester pour un rendu net.Demander un devis
-
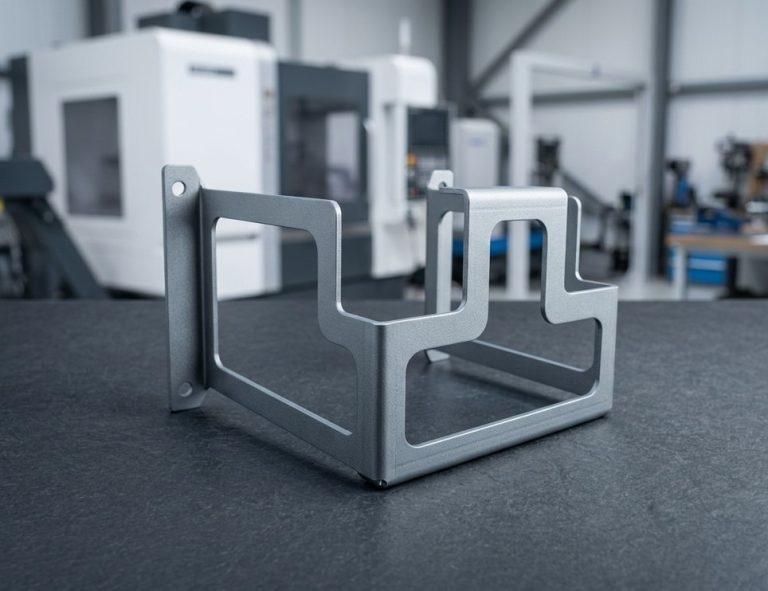 Supports et châssisLes supports et châssis de machines pour engins lourds reçoivent des revêtements époxy ou polyuréthane épais contre l'usure, les chocs et la rouille.Demander un devis
-
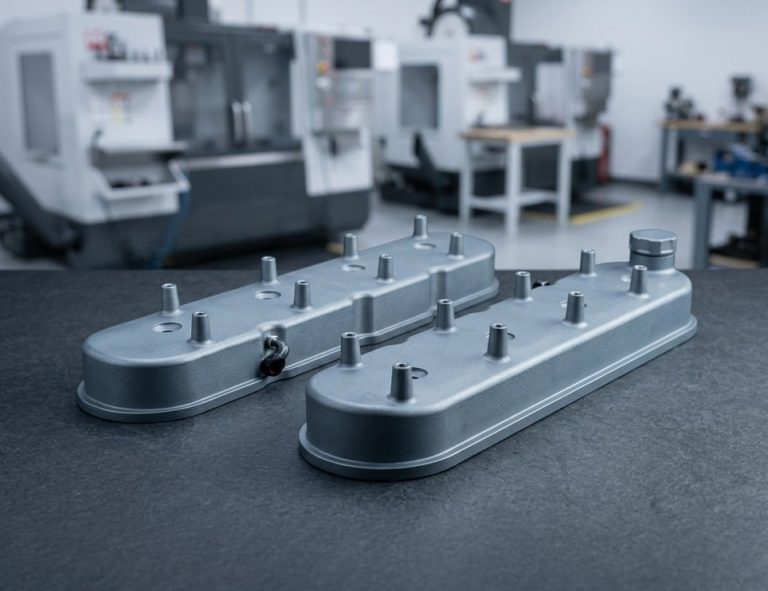 Carters de turbos et de pompesCarters moulés et usinés pour équipements industriels, thermolaqués pour résister aux produits chimiques et à l'abrasion en service.Demander un devis
Notes de conception pour le thermolaquage
Le thermolaquage ajoute un film mesurable sur chaque surface revêtue ; la conception porte donc sur l'épaisseur de dépôt, le masquage et la poudre adaptée à l'environnement.
-
Prévoir l'épaisseur de dépôt
Un film de 60–80 µm est ajouté sur chaque face revêtue. Indiquez-nous les ajustements et alésages qui doivent conserver leur cote après revêtement afin que nous planifiions le masquage.
-
Masquer filetages et contacts
Les trous filetés, faces d'appui et points de masse sont masqués ; listez-les sur le plan pour qu'ils restent à nu.
-
Adapter l'épaisseur à l'usage
100–150 µm pour les pièces de machines fortement sollicitées, 60–120 µm pour les cadres de fenêtres et façades, 50–100 µm pour le mobilier et l'électroménager.
-
Choisir la poudre selon le site
Les pièces intérieures peuvent recevoir des poudres époxy ou hybrides ; les pièces extérieures nécessitent du polyester, du TGIC ou du fluoropolymère pour résister aux UV et aux intempéries.
-
Préciser couleur et brillance
Indiquez la référence de couleur, la brillance et la texture, et acceptez de légères variations de teinte entre lots pour les pièces non critiques.
Spécifications du thermolaquage
- Épaisseur typique 60–80 µm
- Pièces fortement sollicitées 100–150 µm
- Pièces architecturales 60–120 µm
- Ameublement et électroménager 50–100 µm
- Application Pulvérisation électrostatique, passes croisées d'environ 20 µm
- Prétraitement Lavage, nettoyage alcalin et au solvant, rinçage
- Préparation de surface Grenaillage de balayage ou traitement au phosphate
- Cuisson Environ 400 °F, 10–20 min
- Contrôle Tests de rayure, de poinçonnement et de micron
- Jauge d'épaisseur Courants de Foucault (aluminium), magnétique (acier)
- Poudres Époxy, polyester, TGIC, polyuréthane, hybride
- Poudres spéciales Acrylique, fluoropolymère, nylon, antimicrobien


Types de poudres pour pièces usinées
La chimie de la poudre détermine la résistance du revêtement aux UV, aux produits chimiques et à l'usure. DEK la choisit en fonction de l'usage prévu de votre pièce.
Questions fréquentes
Réponses aux questions courantes sur le thermolaquage des pièces aluminium usinées.

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








