









Revêtement par conversion chimique pour pièces usinées CNC
DEK applique le revêtement par conversion chimique sur les pièces en aluminium qu'elle usine en interne, dans la même commande. Le film MIL-DTL-5541 Type I ou Type II respecte les pièces à ±0.005 mm sans surépaisseur.
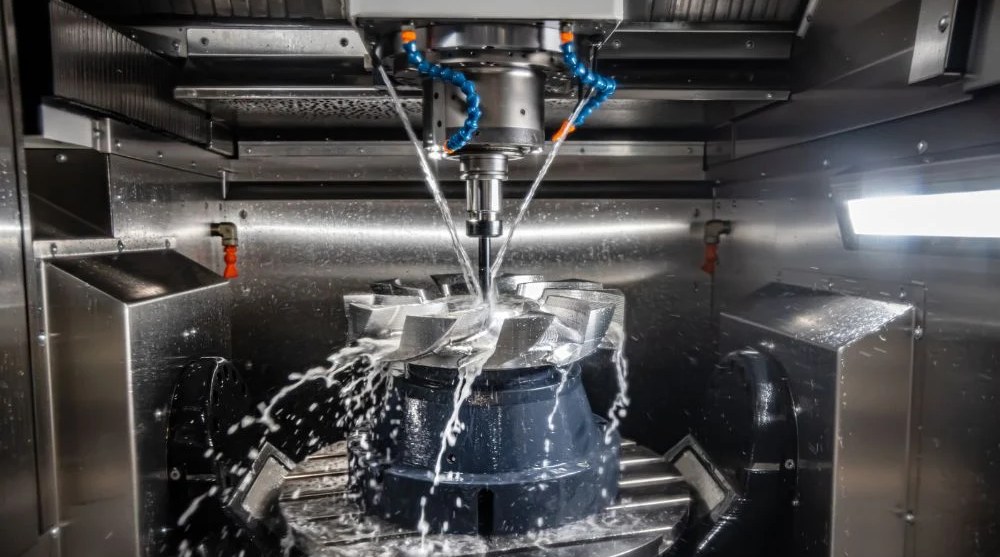
- 0,25–1 µm Épaisseur du film
- 168 h Test de brouillard salin
- +1 jour Délai supplémentaire


Le processus de revêtement par conversion chimique
Le revêtement par conversion chimique forme un film conducteur d'oxyde de chrome-aluminium par réaction chimique. DEK le planifie avec l'usinage de votre pièce, dans la même commande ; pas de commandes de revêtement seul.
Ce qu'apporte le revêtement par conversion chimique et ses limites
Le revêtement par conversion chimique est plus fin, plus tendre, moins cher et plus conducteur que l'anodisation. Sachez où il excelle et quand une autre finition convient mieux.
-

Principaux avantages
- Conductivité électrique : la classe 3 maintient une faible résistance de contact pour la mise à la masse CEM, les masses de châssis et les boîtiers RF
- Aucune variation dimensionnelle : le film mesure moins de 1 µm et se forme dans la surface, les tolérances restent donc celles de l'usinage
- Protection contre la corrosion : passe 168 h de brouillard salin sur les alliages d'usinage courants et stoppe la corrosion blanche
- Base d'apprêt pour peinture : le film adhérent sert de base sous peinture époxy et polyuréthane
- Aucun masquage des filets : les filets conservent leur ajustement et le Ra après revêtement est la valeur d'usinage
- Économique et rapide : l'une des finitions les moins chères, ajoutant environ un jour, sans quantité minimale
-

Limites et alternatives
- Surfaces soumises à l'usure ou colorées : le revêtement par conversion chimique est trop tendre ; spécifiez le Type II ou le Type III anodisation
- Couleur extérieure épaisse : utilisez le revêtement par conversion chimique comme base d'apprêt plus thermolaquage
- Brasabilité ou dureté : choisissez le nickelage chimique sur aluminium
- Pièces en acier : le revêtement par conversion chimique est un procédé pour l'aluminium ; utilisez le zingage ou le noircissement
- Aspect mat uniforme : ajoutez un grenaillage avant le revêtement par conversion chimique pour masquer les marques d'outil
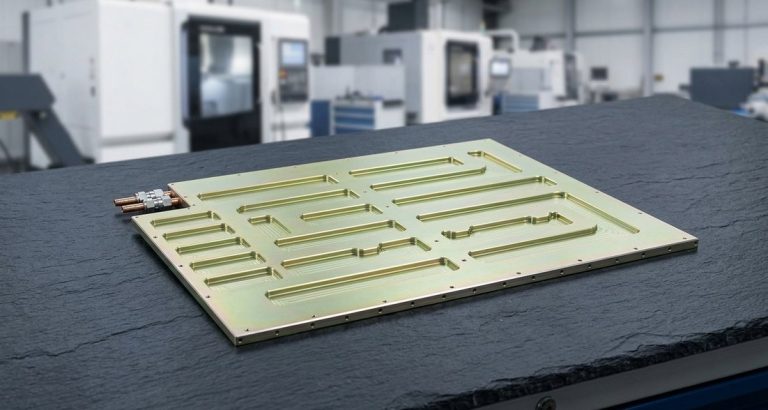
Résultats du revêtement Alodine sur les pièces
Un revêtement Alodine confère à l'aluminium usiné une protection contre la corrosion, une conductivité et une base pour peinture, l'aspect étant déterminé par le type et l'alliage.
-

Protection contre la corrosion
Passe 168 h de brouillard salin sur 2024 et 6061. La classe 1A donne le film le plus épais et la protection maximale pour les pièces exposées non peintes.
-

Faible résistance de contact
La classe 3 reste sous 5 000 µΩ par pouce carré à l'application et sous 10 000 µΩ après brouillard salin, pour les jonctions qui doivent conduire le courant.
-

Finition dorée ou incolore
Le Type I donne un jaune-brun doré iridescent ; le Type II est incolore à bleu-vert pâle et peut être teinté pour montrer la couverture.
Revêtement par conversion chimique Type II vs Type I
| MIL-DTL-5541 | Chimie | Aspect | Corrosion (168 h de brouillard salin) | RoHS / REACH | Quand spécifier |
|---|---|---|---|---|---|
| Type I | Chrome hexavalent (Alodine 1200 classique) | Doré, jaune-brun iridescent | Passe sur 2024 et 6061 | Non conforme ; usage restreint dans les applications grand public et automobiles dans l'UE | Plans aérospatiaux et de défense existants qui exigent encore le Type I |
| Type II | Chrome trivalent (Alodine 5200 / TCP) | Incolore à bleu-vert pâle ; peut être teinté pour montrer la couverture | Passe avec un prétraitement correct | Conforme | Nouveaux designs, électronique, produits UE et grand public, boîtiers médicaux |
Alliages d'aluminium pour conversion par chromate
Le film chimique fonctionne sur tous les alliages d'aluminium usinés par DEK, avec quelques différences d'aspect. Les alliages riches en cuivre 2024 et le 2014 s'anodisent mal mais prennent bien le film chimique.
Les alliages de fonderie et de placage peuvent présenter un aspect tacheté à cause du silicium ; évitez-les pour les pièces esthétiques. Le choix des alliages est détaillé sur notre page d'usinage de l'aluminium .
-
Aluminium 6061Film doré uniforme (Type I) ou incolore (Type II) ; le résultat le plus prévisible, comme avec le 6063 et le 6082.Recommandé
-
Aluminium 7075Film légèrement plus foncé avec d'excellents résultats anticorrosion, comme avec le 7050 ; courant sur les supports aéronautiques.Excellent
-
Aluminium 2014Riche en cuivre, comme le 2024 : s'anodise mal mais prend bien le film chimique ; la finition anticorrosion standard des structures.Standard
-
Aluminium MIC6Bon film fonctionnel, comme avec le 5052, le 5083 et les alliages de fonderie, mais il peut présenter un aspect tacheté à cause du silicium.Avec réserves
Applications du film chimique
Le film chimique s'applique aux pièces aéronautiques, de défense et électroniques qui doivent résister à la corrosion, recevoir une peinture ou rester conductrices pour la mise à la masse.
-
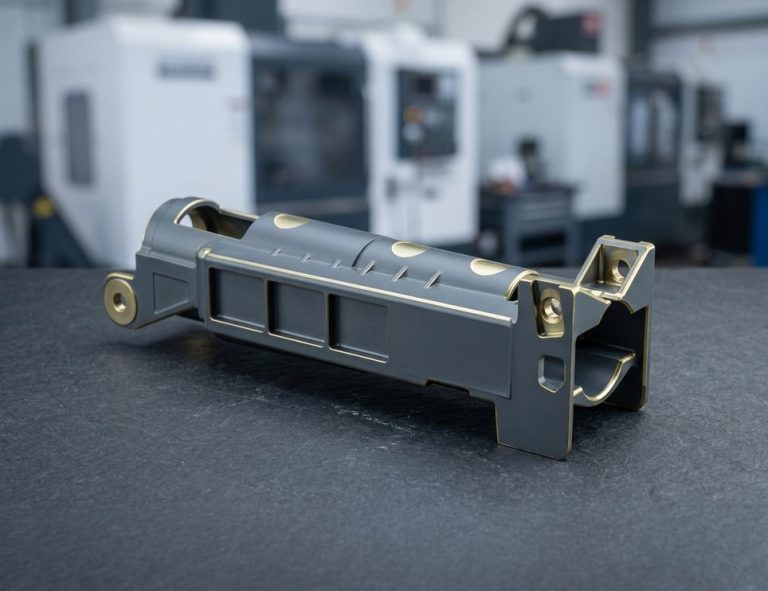 Pièces aéronautiquesCouche primaire sous peinture époxy et polyuréthane sur supports, raccords et boîtiers avioniques, réalisée sous AS9100D.Demander un devis
-
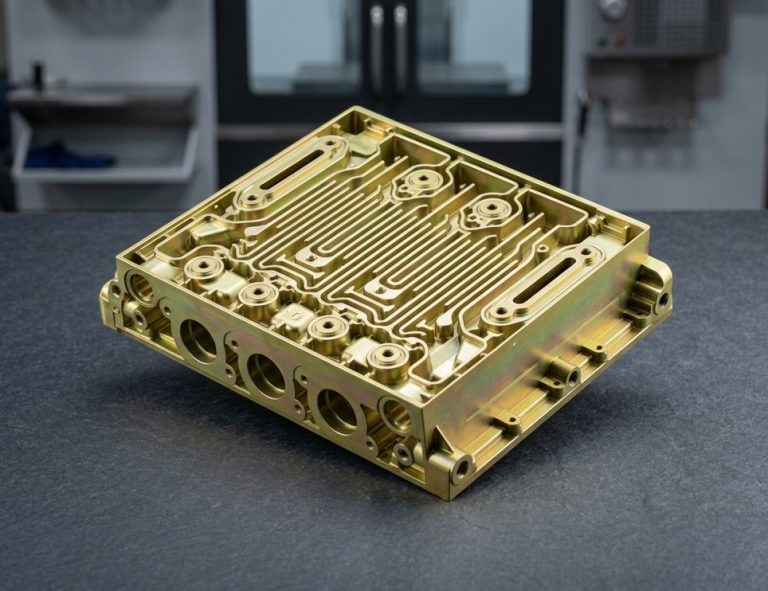 Structures internesFinition film chimique brut sur pièces structurelles internes en aluminium, y compris les composants structurels en 2024.Demander un devis
-
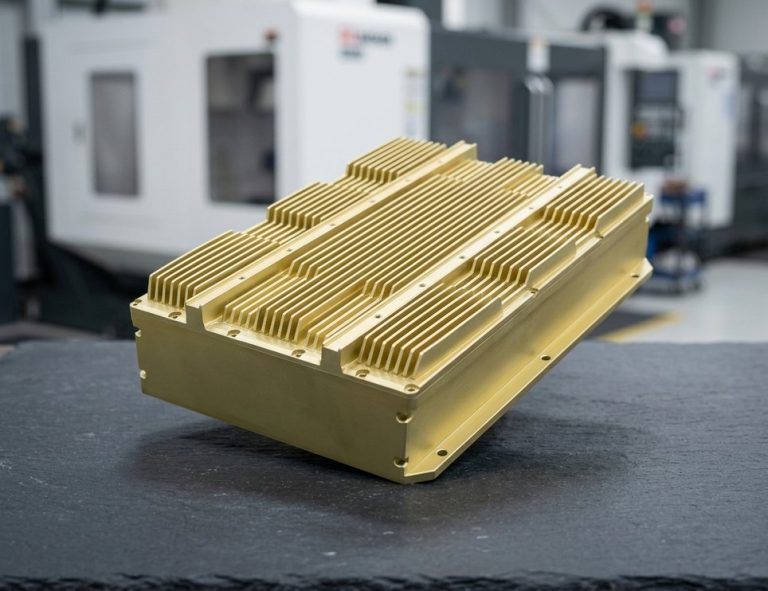 Blindages RF et châssisLa classe 3 maintient les châssis usinés, dissipateurs thermiques et cavités RF conducteurs pour la mise à la masse EMI tout en empêchant la corrosion blanche.Demander un devis
Notes de conception du film chimique MIL-DTL-5541
Le film chimique n'a aucun effet pratique sur les dimensions ; la conception se concentre donc sur le bon type et la bonne classe à indiquer et sur toute zone nécessitant une autre finition.
-
Aucune compensation de pré-revêtement
Le film fait moins de 1 µm et pénètre dans la surface : les alésages, broches et ajustements serrés tenus à ±0.005 mm ne nécessitent aucune compensation.
-
Aucun masquage des filetages nécessaire
L'ajustement des filetages, la planéité et la rugosité restent inchangés ; le Ra après revêtement correspond à la valeur usinée ou polie .
-
Choisir la classe 1A ou la classe 3
Classe 1A pour les pièces exposées non peintes ou une couche primaire ; classe 3 pour les blindages EMI, les masses de châssis et tout assemblage parcouru par un courant.
-
Rédiger une désignation complète
Exemple : « Revêtement par conversion chimique selon MIL-DTL-5541 Type II Classe 3, incolore. Toutes surfaces. Sans masquage. »
-
Combiner avec l'anodisation
Pour une zone anodisée dure, DEK masque et applique anodisation d'abord, puis applique le film chimique sur la zone masquée.
Spécifications du film chimique
- Standard MIL-DTL-5541
- Types Type I (hexavalent), Type II (trivalent)
- Classes Classe 1A, Classe 3
- Épaisseur du film 0,25–1 µm
- Temps de durcissement 24 heures
- Brouillard salin 168 h
- Classe 3 telle qu'appliquée < 5 000 µΩ par pouce carré
- Classe 3 après brouillard salin < 10 000 µΩ
- Couleurs Doré (Type I), incolore (Type II)
- Tolérance tenue ±0.005 mm
- Délai supplémentaire Environ 1 jour
- Par défaut Type II


Options de service de revêtement par conversion par chromate
Le service de revêtement par conversion par chromate de DEK couvre les deux types et classes MIL-DTL-5541, choisis selon votre plan.
Questions fréquentes
Réponses aux questions courantes sur le film chimique appliqué aux pièces en aluminium usinées.

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








