









Usinage de l'aluminium 6061 (6061-T6, T651)
Aussi appelé Alliage 61S · A96061 · AlMg1SiCuL'usinage de l'aluminium 6061 est le travail le plus courant dans l'atelier de DEK : l'alliage vers lequel les ingénieurs se tournent par défaut pour les équerres, les boîtiers et les montages. Nous usinons des plaques et des barres en 6061-T6 et en 6061-T651 stabilisé à ±0.005 mm sur demande, avec des prototypes en 3 à 5 jours et sans quantité minimale.
-
310 MPaRésistance à la traction
-
276 MPaLimite d'élasticité
-
8–12%Allongement
-
95 HBDureté
-
2,70 g/cm³Masse volumique
Capacités d'usinage et tolérances sur le 6061
Tolérances que DEK tient sur les pièces en 6061-T6 et T651 fraisées, tournées et décolletées dans notre atelier de Shenzhen.
-

Fraisage et tournage
±0.025 mmstandard
-

Tolérance serrée
±0.005 mmsur demande
-

Alésages et ajustements de broches
H7±0.01 mm à 20–50 mm
-

Planéité, plaque T651
0,02 mmsur 300 mm à l'état usiné
-

Caractéristiques décolletées
±0.003 mmpetites caractéristiques
-

État de surface
Ra 0.8–1.6 µmRa 0.4 µm passes de finition
-

Taille des pièces fraisées
~1000 mmfraisage 3 et 4 axes
-

Diamètre tourné
1–300 mmtournage CNC et décolletage
Propriétés de l'aluminium 6061 et désignations équivalentes
Données de propriétés du 6061-T6 / T651, un alliage Mg-Si trempant et revenant, durci par les précipités de Mg2Si formés lors du vieillissement.

- Résistance à la traction 310 MPa (290 MPa min)
- Limite d'élasticité 276 MPa (240 MPa min)
- Allongement 8–12%
- Dureté 95 HB
- Module 68,9 GPa
- Usinabilité ~90% (1212 = 100%)

- Masse volumique 2,70 g/cm³
- Conductivité thermique 167 W/m·K
- Dilatation thermique 23,6 µm/m·°C
- Température de service max. 150–170 °C

- Mg 0,8–1,2%
- Si 0,4–0,8%
- Cu 0,15–0,40%
- Cr 0,04–0,35%
- Fe ≤0,7%
- Al Solde

- Les deux états Mise en solution, revenu
- Étirage T651 1,5–3% avant revenu
- Préciser T651 Plaque au-delà de ~12 mm
- Voile des plaques T6 0,1–0,3 mm sur 300 mm
Pourquoi le 6061 s'usine si bien
Le comportement du 6061-T6 à l'atelier : vitesses de coupe, contrôle des copeaux, durée de vie des outils et les deux points que nous gérons sur chaque travail.
L'usinage CNC de l'aluminium 6061 s'effectue à une vitesse de coupe de 800–1 500 m/min avec du carbure à goujures polies, ce qui explique qu'une pièce en 6061 coûte une fraction du prix de la même géométrie en acier. Les copeaux se fragmentent proprement dans l'état T6 et le matériau ne s'écrouit pas.
Deux points restent toutefois à gérer : l'arête rapportée sur les outils émoussés, qui se traduit par des traînées sur les parois, et la dilatation thermique des grandes plaques lors de l'ébauche lourde.
- Lubrification abondante et fraises à forte hélice affûtées sur les travaux de fraisage CNC jobs
- Les stratégies d'ébauche puis de reprise maintiennent des parois jusqu'à 0,8 mm et des fonds de 1 mm plans
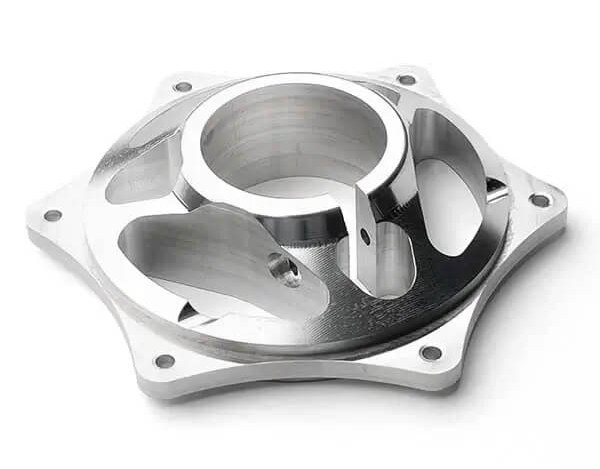
- Boîtiers et roues en un seul montage en usinage 5 axes
- Pièces mesurées à 20 °C après stabilisation ; ±0.01 mm conseillé sauf si l'ajustement exige plus serré
-
Vitesse de coupe
800–1 500 m/minCarbure à goujures polies
-
Usinabilité
~90%acier 1212 = 100%
-
Vitesse vs acier
3–5×Vitesse de coupe de l'acier
-
Contrôle des copeaux
Fragmentation netteÉtat T6
-
Durée de vie des outils
JoursPas d'écrouissage
-
Parois minces
0,8 mmFonds de 1 mm restant plans
Pièces typiques usinées en 6061
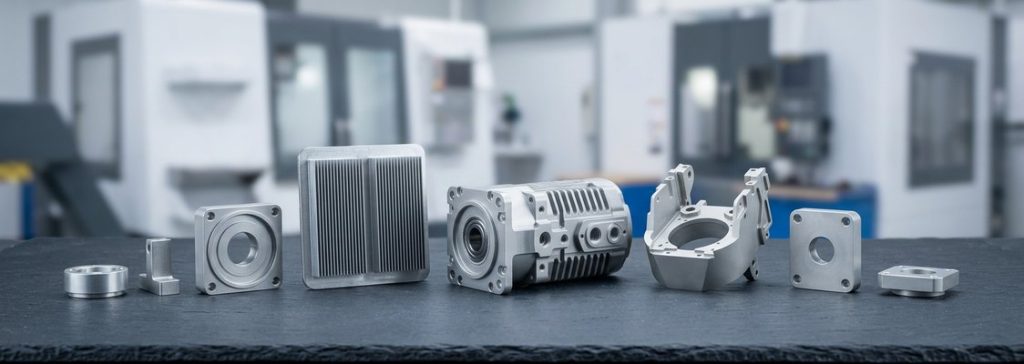
Pièces usinées en 6061 que DEK livre dans les secteurs de l'électronique, de la robotique, de l'automatisation, des drones, des équipements pour semi-conducteurs, de l'automobile et du médical.
-
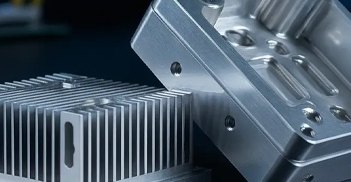
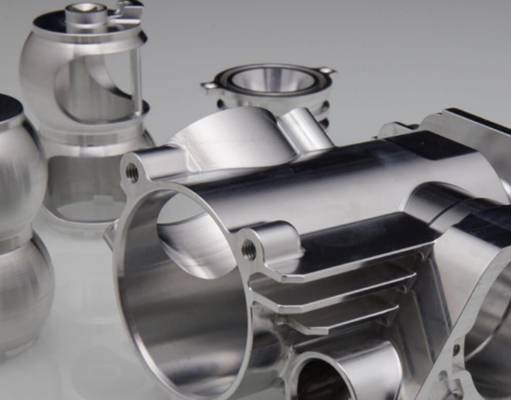
 Boîtiers et enceintesBoîtiers et enceintes électroniques, fraisés en 6061 car cet alliage s'usine vite et s'anodise proprement.
-
 Dissipateurs thermiques et plaques froidesDissipateurs thermiques et plaques froides exploitant la conductivité thermique de 167 W/m·K du 6061-T6.
-
 CollecteursCollecteurs hydrauliques et pneumatiques fraisés sur machines 3 et 4 axes à partir de plaques et de barres en 6061.
-
 Montages et mandrins à videMontages de test et mandrins à vide, idéalement en plaque 6061-T651 stabilisée pour rester planes.
-
 Bras de robotBras de robot et platines de préhenseur pour la robotique et l'automatisation, légers à 2,70 g/cm³.
-
 Châssis de dronesChâssis de drones en 6061 lorsque la soudabilité et le coût priment ; les structures limitées en résistance passent au 7075.
-
 Supports et fixationsSupports de caméras et de capteurs, fixations pour vélos et automobiles nécessitant une limite d'élasticité de 276 MPa à faible coût.
-
 Châssis de dispositifs médicauxChâssis de dispositifs médicaux usinés sous ISO 13485, anodisés après usinage avec des dimensions définies après revêtement.
Quand choisir le 6061 : 6061 vs 7075 et autres nuances
Utilisez le 6061 sauf si la pièce est limitée en résistance. Face au 2024, le 6061 perd en résistance à la fatigue mais gagne en corrosion et en anodisation : voir le guide 2024 vs 6061 aluminium .
| Critère | Cette nuance6061-T6 | 7075-T6 | 6082 | MIC6 |
|---|---|---|---|---|
| Limite d'élasticité | 276 MPa | 503 MPa | Légèrement supérieure | Inférieure |
| Coût relatif | Référence | 1,5 à 2× plus cher | – | – |
| Soudable | Oui | Non | – | – |
| Corrosion sous contrainte | Risque plus faible | Plus sensible | – | – |
| Stabilité des plaques | Bonne (T651) | – | – | Meilleure |
| Idéal pour | Pièces générales | Structures chargées | Plans EN | Plaques planes |
Traitement thermique et finition pour le 6061
Usinage CNC + finition : les revêtements que nous appliquons aux pièces en 6061 que nous usinons, de l'anodisation Type II au film chimique.
-
Anodisation Type II ExcellenteIncolore, noir ou couleurs sur 5 à 25 µm. Le 6061 prend la couleur uniformément et est le meilleur alliage structural pour l'anodisation ; les dimensions finales sont définies après revêtement.
-
Anodisation dure Type III Disponible25 à 75 µm à 350–450 HV pour les surfaces d'usure, glissières et pistons usinés en 6061, appliquée aux pièces que nous usinons.
-
Film chimique / Alodine DisponibleRevêtement de conversion MIL-DTL-5541 sur pièces 6061 usinées lorsque la conductivité électrique ou l'adhérence de la peinture importent.
-
Sablage aux billes Sur demandeSablage aux billes sur demande pour une texture mate uniforme sur les pièces 6061 après usinage, souvent avant anodisation.
-
Thermolaquage Sur demandeThermolaquage sur demande pour les boîtiers et supports 6061 usinés nécessitant une couche protectrice colorée plus épaisse.
-
Nickel chimique Sur demandeNickelage chimique sur demande pour les pièces 6061 usinées, appliqué dans le cadre de la commande usinage CNC + finition.
Demander un devis d'usinage aluminium 6061
Téléchargez un plan STEP, IGES ou PDF. Un ingénieur confirme le stock T6 vs T651, signale les problèmes de parois minces ou d'anodisation et renvoie un prix sous 6 heures.
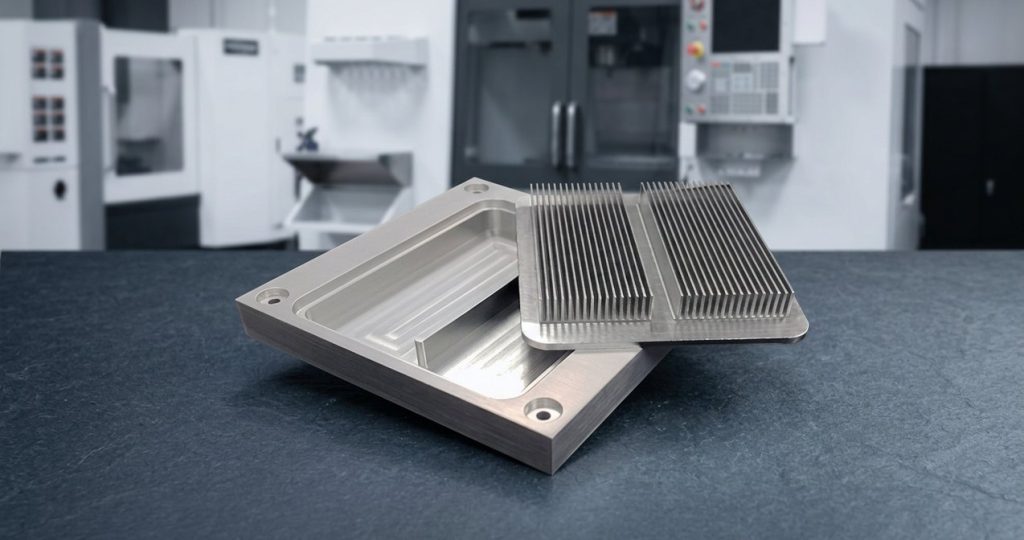
Usinage CNC de l'aluminium 6061 chez DEK
Le 6061 arrive en T6 ou T651 et ne nécessite aucun traitement thermique supplémentaire pour la plupart des pièces. Nous l'usinons sur plus de 100 machines CNC et soumettons chaque plan à une revue d'ingénieur avant devis.
Plus de 20 ans d' usinage de l'aluminium, certifié ISO 9001:2015, ISO 13485 et AS9100D par TÜV (système qualité), avec plus de 100 machines CNC dont des fraiseuses 5 axes et des tours de décolletage. Le 6061 est l'une des douze nuances présentées sur notre usinage de l'aluminium page.
- Vérification au spectromètre des barres et plaques à réception
- Contrôle CMM et certificats matière sur demande
- Devis validés par un ingénieur sous 6 heures ; sans quantité minimale, de la pièce unique à plus de 10 000
- Prototypes en 3 à 5 jours, petite série en 4 à 7 jours, expédition en 3 à 7 jours
Les états T6 et T651 subissent tous deux une mise en solution et un vieillissement conférant la même résistance ; le T651 est étiré de 1,5 à 3 % pour relâcher les contraintes de trempe. Spécifiez le T651 pour les plaques de plus d'environ 12 mm ou les pièces dont plus de la moitié de la matière est enlevée.
Si une pièce est soudée, la zone affectée thermiquement retombe à une résistance proche du T4 ; un re-vieillissement après soudage en récupère une partie. L'anodisation croît d'environ la moitié de son épaisseur vers l'extérieur, les tolérances des pièces anodisées sont donc spécifiées après revêtement.
-
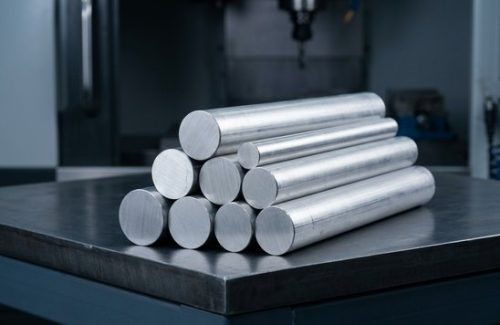 Matière brute
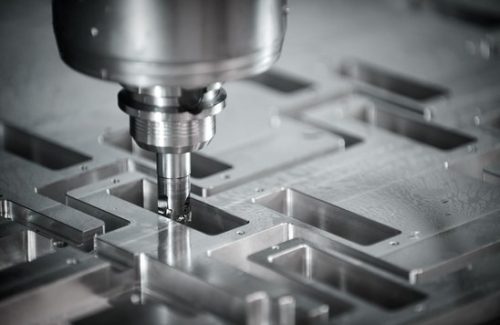 Usiné CNC
 Pièces finies
-
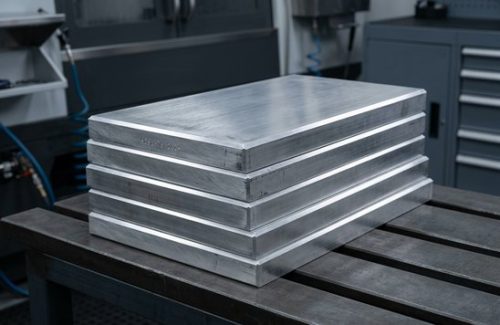 Matière brute
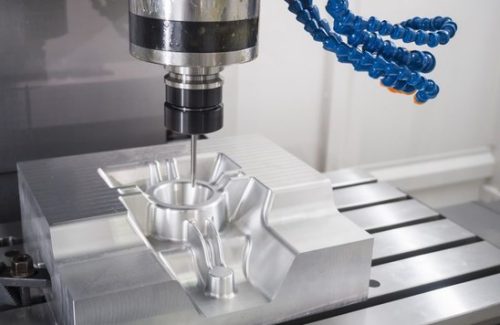 Usiné CNC
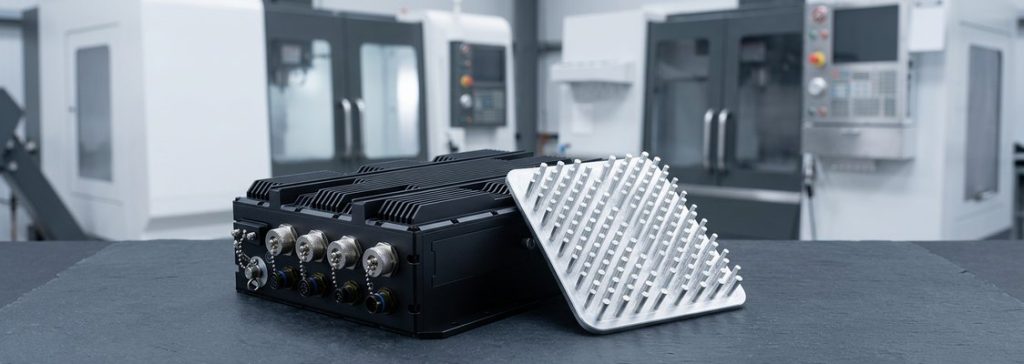 Pièces finies
FAQ usinage 6061
Questions fréquentes des ingénieurs qui spécifient des pièces en aluminium 6061.
Autres matériaux
-
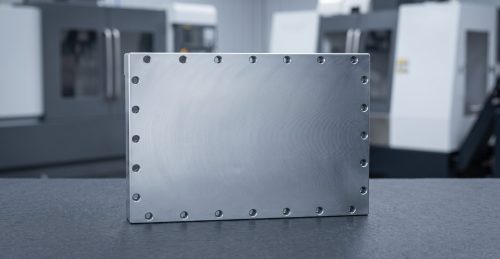 Aluminium MIC6Le MIC-6 est une plaque d'aluminium coulée composée d'un mélange de métaux. Elle offre une grande précision et une usinabilité aisée.En savoir plus
-
 Aluminium 5052L'aluminium 5052 est largement utilisé en usinage CNC pour sa formabilité et sa résistance à la corrosion. Il appartient à la série 5xxx des alliages d'aluminium et offre une résistance modérée.En savoir plus
-
 Aluminium 2014L'aluminium 2014 est un alliage résistant largement utilisé dans l'aérospatiale. Il s'usine facilement dans certaines conditions et est souvent formé en barres et profilés par extrusion.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








