









Anodisation dure : tout ce qu'il faut savoir
RÉDIGÉ PAR
Ethan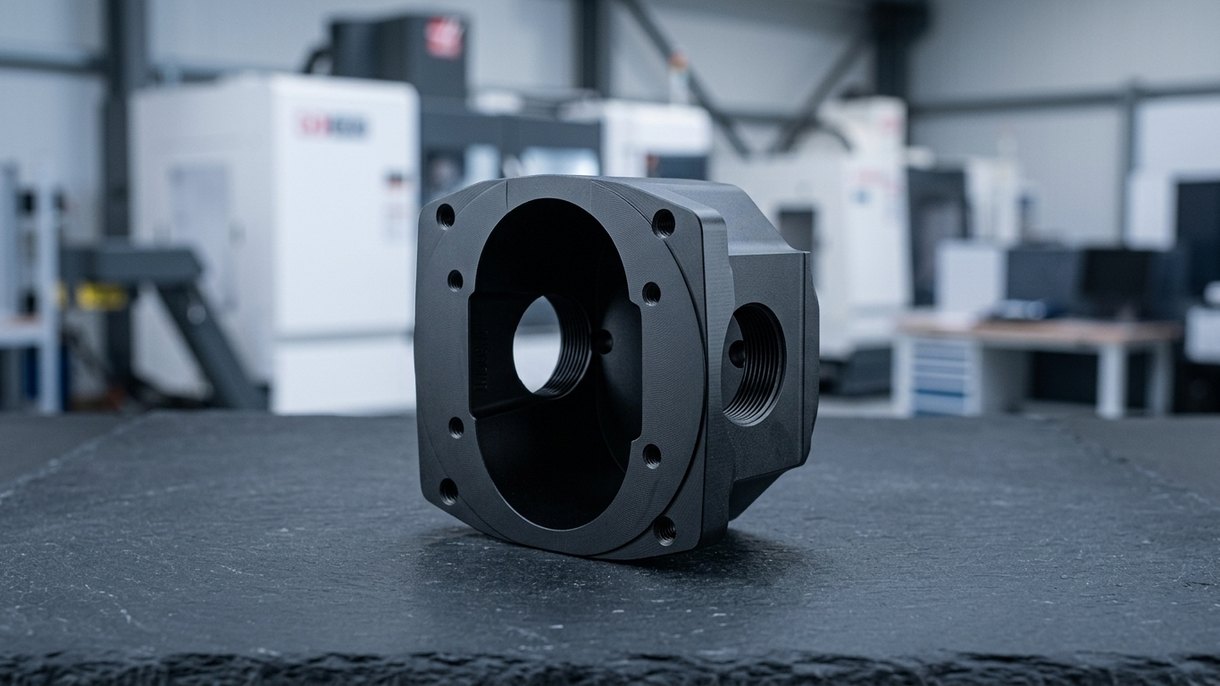
Les traitements de surface sont essentiels pour les pièces fabriquées. Ils contribuent non seulement à améliorer la régularité des pièces, mais leur confèrent également des propriétés renforcées.
L'anodisation s'applique à l'aluminium, et le choix de l'anodisation dure permet d'améliorer les propriétés de l'aluminium de manière harmonieuse. Si vous souhaitez également en savoir plus sur les pièces anodisées dures, consultez le guide ci-dessous.
Qu'est-ce que l'anodisation dure (Type III) ?
L'anodisation est un procédé électrochimique qui crée des couches d'oxyde anodique sur les pièces. La plupart du temps, l'aluminium est anodisé par anodisation dure. Cela apporte davantage de durabilité aux pièces et les rend adaptées à différents secteurs et applications.
L'anodisation dure est constituée d'un revêtement dense créé à partir d'oxyde d'aluminium par électrolyse. Le procédé d'anodisation dure recouvre la pièce en aluminium d'oxyde anodique, formant une liaison épaisse.
L'anodisation dure confère à la pièce une isolation électrique, une résistance à la corrosion et une dureté de surface.
Matériaux utilisés en anodisation dure
Le procédé d'anodisation dure fait appel à divers matériaux, mais les deux principaux sont les suivants :
Cuve d'électrolyte : Il s'agit d'une cuve dans laquelle se déroule le procédé d'anodisation ; cette cuve résiste aux acides et contient une solution d'électrolyte acide.
Cathode : La cathode est fabriquée à partir de plaques de plomb ou de graphite.
Procédé d'anodisation dure de l'aluminium
Le procédé d'anodisation dure de l'aluminium comporte différentes étapes, présentées ci-dessous.
Prétraitement
Les pièces en aluminium à anodiser sont d'abord traitées afin d'éliminer toute impureté de surface. Cela améliore la qualité de l'ensemble du procédé d'anodisation. Cela permet même de nettoyer la partie de l'aluminium décapée à l'acide et de créer une surface uniforme.
Anodisation dure du métal
La pièce en aluminium est immergée dans une solution présente dans la cuve d'électrolyte. La cuve contient le plus souvent de l'acide sulfurique, et la pièce est reliée à l'électrode positive, qui joue le rôle d'anode. Une substance non réactive est également placée dans la cuve d'électrolyte et joue le rôle de cathode.
Le passage du courant dans la solution de la cuve déclenche le procédé d'anodisation. Des bulles d'air se déplacent dans la solution et refroidissent l'acide sulfurique, ce qui produit de l'oxygène permettant la formation d'une mousse de revêtement dur sur la pièce. Une couche d'oxyde se forme à la surface de l'aluminium.
Le procédé d'anodisation dure nécessite une tension élevée d'environ 120 V pour la couche d'oxyde, car la résistance au courant augmente. Cela influe sur le processus de dépôt et exige donc une augmentation de la tension. Pour contrôler l'épaisseur de la couche, des facteurs tels que la teneur en acide, la durée du procédé et la température de l'électricité peuvent être régulés.
Post-traitement
Une fois l'épaisseur de couche requise atteinte, la pièce est retirée de la solution d'électrolyte. Elle est ensuite rincée et scellée pour la rendre résistante à la corrosion. Certains post-traitements, comme la teinture et l'application d'un film lubrifiant, sont également réalisés.
Avantages de l'anodisation dure de l'aluminium
L'anodisation dure de l'aluminium présente divers avantages, dont certains sont les suivants :
- L'anodisation dure crée une surface dure sur la pièce en aluminium, ce qui la rend résistante aux rayures et à l'usure.
- La résistance à la corrosion s'améliore grâce à la couche d'oxyde de l'aluminium. La pièce en aluminium dispose d'une couche protectrice qui la protège des produits chimiques, de l'oxydation, de l'humidité, etc.
- La durabilité et la durée de vie de la pièce en aluminium augmentent lorsque l'anodisation dure est appliquée. La couche d'épaisseur permet à la pièce de résister à des conditions difficiles.
- La couche d'anodisation rend les pièces résistantes à l'usure, car la dureté de surface des métaux est augmentée. Ces revêtements rendent la pièce résistante à l'usure et à l'abrasion.
- L'aluminium anodisé offre une isolation électrique harmonieuse, ce qui le rend électriquement conducteur.
Anodisation dure vs anodisation classique de l'aluminium
L'anodisation dure et l'anodisation classique diffèrent à plusieurs égards, et voici certaines de ces différences :
Épaisseur
L'anodisation dure forme une couche plus épaisse que l'anodisation classique. L'épaisseur de la surface rend donc l'aluminium durable.
Colmatage
L'aluminium anodisé dur n'est pas colmaté, car sa surface est plus épaisse. Cela rend le composant en aluminium durable.
En revanche, en anodisation classique, l'aluminium doit passer par un processus de colmatage qui protège le composant contre la corrosion. Il est moins durable et peut donc s'user rapidement par rapport à l'aluminium anodisé dur.
Résistance à la corrosion
La couche d'oxyde est dure et épaisse en anodisation dure ; elle offre une excellente résistance à la corrosion en créant une barrière protectrice. Le composant peut résister à l'exposition chimique et environnementale. L'anodisation classique offre également une résistance à la corrosion, mais elle n'est pas aussi bonne que celle de l'anodisation dure,
Dureté et résistance à l'usure
L'anodisation dure, comme son nom l'indique, crée une couche de revêtement dure, ce qui la rend plus résistante à l'usure. En revanche, en anodisation classique, le revêtement n'est pas très dur et le composant manque donc de résistance à l'usure par rapport à l'anodisation dure.
Aspect
L'aspect de l'anodisation dure varie selon la nature de l'aluminium. Certains donnent une couleur noire ou gris foncé, tandis que d'autres tendent vers un mélange de bronze et de gris.
Considérations de coût
L'anodisation dure est plus coûteuse que l'anodisation classique, car le processus prend plus de temps et consomme plus d'électricité pour créer une couche épaisse.
Spécifications standard de l'anodisation dure
Les normes applicables à l'anodisation dure sont les suivantes :
- AMS 2482 (colmaté PTFE)
- AMS 2469
- MIL-A-8625 Type III
- ASTM B580 Type A
- ISO 10074
- MIL-A-63576 (colmaté PTFE)
Applications de l'anodisation dure
L'anodisation dure est utilisée dans diverses applications et différents secteurs, dont voici quelques exemples :
Industrie automobile
Dans l'industrie automobile, l'anodisation dure améliore les performances des composants. Elle est utilisée pour les blocs moteurs, les pièces de suspension et les pistons. Les composants disposent d'une couche de protection contre les produits chimiques, l'usure et la chaleur, ce qui améliore leur durabilité.
Industrie aérospatiale
L'industrie aérospatiale utilise l'anodisation dure pour améliorer la résistance à l'usure et la dureté des pièces en aluminium. Des composants comme les pièces de moteur et les trains d'atterrissage des aéronefs nécessitent une anodisation dure.
Industrie de la défense
L'anodisation dure est utilisée dans l'industrie de la défense pour améliorer la résistance à la corrosion et la durabilité de différentes pièces. Des composants comme les carcasses de pistolet, les boîtiers de fusil et d'autres pièces d'armes à feu sont fabriqués avec un revêtement anodisé dur.
Industrie électronique
Les appareils électroniques nécessitent une protection contre les agressions environnementales. Le revêtement contribue à prolonger le fonctionnement du composant. Il crée une surface dure sur les connecteurs, les dissipateurs thermiques et les boîtiers électriques.
Facteurs affectant la qualité de l'anodisation dure
La qualité de l'anodisation dure peut être affectée par divers facteurs, qui sont les suivants :
- La composition de l'alliage a tendance à influencer la qualité de l'anodisation dure, car chaque alliage y réagit différemment.
- La préparation de surface avant l'anodisation dure est également cruciale. Si le processus de pré-nettoyage n'est pas réalisé correctement, la qualité de l'anodisation dure risque d'être affectée.
- Dans la plupart des cas, les composants anodisés sont colmatés après le processus d'anodisation. Si les composants ne sont pas correctement colmatés, cela peut affecter la qualité de l'anodisation.
- Les compétences des opérateurs jouent un rôle essentiel dans la qualité de l'anodisation ; un opérateur hautement qualifié réalisera toujours le processus de manière adéquate.
Conclusion
Comprendre le processus d'anodisation dure est très important pour toujours obtenir des résultats optimaux. Pour obtenir des composants concrets équipés d'une anodisation dure, vous pouvez nous contacter à l'adresse DEK. Nous proposons des composants en aluminium de haute qualité fabriqués avec un revêtement dur et une anodisation comme finition de surface.
FAQ
Quels colmatages peuvent être utilisés pour les couches dures d'aluminium ?
Des joints tels que le PTFE, le fluorure de nickel et le dichromate de sodium sont utilisés pour le durcissement de l'aluminium.
Combien de temps dure l'aluminium anodisé dur ?
L'aluminium anodisé dur est extrêmement résistant et peut durer des décennies.
Comment obtenir une adhérence maximale sur un revêtement dur d'aluminium ?
Pour obtenir une adhérence maximale, on privilégie les couches dures au dichromate non colmatées.
Quelle est l'épaisseur du revêtement des couches dures d'aluminium ?
L'épaisseur du revêtement des couches dures d'aluminium peut atteindre 120 micromètres.

RÉDIGÉ PAR
Ethan se spécialise dans les procédés de finition de surface, notamment l'anodisation, l'anodisation dure, l'électroplating, la passivation, le polissage, le brossage, le sablage aux billes, le thermolaquage et les textures personnalisées. Il maîtrise l'impact des différentes finitions sur l'aspect, la durabilité et la stabilité dimensionnelle.
Articles similaires
-
 Tout ce que vous devez savoir sur l'aluminium anodisé
-
 Point de fusion de l'étain : tout ce qu'il faut savoir
-
 Point de fusion du zinc : tout ce qu'il faut savoir
-
 Prototype de produit : tout ce que vous devez savoir
-
 Allongement à la rupture : définition et fonctionnement
-
 Quelle est la densité de l'aluminium : guide complet
-
 L'hématite est-elle magnétique : ce que vous devez savoir
-
 Qu'est-ce que la rectification sans centre : guide complet
-
 6 types de roues à aubes : définition et utilisations

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








