









Qu'est-ce que la rectification sans centre : guide complet

RÉDIGÉ PAR
Bing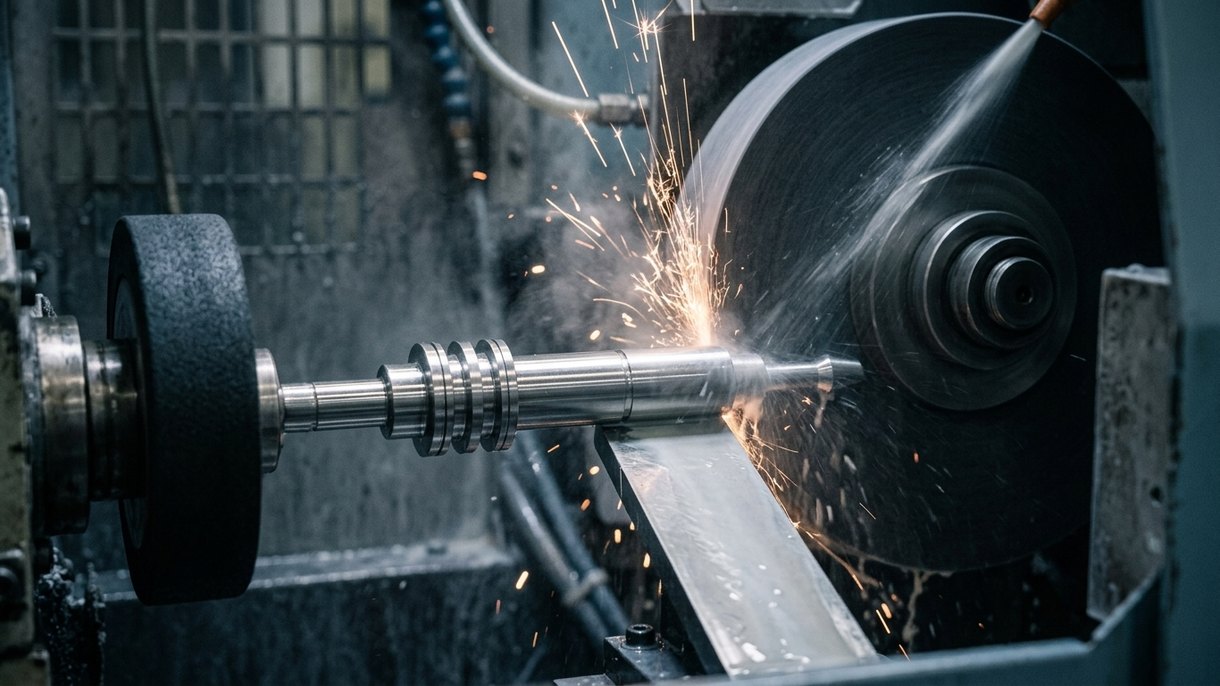
La rectification sans centre est une technologie qui permet d'usiner des pièces cylindriques pour différentes applications.
Le procédé de rectification sans centre a des usages variés, et si vous souhaitez découvrir ce qu'est la rectification sans centre, vous pouvez parcourir le guide ci-dessous. Il présente le procédé, les applications et les formes de la rectification sans centre.
Qu'est-ce que la rectification sans centre ?
La rectification sans centre est un procédé de rectification sans montage de fixation. La pièce est maintenue entre deux meules : la meule de rectification et la meule de régulation. La meule de rectification enlève la matière, et la meule de régulation gère la direction et la vitesse de la pièce.
Comment fonctionne la rectification sans centre ?
Le procédé de rectification sans centre est complexe mais offre une grande précision. Il comporte plusieurs étapes, à commencer par le chargement de la pièce sur la lame de travail. La lame de travail maintient la pièce en position afin qu'elle puisse tourner librement.
La meule de rectification tourne à très grande vitesse et continue d'enlever de la matière lorsqu'elle tourne sur la pièce. Le rôle de la meule de régulation est de garantir que la machine fonctionne à un rythme adéquat.
Les deux meules sont essentielles au procédé global, et la position ainsi que la taille de la meule de régulation sont réglables afin d'obtenir une finition lisse.
Formes de rectification sans centre
Il existe trois formes différentes de rectification sans centre, présentées ci-dessous :
Rectification en plongée
La rectification en plongée convient à la fabrication de pièces nécessitant une tolérance serrée et des formes complexes. Elle est adaptée lorsque les applications exigent un contrôle précis de la qualité de surface et du diamètre de la pièce.
La pièce est placée axialement dans la meule de rectification, qui continue de couper la matière lentement afin d'atteindre les dimensions et la taille requises.
La meule de régulation assure la rotation de la pièce à la vitesse donnée et continue de la pousser près de la meule de rectification, qui tourne à grande vitesse.
Rectification en enfilade
La rectification en enfilade convient parfaitement à l'usinage de pièces cylindriques nécessitant un diamètre extérieur uniforme.
La rectification sans centre en enfilade exige une alimentation régulière au niveau des meules de rectification pour atteindre les dimensions et la surface finie requises. La pièce est introduite par une extrémité de la meule de rectification et ressort par l'autre extrémité.
Rectification en bout
La rectification en bout est un procédé dans lequel la pièce est introduite d'un côté de la rectifieuse. Ensuite, dès que l'opération est réalisée, la meule s'arrête et la pièce ressort de l'autre côté. Elle convient aux pièces coniques.
En quoi la rectification sans centre diffère de la rectification traditionnelle
La rectification sans centre diffère de la rectification traditionnelle de diverses manières, et les deux aspects les plus importants sont les suivants :
- La rectification sans centre ne dispose ni de centres ni de mandrins, qui servent à maintenir la pièce en rectification traditionnelle. La lame de travail et la meule de régulation sont réglées, et la pièce est soutenue. Ainsi, la nécessité de percer un trou central ou d'utiliser des montages de fixation est éliminée. Aucun dispositif de serrage n'est nécessaire, et la pièce est rectifiée sans aucun support.
- La rectification sans centre utilise également une meule de régulation suivie d'une lame de travail, qui contrôle et soutient la pièce. La lame de travail maintient la pièce en place, et la meule de régulation ajoute une pression pour favoriser la rectification de la pièce. La rectification traditionnelle ajuste la position de la pièce afin d'obtenir un contrôle axial.
Quelle est l'importance de la meule de rectification ?
Les meules de rectification sans centre sont les principaux outils qui permettent de couper la pièce. Elles sont fabriquées en oxyde d'aluminium, en carbure de silicium ou en diamant polycristallin. La meule de rectification sert à enlever la matière de la pièce.
La meule de rectification se déplace à grande vitesse. Il existe différentes tailles de meules de rectification, qui peuvent être ajustées selon les exigences de l'application. Ces meules assurent le maintien de la pièce et garantissent que, parallèlement à la rotation de la meule, la pièce tourne également.
Applications de la rectification sans centre
Les applications de la rectification sans centre sont les suivantes :
Tubes
Le procédé de rectification sans centre est utilisé pour fabriquer des tubes, notamment des tubes médicaux et des aiguilles hypodermiques. Il s'agit d'un procédé économique qui offre une surface très lisse et un diamètre précis.
Roulements
La rectification sans centre sert aussi à fabriquer différents types de roulements, comme les roulements à rouleaux coniques et les roulements à rouleaux cylindriques. C'est un choix très courant pour fabriquer ces roulements avec une surface lisse et une tolérance serrée.
Douilles
Les douilles sont fabriquées par rectification sans centre et sont largement utilisées dans des applications comme l'automobile et l'aérospatiale. Ce procédé permet de les fabriquer rapidement et avec une grande précision.
Boules de bowling
Les rectifieuses sans centre conviennent à la fabrication de formes sphériques, ce qui permet de produire des boules de bowling. Le procédé de rectification garantit que ces boules sont lisses et précises en ce qui concerne le roulement.
Découvrir le concept « magique » de la rectification sans centre
Beaucoup considèrent la rectification sans centre comme de la magie, mais en réalité, elle repose sur des principes scientifiques. La meule est abrasive et agit comme du papier de verre pour lisser la surface des pièces. Le fonctionnement de ces meules est très précis et contrôlé.
La meule d'entraînement est également responsable de la fixation de la vitesse d'avance et de la rotation en régulant l'angle d'inclinaison et la vitesse. La meule d'entraînement fournit la force et le couple nécessaires. La lame, quant à elle, maintient la pièce stable tout au long du procédé.
De plus, l'absence de montages élimine également le centrage de la pièce. Le procédé de rectification repose sur la symétrie de révolution pour garantir la concentricité. L'opérateur doit faire preuve de son expertise pour obtenir les résultats requis et atteindre la précision dimensionnelle et la tolérance adéquates.
Le procédé offre une excellente finition de surface, et les industries comme l'automobile, l'aérospatiale et le médical, qui dépendent de ce procédé, peuvent obtenir des pièces répondant à des exigences strictes.
Conclusion
Le procédé de rectification sans centre doit désormais vous être clair, et si vous souhaitez le faire réaliser avec précision, vous pouvez nous contacter.
Les services de rectification sans centre exigent de l'expérience, et si vous avez besoin de pièces adéquates, vous pouvez obtenir des services de rectification sans centre chez DEK.

RÉDIGÉ PAR
Bing gère la production quotidienne, notamment la planification, la coordination des flux de travail et le contrôle de l'atelier. Il possède une solide expérience des procédés d'usinage, de l'outillage et de la résolution pratique de problèmes. Pendant son temps libre, il aime l'exploration en plein air et les voyages d'aventure.
Articles liés
-
 Qu'est-ce que la rectification cylindrique : le guide de référence
-
 Point de fusion de l'or : guide détaillé
-
 Qu'est-ce qu'un tour : définition, pièces, types et utilisations
-
 Qu'est-ce que la cémentation : avantages, procédé, types et applications
-
 21 types de clous et leurs utilisations
-
 Plastiques techniques : propriétés, types et usages
-
 Qu'est-ce qu'une bride : fonction, caractéristiques, types et usages
-
 Les 8 principaux types de fer : propriétés et utilisations
-
 Propriétés des métalloïdes : guide informatif

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








